 EN
Alüminyum Profil Nedir ve Nasıl Çalışır?
2026/09/30
Çeşitli modüler çerçeve uygulamaları için alüminyum profiller tedarik edin. Ekstrüzyon mekaniğini, dayanım avantajlarını ve korozyon direncini öğrenin. Detaylı bilgi isteyin.

2026/09/09
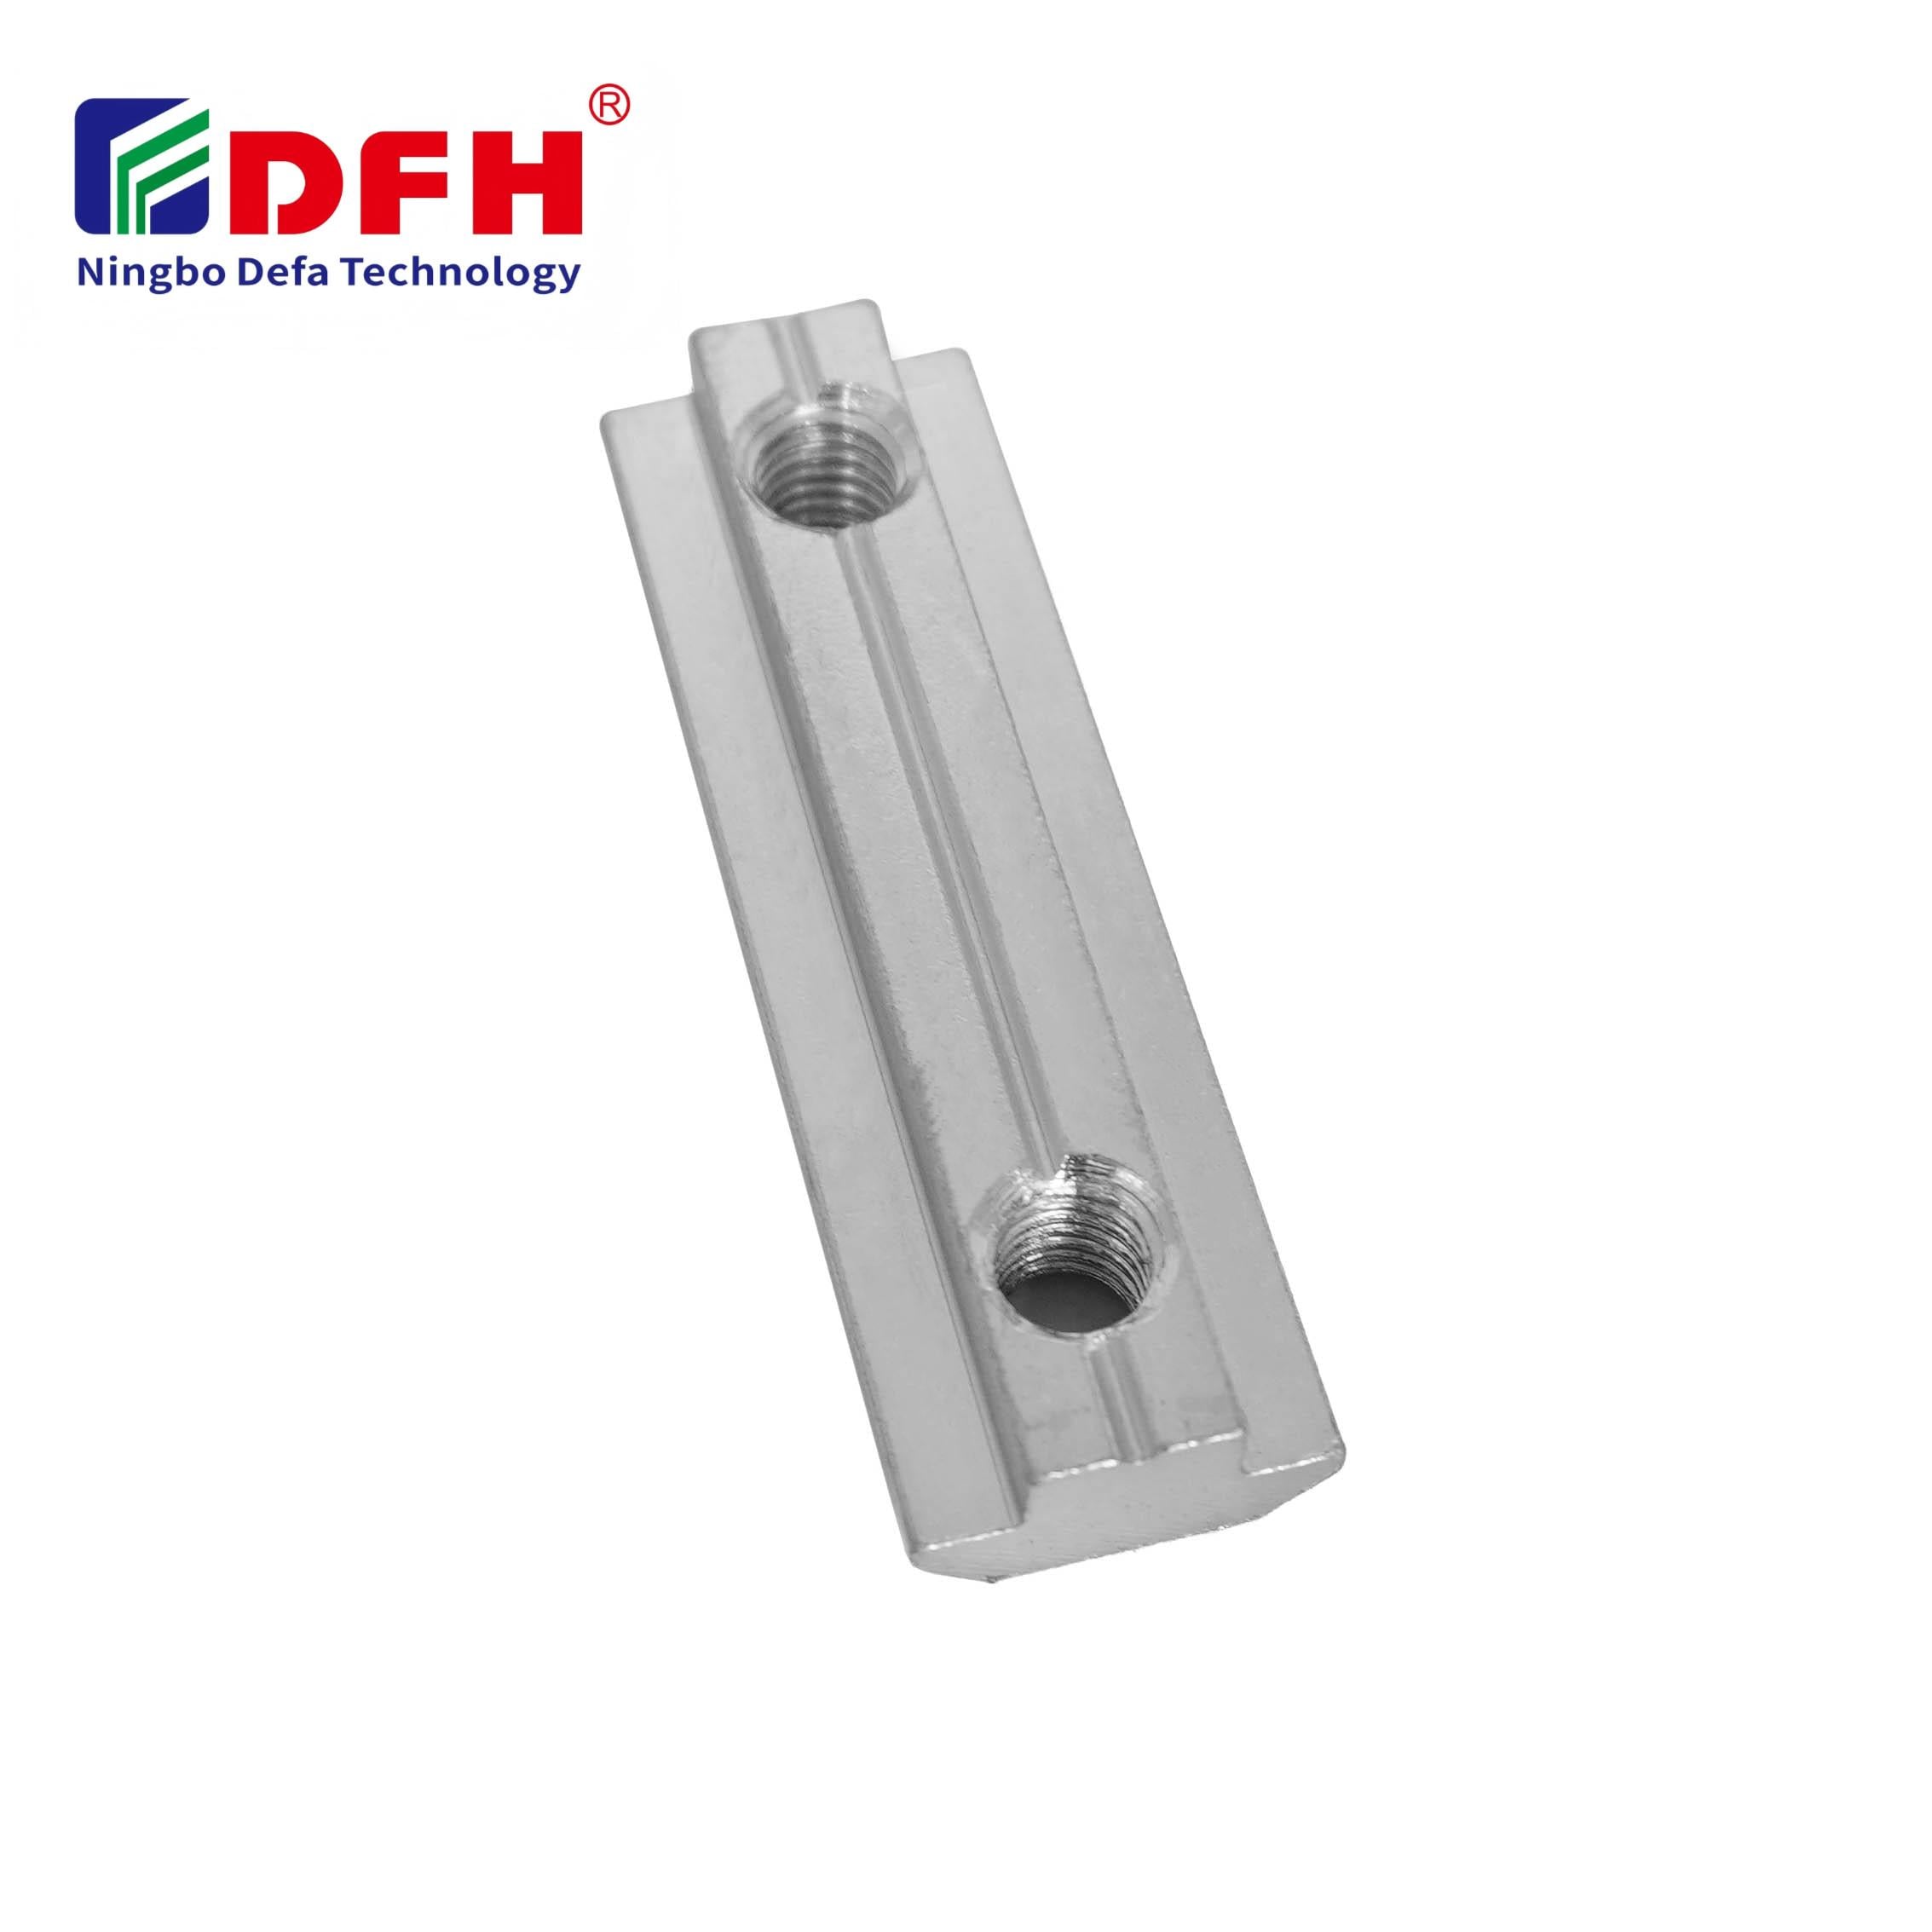
Endüstriyel montajda sabitleme donanımının arızalanması sürekli bir zorluk oluşturur ve T somununun gevşemesi ekipmanların durma sürelerine neden olan en yaygın faktörlerden biridir. Makinelerde, otomasyon sistemlerinde ya da yapısal montajlarda bir gevşek T somunu bağlantı bütünlüğünü tehlikeye atabilir, güvenlik riskleri yaratabilir ve maliyetli yeniden işçiliklere yol açabilir. Kök nedenleri anlaşıldığında ve kanıtlanmış önleme stratejileri uygulandığında sabitleme donanımınız ekipmanınızın işletme ömrü boyunca güvenli kalır.
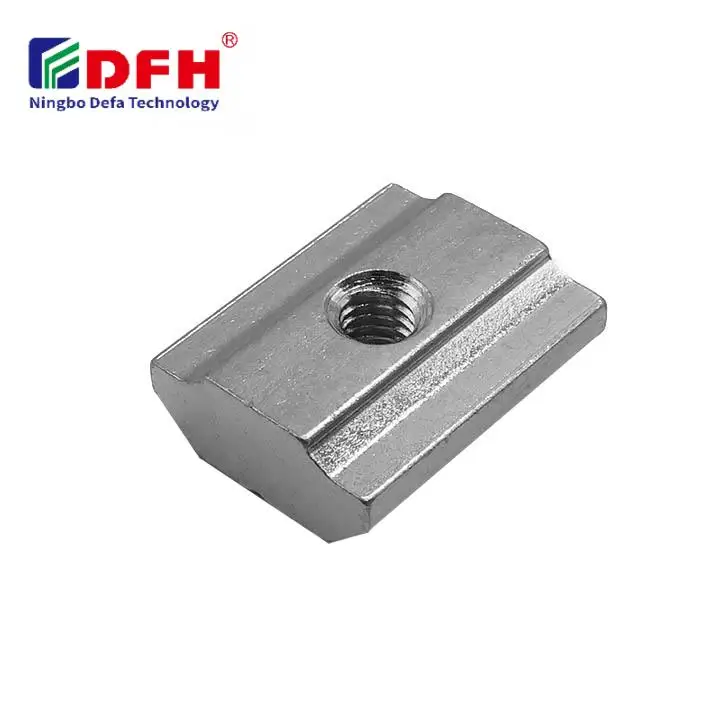
Modern endüstriyel tasarım, esneklik ve hızlı yeniden yapılandırma için giderek daha fazla T-yuva somunu sistemlerine dayanmaktadır. Bir T somununun dişli gömme mekanizması, kalıcı delme veya kaynak işlemi olmadan hızlı montaj ve yeniden konumlandırmayı sağlar. Ancak bu kolaylık, belirgin bir zafiyet de getirir: titreşim, termal döngüleme ve mekanik gerilim, uygun önlemler alınmadığı takdirde bağlantı donanımını yavaş yavaş gevşetebilir. Bu kılavuz, T somun bağlantılarınızı stabil ve güvenli tutmak için pratik, sahada test edilmiş yöntemleri ele alır.
Titreşim, çoğu T somun gevşemesi olayının temel nedenidir. Makineler çalışırken döngüsel kuvvetler, T somunu ile cıvata arasında mikro hareketlere neden olur. Her küçük kayma, bağlantı elemanlarını yerinde tutan sürtünmeyi azaltır. Endüstriyel ortamlar—üretim tesisleri, ulaşım sistemleri ve otomatik üretim hatları—T yuvalı somun montajlarını sürekli titreşime maruz bırakır. Başlangıçta sıkı hissedilen bir dişli gömme bile uzun süreli veya aralıklı titreşim yükleri altında yavaş yavaş gevşeyebilir.
Sıcaklık dalgalanmaları, malzemelerin farklı oranlarda genişlemesine ve daralmasına neden olur. Isıl genleşme katsayıları uyumsuz bileşenleri sabitleyen bir T somunu kullanıldığında, oluşan gerilim, dişli yuva elemanının gevşemesine yol açabilir. Açık hava ekipmanları, fırınla komşu makineler veya hızlı sıcaklık değişimlerine maruz kalan sistemler bu risk altındadır. Isıl gradyanlar değiştiğinde, T somunu ve çevresindeki T-yuva somunu montajı tekrarlayan mikro hareketler yaşar; bu da sıkma yükünü ve bağlantı elemanlarının güvenliğini giderek azaltır.
Mekanik çözümler, T somunun gevşemesini önlemek için doğrudan ve güvenilir yöntemler sunar. Dişli yuva uygulamaları için tasarlanmış kilitleme washer’ları, dönel harekete karşı direnç oluşturmak amacıyla ek sürtünme ve deformasyon sağlar. Yarıklı halka kilitleme washer’ları, dişli kilitleme washer’ları ve şekil değiştirmiş vida dişi kilitleme washer’ları, bağlantı elemanı montajındaki arayüz sürtünmesini artırarak çalışır. T nutu uygun kilitleme rondelaları ile birlikte kullanıldığında, titreşim kaynaklı çözülmeyle mücadele eden daha stabil bir T-yuva somunu bağlantısı oluşturur. Bu mekanik yaklaşımlar, standart kilitleme rondelası dışında ek bileşen gerektirmez ve kuruma süresi beklemeden montaj anında etkin hale gelir.
Anoksik diş kilitleme yapıştırıcıları, dişli takma bağlantılarının sabitlenmesine yönelik kimyasal bir yaklaşımdır. Bu bileşikler, cıvata ve T somunu arayüzündeki mikroskopik boşlukları doldurarak, bağlantı donanımının dönmesini engelleyen bir bariyer oluşturur. Orta dayanımlı formüller, gelecekte sökülme imkânı sağlarken güçlü bir T-yuva somunu güvenliği sunar. Diş kilitleme bileşiği, hava yokluğunda sertleşir; cıvata tam olarak yerleştirildiğinde ve dişli takma bağlantısı tamamlandığında sertleşmeye başlar. Endüstriyel uygulamalarda bu yöntem tercih edilir çünkü özel rondela veya değiştirilmiş sıkma prosedürleri gerektirmeden standart T somunu donanımıyla çalışır.
Doğru tork uygulaması, bağlantı elemanlarının çözülme direncini ne kadar etkili şekilde sağladığını doğrudan etkiler. Yetersiz tork uygulanması, yeterli sıkma yükü oluşturamaz ve vida yuvasının titreşim altında kaymasına neden olur. Aşırı tork uygulanması ise T somunun dişlerini sökebilir veya T-yuva somunun gövdesini deform edebilir. Üretici tarafından belirtilen tork değerlerine uyulması ve kalibre edilmiş tork anahtarlarının kullanılması, bağlantı elemanlarında tutarlı ve uygun önyükün sağlanmasını garanti eder. İlk montaj sırasında tork değerlerinin dokümante edilmesi, gelecekteki bakım işlemlerine yönelik bir referans noktası oluşturur ve bir T somunun gerçekten döndüğünü mü yoksa sadece gevşek göründüğünü mü belirlemeye yardımcı olur.
Periyodik muayene, ekipman arızasına neden olmasından önce gelişmekte olan T somun gevşemesini tespit eder. Planlı titreşim izleme, makine operasyonundaki anormallıkları algılar ve bu anormallıklar, sabitleme donanımındaki gevşemeyi gösterebilir. Görsel muayene ve tork doğrulaması, vida yuvası ve T-yuva somun bağlantılarının belirtildiği spesifikasyon sınırları içinde kaldığını düzenli aralıklarla teyit eder. Kritik montajlar, özellikle ilk operasyon döneminde başlangıçta meydana gelen oturma süreci sırasında daha sık kontrol edilmekten fayda görür. Bakım ekipleri, muayene bulgularını kaydetmeli; böylece tarihsel desenler oluşturulur ve hangi sabitleme donanımı konumlarının en yüksek gevşeme riskiyle karşı karşıya olduğu tahmin edilebilir.
Çalışma ortamıyla uyumlu sabitleme donanımı malzemeleri seçmek, çözülme riskini azaltır. Paslanmaz çelik T somun montajları, pasın hacim değişimine neden olduğu nemli veya kimyasal ortamlarda korozyona direnç gösterir ve bu da çözülmeyi önler. Yüksek sıcaklık uygulamaları için termal özellikleri kararlı malzemeler, dişli gömme elemanlarının güvenliğini zayıflatan genleşme-büzülme döngülerini azaltır. T kanal somun sistemi, yalnızca izole bir şekilde değil, çevredeki bileşenlerin farklı oranda genleşip diferansiyel gerilim oluşturup oluşturmadığını da göz önünde bulundurarak daha geniş montajın bir parçası olarak değerlendirilmelidir.
Aşırı miktar vida kilitleme bileşiği, T-yuvası somun boşluklarına taşabilir ve gelecekteki bakım işlemlerini zorlaştıran alanlarda sertleşebilir. Sadece önerilen miktarda bileşik kullanın: bağlantı noktasına yakın cıvata dişlerine küçük bir damla yeterlidir. Fazladan bileşik, ek güvenlik sağlamaz ve vida takımı sökümü sırasında temizlik zorluklarına neden olur.
Yüksek titreşimli ortamlardaki kritik bağlantı elemanları, işletime alınmadan sonra ilk 24 ila 48 saat içinde kontrol edilmeli ve yeniden sıkılmalıdır; ardından ekipmanın çalışma döngüsüne göre düzenli aralıklarla tekrarlanmalıdır. Bu başlangıç yerleşim dönemi sonrasında, uygun kilitleme yöntemleri kullanılmışsa T-yuvası somunu genellikle sabit kalır. Ancak T somunun gevşemesi güvenlik sorunlarına yol açabilecek görev-kritik uygulamalar için üç aylık ya da altı aylık kontroller akıllıca bir önlemdir.
Çoğu standart kilitleme rondelası, geleneksel dişli takma parçaları ve T cıvata yapılandırmalarıyla çalışır; ancak bazı özel T yuvalı cıvata geometrileri sınırlı boşluğa sahiptir. Kilitleme rondelasının, takma sırasında sıkışmadan veya montaj hizalamasını bozmadan T cıvata yuvası içine doğru şekilde oturduğundan her zaman emin olun. Bağlantı elemanları teknik özellik sayfasına başvurmak, kilitleme rondelası tasarımının belirli T yuvalı cıvata sisteminizle uyumlu olduğunu garanti eder.

2026/09/30
Çeşitli modüler çerçeve uygulamaları için alüminyum profiller tedarik edin. Ekstrüzyon mekaniğini, dayanım avantajlarını ve korozyon direncini öğrenin. Detaylı bilgi isteyin.

2026/09/30
İnşaat projeleri için alüminyum profiller tedarik edin. Yapısal çerçeveleme, kaplama ve pencere uygulamalarındaki avantajları öğrenerek maksimum yatırım getirisini (ROI) sağlayın. Kılavuzu indirin.

2026/09/30
En uygun alüminyum profil boyutlandırma tekniklerini tedarik edin. Eğilme önleme amacıyla yük, alan, alaşım, çevre koşulları ve maliyet faktörlerini değerlendirin. Kılavuzu indirin.

2026/09/30
Bağlantı elemanı arızalarıyla mı mücadele ediyorsunuz ya da yeniden iş yapma sorunlarınız mı var? Çap, vida adımı, malzeme ve yük gibi parametreleri yanı sıra sektör özel standartlarını da içeren vida boyutlandırma konusunda uzmanlaşın. Güvenilirliği ve uyumluluğu hemen optimize edin.

2026/09/30
Endüstriyel mühendislik için alüminyum profiller tedarik edin. Ağırlık başına dayanım oranı, korozyon direnci ve %30'luk maliyet tasarrufu gibi avantajları keşfedin. Kılavuzu indirin.

2026/09/30
Isıya Dayanıklı Alüminyum Profil Sistemleri Kaynağı. Endüstriyel Yapılar İçin Termal Genleşme Bilimini ve Gerilim Yönetim Stratejilerini Öğrenin. Kılavuzu İndirin.

