 EN
Что такое алюминиевый профиль и как он работает?
2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/09
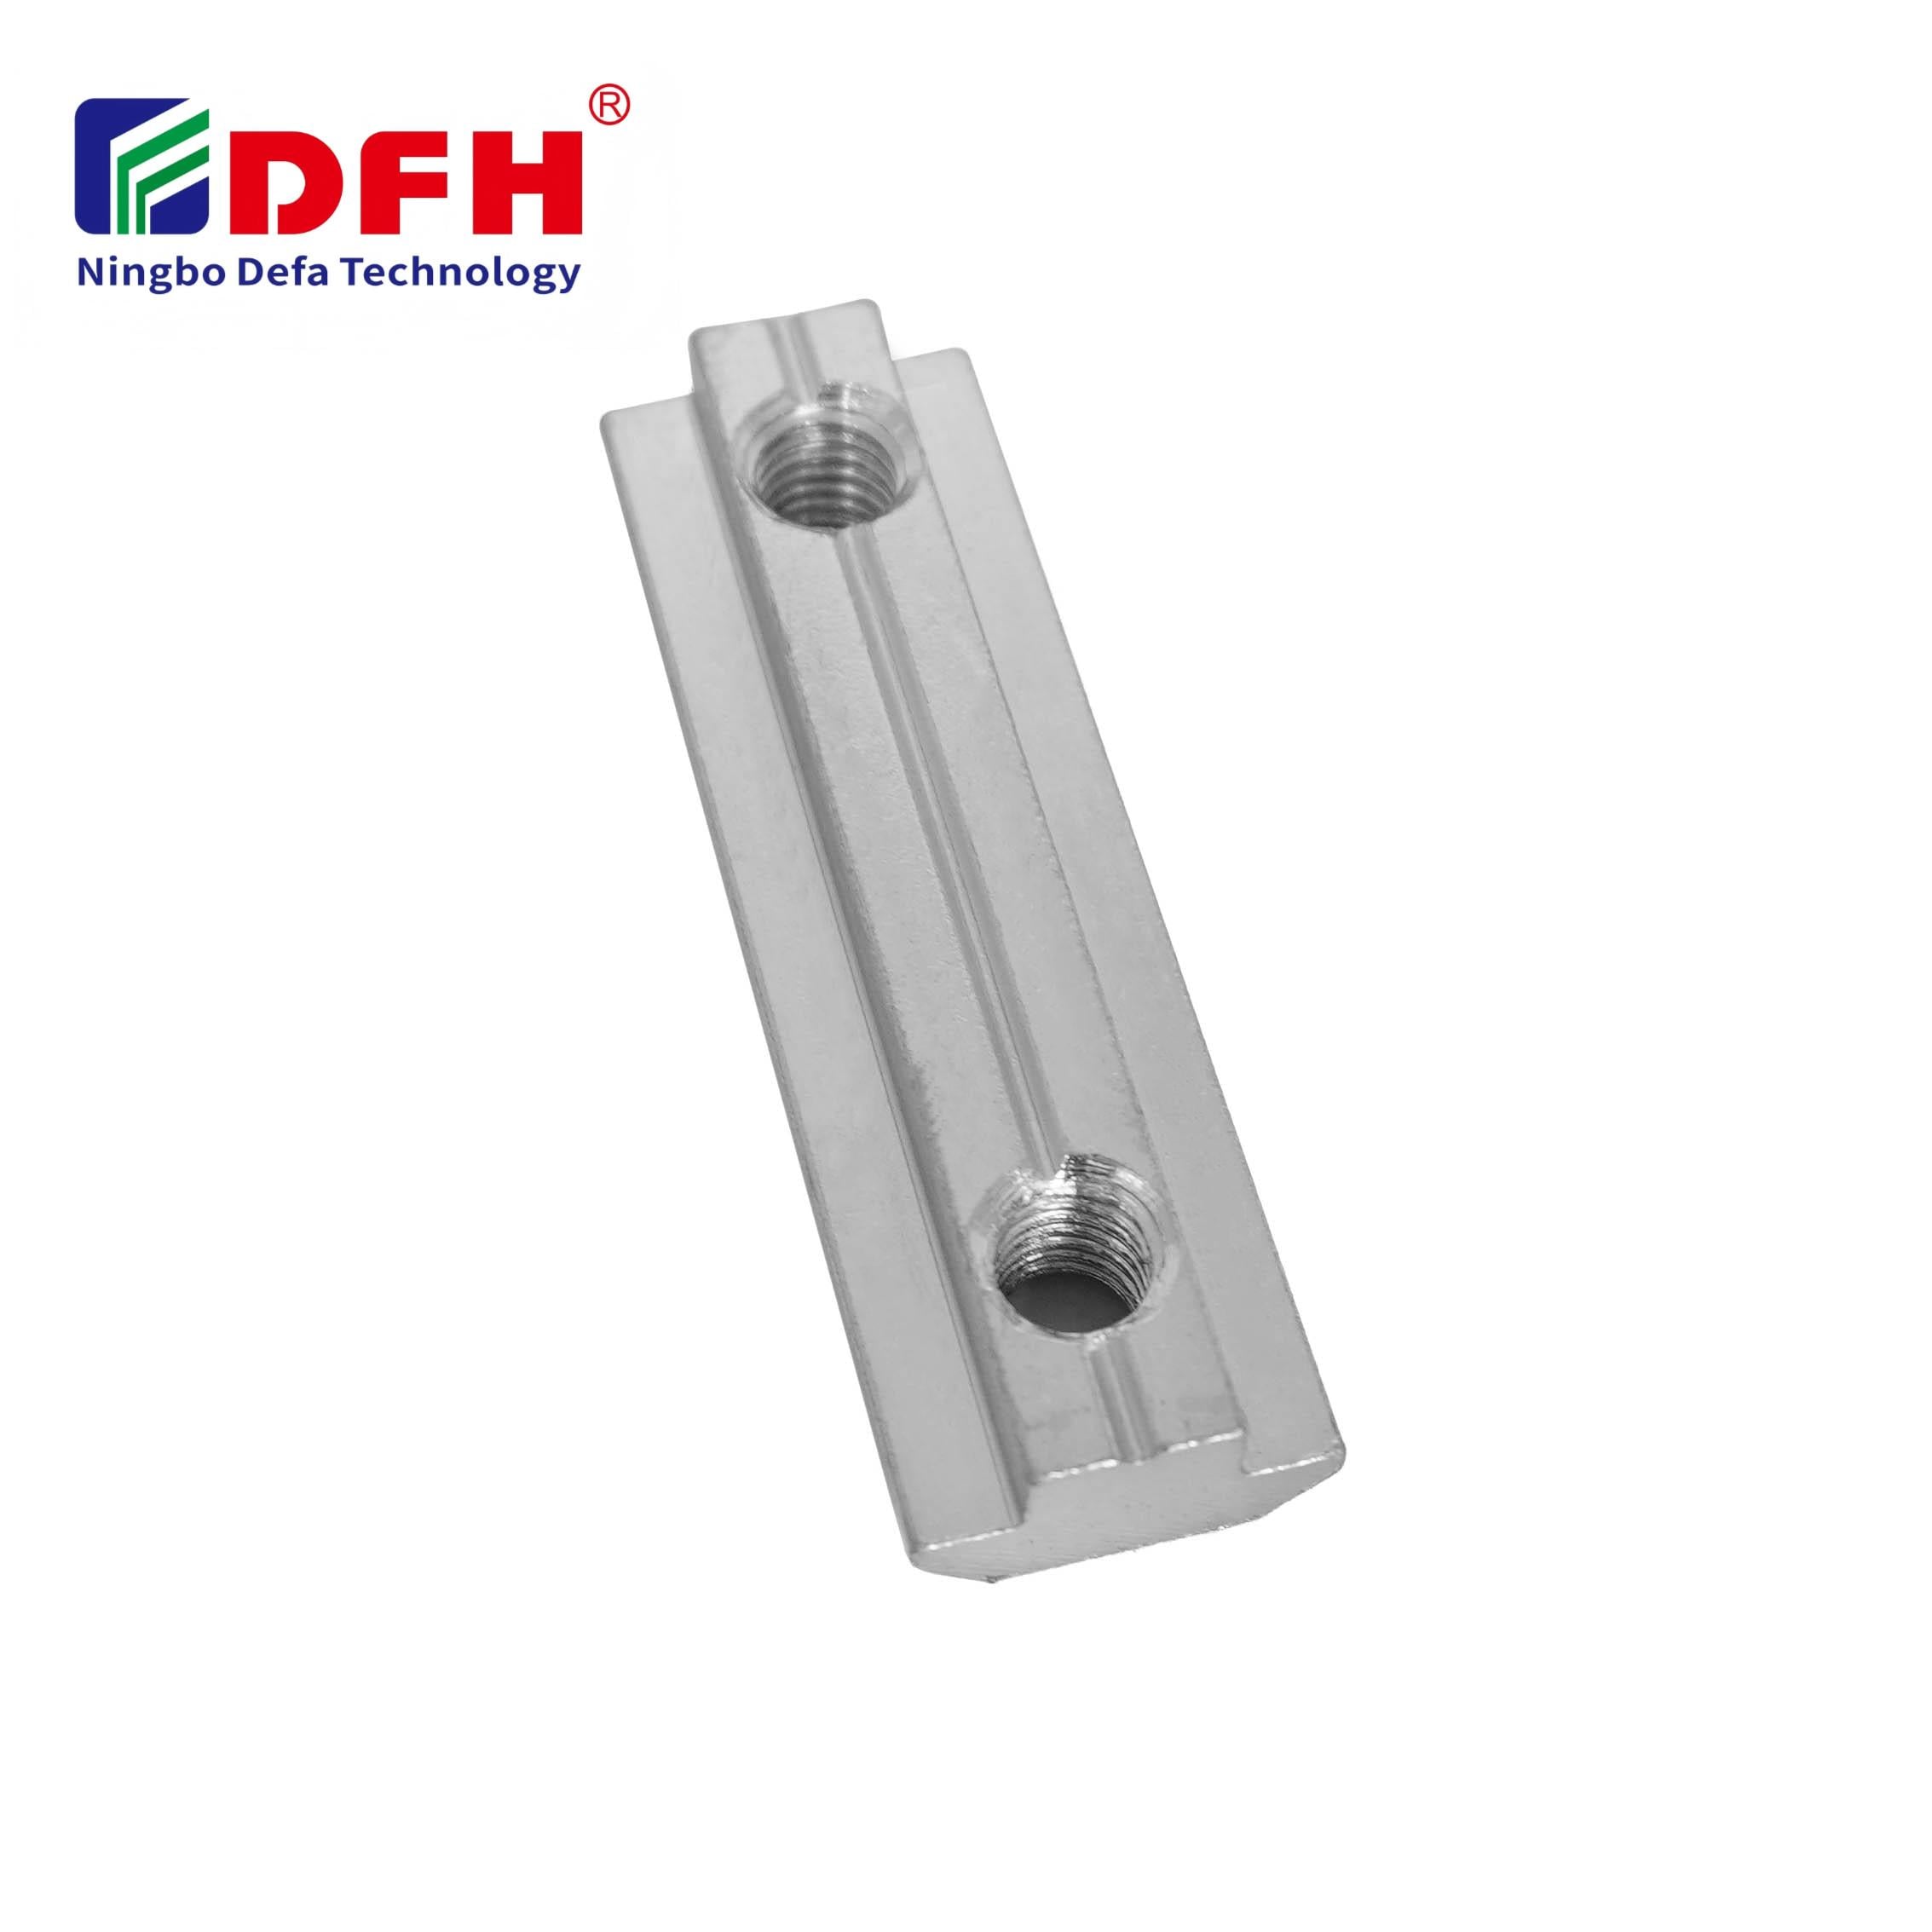
Отказы крепёжных изделий при промышленной сборке представляют собой постоянную проблему, и ослабление Т-гаек относится к наиболее распространённым причинам простоев оборудования. Независимо от того, идёт ли речь о станках, системах автоматизации или конструкционных узлах, ослабшая Т-гайка может нарушить целостность соединения, создать угрозу безопасности и привести к дорогостоящей переделке. Понимание коренных причин и применение проверенных стратегий предотвращения гарантирует надёжное удержание крепёжных изделий на всём протяжении эксплуатационного срока вашего оборудования.
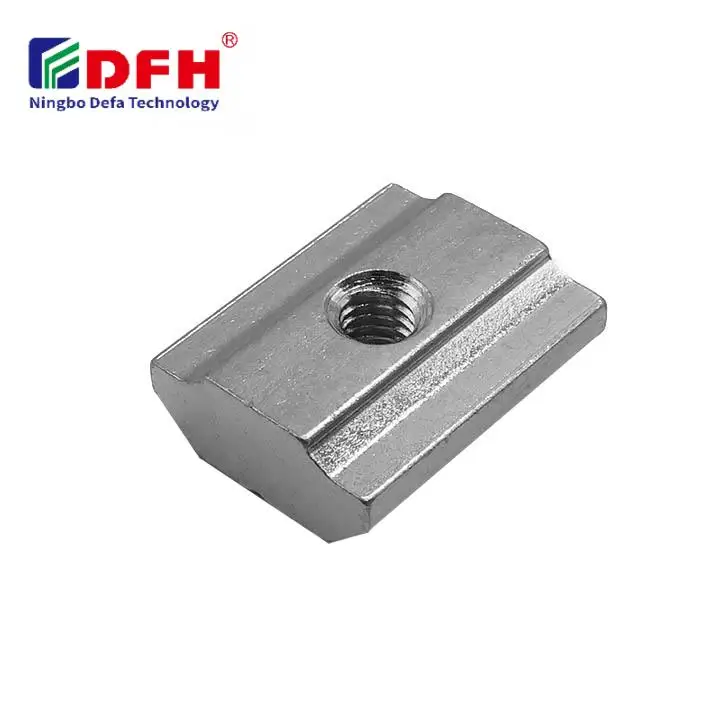
Современный промышленный дизайн всё чаще полагается на системы гаек с Т-образным пазом для обеспечения гибкости и быстрой перенастройки. Резьбовой вставной механизм Т-образной гайки позволяет быстро собирать и переустанавливать компоненты без необходимости постоянного сверления или сварки. Однако такая удобная функция создаёт определённую уязвимость: вибрация, термические циклы и механические нагрузки могут постепенно ослабить крепёжные элементы, если не предпринять надлежащих мер предосторожности. В этом руководстве рассматриваются практичные, проверенные на практике методы, позволяющие сохранять соединения с Т-образными гайками стабильными и надёжными.
Вибрация является основной причиной большинства случаев ослабления Т-гаек. При работе оборудования циклические силы вызывают микроперемещения между Т-гайкой и болтом. Каждое незначительное смещение уменьшает силу трения, удерживающую крепёжные элементы на месте. Промышленные условия — производственные цеха, транспортные системы и автоматизированные линии сборки — подвергают сборки Т-образных гаек постоянной вибрации. Даже резьбовая вставка, которая изначально кажется плотно затянутой, постепенно может ослабнуть под действием постоянных или прерывистых вибрационных нагрузок.
Колебания температуры вызывают расширение и сжатие материалов с разной скоростью. Когда Т-гайка крепит компоненты с несовместимыми коэффициентами теплового расширения, возникающие механические напряжения могут ослабить резьбовую вставку. Повышенный риск наблюдается у наружного оборудования, станков, расположенных рядом с печами, или систем, подверженных резким перепадам температуры. Т-гайка и окружающая её сборка Т-образного паза испытывают повторяющиеся микросмещения по мере изменения температурных градиентов, что постепенно снижает силу зажима и надёжность крепёжных элементов.
Механические решения обеспечивают простое и надёжное предотвращение ослабления Т-гаек. Стопорные шайбы, специально разработанные для применения с резьбовыми вставками, создают дополнительное трение и пластическую деформацию, препятствующие вращательному смещению. Разрезные пружинные шайбы, зубчатые стопорные шайбы и шайбы с деформированной резьбой действуют за счёт повышения силы трения на контактирующих поверхностях в сборке крепёжных элементов. Гайка Т-образная в сочетании с соответствующими стопорными шайбами обеспечивает более устойчивое соединение гайки Т-образного паза, устойчивое к ослаблению под воздействием вибрации. Эти механические методы не требуют дополнительных компонентов помимо стандартной стопорной шайбы и начинают действовать сразу после установки без времени отверждения.
Анаэробные клеи для фиксации резьбы представляют собой химический способ надёжного крепления резьбовых вставок. Эти составы заполняют микроскопические зазоры на границе контакта болта и Т-образной гайки, создавая барьер, препятствующий проворачиванию крепёжных элементов. Формуляции средней прочности позволяют впоследствии демонтировать соединение, одновременно обеспечивая высокую надёжность фиксации Т-образной гайки. Средство фиксации резьбы отверждается в отсутствие воздуха и затвердевает только после полной установки болта и завершения сборки резьбового соединения с вставкой. В промышленных применениях этот метод пользуется предпочтением, поскольку он совместим со стандартными Т-образными гайками и не требует специальных шайб или изменений в процедуре крепления.
Корректное приложение момента напрямую влияет на способность крепёжных элементов противостоять самоотвинчиванию. Недостаточный момент приводит к недостаточной силе зажима, из-за чего резьбовая вставка может смещаться под действием вибрации. Избыточный момент может привести к срыву резьбы гайки Т-образного профиля или деформации корпуса гайки Т-образного профиля. Соблюдение технических требований производителя и использование откалиброванных динамометрических ключей гарантирует стабильную и адекватную предварительную нагрузку на крепёжные элементы. Фиксация значений момента затяжки при первоначальной сборке создаёт эталон для последующего технического обслуживания и помогает определить, действительно ли гайка Т-образного профиля повернулась или просто выглядит ослабленной.
Периодический осмотр выявляет начавшееся ослабление Т-гайки до того, как это приведёт к отказу оборудования. Планируемый мониторинг вибрации обнаруживает аномалии в работе машинного оборудования, которые могут свидетельствовать об ослаблении крепёжных элементов. Визуальный осмотр и проверка крутящего момента через регулярные интервалы подтверждают, что резьбовые вставки и соединения с Т-образными гайками остаются в пределах заданных спецификаций. Критически важные узлы требуют более частых проверок, особенно в начальный период эксплуатации, когда происходит первичная усадка конструкции. Службы технического обслуживания должны фиксировать результаты осмотров для формирования исторических данных и прогнозирования мест крепёжных элементов, подверженных наибольшему риску ослабления.
Выбор материалов крепежных элементов, совместимых с рабочей средой, снижает риск ослабления соединения. Сборки Т-образных гаек из нержавеющей стали устойчивы к коррозии во влажной или химически агрессивной среде, где коррозионное ржавление вызывает увеличение объёма и тем самым способствует ослаблению соединения. Для применений при высоких температурах предпочтительны материалы с устойчивыми термическими свойствами, поскольку они уменьшают циклы расширения и сжатия, подрывающие надёжность резьбовых вставок. Систему Т-образных гаек следует оценивать не изолированно, а как часть общей сборки, учитывая, будут ли окружающие компоненты расширяться по-разному и создавать дифференциальные напряжения в крепёжных элементах.
Избыточное количество фиксирующего состава может вытечь в полости гнёзд Т-образных гаек и затвердеть в местах, затрудняющих последующее техническое обслуживание. Используйте только рекомендованное количество — небольшая капля состава на резьбу болта вблизи точки соединения с крепёжной деталью является достаточной. Избыток состава не повышает надёжность фиксации и создаёт трудности при очистке во время последующей разборки резьбовой вставки.
Критически важные крепёжные детали в средах с высокой вибрацией необходимо проверять и повторно затягивать через первые 24–48 часов эксплуатации, а затем — через регулярные интервалы в зависимости от режима работы оборудования. После этого начального периода усадки Т-образная гайка, как правило, остаётся стабильной, если были применены надлежащие методы фиксации. Однако для задач, критичных с точки зрения безопасности, где ослабление Т-образной гайки может привести к аварийным ситуациям, целесообразно проводить осмотры ежеквартально или раз в полгода.
Большинство стандартных стопорных шайб совместимы с обычными конфигурациями резьбовых вставок и Т-образных гаек, однако у некоторых специализированных геометрий Т-образных гаек зазор ограничен. Всегда проверяйте, что стопорная шайба правильно помещается в паз Т-образной гайки без заклинивания или вызова нарушения соосности при сборке. Ознакомление со спецификацией крепёжных элементов гарантирует совместимость конструкции стопорной шайбы с вашей конкретной системой Т-образных гаек.

2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/30
Поставка алюминиевых профилей для строительных проектов. Изучите преимущества использования в несущих каркасах, фасадных системах и оконных конструкциях для максимизации рентабельности инвестиций. Скачайте руководство.

2026/09/30
Поставка оптимальных методик подбора размеров алюминиевых профилей. Оцените факторы нагрузки, доступного пространства, сплава, условий эксплуатации и стоимости, чтобы предотвратить прогиб. Скачайте руководство.

2026/09/30
Столкнулись с отказами крепёжных элементов или необходимостью переделок? Освойте правильный подбор винтов по диаметру, шагу резьбы, материалу и нагрузке — а также по отраслевым стандартам. Повысьте надёжность и соответствие требованиям уже сегодня.

2026/09/30
Поставка алюминиевых профилей для промышленного машиностроения. Узнайте о соотношении прочности и массы, стойкости к коррозии и экономии до 30 %. Скачайте руководство.

2026/09/30
Источник термостойких алюминиевых профильных систем. Освойте науку о тепловом расширении и стратегии управления напряжениями для промышленного строительства. Скачайте руководство.

