 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/28
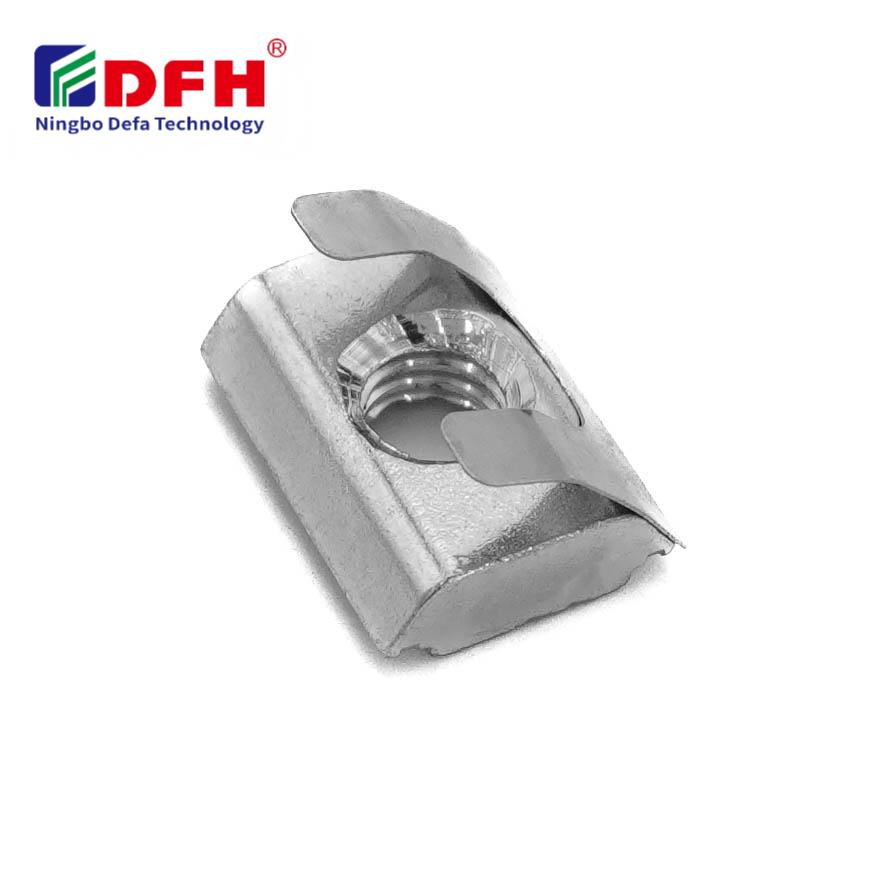
Разбирането на начина за изчисляване на съвместимостта на резбата на Т-навинтите е от съществено значение за инженери, производители и специалисти по сглобяване, които работят с модулни системи от алуминиеви профили. Т-навинтът е ключов компонент за фиксиране, който осигурява гъвкаво монтиране и регулиране в рамките на екструзионни алуминиеви конструкции. Грешката при определяне на съвместимостта на резбата може да доведе до разхлабени сглобки, повреда на оборудването или намаляване на структурната цялост. Това ръководство ви води през основните методи за изчисление и стъпките за проверка на съвместимостта, за да гарантира, че изборът ви на резбовани вставки осигурява надеждна работа.

Изчисленията за съвместимост на резбата зависят от съответствието между диаметъра на отвора на Т-навинт, стъпката на резбата и дълбочината му спрямо изискванията към вашите връзващи елементи. Процесът включва проверка на метрични или имперски стандарти за резба, потвърждаване на размерите на слот-навинтите спрямо вашите алуминиеви профилни канали и осигуряване, че резбовият вставен елемент ще приеме конкретния ви винт или болт. Точността при тези изчисления предотвратява повторна обработка, намалява времето за сглобяване и гарантира дългосрочна надеждност във вашето приложение.
Първата стъпка при изчисляването на съвместимостта на резбата за T-навинт започва с определяне на метричния размер на резбата ви. Метричните резби се обозначават с буквата M, последвана от число, което показва диаметъра, например M4, M5, M6, M8 или M10. Всяко метрично обозначение представя номиналния диаметър в милиметри. При избора на резбов инсерти диаметърът на отвора на вашия T-навинт трябва точно да съответства на метричното резбово обозначение. Например T-навинт M6 има диаметър на отвора 6 мм и приема крепежни елементи с резба M6. Стандартните стойности за разстоянието между нишките (pitch) при метрични резби са: 0,7 мм за M4, 0,8 мм за M5, 1,0 мм за M6 и 1,25 мм за M8, макар да съществуват и варианти с по-малко разстояние между нишките.
Промишлените приложения в някои региони използват имперски резбови спецификации, а не метрични размери. Имперските резби се обозначават с дроби, например 1/4'-20, 5/16'-18 или 1/2'-13, където първото число показва диаметъра в части от инча, а второто — броя на нишките на инч. При работа със системи за монтаж на пазови гайки, проектирани за имперски крепежни елементи, проверете дали отворът на Т-гайката съответства на вашата спецификация. Ако се сблъскате с приложения, използващи смесени единици, използвайте таблици за преобразуване или прецизни измервателни инструменти, за да потвърдите съвместимостта. Връзката между метричните и имперските резби изисква внимателно отношение, тъй като приблизителните преобразувания могат да предизвикат проблеми с посядането.
Стъпката на резбата определя разстоянието между последователните върхове на резбата и директно влияе върху начина, по който винтът или болтът се съчетава с резбовата втулка. За метричните резби стандартните стъпки са предварително определени, но някои приложения използват варианти с фини стъпки. T-гайката с неподходяща стъпка ще се заклещи по време на монтиране или няма да осигури достатъчно здраво фиксиране след затягане. За проверка на съвместимостта по стъпка измерете разстоянието между резбите на вашето връзващо оборудване с помощта на калибр за стъпка на резба или линийка за стъпка на резба. Сравнете това измерване с техническите характеристики на вашата T-гайка. Стандартните резби с груба стъпка са подходящи за повечето модулни алуминиеви профилни сглобки, но потвърдете дали документацията за вашата слот-гайка посочва съвместими стойности за стъпка.
Дълбочината, до която винт или болт се ввинтва в Т-навертката, директно определя силата и надеждността на закрепването на вашата сглобка. Недостатъчната дълбочина на винтовото съединение намалява носимостта и увеличава риска от изтръгване на резбата или разхлабване при вибрации. Общото правило за приложенията на резбови вставки предписва минималната дълбочина на съединението да е поне 1,5 пъти диаметърът на закрепващия елемент. За компонент с резба М6 това означава минимална дълбочина на съединението от приблизително 9 милиметра в отвора на Т-навертката. Проверете дали документацията за вашата сглобка с пазови навертки посочва достатъчна дълбочина на отвора за планираните товарни условия. Прекалено големи закрепващи елементи в недостатъчно големи Т-навертки няма да осигурят правилно съединение и трябва да бъдат отхвърлени по време на контрола на качеството.
Започнете изчисляването на съвместимостта на резбата на Т-навинтите, като съберете спецификациите на вашите крепежни елементи и размерите на алуминиевия профил с канал. Първата стъпка включва потвърждаване, че диаметърът на крепежния елемент съответства на диаметъра на отвора в резбованата втулка. Втората стъпка изисква проверка дали ширината на канала за монтажа на слот-навинта може да побере основната ширина на Т-навинта, без да възникне заклиняне. Третата стъпка проверява дали дълбочината на връзката отговаря на изискванията за товара във вашето приложение. Четвъртата стъпка потвърждава съвпадането на нареза между крепежния елемент и Т-навинта. Документирайте всяка точка за проверка и запазвайте записите за целите на проследимост на качеството. Този методичен подход предотвратява грешки в съвместимостта още преди началото на сглобяването.
Точните измервания са основополагащи за надеждното изчисляване на съвместимостта на резбовите винтови гайки T Nut. Използвайте метрични или имперски шублери за измерване на диаметрите на фиксиращите елементи и на отворите в гайките T Nut. Резбовият калибър помага да се потвърди разстоянието между резбите както на фиксиращите елементи, така и на гайките T Nut. Дълбочинният калибър или линейката се използват за проверка на наличната дълбочина на влизане в конструкцията на гайката T Nut. Проведете пробно монтиране на фиксиращите елементи в пробни гайки T Nut преди пълномащабната сглобка, за да се установят проблемите с несъвместимостта още на ранен етап. Фотографирайте или задокументирайте процеса на верификация, за да се създаде следователна документация. Организациите, които използват модулни алуминиеви профилни системи, често поддържат таблици за съвместимост, които свързват размерите на фиксиращите елементи с подходящите модели гайки T Nut, намалявайки времето за изчисления по време на производствено планиране.
Използването на резбов инсерти с неправилен диаметър на отвора води или до разхлабени, нестабилни сглобки, или изобщо пречи на вкарването им. Твърде голям отвор за T-навертка позволява на винтовете да дрънчат, без да се осигури надеждно закрепване, което компрометира структурната устойчивост. Твърде малък отвор принуждава оператора или да извърти резбата, или да отхвърли компонента. Тази несъвместимост води до разходи за поправки, забавяне на производството и потенциални проблеми с безопасността при повреда на частите по време на експлоатация.
Преобразуването между метричната и имперската резбена система изисква точни справочни таблици и измервателни инструменти. Резбата М4 съответства приблизително на диаметър на отвора 5/32", резбата М6 — на 1/4", а резбата М8 — на 5/16". Това обаче са само приближения, а не истински еквиваленти. Когато точността е от значение, използвайте калибрирани ъгломери за стъпка или консултирайте документацията за преобразуване, предоставена от производителя, специфична за вашата производствена линия за слот-навертки. Непосредствената съвместимост между двете системи трябва да се потвърждава чрез изпитания, а не да се приема по подразбиране.
Не, T-навинт, предназначен за определена стъпка, не може надеждно да приема монтиращи елементи с различна стъпка. Стандартните T-навинти с груба стъпка не са съвместими с фини монтиращи елементи със същия диаметър. Опитът да се вкара болт с фина стъпка в T-навинт с груба стъпка води до заклиняне, износване на резбата или непълно включване. Винаги трябва точно да съответстват стъпките при избора на резбовани вставки и монтиращи елементи за всяка употреба на пазови навинти.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

