 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/28
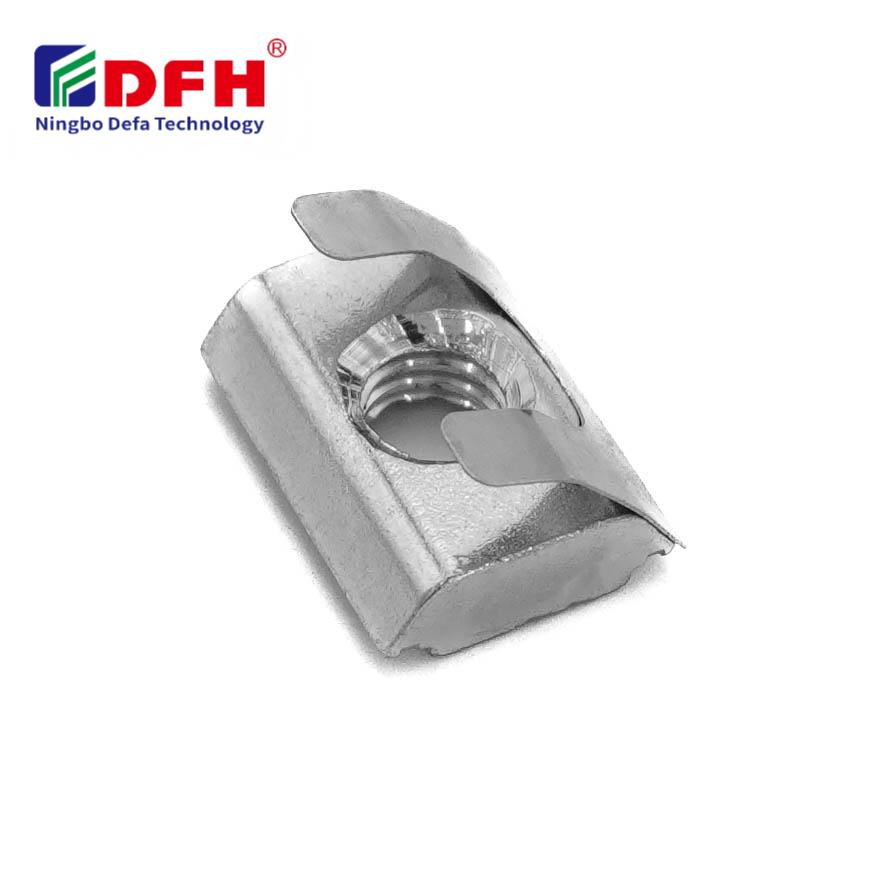
Zrozumienie sposobu obliczania zgodności gwintu nakrętek T jest kluczowe dla inżynierów, producentów oraz specjalistów ds. montażu pracujących z modułowymi systemami profili aluminiowych. Nakrętka T stanowi krytyczny element mocujący, umożliwiający elastyczne montowanie i regulację w ramach konstrukcji z profili aluminiowych. Błędna ocena zgodności gwintu może prowadzić do luźnych połączeń, awarii sprzętu lub utraty integralności konstrukcyjnej. Niniejszy przewodnik przedstawia podstawowe metody obliczeniowe oraz kroki weryfikacji zgodności, zapewniające niezawodną pracę wybranych wkładów gwintowanych.

Obliczenia zgodności gwintów zależą od dopasowania średnicy otworu nakrętki T, skoku gwintu oraz głębokości do wymagań dotyczących elementów łączących. Proces obejmuje weryfikację standardów gwintów metrycznych lub calowych, potwierdzenie wymiarów zmontowanej nakrętki wpustowej z kanałami profili aluminiowych oraz zapewnienie, że wkładka gwintowa będzie odpowiednia dla konkretnego rozmiaru śruby lub bolca. Dokładność tych obliczeń pozwala uniknąć prac korekcyjnych, skraca czas montażu i gwarantuje długotrwałą niezawodność w danej aplikacji.
Pierwszym krokiem przy obliczaniu zgodności gwintu nakrętki T Nut jest określenie rozmiaru gwintu metrycznego. Gwinty metryczne oznacza się symbolem M oraz liczbą wyrażającą średnicę, np. M4, M5, M6, M8 lub M10. Każde takie oznaczenie wskazuje nominalną średnicę w milimetrach. Dobierając wkładkę gwintowaną, średnica otworu w nakrętce T Nut musi dokładnie odpowiadać oznaczeniu gwintu metrycznego. Na przykład nakrętka T Nut typu M6 ma średnicę otworu równą 6 mm i dopuszcza stosowanie elementów mocujących o gwincie M6. Standardowe wartości skoku gwintu metrycznego to m.in. 0,7 mm dla M4, 0,8 mm dla M5, 1,0 mm dla M6 oraz 1,25 mm dla M8, choć istnieją również wersje o mniejszym skoku.
Zastosowania przemysłowe w niektórych regionach opierają się na amerykańskich (imperialnych) specyfikacjach gwintów zamiast na wymiarach metrycznych. Gwinty amerykańskie używają oznaczeń ułamkowych, takich jak 1/4'-20, 5/16'-18 lub 1/2'-13, gdzie pierwsza liczba wskazuje średnicę w ułamkach cala, a druga – liczbę zwojów na cal. Przy pracy z systemami montażowymi nakrętek wpuszczanych zaprojektowanymi do amerykańskich elementów mocujących należy sprawdzić, czy otwór w nakrętce T odpowiada podanej specyfikacji. W przypadku zastosowań z mieszanymi jednostkami należy korzystać z tabel konwersyjnych lub precyzyjnych przyrządów pomiarowych w celu potwierdzenia zgodności. Związek między gwintami metrycznymi i amerykańskimi wymaga szczególnej uwagi, ponieważ przybliżone konwersje mogą powodować problemy z dopasowaniem.
Skok gwintu określa odległość między kolejnymi grzbietami gwintu i ma bezpośredni wpływ na sposób, w jaki śruba lub śrubka wpasowuje się w gwintowaną wkładkę. W przypadku gwintów metrycznych standardowe wartości skoku są ustalone z góry, ale niektóre zastosowania wykorzystują warianty o drobnym skoku. T-śruba o nieodpowiednim skoku albo zaklinuje się podczas wkładania, albo nie zapewni odpowiedniego zabezpieczenia po dokręceniu. Aby zweryfikować zgodność skoku, zmierz odległość między zwojami na swoim sprzęcie mocującym za pomocą miarki skoku gwintu lub linijki do pomiaru skoku gwintu. Porównaj uzyskaną wartość ze specyfikacją techniczną Twojej T-śruby. Standardowe gwinty grubozwojowe nadają się do większości złożonych konstrukcji z aluminiowych profili modułowych, jednak sprawdź dokumentację swojej wkładki typu slot nut, aby upewnić się, że wymienione są zgodne wartości skoku.
Głębokość, na jaką śruba lub śrubka wkręca się w nakrętkę T, decyduje bezpośrednio o sile i niezawodności połączenia. Niewystarczająca głębokość zaczepienia zmniejsza nośność połączenia oraz zwiększa ryzyko uszkodzenia gwintu lub poluzowania się połączenia pod wpływem drgań. Ogólna zasada stosowana przy wkładkach gwintowanych określa, że minimalna głębokość zaczepienia powinna wynosić co najmniej 1,5 średnicy elementu łączącego. Dla elementu łączącego o średnicy M6 oznacza to minimalną głębokość zaczepienia wynoszącą około 9 milimetrów w otworze nakrętki T. Sprawdź, czy dokumentacja Twojego zestawu nakrętek do szyn zawiera informacje o wystarczającej głębokości otworu dla przewidywanych warunków obciążenia. Zbyt duże elementy łączące stosowane w zbyt małych nakrętkach T nie zapewnią prawidłowego zaczepienia i powinny zostać odrzucone podczas weryfikacji jakości.
Rozpocznij obliczanie zgodności gwintu nakrętki T, zbierając specyfikacje sprzętu do mocowania oraz wymiary kanału profilu aluminiowego. Etap pierwszy polega na potwierdzeniu, że średnica elementu mocującego odpowiada średnicy otworu w wkładce gwintowanej. Etap drugi wymaga sprawdzenia, czy szerokość kanału zespołu nakrętki szczytowej pozwala na umieszczenie podstawy nakrętki T bez zakleszczenia. Etap trzeci sprawdza, czy głębokość zazębienia spełnia wymagania obciążeniowe Twojego zastosowania. Etap czwarty potwierdza zgodność skoku między elementem mocującym a nakrętką T. Udokumentuj każdy punkt weryfikacji i przechowuj dokumentację w celu zapewnienia śledzalności jakości. Ta metodyczna procedura zapobiega błędom związanych ze zgodnością jeszcze przed rozpoczęciem montażu.
Dokładne pomiary są podstawą wiarygodnych obliczeń zgodności gwintu nakrętek T. Do pomiaru średnic elementów mocujących i średnic otworów w nakrętkach T należy używać suwmiarek metrycznych lub calowych. Zestaw do pomiaru skoku gwintu pozwala potwierdzić odległość między zwojami gwintu na obu komponentach. Głębokość zaengagementowania dostępna w konstrukcji nakrętki T można zweryfikować za pomocą głębokościomierzy lub linijek pomiarowych. Przed pełnym montażem przeprowadź próbne dokręcanie elementów mocujących do próbkowych nakrętek T, aby wcześnie wykryć problemy z niezgodnością. Zdjęcia lub dokumentacja procesu weryfikacji tworzą ślad audytowy. Organizacje korzystające z modułowych systemów profili aluminiowych często prowadzą tabele zgodności, które krzyżowo kojarzą rozmiary elementów mocujących z odpowiednimi typami nakrętek T, co skraca czas obliczeń w fazie planowania produkcji.
Użycie wkładki gwintowanej o nieodpowiednim średnicy otworu powoduje albo luźne, niestabilne montaże, albo w ogóle uniemożliwia jej włożenie. Zbyt duży otwór pod nakrętkę T powoduje, że elementy mocujące dzwonią i nie zapewniają bezpiecznego połączenia, co kompromituje stabilność konstrukcyjną. Zbyt mały otwór zmusza do zrywania gwintu lub odrzucania komponentu. Ta niezgodność prowadzi do kosztów ponownej obróbki, opóźnień w produkcji oraz potencjalnych zagrożeń bezpieczeństwa w przypadku awarii części w trakcie użytkowania.
Konwersja między metrycznym a imperialnym systemem gwintów wymaga precyzyjnych tabel referencyjnych oraz przyrządów pomiarowych. Gwint M4 odpowiada w przybliżeniu średnicy otworu 5/32 cala, gwint M6 – 1/4 cala, a gwint M8 – 5/16 cala. Jednak są to jedynie przybliżenia, a nie rzeczywiste odpowiedniki. W przypadkach, gdy ważna jest dokładność, należy używać skalibrowanych miarek skoku gwintu lub zapoznać się z dokumentacją producenta dotyczącą konwersji, specyficzną dla linii montażowej nakrętek wpuszczalnych. Bezpośrednia kompatybilność między systemami powinna zostać potwierdzona poprzez testy, a nie zakładać się jej na podstawie przybliżeń.
Nie, nakrętka T zaprojektowana dla jednej wartości skoku nie może niezawodnie obsługiwać elementów mocujących o innym skoku. Standardowe nakrętki T o grubym skoku nie są kompatybilne z elementami mocującymi o drobnym skoku o tym samym średnicy. Próba wkręcenia śruby o drobnym skoku do nakrętki T o grubym skoku powoduje zaklinowanie, uszkodzenie gwintu lub niepełne zagłębianie się gwintu. Zawsze dokładnie dopasowuj specyfikacje skoku przy wyborze wkładki gwintowanej i elementów mocujących w każdej aplikacji z użyciem nakrętek wpuszczanych w szczyt.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

