 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/28
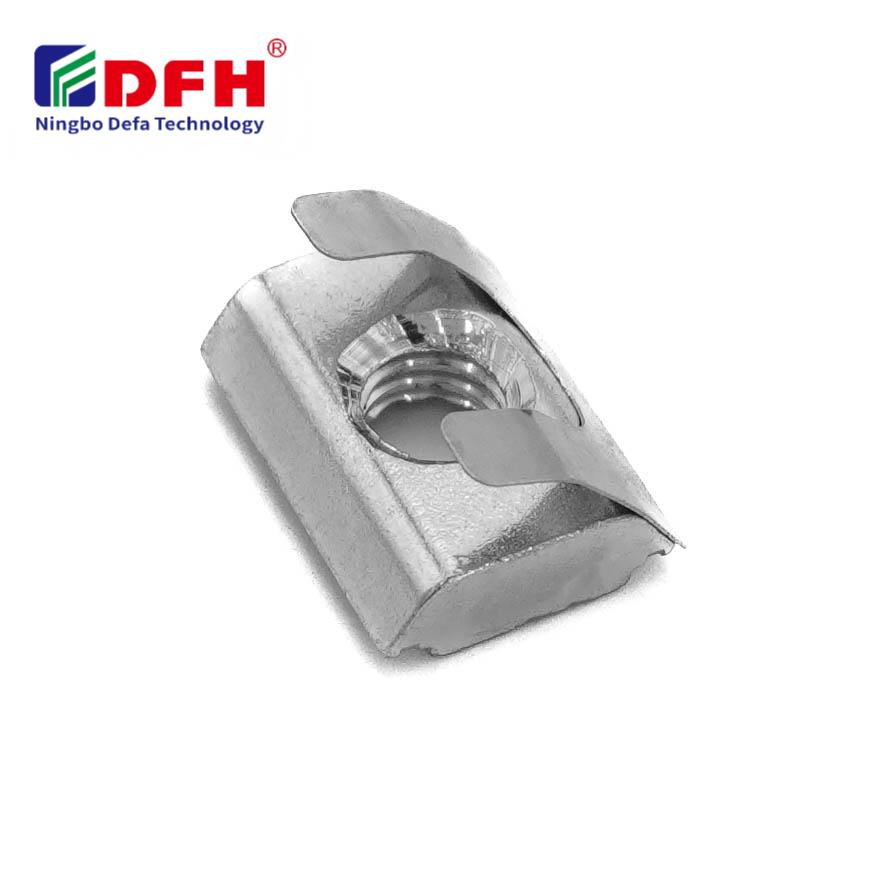
मॉड्यूलर एल्युमीनियम प्रोफ़ाइल प्रणालियों के साथ काम करने वाले इंजीनियरों, निर्माताओं और असेंबली विशेषज्ञों के लिए टी नट थ्रेड संगतता की गणना करना कैसे करें, यह समझना आवश्यक है। टी नट एक महत्वपूर्ण फास्टनिंग हार्डवेयर घटक है जो एल्युमीनियम एक्सट्रूज़न फ्रेमवर्क के भीतर लचीले माउंटिंग और समायोजन की अनुमति देता है। थ्रेड संगतता में गलती करने से ढीले असेंबली, उपकरण विफलता या संरचनात्मक अखंडता की कमी हो सकती है। यह मार्गदर्शिका आपको आवश्यक गणना विधियों और संगतता सत्यापन चरणों के माध्यम से ले जाती है, ताकि आपके चुने गए थ्रेडेड इंसर्ट विश्वसनीय प्रदर्शन प्रदान करें।

धागे की संगतता की गणना टी नट के बोर के आकार, धागे के पिच और गहराई के विनिर्देशों को आपकी फास्टनिंग हार्डवेयर आवश्यकताओं के साथ मेल खाने पर निर्भर करती है। इस प्रक्रिया में मीट्रिक या इम्पीरियल धागे के मानकों की पुष्टि करना, आपके एल्युमीनियम प्रोफ़ाइल चैनलों के साथ स्लॉट नट असेंबली के आयामों की पुष्टि करना और यह सुनिश्चित करना शामिल है कि धागेदार इंसर्ट आपके विशिष्ट स्क्रू या बोल्ट के आकार को स्वीकार कर सके। इन गणनाओं में सटीकता दोबारा काम करने से बचाती है, असेंबली के समय को कम करती है और आपके अनुप्रयोग में दीर्घकालिक विश्वसनीयता की गारंटी देती है।
टी नट थ्रेड संगतता की गणना का पहला चरण आपके मेट्रिक थ्रेड आकार की पहचान से शुरू होता है। मेट्रिक थ्रेड्स को व्यास संख्या के साथ M के रूप में चिह्नित किया जाता है, जैसे M4, M5, M6, M8, या M10। प्रत्येक मेट्रिक चिह्न नाममात्र व्यास को मिलीमीटर में दर्शाता है। एक थ्रेडेड इंसर्ट का चयन करते समय, आपके टी नट का बोर आकार मेट्रिक थ्रेड चिह्न के सटीक रूप से मेल खाना चाहिए। उदाहरण के लिए, एक M6 टी नट का बोर व्यास 6 मिलीमीटर होता है और यह M6 फास्टनिंग हार्डवेयर स्वीकार करता है। मानक मेट्रिक पिच मानों में M4 के लिए 0.7 मिमी, M5 के लिए 0.8 मिमी, M6 के लिए 1.0 मिमी और M8 के लिए 1.25 मिमी शामिल हैं, हालाँकि फाइन-पिच भिन्नताएँ भी मौजूद हैं।
कुछ क्षेत्रों में औद्योगिक अनुप्रयोगों में मीट्रिक आकार के बजाय इम्पीरियल थ्रेड विनिर्देशन पर निर्भरता होती है। इम्पीरियल थ्रेड में भिन्नात्मक संकेतन जैसे 1/4'-20, 5/16'-18, या 1/2'-13 का उपयोग किया जाता है, जहाँ पहली संख्या इंच के भिन्नात्मक भाग में व्यास को दर्शाती है और दूसरी संख्या प्रति इंच थ्रेड्स की संख्या को दर्शाती है। जब आप इम्पीरियल फास्टनिंग हार्डवेयर के लिए डिज़ाइन किए गए स्लॉट नट असेंबली प्रणालियों के साथ काम कर रहे हों, तो सुनिश्चित करें कि टी नट का बोर आपके विनिर्देशन के साथ मेल खाता है। यदि आप मिश्रित-इकाई अनुप्रयोगों का सामना करते हैं, तो संगतता की पुष्टि के लिए रूपांतरण सारणियों या परिशुद्ध मापन उपकरणों का उपयोग करें। मीट्रिक और इम्पीरियल थ्रेड के बीच के संबंध पर सावधानीपूर्ण ध्यान देने की आवश्यकता होती है, क्योंकि अनुमानित रूपांतरण से फिटिंग समस्याएँ उत्पन्न हो सकती हैं।
थ्रेड पिच लगातार थ्रेड के शीर्षों के बीच की दूरी को परिभाषित करता है और सीधे प्रभावित करता है कि कोई स्क्रू या बोल्ट आपके थ्रेडेड इंसर्ट के साथ कैसे जुड़ता है। मीट्रिक थ्रेड के लिए, मानक पिच मान पहले से निर्धारित होते हैं, लेकिन कुछ अनुप्रयोगों में फाइन-पिच विविधताओं का उपयोग किया जाता है। गलत पिच वाला टी नट या तो समावेशन के दौरान अटक जाएगा या कसने के बाद ठीक से सुरक्षित नहीं होगा। पिच संगतता की पुष्टि करने के लिए, अपने फास्टनिंग हार्डवेयर पर थ्रेड के बीच की दूरी को एक पिच गेज या थ्रेड पिच रूलर का उपयोग करके मापें। इस माप की तुलना अपने टी नट विनिर्देशों से करें। मानक कोर्स-पिच थ्रेड अधिकांश मॉड्यूलर एल्यूमीनियम प्रोफाइल असेंबलियों के लिए काम करते हैं, लेकिन यह पुष्टि कर लें कि आपके स्लॉट नट असेंबली दस्तावेज़ में संगत पिच मानों की सूची दी गई है।
एक पेंच या बोल्ट की जो गहराई आपके टी नट में प्रवेश करती है, वह सीधे आपके असेंबली के फास्टनिंग शक्ति और विश्वसनीयता को निर्धारित करती है। अपर्याप्त एंगेजमेंट गहराई भार वहन क्षमता को कम कर देती है और कंपन के तहत थ्रेड स्ट्रिपिंग या ढीला होने के जोखिम को बढ़ा देती है। थ्रेडेड इंसर्ट अनुप्रयोगों के लिए एक सामान्य नियम यह निर्दिष्ट करता है कि न्यूनतम एंगेजमेंट गहराई कम से कम फास्टनर के व्यास के १.५ गुना होनी चाहिए। एम६ फास्टनिंग हार्डवेयर घटक के लिए, इसका अर्थ है कि टी नट के बोर में लगभग ९ मिलीमीटर की न्यूनतम एंगेजमेंट गहराई होनी चाहिए। सुनिश्चित करें कि आपके स्लॉट नट असेंबली के दस्तावेज़ में आपके निर्धारित भार स्थितियों के लिए पर्याप्त बोर गहराई का उल्लेख किया गया है। छोटे टी नट में बड़े आकार के फास्टनर का उपयोग उचित एंगेजमेंट प्राप्त करने में विफल रहेगा और गुणवत्ता सत्यापन के दौरान अस्वीकार कर दिए जाने चाहिए।
अपनी टी नट थ्रेड संगतता गणना शुरू करने के लिए, अपने फास्टनिंग हार्डवेयर विनिर्देशों और एल्युमीनियम प्रोफ़ाइल चैनल के आयामों को एकत्र करें। पहला चरण यह पुष्टि करना है कि फास्टनर का व्यास आपके थ्रेडेड इंसर्ट के बोर आकार से मेल खाता है। दूसरा चरण यह सुनिश्चित करना है कि आपकी स्लॉट नट असेंबली का चैनल चौड़ाई टी नट के आधार की चौड़ाई को बिना किसी अटकाव के समायोजित कर सके। तीसरा चरण यह जाँचना है कि एंगेजमेंट की गहराई आपके अनुप्रयोग के भार आवश्यकताओं का समर्थन करती है। चौथा चरण यह पुष्टि करना है कि फास्टनर और टी नट के बीच पिच मेल खाता है। प्रत्येक सत्यापन बिंदु को दस्तावेज़ित करें और गुणवत्ता ट्रेसैबिलिटी के लिए रिकॉर्ड बनाए रखें। यह पद्धतिपूर्ण दृष्टिकोण असेंबली शुरू होने से पहले संगतता त्रुटियों को रोकता है।
सटीक मापन टी नट थ्रेड संगतता की गणना के लिए विश्वसनीयता का मूल आधार है। फास्टनिंग हार्डवेयर के व्यास और टी नट के बोर के आकार को मापने के लिए मीट्रिक या इम्पीरियल कैलीपर्स का उपयोग करें। एक पिच गेज दोनों घटकों पर थ्रेड स्पेसिंग की पुष्टि करने में सहायता करता है। डेप्थ गेज या मापने वाले शासक आपके टी नट डिज़ाइन के भीतर उपलब्ध संलग्नता की गहराई की पुष्टि करते हैं। पूर्ण-पैमाने पर असेंबली से पहले अपने फास्टनर्स को नमूना टी नट्स में परीक्षण-फिट करें, ताकि असंगतता की समस्याओं को शुरुआत में ही पकड़ा जा सके। ऑडिट ट्रेल बनाने के लिए अपनी सत्यापन प्रक्रिया की फोटो लें या दस्तावेज़ बनाएँ। मॉड्यूलर एल्युमीनियम प्रोफ़ाइल प्रणालियों का उपयोग करने वाले संगठन अक्सर फास्टनिंग हार्डवेयर के आकारों को संगत टी नट डिज़ाइनों के साथ संदर्भित करने वाले संगतता चार्ट बनाए रखते हैं, जिससे उत्पादन योजना निर्माण के दौरान गणना का समय कम हो जाता है।
गलत बोर आकार के साथ थ्रेडेड इन्सर्ट का उपयोग करने से या तो ढीली, हिलने वाली असेंबली बनती है या फिर इन्सर्ट को बिल्कुल भी डाला नहीं जा सकता। एक बड़े आकार के टी नट बोर से फास्टनर्स बिना सुरक्षित जुड़ाव के खनखनाते हैं, जिससे संरचनात्मक स्थिरता कमज़ोर हो जाती है। एक छोटे आकार के बोर में आपको या तो थ्रेड्स खराब करने पड़ते हैं या फिर घटक को अस्वीकार करना पड़ता है। यह असंगति पुनर्कार्य लागत, उत्पादन में देरी और संभावित सुरक्षा समस्याओं का कारण बनती है यदि उपयोग के दौरान भाग विफल हो जाते हैं।
मीट्रिक और इम्पीरियल थ्रेड प्रणालियों के बीच रूपांतरण के लिए सटीक संदर्भ तालिकाओं और मापन उपकरणों की आवश्यकता होती है। एम4 थ्रेड्स लगभग 5/32 इंच के बोर आकार के अनुरूप होते हैं, एम6 थ्रेड्स लगभग 1/4 इंच के बोर आकार के अनुरूप होते हैं, और एम8 थ्रेड्स लगभग 5/16 इंच के बोर आकार के अनुरूप होते हैं। हालाँकि, ये अनुमान हैं, वास्तविक समकक्ष नहीं। जब सटीकता महत्वपूर्ण हो, तो कैलिब्रेटेड पिच गेज का उपयोग करें या अपनी स्लॉट नट असेंबली लाइन के लिए निर्माता के रूपांतरण दस्तावेज़ का संदर्भ लें। प्रत्यक्ष अंतर-प्रणाली संगतता की पुष्टि परीक्षण के माध्यम से की जानी चाहिए, न कि धारणा पर आधारित होनी चाहिए।
नहीं, एक पिच मान के लिए डिज़ाइन किया गया टी नट विभिन्न पिच वाले फास्टनिंग हार्डवेयर को विश्वसनीय रूप से समायोजित नहीं कर सकता। मानक मोटे-पिच वाले टी नट समान व्यास के बारीक-पिच फास्टनर के साथ संगत नहीं हैं। एक बारीक-पिच बोल्ट को मोटे-पिच वाले टी नट में जबरदस्ती डालने का प्रयास करने से अटकाव, धागे का क्षरण या अपूर्ण जुड़ाव हो सकता है। किसी भी स्लॉट नट असेंबली अनुप्रयोग के लिए अपने थ्रेडेड इंसर्ट और फास्टनिंग हार्डवेयर का चयन करते समय सदैव पिच विनिर्देशों को बिल्कुल मिलाएँ।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

