 EN
โปรไฟล์อลูมิเนียมคืออะไร และทำงานอย่างไร
2026/09/30
แหล่งโปรไฟล์อลูมิเนียมสำหรับโครงสร้างแบบโมดูลาร์ที่ใช้งานได้หลากหลาย เรียนรู้หลักการอัดรีด ข้อดีด้านความแข็งแรง และคุณสมบัติต้านการกัดกร่อน ขอรายละเอียดเพิ่มเติมได้ทันที

2026/09/28
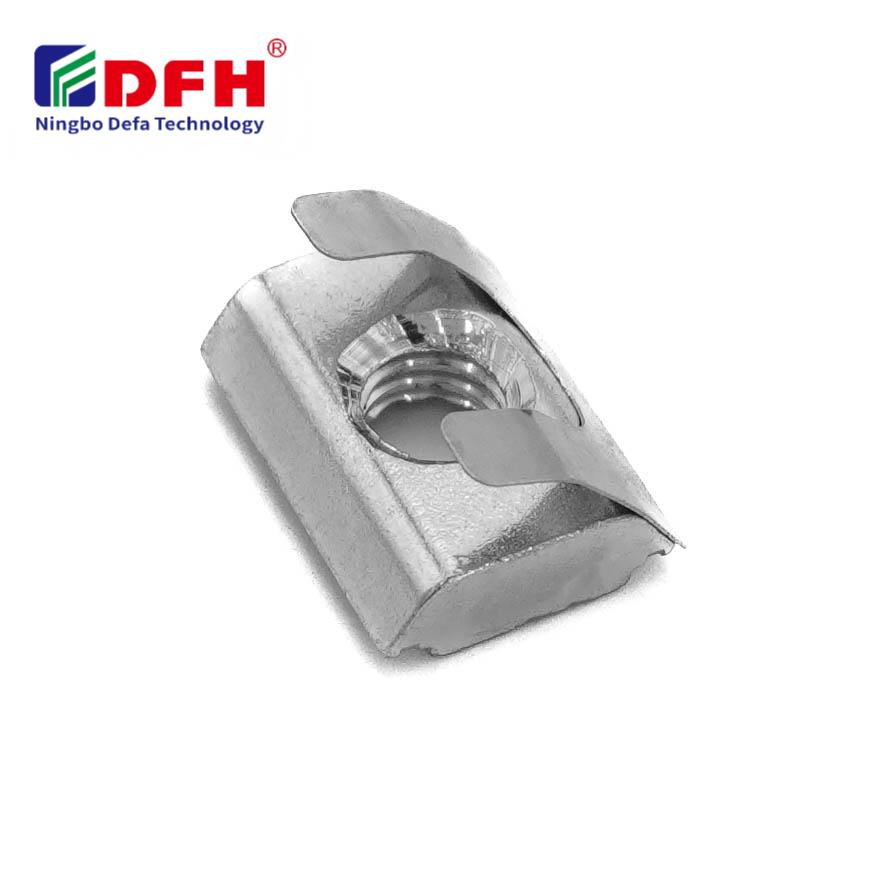
การเข้าใจวิธีคำนวณความเข้ากันได้ของเกลียวสกรูแบบที-นัตเป็นสิ่งจำเป็นอย่างยิ่งสำหรับวิศวกร ผู้ผลิต และผู้เชี่ยวชาญด้านการประกอบที่ทำงานกับระบบท่ออะลูมิเนียมแบบโมดูลาร์ สกรูแบบที-นัตทำหน้าที่เป็นชิ้นส่วนยึดตรึงที่สำคัญ ซึ่งช่วยให้สามารถติดตั้งและปรับตำแหน่งได้อย่างยืดหยุ่นภายในโครงสร้างที่ผลิตจากอลูมิเนียมแบบอัดขึ้นรูป การเลือกเกลียวที่ไม่ตรงกันอาจนำไปสู่การประกอบที่หลวม การเสียหายของอุปกรณ์ หรือความแข็งแรงของโครงสร้างลดลง คู่มือนี้จะแนะนำวิธีการคำนวณที่จำเป็นและขั้นตอนการตรวจสอบความเข้ากันได้ เพื่อให้มั่นใจว่าตัวยึดแบบเกลียวที่คุณเลือกจะให้สมรรถนะที่เชื่อถือได้

การคำนวณความเข้ากันได้ของเกลียวขึ้นอยู่กับการจับคู่ขนาดรูกลางของ T Nut ระยะห่างเกลียว (pitch) และความลึกของเกลียวให้สอดคล้องกับข้อกำหนดของอุปกรณ์ยึดที่ใช้งาน กระบวนการนี้ประกอบด้วยการตรวจสอบมาตรฐานเกลียวแบบเมตริกหรือแบบอิมพีเรียล การยืนยันขนาดของสล็อตแนทที่ใช้ประกอบกับช่องโปรไฟล์อลูมิเนียมของคุณ และการรับรองว่าตัวแทรกเกลียวจะสามารถรองรับขนาดสกรูหรือโบลต์เฉพาะที่คุณใช้งานได้ ความแม่นยำในการคำนวณเหล่านี้ช่วยป้องกันการทำงานซ้ำ ลดเวลาการประกอบ และรับประกันความน่าเชื่อถือในระยะยาวสำหรับการใช้งานของคุณ
ขั้นตอนแรกในการคำนวณความเข้ากันได้ของเกลียวสำหรับตัวยึดแบบที-นัต (T Nut) เริ่มจากการระบุขนาดเกลียวเมตริกของคุณ ซึ่งเกลียวเมตริกจะระบุด้วยตัวอักษร M ตามด้วยตัวเลขแสดงเส้นผ่านศูนย์กลาง เช่น M4, M5, M6, M8 หรือ M10 โดยแต่ละค่าที่ระบุนี้แทนเส้นผ่านศูนย์กลางเชิงชื่อในหน่วยมิลลิเมตร เมื่อเลือกตัวยึดแบบเกลียว (threaded insert) ขนาดรูเจาะ (bore size) ของตัวยึดแบบที-นัตของคุณต้องตรงกับค่าเกลียวเมตริกนั้นอย่างแม่นยำ ตัวอย่างเช่น ตัวยึดแบบที-นัตขนาด M6 จะมีเส้นผ่านศูนย์กลางรูเจาะเท่ากับ 6 มิลลิเมตร และสามารถใช้กับอุปกรณ์ยึดที่มีเกลียวขนาด M6 ได้ ค่าระยะห่างเกลียว (pitch) มาตรฐานสำหรับเกลียวเมตริก ได้แก่ 0.7 มิลลิเมตรสำหรับ M4, 0.8 มิลลิเมตรสำหรับ M5, 1.0 มิลลิเมตรสำหรับ M6 และ 1.25 มิลลิเมตรสำหรับ M8 ทั้งนี้ยังมีรุ่นที่มีระยะห่างเกลียวแบบละเอียด (fine-pitch) ให้เลือกด้วย
การใช้งานในอุตสาหกรรมบางภูมิภาคพึ่งพาข้อกำหนดเกี่ยวกับเกลียวแบบอิมพีเรียล แทนที่จะใช้ขนาดแบบเมตริก เกลียวแบบอิมพีเรียลใช้สัญลักษณ์เป็นเศษส่วน เช่น 1/4'-20, 5/16'-18 หรือ 1/2'-13 โดยตัวเลขตัวแรกแสดงเส้นผ่านศูนย์กลางเป็นเศษส่วนของนิ้ว และตัวเลขตัวที่สองแสดงจำนวนเกลียวต่อนิ้ว เมื่อทำงานกับระบบที่ประกอบด้วยสลักเกลียวแบบสลอต (slot nut assembly systems) ซึ่งออกแบบมาสำหรับอุปกรณ์ยึดแบบอิมพีเรียล ให้ตรวจสอบให้แน่ใจว่ารูเจาะของทีนัต (T Nut bore) สอดคล้องกับข้อกำหนดของคุณ หากพบการใช้งานที่มีหน่วยวัดผสมกัน ให้ใช้ตารางแปลงหน่วย หรือเครื่องมือวัดความแม่นยำเพื่อยืนยันความเข้ากันได้ ความสัมพันธ์ระหว่างเกลียวแบบเมตริกกับเกลียวแบบอิมพีเรียลจำเป็นต้องระมัดระวังอย่างมาก เพราะการแปลงค่าโดยประมาณอาจทำให้เกิดปัญหาในการสวมใส่
ระยะห่างของเกลียว (Thread pitch) หมายถึง ระยะทางระหว่างสันเกลียวที่อยู่ติดกัน ซึ่งมีผลโดยตรงต่อวิธีที่สกรูหรือโบลต์เข้ากับชิ้นส่วนยึดแบบเกลียว (threaded insert) ของคุณ สำหรับเกลียวแบบเมตริก ค่าระยะห่างมาตรฐานจะกำหนดไว้ล่วงหน้า แต่บางการใช้งานอาจใช้เกลียวแบบระยะห่างละเอียด (fine-pitch) แทน หากใช้ T Nut ที่มีระยะห่างเกลียวไม่ตรงกับส่วนประกอบยึดของคุณ จะทำให้เกิดปัญหาสกรูติดขัดขณะใส่ หรือไม่สามารถยึดแน่นได้อย่างเหมาะสมหลังจากขันจนแน่นแล้ว ในการตรวจสอบความเข้ากันได้ของระยะห่างเกลียว ให้วัดระยะระหว่างเกลียวบนอุปกรณ์ยึดของคุณด้วยเครื่องวัดระยะห่างเกลียว (pitch gauge) หรือไม้บรรทัดวัดเกลียว (thread pitch ruler) แล้วเปรียบเทียบค่าที่วัดได้กับข้อมูลจำเพาะของ T Nut ของคุณ เกลียวแบบระยะห่างหยาบ (coarse-pitch) มาตรฐานเหมาะสำหรับการประกอบโครงอลูมิเนียมโมดูลาร์ส่วนใหญ่ แต่โปรดตรวจสอบเอกสารประกอบของชุดสลักเกลียว (slot nut assembly) ของคุณเพื่อยืนยันค่าระยะห่างเกลียวที่รองรับ
ความลึกที่สกรูหรือโบลต์ขันเข้าไปใน T Nut โดยตรง จะเป็นตัวกำหนดความแข็งแรงและความน่าเชื่อถือของการยึดแน่นชิ้นส่วนทั้งหมด ความลึกของการขันที่ไม่เพียงพอจะลดความสามารถในการรับน้ำหนัก และเพิ่มความเสี่ยงที่เกลียวจะหลุดหรือคลายตัวเมื่อมีการสั่นสะเทือน กฎทั่วไปสำหรับการใช้งาน threaded insert ระบุว่า ความลึกขั้นต่ำที่เกลียวต้องสัมผัสกันควรอย่างน้อย 1.5 เท่าของเส้นผ่านศูนย์กลางของตัวยึด สำหรับชิ้นส่วนยึดแบบ M6 หมายความว่า ความลึกขั้นต่ำที่เกลียวต้องสัมผัสกันคือประมาณ 9 มิลลิเมตร ภายในรูของ T Nut โปรดตรวจสอบเอกสารประกอบการติดตั้ง slot nut ของท่าน เพื่อยืนยันว่าความลึกของรูเพียงพอต่อสภาวะการรับน้ำหนักที่ท่านตั้งใจใช้งาน ห้ามใช้ตัวยึดที่มีขนาดใหญ่เกินไปกับ T Nut ที่มีขนาดเล็กเกินไป เพราะจะไม่สามารถขันให้แน่นได้ตามมาตรฐาน และควรปฏิเสธชิ้นส่วนดังกล่าวระหว่างขั้นตอนการตรวจสอบคุณภาพ
เริ่มการคำนวณความเข้ากันได้ของเกลียวตัวยึดแบบที-นัต โดยรวบรวมข้อมูลจำเพาะของอุปกรณ์ยึดแน่นและขนาดของช่องโปรไฟล์อะลูมิเนียม ขั้นตอนที่หนึ่ง คือ การตรวจสอบให้แน่ใจว่าเส้นผ่านศูนย์กลางของสกรูตรงกับขนาดรูเจาะของตัวยึดแบบเกลียวฝัง ขั้นตอนที่สอง คือ การตรวจสอบว่าความกว้างของช่องสำหรับประกอบสลักเกลียวแบบสลอต-นัตสามารถรองรับความกว้างของฐานที-นัตได้โดยไม่เกิดการติดขัด ขั้นตอนที่สาม คือ การตรวจสอบความลึกของการขันยึดว่าเพียงพอต่อความต้องการของภาระใช้งานในงานของท่าน ขั้นตอนที่สี่ คือ การยืนยันว่าระยะห่างระหว่างเกลียว (pitch) ของสกรูและที-นัตตรงกัน บันทึกผลการตรวจสอบแต่ละจุดไว้ และจัดเก็บเอกสารเพื่อการติดตามคุณภาพอย่างเป็นระบบ วิธีการเชิงระบบเช่นนี้จะช่วยป้องกันข้อผิดพลาดด้านความเข้ากันได้ก่อนเริ่มการประกอบจริง
การวัดค่าอย่างแม่นยำเป็นสิ่งสำคัญพื้นฐานสำหรับการคำนวณความเข้ากันได้ของเกลียวสำหรับทีนัต ใช้เวอร์เนียร์แบบเมตริกหรือแบบอิมพีเรียลเพื่อวัดเส้นผ่านศูนย์กลางของชิ้นส่วนยึดและขนาดรูเจาะของทีนัต เครื่องวัดเกลียว (pitch gauge) ช่วยยืนยันระยะห่างระหว่างเกลียวบนชิ้นส่วนทั้งสองชิ้น ส่วนเครื่องวัดความลึกหรือไม้บรรทัดวัดความยาวใช้ตรวจสอบความลึกของการขันที่มีอยู่ภายในโครงสร้างของทีนัต ทดลองขันสกรูตัวอย่างลงในทีนัตตัวอย่างก่อนประกอบจริงทั้งระบบ เพื่อตรวจจับปัญหาความไม่เข้ากันตั้งแต่เนิ่นๆ ถ่ายภาพหรือบันทึกกระบวนการตรวจสอบไว้เพื่อสร้างหลักฐานการตรวจสอบย้อนกลับ องค์กรที่ใช้ระบบโครงสร้างอะลูมิเนียมแบบโมดูลาร์มักจัดทำแผนภูมิความเข้ากันได้ซึ่งระบุความสัมพันธ์ระหว่างขนาดของชิ้นส่วนยึดกับแบบทีนัตที่ใช้งานร่วมกันได้ ซึ่งช่วยลดเวลาในการคำนวณระหว่างขั้นตอนการวางแผนการผลิต
การใช้ชิ้นส่วนยึดแบบเกลียวที่มีขนาดรูเจาะไม่ตรงกับข้อกำหนด จะทำให้ชิ้นส่วนที่ประกอบกันไว้มีความหลวมหรือสั่นคลอน หรือไม่สามารถใส่ชิ้นส่วนเข้าไปได้เลย ถ้ารูเจาะสำหรับ T Nut มีขนาดใหญ่เกินไป ตัวยึดจะสั่นคลอนและไม่ยึดแน่น ส่งผลให้โครงสร้างขาดความมั่นคง แต่ถ้ารูเจาะมีขนาดเล็กเกินไป ก็จะบังคับให้คุณต้องทำลายเกลียว หรือต้องทิ้งชิ้นส่วนนั้นทิ้งไป การไม่สอดคล้องกันเช่นนี้จะนำไปสู่ค่าใช้จ่ายในการทำงานซ้ำ ความล่าช้าในการผลิต และอาจเกิดปัญหาด้านความปลอดภัยได้ หากชิ้นส่วนเสียหายระหว่างการใช้งาน
การแปลงระหว่างระบบเกลียวเมตริกกับระบบเกลียวอิมพีเรียลต้องอาศัยตารางอ้างอิงที่แม่นยำและเครื่องมือวัดที่เหมาะสม เกลียวขนาด M4 มีขนาดรูประมาณ 5/32 นิ้ว เกลียวขนาด M6 มีขนาดรูประมาณ 1/4 นิ้ว และเกลียวขนาด M8 มีขนาดรูประมาณ 5/16 นิ้ว อย่างไรก็ตาม ค่าเหล่านี้เป็นเพียงค่าโดยประมาณ ไม่ใช่ค่าที่เทียบเท่ากันอย่างแท้จริง เมื่อความแม่นยำมีความสำคัญ ให้ใช้เครื่องวัดระยะห่างเกลียวที่ผ่านการสอบเทียบแล้ว หรือศึกษาเอกสารการแปลงค่าจากผู้ผลิตเฉพาะสำหรับสายการประกอบสลักนัตแบบสลอตของท่าน การตรวจสอบความเข้ากันได้โดยตรงระหว่างสองระบบนี้ควรทำผ่านการทดสอบจริง ไม่ใช่การสมมุติเอา
ไม่ นัตตัวที (T Nut) ที่ออกแบบมาสำหรับค่าพิทช์ (pitch) ค่าหนึ่งไม่สามารถรองรับอุปกรณ์ยึดที่มีพิทช์ต่างออกไปได้อย่างเชื่อถือได้ นัตตัวทีแบบมาตรฐานที่มีพิทช์หยาบไม่สามารถใช้งานร่วมกับอุปกรณ์ยึดแบบพิทช์ละเอียดที่มีเส้นผ่านศูนย์กลางเท่ากันได้ การพยายามขันสกรูแบบพิทช์ละเอียดเข้าไปในนัตตัวทีแบบพิทช์หยาบจะทำให้เกิดการติดขัด เกลียวเสีย หรือการขันไม่ครบเกลียวเสมอ ดังนั้น จึงจำเป็นต้องเลือกนัตแบบเกลียวและอุปกรณ์ยึดให้ตรงกับค่าพิทช์อย่างแม่นยำทุกครั้งเมื่อใช้งานกับการประกอบแบบสล็อตนัต (slot nut assembly) ใดๆ

2026/09/30
แหล่งโปรไฟล์อลูมิเนียมสำหรับโครงสร้างแบบโมดูลาร์ที่ใช้งานได้หลากหลาย เรียนรู้หลักการอัดรีด ข้อดีด้านความแข็งแรง และคุณสมบัติต้านการกัดกร่อน ขอรายละเอียดเพิ่มเติมได้ทันที

2026/09/30
แหล่งโปรไฟล์อลูมิเนียมสำหรับโครงการก่อสร้าง เรียนรู้ประโยชน์ด้านโครงสร้างหลัก การหุ้มผนัง (cladding) และงานหน้าต่าง เพื่อผลตอบแทนจากการลงทุนสูงสุด ดาวน์โหลดคู่มือได้ทันที

2026/09/30
เรียนรู้เทคนิคการเลือกขนาดโปรไฟล์อลูมิเนียมที่ดีที่สุด ประเมินปัจจัยต่าง ๆ เช่น น้ำหนักบรรทุก พื้นที่ใช้งาน โลหะผสม สภาพแวดล้อม และต้นทุน เพื่อป้องกันการโก่งตัว ดาวน์โหลดคู่มือ

2026/09/30
กำลังประสบปัญหาสกรูหลุดหรือต้องแก้ไขงานซ้ำ? เรียนรู้วิธีการเลือกขนาดสกรูอย่างแม่นยำจากเส้นผ่านศูนย์กลาง ระยะเกลียว วัสดุ และน้ำหนักบรรทุก รวมถึงมาตรฐานเฉพาะอุตสาหกรรม เพื่อเพิ่มความน่าเชื่อถือและความสอดคล้องตามข้อกำหนด

2026/09/30
จัดหาโปรไฟล์อลูมิเนียมสำหรับงานวิศวกรรมอุตสาหกรรม ค้นพบอัตราส่วนความแข็งแรงต่อน้ำหนัก ความต้านทานการกัดกร่อน และการประหยัดต้นทุนได้ถึง 30% ดาวน์โหลดคู่มือ

2026/09/30
แหล่งระบบโปรไฟล์อลูมิเนียมทนความร้อน ควบคุมวิทยาศาสตร์การขยายตัวจากความร้อนและกลยุทธ์การจัดการแรงเครียดสำหรับงานก่อสร้างเชิงอุตสาหกรรม ดาวน์โหลดคู่มือ

