 EN
Hva er aluminiumsprofil, og hvordan fungerer det?
2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/28
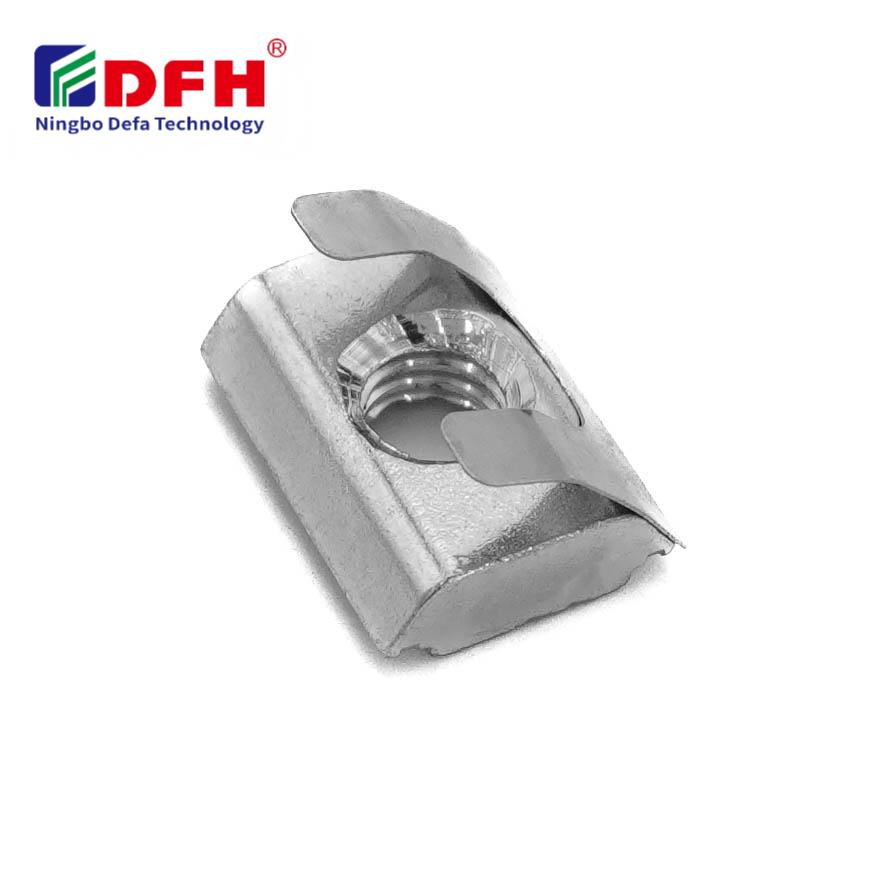
Å forstå hvordan man beregner kompatibiliteten mellom T-muttertråd er avgjørende for ingeniører, produsenter og monteringsfagfolk som arbeider med modulære aluminiumsprofilsystemer. En T-mutter er en viktig festingskomponent som muliggjør fleksibel montering og justering innenfor rammer av aluminiumsprofil. Feil i trådkompatibilitet kan føre til løse monteringer, utstyrsfeil eller svekket strukturell integritet. Denne veiledningen gjennomgår de viktigste beregningsmetodene og stegene for å bekrefte kompatibilitet, slik at valgene dine av trådinnsats gir pålitelig ytelse.

Beregninger av trådkompatibilitet avhenger av at T-møllas borkaliber, gjengepitch og dybde er i samsvar med kravene til festemateriellet ditt. Prosessen innebär å bekrefte enten metriske eller imperiale gjengestandarder, å kontrollere målene til spalte-møllene i forhold til aluminiumsprofilerne dine og å sikre at den gjengede innsatsen passer til den spesifikke skruen eller bolten du bruker. Nøyaktighet i disse beregningene unngår omgjøring, reduserer monteringstid og sikrer langvarig pålitelighet i applikasjonen din.
Det første trinnet i beregningen av trådkompatibilitet for T-mutter starter med å identifisere din metriske trådstørrelse. Metriske tråder er betegnet som M etterfulgt av et diameternummer, for eksempel M4, M5, M6, M8 eller M10. Hver metrisk betegnelse representerer den nominelle diameteren i millimeter. Når du velger en trådinnsats, må borkaliberen på T-mutteren nøyaktig tilsvare den metriske trådbetegnelsen. For eksempel har en M6 T-mutter en borkaliber på 6 millimeter og aksepterer M6-festemateriell. Standardmetriske stigninger inkluderer 0,7 mm for M4, 0,8 mm for M5, 1,0 mm for M6 og 1,25 mm for M8, selv om finstigningsvarianter finnes.
Industrielle applikasjoner i noen regioner bruker imperialt gjengemål i stedet for metriske mål. Imperialt gjengemål bruker brøkbaserte betegnelser som 1/4'-20, 5/16'-18 eller 1/2'-13, der det første tallet angir diameteren i brøkdel av en tomme og det andre tallet angir antall gjenger per tomme. Når du arbeider med sprekknøttmonteringsystemer som er utformet for imperialt festutstyr, må du bekrefte at gjengemålet i T-nøtten samsvarer med ditt krav. Hvis du støter på applikasjoner med blandede målenheter, bruk konverteringstabeller eller presisjonsmåleinstrumenter for å bekrefte kompatibilitet. Forholdet mellom metriske og imperiale gjenger krever nøye oppmerksomhet, siden tilnærmede konverteringer kan føre til monteringsproblemer.
Gjengeavstanden definerer avstanden mellom påfølgende gjengespisser og påvirker direkte hvordan en skrue eller bolt griper i din gjengede innsats. For metriske gjenger er standard gjengeavstander forhåndsbestemt, men noen applikasjoner bruker fin-gjenge-varianter. En T-mutter med feil gjengeavstand vil enten klemme seg fast under innsetting eller ikke sikre ordentlig når den trekkes til. For å bekrefte gjengekompatibilitet måler du avstanden mellom gjengene på festutstyret ditt ved hjelp av en gjengeavstandsmaaler eller en gjengemaaler. Sammenlikn denne målingen med spesifikasjonene for T-mutteren din. Standard grov-gjenge fungerer for de fleste modulære aluminiumsprofilmonteringer, men bekreft at dokumentasjonen for slot-muttermonteringen din oppgir kompatible gjengeavstander.
Dybden som en skrue eller bolt går inn i T-mutteren bestemmer direkte festekraften og påliteligheten til monteringen. Utilstrekkelig innvrikningsdybde reduserer belastningskapasiteten og øker risikoen for trådskade eller løsning under vibrasjon. En generell regel for trådinnsettinger angir at minimum innvrikningsdybde bør være minst 1,5 ganger skruens diameter. For en M6-festekomponent betyr dette en minimum innvrikningsdybde på ca. 9 millimeter inn i T-mutterens boring. Kontroller at dokumentasjonen for din slitskive-mutter-montering angir tilstrekkelig boringdybde for de forventede belastningsforholdene. For store festekomponenter i for små T-muttere oppnår ikke riktig innvrikning og skal avvises under kvalitetskontroll.
Start beregningen av tråd-kompatibiliteten for T-mutter ved å samle inn spesifikasjonene for festutstyret ditt og dimensjonene til aluminiumsprofilkanalen. I trinn én bekrefter du at diameteren på festskruen samsvarer med boresiden på den gjerdete innsatsen. I trinn to må du bekrefte at bredden på sporet for muttermonteringen kan ta imot bredden på T-mutterens base uten å bli klemt. I trinn tre sjekker du om innføringstypen støtter belastningskravene i ditt anvendelsesområde. I trinn fire bekrefter du at stigningen er identisk mellom festskruen og T-mutteren. Dokumenter hver verifikasjonspunkt og oppbevar registreringene for kvalitetssporbarhet. Denne systematiske fremgangsmåten unngår kompatibilitetsfeil før montering starter.
Nøyaktige målinger er grunnleggende for pålitelige beregninger av tråd-kompatibilitet for T-muttere. Bruk metriske eller imperiale skjøtstokker for å måle diameteren på festemateriell og på boringen i T-muttere. Et stigningsmål hjelper til å bekrefte trådavstanden på begge komponentene. Dybdemålere eller målelinjaler bekrefter den tilgjengelige innvrikningsdybden i din T-mutter-konstruksjon. Prøv å montere festemateriellet ditt i prøve-T-muttere før fullskala-montering for å oppdage uforenligheiter tidlig. Fotografer eller dokumenter verifikasjonsprosessen din for å opprette en revisjonslogg. Organisasjoner som bruker modulære aluminiumsprofilsystemer opprettholder ofte kompatibilitetsdiagrammer som kryssrefererer størrelser på festemateriell med kompatible T-mutter-konstruksjoner, noe som reduserer beregningsiden under produksjonsplanlegging.
Bruk av en gjenginsetting med feil boringstørrelse fører enten til løse, vaklende monteringer eller forhindrer innsetting helt. En for stor T-møllerboring lar festeskruer rattle uten sikker innkobling, noe som svekker strukturell stabilitet. En for liten boring tvinger deg enten til å ødelegge gjengene eller forkaste komponenten. Denne uforenligheten fører til kostnader for omgjøring, produksjonsforsinkelser og potensielle sikkerhetsproblemer hvis deler svikter under bruk.
Konvertering mellom metriske og imperiale gjengesystemer krever nøyaktige referansetabeller og måleinstrumenter. M4-gjenger tilsvarer omtrent 5/32 tommer i borkaliber, M6-gjenger omtrent 1/4 tomme i borkaliber og M8-gjenger omtrent 5/16 tomme i borkaliber. Disse er imidlertid bare tilnærminger, ikke sanne ekvivalenter. Når nøyaktighet er avgjørende, bruk kalibrerte gjengekontrollutstyr eller sjekk produsentens konverteringsdokumentasjon for din spesifikke skruefeste-monteringslinje. Direkte kompatibilitet mellom systemene må bekreftes ved testing, ikke antas.
Nei, en T-mutter som er utformet for én gjenngående verdi kan ikke pålitelig brukes med festutstyr med en annen gjenngående verdi. Standard T-mutter med grov gjenngang er ikke kompatibel med festskruer med fin gjenngang, selv om de har samme diameter. Å tvinge en skrue med fin gjenngang inn i en T-mutter med grov gjenngang fører til klemming, ødelagte gjennganger eller ufullstendig innvirkning. Pass alltid nøyaktig på at gjenngangen stemmer overens når du velger din gjengede innsats og festutstyr for enhver slissmuttermonteringsapplikasjon.

2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/30
Kjøp aluminiumsprofiler til byggeprosjekter. Lær om strukturell rammebygging, kledning og vindusfordeler for maksimal avkastning på investeringen (ROI). Last ned veiledningen.

2026/09/30
Kjøp metoder for å velge optimal størrelse på aluminiumsprofiler. Vurder belastning, plass, legering, miljø og kostnadsfaktorer for å unngå deformasjon. Last ned veiledningen.

2026/09/30
Sliter du med feil på festemidler eller må gjøre om arbeidet? Behersk skruestørrelsesvalg basert på diameter, stigning, materiale og belastning – samt bransjespesifikke standarder. Optimer pålitelighet og etterlevelse nå.

2026/09/30
Kjøp aluminiumsprofiler til industriell ingeniørvirksomhet. Oppdag forholdet mellom styrke og vekt, korrosjonsmotstand og 30 % besparelser på kostnader. Last ned veiledningen.

2026/09/30
Kjøp varmebestandige aluminiumsprofilsystemer. Behersk vitenskapen om termisk utvidelse og strategier for spenningsstyring i industrielle bygg. Last ned veiledning.

