 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/28
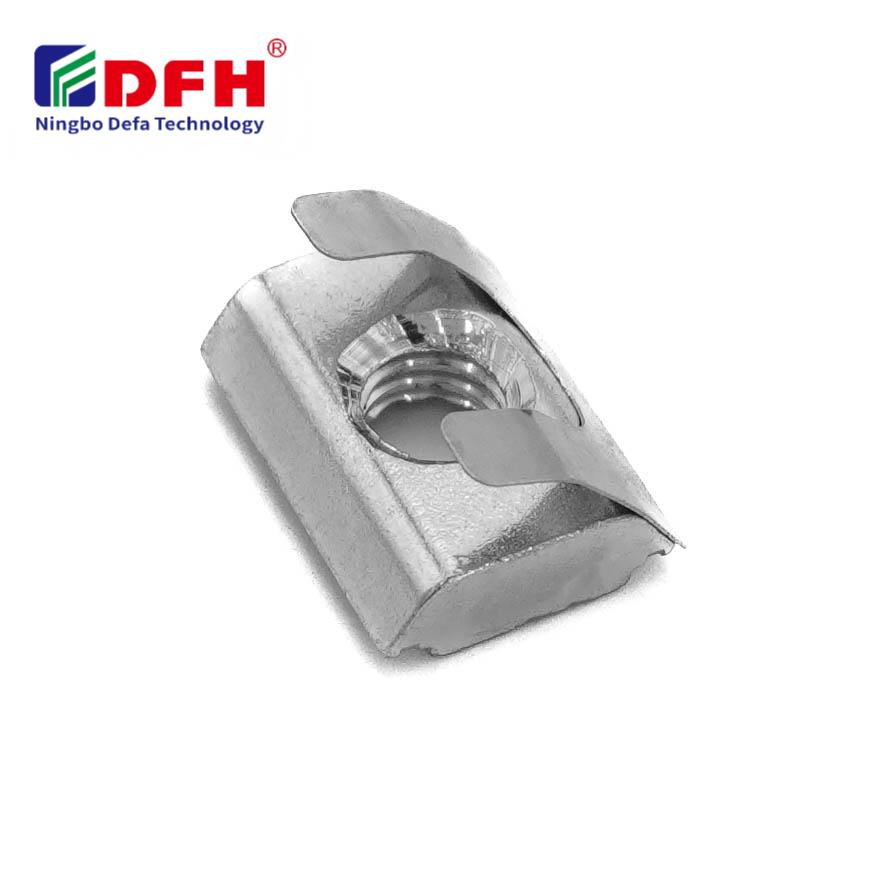
Comprendere come calcolare la compatibilità filettatura dei dadi a T è essenziale per ingegneri, produttori e professionisti dell’assemblaggio che operano con sistemi modulari di profili in alluminio. Un dado a T costituisce un componente fondamentale per il fissaggio, consentendo un montaggio flessibile e regolabile all’interno di strutture realizzate con estrusi di alluminio. Un errore nella compatibilità filettatura può causare assemblaggi allentati, guasti degli equipaggiamenti o compromissione dell’integrità strutturale. Questa guida illustra i metodi di calcolo essenziali e i passaggi per la verifica della compatibilità, garantendo che le scelte relative agli inserti filettati offrano prestazioni affidabili.

I calcoli di compatibilità filettata dipendono dall’allineamento del diametro forato del dado a T, del passo filettatura e delle specifiche di profondità con i requisiti del vostro hardware di fissaggio. Il processo prevede la verifica degli standard filettatura metrici o imperiali, la conferma delle dimensioni dell’assieme con dado a fessura rispetto ai vostri canali in profilo di alluminio e l’assicurazione che l’inserto filettato possa accogliere la dimensione specifica della vostra vite o bullone. La precisione di questi calcoli evita ritravagli, riduce i tempi di montaggio e garantisce affidabilità a lungo termine nell’applicazione.
Il primo passo per calcolare la compatibilità della filettatura del dado a T consiste nell’identificare la dimensione della filettatura metrica. Le filettature metriche sono indicate con la lettera M seguita da un numero che rappresenta il diametro, ad esempio M4, M5, M6, M8 o M10. Ogni designazione metrica corrisponde al diametro nominale in millimetri. Quando si seleziona un inserto filettato, il diametro del foro del dado a T deve corrispondere esattamente alla designazione metrica della filettatura. Ad esempio, un dado a T M6 ha un diametro di foro di 6 millimetri e accetta componenti di fissaggio M6. I valori standard del passo metrico includono 0,7 mm per M4, 0,8 mm per M5, 1,0 mm per M6 e 1,25 mm per M8, anche se esistono varianti a passo fine.
Alcune applicazioni industriali in determinate regioni si basano sulle specifiche filettature imperiali anziché su quelle metriche. Le filettature imperiali utilizzano designazioni frazionarie come 1/4'-20, 5/16'-18 o 1/2'-13, dove il primo numero indica il diametro in frazioni di pollice e il secondo indica il numero di filetti per pollice. Quando si lavora con sistemi di assemblaggio a dado a fessura progettati per viti e dadi imperiali, verificare che il foro del dado a T corrisponda alla propria specifica. In caso di applicazioni con unità miste, utilizzare tabelle di conversione o strumenti di misurazione di precisione per confermare la compatibilità. La relazione tra filettature metriche e imperiali richiede particolare attenzione, poiché conversioni approssimative possono causare problemi di adattamento.
Il passo della filettatura definisce la distanza tra due creste consecutive della filettatura e influenza direttamente il modo in cui una vite o un bullone si innesta nel dado a T. Per le filettature metriche, i valori standard del passo sono predeterminati, ma alcune applicazioni utilizzano varianti a passo fine. Un dado a T con passo non corretto si inceppa durante l’innesto oppure non fissa correttamente una volta serrato. Per verificare la compatibilità del passo, misurare la distanza tra i filetti sul proprio hardware di fissaggio mediante un calibro per passo o un righello per passo filettatura, quindi confrontare tale misura con le specifiche del dado a T. I filetti standard a passo grosso sono adatti alla maggior parte degli insiemi modulari con profili in alluminio, ma accertarsi che la documentazione relativa al proprio insieme di dadi a T indichi esplicitamente i valori di passo compatibili.
La profondità con cui una vite o un bullone si avvita nel dado a T determina direttamente la resistenza e l'affidabilità del fissaggio. Una profondità di impegno insufficiente riduce la capacità di sopportare carichi e aumenta il rischio di strappo filettato o allentamento causato dalle vibrazioni. Una regola generale per le applicazioni con inserti filettati prevede che la profondità minima di impegno sia almeno 1,5 volte il diametro del fissaggio. Per un componente di fissaggio M6, ciò significa una profondità minima di impegno di circa 9 millimetri nel foro del dado a T. Verificare che la documentazione relativa al proprio dado a fessura specifichi una profondità di foro adeguata alle condizioni di carico previste. L’uso di fissaggi sovradimensionati in dadi a T sottodimensionati non garantisce un impegno corretto e deve essere rifiutato durante la verifica di qualità.
Iniziare il calcolo della compatibilità del filetto del dado a T raccogliendo le specifiche dell’hardware di fissaggio e le dimensioni del canale in alluminio. Il primo passo consiste nel verificare che il diametro del fissaggio corrisponda alla dimensione del foro dell’inserto filettato. Il secondo passo richiede di accertarsi che la larghezza del canale dell’assieme dado a fessura possa contenere la larghezza della base del dado a T senza causare interferenze. Il terzo passo verifica che la profondità di impegno soddisfi i requisiti di carico dell’applicazione. Il quarto passo conferma la corrispondenza del passo tra fissaggio e dado a T. Documentare ciascun punto di verifica e conservare i registri per la tracciabilità qualitativa. Questo approccio metodico previene errori di compatibilità prima dell’inizio dell’assemblaggio.
Le misurazioni accurate sono fondamentali per calcolare in modo affidabile la compatibilità del filetto dei dadi a T. Utilizzare calibri metrici o imperiali per misurare i diametri degli elementi di fissaggio e le dimensioni del foro dei dadi a T. Un calibro per passo aiuta a confermare l’interasse del filetto su entrambi i componenti. Calibri di profondità o righelli graduati verificano la profondità di inserimento disponibile all’interno del design del dado a T. Effettuare un test di montaggio degli elementi di fissaggio su campioni di dadi a T prima dell’assemblaggio su larga scala, per individuare tempestivamente eventuali problemi di incompatibilità. Fotografare o documentare il processo di verifica per creare una tracciabilità auditiva. Le aziende che utilizzano sistemi modulari con profili in alluminio redigono spesso tabelle di compatibilità che incrociano le dimensioni degli elementi di fissaggio con i corrispondenti design di dadi a T, riducendo i tempi di calcolo nella pianificazione produttiva.
L’uso di un inserto filettato con un diametro del foro non corretto provoca assemblaggi allentati e instabili oppure impedisce del tutto l’inserimento. Un foro troppo grande per il dado a T permette ai fissaggi di oscillare senza un’aderenza sicura, compromettendo la stabilità strutturale. Un foro troppo piccolo costringe a danneggiare le filettature o a scartare il componente. Questa incompatibilità comporta costi aggiuntivi per la rifinitura, ritardi nella produzione e potenziali rischi per la sicurezza qualora i componenti cedano durante l’uso.
La conversione tra i sistemi di filettature metrico e imperiale richiede tabelle di riferimento precise e strumenti di misurazione. Le filettature M4 corrispondono approssimativamente a un diametro foro di 5/32', quelle M6 a 1/4' e quelle M8 a 5/16'. Tuttavia, queste sono solo approssimazioni, non equivalenze effettive. Quando è richiesta precisione, utilizzare calibri per passo tarati oppure consultare la documentazione tecnica del produttore relativa alla conversione, specifica per la vostra linea di assemblaggio di dadi a fessura. La compatibilità diretta tra i due sistemi va verificata mediante prove sperimentali, non assunta per presupposto.
No, un dado a T progettato per un determinato valore di passo non può fissare in modo affidabile componenti di fissaggio con un passo diverso. I dadi a T standard a passo grosso non sono compatibili con viti a passo fine della stessa diametro. Forzare una vite a passo fine in un dado a T a passo grosso causa bloccaggio, filettature danneggiate o inserimento incompleto. Assicurarsi sempre di abbinare esattamente le specifiche del passo quando si selezionano il dado filettato e i componenti di fissaggio per qualsiasi applicazione con dado a fessura.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

