 EN
Hvad er aluminiumsprofil, og hvordan fungerer det?
2026/09/30
Køb aluminiumsprofiler til alsidig modulær rammebygning. Lær om ekstrusionsmekanik, styrkefordele og korrosionsbestandighed. Anmod om detaljer.

2026/09/09
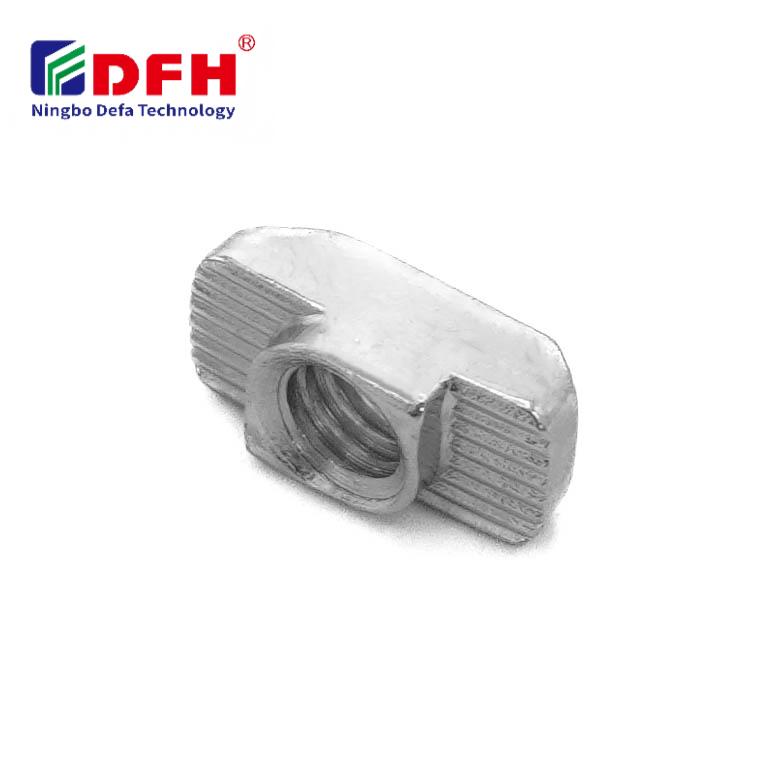
At forstå de præcise tolerankrav til en T-møtrik er afgørende for ingeniører og producenter, der arbejder med modulære monteringssystemer. En T-møtrik fungerer som en kritisk fastgørelseskomponent i aluminiumsprofilsystemer og monteringsapplikationer baseret på spor, hvor dimensionel nøjagtighed direkte påvirker monteringens pålidelighed, justering og strukturelle integritet. De tolerancespecifikationer, der styrer T-møtrikkens design, bestemmer, hvordan disse komponenter passer ind i T-spor-kanaler og samspiller med fastgørelsesudstyr, hvilket gør dem grundlæggende for vellykkede industrielle monteringsoperationer.

Den dimensionelle præcision af en T-nød styrkes af branchestandarder og krav, der er specifikke for anvendelsen, og som sikrer konsekvent ydeevne ved forskellige monteringskonfigurationer. Tolerancekontrol omfatter flere geometriske egenskaber, herunder gevindborets og gevindindsatsens diameter, spændeskårens indgrebsmål, hovedets tykkelse samt samlede længdespecifikationer. Producenter skal afveje stramme tolerancer til præcisionsanvendelser mod praktiske produktionsbegrænsninger, så fastgørelseskomponenter fungerer pålideligt i hele den beregnede levetid, samtidig med at fremstillingsprocesserne forbliver omkostningseffektive.
Diameteren på gevindindsatsens boring udgør en af de mest kritiske tolerancemål i T-møtrikkens design. Denne diameter skal kunne rumme metriske gevind som M4, M5, M6 eller M8 med passende spil og indgrebsdybde for at sikre en sikker fastgørelse uden risiko for gevindskævning eller løsning under vibration. Standardtoleranceklasser for gevindindsatser følger typisk ISO 262, hvilket kræver, at boringens diameter opretholder stramme tolerancer inden for plus/minus 0,05 til 0,1 millimeter, afhængigt af gevindstørrelsen og materialekompositionen.
Nøjagtigheden af trådsteget påvirker direkte ydeevnen og pålideligheden af fastgørelseskomponenter samt forbindelserne i modulære monteringsystemer. Dybden af trådindgrebet skal være tilstrækkelig til at sikre en passende bæreevne, mens tolerancerne skal tage højde for mulige små variationer i boltens diameter mellem forskellige produktionspartier. Ingeniører specificerer tolerancerne for gevindindsætninger ud fra de forventede klemkræfter, kravene til vibrationsbestandighed samt de specifikke specifikationer for aluminiumsprofilerne, hvor T-møtrikken installeres.
Bredde på T-møtrikkens hoved, der griber ind i T-rillens kanal, skal præcist kontrolleres for at sikre glat indsættelse og positiv placering uden klemning eller overdreven spil. Typiske toleranceangivelser for rilleindgrebets bredde ligger mellem minus 0,1 og nul millimeter i forhold til den nominelle rillebredde, hvilket sikrer en stram pasform, der forhindrer tværgående bevægelse, samtidig med at man nemt kan indsætte møtrikken med hånden. Denne toleranceklasse garanterer, at fastgørelsesudstyret opretholder korrekt justering inden for aluminiumsprofilerammens struktur under både montering og drift.
Specifikationer for dybdetolerance styrer, hvor langt T-møtrikken rækker ned under overfladen af slidsåbningen, hvilket afgør den maksimale frihed for fastgørelsesudstyrets hoved og den samlede monteringshøjde. Standarddybdetolerancer opretholder typisk plus/minus 0,05 millimeter for at sikre konsekvent indpassning og forhindre justeringsproblemer under stramningsoperationer. Den trådfremstillede indsats’ placering inden for denne dybdetolerance sikrer, at boltetrådene griber korrekt og opretholder fuld indgreb i boringen for maksimal fastholdelseskraft.
Industrielle fastgørelseskomponenter, herunder T-møtrikker, skal overholde internationale standarder såsom ISO 1891, DIN 6323 og andre metriske specifikationer, der definerer acceptable toleranceområder for præcisionskomponenter. Disse standarder fastlægger toleranceklasser, der spænder fra løse til yderst stramme, så producenter kan vælge passende specifikationer ud fra anvendelseskrav og omkostningsovervejelser. Den valgte toleranceklasse for fastgørelseskomponenter påvirker dimensionel konsistens, monteringspasform og langtidspålidelighed i produktionsmiljøer.
Valg af toleranceklasse for gevindindstøbte komponenter følger typisk etablerede industrielle praksis, hvor mellemtoleranceklasser giver den optimale balance mellem nødvendig præcision og fremstillingsomkostningers effektivitet. T-spor-møtrikkenes specifikationer inden for disse standarder sikrer, at komponenter fremstillet af forskellige leverandører forbliver udskiftelige, hvilket understøtter fleksibilitet i den globale supply chain og standardisering af lagerbeholdninger. Specifikationer for materialekomposition, krav til overfladebehandling og hårdhedsstandarder fungerer sammen med dimensionsmæssige tolerancer for at sikre fuld overensstemmelse med kravene til fastgørelseshardwarens ydeevne.
Komplekse monteringssystemer kræver en omhyggelig analyse af, hvordan individuelle komponenters toleranceværdier kombineres gennem hele monteringsprocessen – en proces kendt som tolerancestack-up-analyse. Ingeniører skal tage højde for kumulative variationer i aluminiumsprofilerens spårfremspring, T-møtrikkens bredde- og dybdetolerance samt specifikationerne for fastgøringsudstyrets boringsdiameter, når de udformer robuste monteringsløsninger. Denne analyse sikrer, at også værste tilfælde af tolerancekombinationer resulterer i acceptabel monteringsfunktion, korrekt gevindindgreb og pålidelig lastfordeling gennem den strukturelle ramme.
Tolerancestårnsberegninger bliver særligt kritiske, når flere T-møtrikker skal justeres på samme aluminiumsprofil eller når fastgøringsudstyret skal kunne bære højbelastede applikationer, der kræver maksimal klemmekraft. Producenter anvender statistiske toleranceanalysemetoder til at forudsige samlingens succesrate og identificere, hvilke komponenttolerancer der har størst indflydelse på det samlede systems ydeevne. Denne ingeniørtilgang gør det muligt at optimere omkostningerne ved at afslappe ikke-kritiske tolerancer, mens der opretholdes stram kontrol over dimensioner, der direkte påvirker samlingens pålidelighed.
Præcisionsjusteringsapplikationer såsom robotmontering, montage af optisk udstyr og koordinatmålefastgørelser kræver ekstremt stramme tolerancer for T-møtrikkomponenter. Disse applikationer kræver tolerancespecifikationer, hvor positioneringen af gevindindsatsen og målene for T-spor-møtrikkens indgreb er inden for ±0,03 millimeter eller strammere for at sikre gentagelig positionsnøjagtighed. Fastgørelsesudstyret skal understøtte præcis belastningskontrol og vibrationsdæmpning, hvilket kræver konsekvent gevindindgreb og ensartethed i bohringens diameter på tværs af alle produktionsenheder.
I disse krævende anvendelser implementerer producenter ofte yderligere kvalitetskontrolforanstaltninger, herunder 100 % dimensionsovervågning, trådforbindelseskontrol og spændingsløsende varmebehandling for at sikre overholdelse af tolerancer gennem hele produktionsprocessen. Materialekravene til de gevindede indsatser skal være modstandsdygtige mod krybning og opretholde dimensional stabilitet under temperaturcykler og mekanisk påvirkning. Disse præcisionsstolerankrav begrundar øgede fremstillingsomkostninger på grund af den kritiske betydning af monteringsnøjagtighed i applikationer med udstyr af høj værdi.
Standard industrielle automatiseringsrammer, arbejdsbænkskonstruktioner og modulære fabriksfiksturer anvender typisk bredere toleranceangivelser, hvilket reducerer fremstillingsomkostningerne uden at påvirke monteringsfunktionen uacceptabelt. Disse anvendelser tillader T-møtrikstolerancer i området ±0,1 til 0,15 mm for ikke-kritiske mål, hvilket gør det muligt at fremstille fastgørelseskomponenter med almindelige maskiner uden behov for specialiseret præcisionsværktøj. Ydeevnen for fastgørelseskomponenterne forbliver fuldt tilfredsstillende, så længe gevindindsatsens boring engagerer korrekt, og T-nutten sidder stabil i aluminiumsprofiltårnet.
Generelle industrielle toleranceklasser giver god omkostningseffektivitet og er stadig den mest almindelige specifikation for langt de fleste fremstillingsanvendelser. Disse toleranceangivelser tager hensyn til normale fremstillingsvariationer fra standardfremstillingsudstyr, samtidig med at de sikrer, at gevindindsætningskomponenter fungerer pålideligt gennem typiske maskindriftscykler. Fremstillere har normalt disse standard-T-møtriktoleranceklasser på lager for at understøtte hurtig levering og lagerstyring på tværs af flere kundeapplikationer og produktlinjer.
For automatiserede monteringsoperationer skal der angives mellemstore til stramme toleranceklasser, såsom ISO-toleranceklasser IT7 eller IT6 for målene på T-nøgler og gevindindsæt. Disse toleranceangivelser sikrer en konsekvent ydeevne for fastgørelseskomponenter i produktionsmiljøer med høj volumen, hvor robotter udfører komponentplacering og skruetætning. Automatiserede systemer kræver overholdelse af stramme tolerancer for at sikre pålidelig gentagelighed, reducere monteringsfejl samt minimere omkostninger forbundet med genarbejde som følge af forkert justering eller fejl i gevindindgreb.
Materialekomposition og varmebehandling påvirker direkte dimensional stabilitet og toleranceevne for trådfæstningsindsatser gennem hele produktions- og brugstiden. Højstyrke-stålkompositioner og spændingsløsende varmebehandling forbedrer den dimensionale konsistens og reducerer toleranceafvigelse relateret til krybning over tid. Materiale-specifikationen for fastgøringsudstyr afgør, om komponenter kan opretholde stramme tolerancer under maskinbearbejdning, transport og montering i aluminiumsprofilerammen uden behov for kostbare efterfølgende dimensionskorrektioner.
Ja, tolerancerne for T-møtrikker kan tilpasses via skræddersyede fremstillingskrav, materialevalg og procesingeniørarbejde for at opfylde specialiserede anvendelseskrav. Brugerdefinerede tolerancekrav til gevindindsatsens boringens diameter, T-nut-indsætningsbredden og dybdemålene gør det muligt at optimere for unikke fastgørelseskomponentanvendelser. Brugerdefinerede tolerancekrav kræver dog typisk minimumsordremængder, forlængede leveringstider og øgede stykpriser på grund af procesopsætningskrav og specialiserede kvalitetskontrolforanstaltninger, der er nødvendige for at sikre overholdelse af ikke-standardiserede tolerancer i hele produktionsprocessen.

2026/09/30
Køb aluminiumsprofiler til alsidig modulær rammebygning. Lær om ekstrusionsmekanik, styrkefordele og korrosionsbestandighed. Anmod om detaljer.

2026/09/30
Køb aluminiumsprofiler til byggeprojekter. Lær om strukturel rammebygning, beklædning og vinduesfordele for maksimal ROI. Download vejledning.

2026/09/30
Køb optimale teknikker til dimensionering af aluminiumsprofiler. Vurder last, plads, legering, miljø og omkostningsfaktorer for at undgå udbøjning. Download vejledning.

2026/09/30
Kæmper du med fejl på fastgørelsesmidler eller om arbejde? Behersk skruedimensionering ud fra diameter, gevindstigning, materiale og last – samt branchespecifikke standarder. Optimer pålidelighed og overholdelse nu.

2026/09/30
Kilde til aluminiumsprofiler til industrielle ingeniørprojekter. Opdag styrke-til-vægt-forholdet, korrosionsbestandighed og 30 % besparelser på omkostningerne. Download vejledningen.

2026/09/30
Kilde til varmebestandige aluminiumsprofilsystemer. Lær termisk udvidelsesvidenskab og strategier til spændingsstyring i industrielle byggeprojekter. Download vejledningen.

