 EN
Mi az alumíniumprofil, és hogyan működik?
2026/09/30
Alumíniumprofilok beszerzése sokoldalú moduláris vázakhoz. Ismerkedjen meg az extrúziós mechanikával, a szilárdsági előnyökkel és az oldódállósággal. Kérje az információkat.

2026/09/09
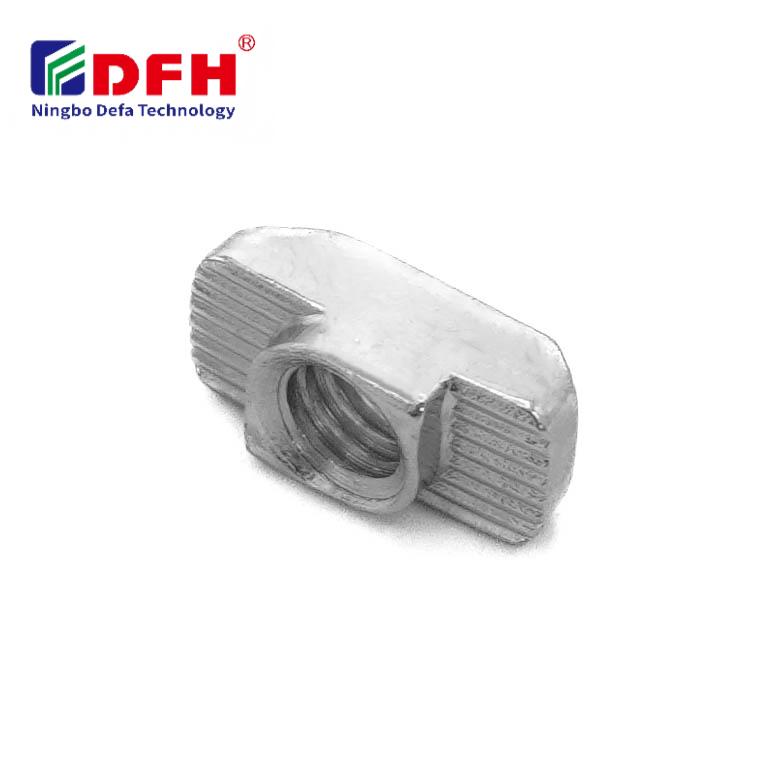
A T-alakú anyák pontos tűréseinek megértése elengedhetetlen a mérnökök és gyártók számára, akik moduláris szerelési rendszerekkel dolgoznak. A T-alakú anya kritikus rögzítőelem az alumínium profilkeretekben és hornyos rögzítési alkalmazásokban, ahol a méretbeli pontosság közvetlenül befolyásolja a szerelés megbízhatóságát, az illeszkedést és a szerkezeti integritást. A T-alakú anyák tervezését szabályozó tűrési előírások meghatározzák, hogy ezek az alkatrészek hogyan illeszkednek a T-alakú hornyokba és hogyan lépnek kölcsönhatásba a rögzítőelemekkel, így alapvető szerepet töltenek be a sikeres ipari szerelési műveletekben.

Egy keret T fémbővítő az ipari szabványok és az alkalmazásspecifikus követelmények szerint működik, amelyek biztosítják a konzisztens teljesítményt különböző rögzítési konfigurációk mellett. A tűréshatárok ellenőrzése több geometriai jellemzőt foglal magában, például a menetes befogó átmérőjét, a horpadásba illeszkedő méreteket, a fej vastagságát és az összhosszra vonatkozó előírásokat. A gyártóknak egyensúlyt kell teremteniük a pontossági igényekhez szükséges szigorú tűréshatárok és a gyakorlati gyártási korlátozások között, így biztosítva, hogy a rögzítőelemek megbízhatóan működjenek a megadott élettartam alatt, miközben fenntartják a gyártási folyamatok gazdaságosságát.
A menetes befogó furat átmérője a T-alakú anyák tervezésének egyik legkritikusabb tűrésmérete. Ennek az átmérőnek fel kell tudnia venni a metrikus meneteket, például az M4-et, M5-öt, M6-ot vagy M8-at megfelelő játszékkal és behajtási mélységgel, hogy biztosítsa a megbízható rögzítést, miközben megakadályozza a menetek kicsavarodását vagy lazasodását rezgés közben. A menetes befogók szokásos tűréosztályai általában az ISO 262-es szabványt követik, amely előírja, hogy a furat átmérőjének szoros tűrést kell tartania, plusz-mínusz 0,05–0,1 mm között, attól függően, hogy milyen méretű a menet és milyen az anyag összetétele.
A menetes kapcsolatok pontos menetemelkedése közvetlenül befolyásolja a rögzítőelemek teljesítményét és a moduláris szerelési rendszerekben lévő kapcsolatok megbízhatóságát. A menetbeforgatás mélységének elegendőnek kell lennie ahhoz, hogy megfelelő teherbírást biztosítson, miközben a tűréshatároknak figyelembe kell venniük a csavarátmérő lehetséges kis eltéréseit különböző gyártási tételként. A mérnökök a menetes betétek tűréshatárait az elvárt szorítóerőkre, a rezgésállósági követelményekre és a T-alakú anyák felszerelésére szolgáló specifikus alumínium profilokra alapozzák.
A T-alakú anya fejének szélességét, amely a T-alakú horpadásba illeszkedik, pontosan ellenőrizni kell, hogy sima behelyezés és megbízható pozicionálás érhető el kötés vagy túlzott lazaság nélkül. A horpadásba illeszkedés szélességére vonatkozó tipikus tűrési előírások a névleges horpadásszélességhez képest mínusz 0,1–0 mm tartományban mozognak, így biztosítva egy szoros illeszkedést, amely megakadályozza az oldirányú elmozdulást, ugyanakkor lehetővé teszi a kézi behelyezést. Ez a tűrésosztály garantálja, hogy a rögzítőelemek megfelelően igazodjanak az alumínium profilkeretbe az összeszerelés és az üzemelés során.
A mélységi tűrések szabályozzák, hogy a T-alátét mennyire nyúlik ki a horpadás nyílásának felülete alá, ami meghatározza a rögzítőelemek fejének maximális szabad helyét és az összeszerelés teljes magasságát. A szokásos mélységi tűrések általában ±0,05 millimétert tartanak fenn, hogy biztosítsák a konzisztens illeszkedést, és megakadályozzák a torzulási problémákat a meghúzási műveletek során. A menetes befogadó elem ezen mélységi tűrésekben történő elhelyezése biztosítja, hogy a csavar menete megfelelően kapcsolódjon, és teljes mértékben érintkezzen a furattal a maximális rögzítőerő eléréséhez.
Az ipari rögzítőelemek, például a T-alakú anyák, meg kell feleljenek az ISO 1891, a DIN 6323 és egyéb metrikus szabványoknak, amelyek meghatározzák a pontossági alkatrészek elfogadható tűréshatárait. Ezek a szabványok tűréosztályokat állapítanak meg, amelyek laza és extrém szoros tűrést is tartalmaznak, így a gyártók alkalmazási igények és költségvetési szempontok alapján választhatnak megfelelő specifikációkat. A kiválasztott rögzítőelem-tűréosztály befolyásolja a méretbeli egyenletességet, az összeszerelés illeszkedési jellemzőit és a hosszú távú megbízhatóságot a gyártási környezetben.
A menetes befogadó alkatrészek tűréosztály-választása általában az ipari gyakorlatban elfogadott szabványokat követi, ahol a közepes tűréosztályok optimális egyensúlyt biztosítanak a pontossági igények és a gyártási költséghatékonyság között. A T-rendszertámasztó anyacsavarokra vonatkozó specifikációk e szabványokban azt garantálják, hogy különböző beszállítók által gyártott alkatrészek egymással cserélhetők legyenek, így támogatva a globális ellátási lánc rugalmasságát és az alapanyag-készletek szabványosítását. Az anyagösszetételre, a felületminőségre és a keménységi előírásokra vonatkozó specifikációk a méretbeli tűrésekkel együtt működnek annak biztosítására, hogy a rögzítőelemek teljes teljesítménye megfeleljen a szabványoknak.
A bonyolult szerelési rendszerek esetében gondosan elemezni kell, hogy az egyes alkatrészek tűréshatárai hogyan adódnak össze az egész szerelési folyamat során – ezt nevezzük tűréshatár-összeadásnak (tolerance stack-up analysis). A mérnököknek figyelembe kell venniük a kumulatív méreteltéréseket az alumínium profil horpadásainak méreteiben, a T-alátét szélességének és mélységének tűréshatáraiban, valamint a rögzítőelemek furatainak átmérőjére vonatkozó előírásokban, amikor megbízható szerelési megoldásokat terveznek. Ez az elemzés biztosítja, hogy még a legrosszabb esetben is elfogadható legyen a szerelés működése, a menetes kapcsolat megfelelő kialakítása és a tehermegoszlás megbízhatósága az egész szerkezeti vázban.
A tűréshatárok összeadódásának számításai különösen fontossá válnak, amikor több T-alátétnek ugyanazon az alumíniumprofilon kell illeszkednie, vagy amikor a rögzítőelemeknek olyan nagy terhelés alatti alkalmazásokat kell megbízhatóan támogatniuk, amelyek maximális befogóerőt igényelnek. A gyártók statisztikai tűréselemzési módszereket alkalmaznak az összeszerelés sikerességi arányának előrejelzésére, valamint annak megállapítására, hogy mely komponensek tűrései hatnak legjelentősebben az egész rendszer teljesítményére. Ez a mérnöki megközelítés lehetővé teszi a költségoptimalizálást a nem kritikus tűrések enyhítésével, miközben a szerelés megbízhatóságát közvetlenül érintő méretekre továbbra is szigorú ellenőrzést alkalmaznak.
Pontos igazítási alkalmazások – például robotok rögzítése, optikai berendezések összeszerelése és koordináta-mérő rögzítők – rendkívül szigorú tűréseket igényelnek a T-alakú anyákhoz. Ezekben az alkalmazásokban a menetes betétek pozícionálása és a T-alakú hornyokba illeszkedő anyák méretei ±0,03 mm-es vagy szigorúbb tűrést követelnek meg, hogy ismételhető pozícionálási pontosságot biztosítsanak. A rögzítőelemeknek pontos terhelésvezérlést és rezgéselnyelést kell támogatniuk, ami egyenletes menetbeágyazódást és furatátmérő-egyenetlenség nélküli egységes méretet igényel minden gyártott egységnél.
Ezekben a megkívánó alkalmazásokban a gyártók gyakran további minőségellenőrzési intézkedéseket vezetnek be, például 100 százalékos méretellenőrzést, menetbevaló tesztelést és feszültségmentesítő hőkezelést annak biztosítására, hogy a tűrések teljesüljenek a gyártási folyamat során. A menetes befogadó anyagának specifikációjának ellenállónak kell lennie a lassú alakváltozásnak (creep), és meg kell őriznie méretstabilitását hőmérséklet-ingadozás és mechanikai feszültség hatására. Ezek a precíziós tűrések indokolják a gyártási költségek növekedését, mivel az összeszerelés pontossága kritikus fontosságú a magas értékű berendezések alkalmazásaiban.
A szokásos ipari automatizálási keretek, munkaasztal-szerkezetek és moduláris gyártóberendezés-rögzítők általában szélesebb tűréshatárokat alkalmaznak, amelyek csökkentik a gyártási költségeket, miközben megőrzik az elegendő szerelési funkciót. Ezeknél az alkalmazásoknál a T-alakú anyák tűréshatárai nemkritikus méretek esetén általában ±0,1–0,15 milliméter tartományban mozognak, így a rögzítőelemek gyártása standard megmunkálóberendezésekkel végezhető el speciális nagypontosságú szerszámok nélkül. A rögzítőelemek teljesítménye továbbra is teljesen kielégítő marad, amíg a menetes befogó furat megfelelően kapcsolódik, és a T-alakú anya egyenletesen illeszkedik az alumíniumprofil csatornájába.
Az általános ipari tűréosztályok jó költséghatékonyságot biztosítanak, és a legtöbb gyártási alkalmazás számára a leggyakoribb megadások maradnak. Ezek a tűrésmegadások figyelembe veszik a szokásos gyártóberendezések normál gyártási ingadozásait, miközben biztosítják, hogy a menetes befogó alkatrészek megbízhatóan működjenek a tipikus gépi üzemidő-ciklusok során. A gyártók általában ezeket a szokásos T-alátét tűréosztályokat tartják készleten, hogy gyors szállítást és hatékony készletkezelést biztosítsanak több ügyfél-alkalmazás és termékvonal számára.
Az automatizált szerelési műveletekhez közepes vagy szigorú tűréosztályokat, például az ISO tűrésosztályok IT7 vagy IT6 fokozatát kell megadni a T-alakú anyák és menetes betétek méreteihez. Ezek a tűrésspecifikációk biztosítják a rögzítőelemek egyenletes teljesítményét nagy tömegű gyártási környezetekben, ahol robotok végzik az alkatrészek elhelyezését és a csavarok meghúzását. Az automatizált rendszerek szigorú tűréstartásra van szükségük a megbízható ismételhetőség fenntartásához, a szerelési hibák csökkentéséhez és a helytelen illeszkedésből vagy menetbekapcsolódási hibákból eredő újrafeldolgozási költségek minimalizálásához.
Az anyagösszetétel és a hőkezelés közvetlenül befolyásolja a menetes befogóelemek méretstabilitását és tűréshatárait a gyártás és az üzemelés teljes időtartama alatt. A nagy szilárdságú acélösszetételek és a feszültségcsillapító hőkezelés javítja a méretpontosságot, és csökkenti az idővel jelentkező, a lassú alakváltozásból (creep) eredő tűréshatár-csökkenést. A rögzítőelemek anyagspecifikációja határozza meg, hogy az alkatrészek képesek-e fenntartani a szoros tűréshatárokat a megmunkálás, a szállítás és az alumíniumprofil-keretbe történő beszerelés során anélkül, hogy drága utólagos méretkorrekcióra lenne szükség.
Igen, a T-alakú anyák tűréshatárai testreszabhatók az alkalmazás speciális követelményeinek megfelelően a gyártási specifikációk, az anyagválasztás és a folyamatmérnöki megoldások személyre szabásával. A menetes befogó furat átmérőjére, a T-alakú anya foglalási szélességére és mélységére vonatkozó egyedi tűréshatárok lehetővé teszik a rögzítőelem-alkalmazások optimalizálását. Azonban az egyedi tűréshatárok általában minimális rendelési mennyiséget, meghosszabbított szállítási határidőt és növekedett egységárakat igényelnek, mivel a folyamatbeállításhoz és a nem szabványos tűréshatárok betartásának biztosításához szükséges speciális minőségellenőrzési intézkedések különösen időigényesek és költségesek.

2026/09/30
Alumíniumprofilok beszerzése sokoldalú moduláris vázakhoz. Ismerkedjen meg az extrúziós mechanikával, a szilárdsági előnyökkel és az oldódállósággal. Kérje az információkat.

2026/09/30
Alumíniumprofilok beszerzése építési projektekhez. Ismerkedjen meg a szerkezeti vázak, a burkolatok és az ablakok előnyeivel a maximális ROI eléréséhez. Töltse le az útmutatót.

2026/09/30
Optimális alumíniumprofil-méretezési technikák beszerzése. Értékelje a terhelést, a rendelkezésre álló helyet, az ötvözetet, a környezeti tényezőket és a költségeket a deformáció elkerülése érdekében. Töltse le az útmutatót.

2026/09/30
Gondot okoznak-e a rögzítőelemek meghibásodásai vagy az újrafeldolgozás szükségessége? Többet tudjon meg a csavarok méretezéséről – átmérő, menetemelkedés, anyag és terhelés alapján – valamint az iparágspecifikus szabványokról. Optimalizálja most a megbízhatóságot és a szabályozási megfelelést.

2026/09/30
Ipari mérnöki célú alumínium profilok forrása. Fedezze fel az erő-tömeg arányt, a korrózióállóságot és a 30%-os költségmegtakarítást. Töltse le az útmutatót.

2026/09/30
Hőálló alumínium profilrendszerek forrása. Ismerje meg a hőtágulás tudományát és az ipari építkezésekhez szükséges feszültségkezelési stratégiákat. Töltse le az útmutatót.

