 EN
מהו פרופיל אלומיניום ואיך הוא פועל?
2026/09/30
השיגו פרופילי אלומיניום למסגרות מודולריות רב-תכליתיות. למדו על מנגנון היציקה, היתרונות של עמידות ועמידות בפני קורוזיה. בקשו פרטים.

2026/09/09
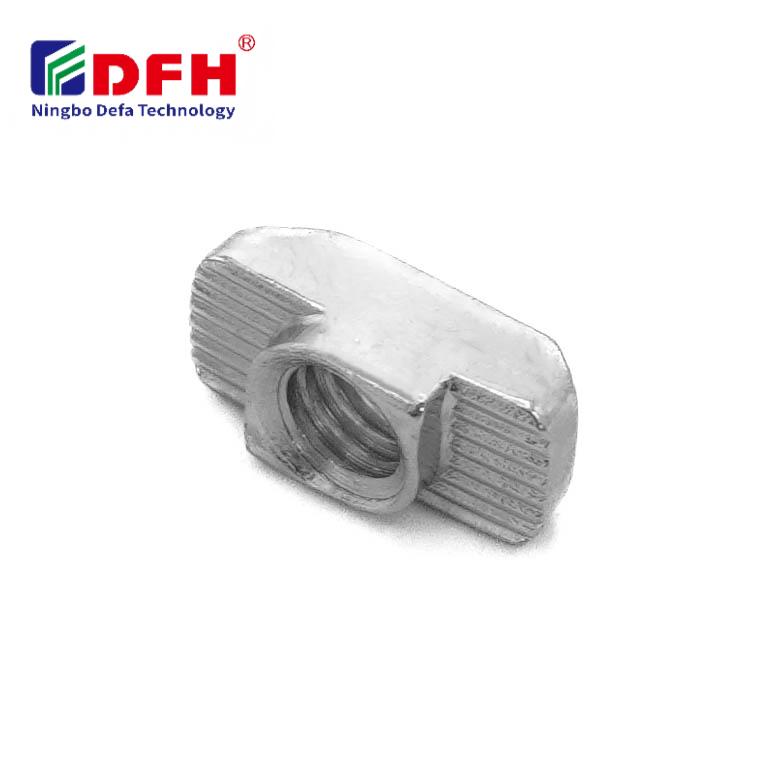
הכרת דרישות הסיבוב המדויקות לאגוז T היא חיונית למפתחים וליצרנים העוסקים במערכות הרכבה מודולריות. אגוז T משמש כרכיב קשירה קריטי במסגרת פרופילים מאלומיניום ויישומים של הרכבה בשקעים, שבהם הדיוק הממדי משפיע ישירות על אמינות ההרכבה, על יישור הרכיבים ועל שלמות המבנית. סיבובים המגדירים את עיצוב אגוז T קובעים כיצד רכיבים אלו מתאימים לתעלות שקע T ואיך הם פועלים יחד עם ציוד הקשירה, מה שהופך אותם ליסוד להצלחת פעולות ההרכבה התעשייתיות.

הדיוק הממדי של א נוט T נשלט על ידי תקני התעשייה ודרישות ייחודיות ליישום שמבטיחים ביצועים עקביים בכל תצורות ההתקנה השונות. בקרת הסובלנות כוללת מספר מאפיינים גאומטריים, ביניהם קוטר החריץ המדורבב, ממדים של השתלבות בפיהוק, עובי הראש ואורכו הכולל של המפרט. היצרנים חייבים לאזן בין סובלנות צמודה ליישומים המחייבים דיוק לבין אילוצי ייצור פרקטיים, תוך הבטחת ביצועים אמינות של ציוד החיבור לאורך כל זמן השירות המיועד, תוך שמירה על יעילות עלות בתהליכי הייצור.
קוטר החריץ להברגה הוא אחד מממדים הקריטיים ביותר ביחס סיבוב של אביזרי T. הקוטר חייב לקלוט חוטי מדידה כגון M4, M5, M6 או M8 עם פער מתאימה ועומק התאמת מתאימה כדי להבטיח חיבור אמינה, תוך מניעת נזק לחוטים או התרחבות במהלך רטט. מחלקות הסובלנות התקניות להברגות עוקבות בדרך כלל את תקן ISO 262, אשר דורשות שקוטר החריץ יישמר בתוך טווח סובלנות צמוד של פלוס/מינוס 0.05 עד 0.1 מילימטר, בהתאם לגודל החוט והרכב החומר.
דיוק מרווח השיפוד משפיע ישירות על ביצועי ציוד החיזוק ועל אמינות החיבורים בתוך מערכות הרכבה מודולריות. עומק חיבור השיפוד חייב להיות מספיק כדי לספק את כושר התמיכה במשימה, בעוד שהסובלנות חייבת לקחת בחשבון סטיות קלות אפשריות בקוטר הברג באצווה ייצור שונות. מהנדסים מגדירים סובלנות של שיפודים מוכנים בהתאם לעומסים הצפויים של החיזוק, דרישות עמידות לרעידה והגדרות הספציפיות של פרופיל האלומיניום שבו מתבצעת התקנת תיבת ה-T.
רוחב ראש הברג מסוג T שמתארח בתוך תעלת ה-T חייב להיות מוגדר במדויק כדי להבטיח הכנסה חלקה ותפיסה מדויקת ללא חיכוך או ריחוק מופרז. טווח הסובלנות הרגיל לרוחב התאמה לתעלה הוא מ-0.1- עד 0 מילימטר יחסית לרוחב התעלה הנקוב, מה שמבטיח התאמה צמודה המונעת תנועה צדדית תוך שמירה על קלות ההכנסה ביד. טווח הסובלנות הזה מבטיח שהחומר החיבור ישמור על יישור תקין בתוך מסגרת הפרופיל האלומיניום לאורך שלבי ההרכבה והפעולה.
הנחיות סיבולת העומק קובעות עד לאיזו מידה בורג ה-T נפרש מתחת למשטח הפתיחה של החריץ, מה שקובע את הרווח המרבי להדפנות הראש של ציוד החיזוק והגובה הכולל של ההרכבה. סיבולות עומק סטנדרטיות שומרות בדרך כלל על סיבולת של פלוס או מינוס 0.05 מילימטר כדי להבטיח ישיבה עקבייה ולמנוע בעיות של אי-יישור במהלך פעולות הדגיקה. מיקום חורף הסיבוב בתוך סיבולת העומק הזו מבטיח שהחוטים של הברג יתחברו כראוי ויתמידו בחיבור מלא בתוך החריץ כדי להשיג את כושר החיזוק המרבי.
חלקי חיבור תעשייתיים, כולל ברגי T, חייבים לעמוד בתקנים בינלאומיים כגון ISO 1891, DIN 6323 ותקנים מטריים אחרים המגדירים טווחי סובלנות מותרים לרכיבים מדויקים. תקנים אלו קובעים מחלקות סובלנות שמתפשטות מרחבות עד צמודות ביותר, מה שמאפשר לייצרנים לבחור את المواصفות המתאימות בהתאם לדרישות היישום ולשקולות עלות. מחלקת הסובלנות שנבחרה לרכיבי החיבור משפיעה על עקביות הממדים, מאפייני ההתאמה בעת הרכבה והביצוע האמינות לאורך זמן בסביבות ייצור.
בחירת מחלקת סובלנות לרכיבי חיבוק עם רז Threads מתבצעת בדרך כלל בהתאם לנהלים תעשייתיים קיימים, כאשר מחלקות סובלנות בינוניות מספקות את האיזון האופטימלי בין דרישות הדיוק לבין יעילות עלות הייצור. مواصفות אגוזי ה-T-slot בתוך הסטנדרטים האלה מבטיחות שרכיבים המיוצרים על ידי ספקי חומרה שונים יהיו ניתנים להחלפה זה בזה, ותמכו בגמישות שרשרת האספקה הגלובלית ובסטנדרטיזציה של המלאי. مواصفות הרכב החומר, דרישות הגימור המשטחי והדרישות לקשיחות פועלות יחד עם סובלנות הממדים כדי להבטיח התאמה מלאה לביצועי חומרת החיבוק.
מערכות הרכבה מורכבות דורשות ניתוח זהיר של האופן שבו סיבתיות הרכיבים הבודדים מתאגדות לאורך תהליך ההרכבה המלא, הידוע כניתוח הצטברות סיבתיות. מהנדסים חייבים לקחת בחשבון את השינויים המצטברים בממדים של חריצי פרופיל האלומיניום, סיבתיות הרוחב והעומק של אגוז ה-T, ודרישות המידות של קוטר החור בציוד החיבור בעת תכנון פתרונות הרכבה עמידים. ניתוח זה מבטיח ש даже באיחוד הסיבתיות הקיצוני ביותר יתקבלו תפקוד הרכבה מקובל, השתלבות נאותה של החריצים, והתפלגות עומסים אמינה בכל מסגרת המבנה.
חישובי הצטברות סובלנות הופכים לחיוניים במיוחד כאשר מספר ברגים מסוג T חייבים להתאזן על אותו פרופיל אלומיניום או כאשר ציוד החיזוק חייב לתמוך ביישומים של עומסים גבוהים הדורשים כוח אחז מרבי. יצרנים משתמשים בשיטות אנליזת סובלנות סטטיסטית כדי לחזות את שיעורי הצלחת הה ensamble ולזהות אילו סובלנות של רכיבים משפיעות באופן משמעותי ביותר על ביצועי המערכת הכוללים. גישה הנדסית זו מאפשרת אופטימיזציה של עלויות באמצעות הרפיה של סובלנות שאינן קריטיות, תוך שמירה על ביקורת הדוקה על ממדים המשפיעים ישירות על אמינות הה ensamble.
יישומים של יישור מדויק, כגון הרכבת רובוטים, איסוף ציוד אופטי ותבניות מדידה קואורדינטיבית, דורשים סובלנות צמודה ביותר לרכיבי בולט T. ביישומים אלו נדרשות סובלנות של מיקום חור החיבור והמדידות של עקיפת בולט ה- T כך שיסתובבו בתוך טווח של פלוס או מינוס 0.03 מילימטר או צמוד יותר, כדי להבטיח דיוק חוזר במיקום. ציוד החיזוק חייב לתמוך בשליטה מדויקת על המטען ודämpינג רעידות, מה שדורש עקיפה אחידה של החוטים ודיוק אחיד בקוטר החריץ בכל היחידות המיוצרות.
בישומים המאתגרים האלה, יצרנים מטמיעים לעתים קרובות מדדי בקרת איכות נוספים, כולל אימות ממדים באחוז של 100, בדיקת חיבור החוטות וטיפול حراري להפחתת מתחים, כדי להבטיח התאמה למסגרת הסובלנות לאורך תהליך הייצור. مواصفות החומר של שסתום החוט חייבות להתנגד לזרימה ולשמור על יציבות ממדית תחת מחזורי טמפרטורה ומתח מכני. דרישות הסובלנות המדויקות האלה מצדיקות העלאת עלויות הייצור בשל החשיבות הקריטית של דיוק הרכבה ביישומים של ציוד בעל ערך גבוה.
מסגרות אוטומציה תעשיתית סטנדרטיות, מבני שולחנות עבודה ותאומים מודולריים למפעלים משתמשים בדרך כלל בדרישות סיבולת רחבות יותר שמביאות לירידה בעלויות ייצור תוך שמירה על תפקוד הרכבה מספק. ביישומים אלו ניתן לאפשר סיבולת של אגוזי T בטווח של פלוס או מינוס 0.1 עד 0.15 מילימטר לממדים שאינם קריטיים, מה שמאפשר ייצור של ציוד חיבור באמצעות ציוד עיבוד סטנדרטי ללא צורך בכלים מיוחדים בעלי דיוק גבוה. ביצוע ציוד החיבור נשאר מספק לחלוטין כל עוד חור ההכנסה הרשומה מתארח כראוי והאגוז לתעלה מסוג T מתיישב באופן עקבי בתוך התעלה של פרופיל האלומיניום.
מחלקת סיבולת תעשית כללית מספקת יעילות עלות טובה ונותרת הספציפיקציה הנפוצה ביותר ברוב היישומים התעשייתיים. ספציפיקציות הסיבולת האלה מתחשבות בשינויים הרגילים בייצור מהציוד התעשייתי הסטנדרטי, ובאותו זמן מבטיחות שהרכיבים של חלקי החיבור המושראים יפעלו באופן אמין לאורך מחזורי העבודה הרגילים של המכונות. יצרנים בדרך כלל מאחסנים את מחלקות הסיבולת הסטנדרטיות של בולטים מסוג T כדי לתמוך באספקה מהירה וניהול מלאי עבור יישומים וקווים מוצרים מרובים של לקוחות.
לפעולות אסמבלי אוטומטיות, יש לציין מחלקות סובלנות בינוניות עד צמודות, כגון דרגות סובלנות לפי הסטנדרט האיזו IT7 או IT6 לממדים של בולט חריץ-T ולחורים חוטיים. مواصفות הסובלנות הללו מבטיחות ביצוע עקבי של ציוד החיבור בסביבות ייצור נפוץ, שבהן רובוטים מתאמנים על הצבת הרכיבים ודיקוק הברגים. מערכות אוטומטיות דורשות התאמה צמודה לסובלנות כדי לשמור על שחזור מהימן, להפחית שגיאות אסמבלי ולמזער את עלויות העבודה מחדש הנובעות מאישור לא תקין או כשל בהשתלבות החוט.
הרכב החומר והטיפול החום משפיעים ישירות על היציבות הממדית ועל היכולת לשמור על סיבובים מדויקים ברכיבי חלקי ההכנסה עם רזיה לאורך תהליך הייצור ותקופת השירות. הרכב פלדה בעוצמה גבוהה וטיפול חום להפחתת מתחים משפר את העקביות הממדית ומפחית את הידרדרות הסיבובים הקשורה לדליפת חומר (Creep) לאורך זמן. مواصفות החומר של ציוד החיבור קובעות האם ניתן לשמור על סיבובים צרים במהלך פעולות המכונה, השינוע וההתקנה במסגרת הפרופיל האלומיניומית, מבלי שיהיה צורך בתיקונים ממדיים יקרים לאחר הייצור.
כן, אפשר להתאים את סיבתיות הספיגה של בולט ה-T באמצעות مواصفות ייצור מותאמות, בחירת חומרים והנדסת תהליכים כדי לענות על דרישות יישום מיוחדות. مواصفות סיבתיות מותאמות לקוטר החור של המושב המדורג, לרוחב ההשתלבות של בולט ה-T ולבניית הממדים מאפשרות אופטימיזציה ליישומים ייחודיים של ציוד קשירה. עם זאת, مواصفות סיבתיות מותאמות דורשות בדרך כלל כמויות הזמנה מינימליות, זמני משלוח מורחבים ועלות יחידה גבוהה יותר בשל דרישות הגדרת התהליך ואמצעי בקרת איכות מיוחדים הנדרשים לשמירה על עמידה בסיבתיות שאינה סטנדרטית לאורך כל הייצור.

2026/09/30
השיגו פרופילי אלומיניום למסגרות מודולריות רב-תכליתיות. למדו על מנגנון היציקה, היתרונות של עמידות ועמידות בפני קורוזיה. בקשו פרטים.

2026/09/30
השיגו פרופילי אלומיניום לפרויקטים בנייה. למדו על מסגרות מבניות, כיסוי חיצוני ויתרונות עבור חלונות כדי להשיג את התשואה המירבית. הורידו מדריך.

2026/09/30
השיגו טכניקות לבחירת גודל פרופיל אלומיניום אופטימלי. דרגו את הגורמים הבאים: עומס, שטח זמין, סגסוגת, סביבה והעלות — כדי למנוע עקימה. הורידו מדריך.

2026/09/30
מתקשים באובדן אמינות של חיבורים או בעבודת תיקון חוזרת? השגלו את בחירת גודל הברגים לפי קוטר, עובי נייר, חומר ועומס — ובנוסף לסטנדרטים המיוחדים לכל ענף. שפרו את האמינות והתאימות כבר היום.

2026/09/30
השיגו פרופילי אלומיניום להנדסת תעשיה. גלו את היחס בין חוזק למשקל, העמידות בפני קורוזיה וחסכון של 30% בעלויות. הורידו מדריך.

2026/09/30
השיגו מערכות פרופילים מאלומיניום עמידות לחום. שלטו במדע התפשטות תרמית ובאסטרטגיות לניהול מתחים לבנייה תעשייתית. הורידו את המדריך.

