 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/09
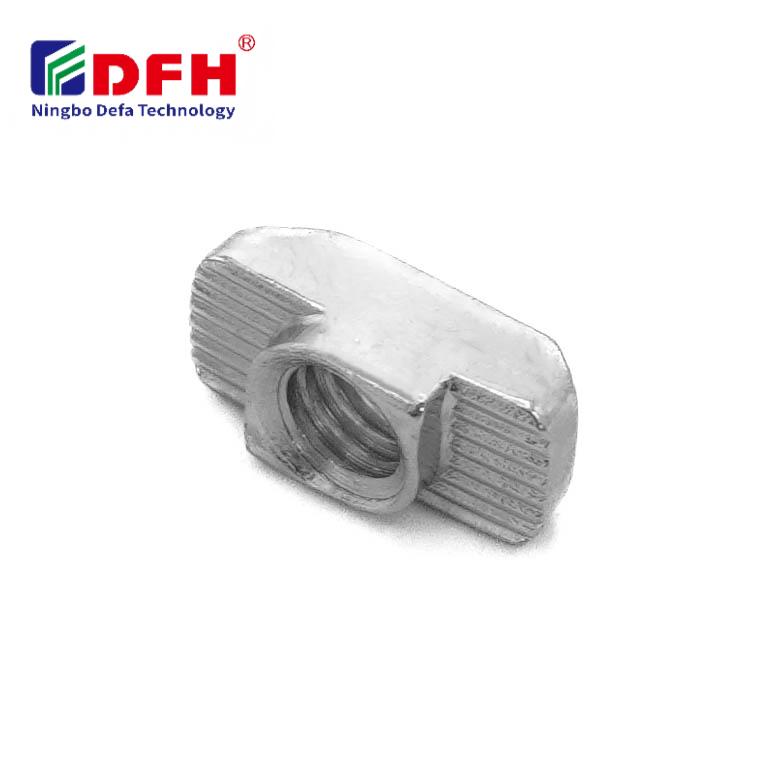
Zrozumienie dokładnych wymagań dotyczących tolerancji nakrętek T jest kluczowe dla inżynierów i producentów pracujących z modułowymi systemami montażowymi. Nakrętka T stanowi krytyczny element mocujący w ramach wykonanych z aluminium profili oraz w zastosowaniach montażu opartych na rowkach, gdzie dokładność wymiarowa ma bezpośredni wpływ na niezawodność montażu, jego współosiowość oraz integralność konstrukcyjną. Specyfikacje tolerancji określające projekt nakrętek T decydują o tym, jak te elementy pasują do rowków T oraz jak oddziałują z elementami mocującymi, czyniąc je podstawą udanych operacji montażowych w przemyśle.

Dokładność wymiarowa elementów składowych Matka T-kształtna jest regulowane przez normy branżowe oraz wymagania specyficzne dla danej aplikacji, zapewniające spójną wydajność w różnych konfiguracjach montażu. Kontrola tolerancji obejmuje wiele cech geometrycznych, w tym średnicę wkładki gwintowanej, wymiary obszaru współpracy z rowkiem, grubość główki oraz specyfikacje całkowitej długości. Producentom należy znaleźć kompromis między ścisłymi tolerancjami stosowanymi w zastosowaniach wymagających dużej precyzji a praktycznymi ograniczeniami produkcyjnymi, zapewniając jednocześnie niezawodne działanie elementów łączących przez cały zaplanowany okres eksploatacji oraz rentowność procesów produkcyjnych.
Średnica otworu pod wkładkę gwintowaną stanowi jedną z najważniejszych wymiarów tolerancyjnych w projektowaniu nakrętek T. Średnica ta musi zapewniać odpowiednią luz i głębokość zaczepienia dla gwintów metrycznych, takich jak M4, M5, M6 lub M8, aby zapewnić bezpieczne dokręcanie i jednocześnie zapobiec uszkodzeniu gwintu lub poluzowaniu się połączenia pod wpływem drgań. Standardowe klasy tolerancji dla wkładek gwintowanych zwykle opierają się na specyfikacji ISO 262, która wymaga utrzymania ścisłych tolerancji średnicy otworu w zakresie ±0,05–0,1 mm, w zależności od wielkości gwintu oraz składu materiału.
Dokładność skoku gwintu ma bezpośredni wpływ na wydajność i niezawodność elementów złącznych w systemach montażu modułowego. Głębokość zazębienia gwintu musi być wystarczająca, aby zapewnić odpowiednią nośność obciążeniową, przy czym dopuszczalne odchylenia muszą uwzględniać potencjalne niewielkie różnice średnicy śruby w różnych partiach produkcyjnych. Inżynierowie określają dopuszczalne odchylenia gwintowanych wkładek na podstawie oczekiwanych obciążeń dociskowych, wymagań dotyczących odporności na wibracje oraz konkretnych specyfikacji profili aluminiowych, w których odbywa się montaż nakrętek T.
Szerokość główki śruby T, która wpasowuje się w kanał z rowkiem T, musi być precyzyjnie kontrolowana, aby zapewnić płynne wsunięcie i stabilne pozycjonowanie bez zaklinowania ani nadmiernego luzu. Typowe tolerancje szerokości pasowania do rowka zawierają się w zakresie od minus 0,1 do zera milimetra względem nominalnej szerokości rowka, co zapewnia ciasne dopasowanie uniemożliwiające przesuwanie się w bok, ale jednocześnie umożliwiające łatwe wsunięcie ręczne. Ta klasa tolerancji gwarantuje, że elementy mocujące zachowują prawidłową współosiowość w ramach profilu aluminiowego zarówno podczas montażu, jak i eksploatacji.
Specyfikacje tolerancji głębokości określają, o ile nakrętka typu T wystaje poniżej powierzchni otworu w rowku, co decyduje o maksymalnej wysokości główki elementu mocującego oraz całkowitej wysokości zmontowanego zespołu. Standardowe tolerancje głębokości zwykle wynoszą ±0,05 mm, aby zapewnić jednolite osadzenie i zapobiec problemom związанныm z nieprawidłowym wycentrowaniem podczas operacji dokręcania. Położenie wkładki gwintowanej w ramach tej tolerancji głębokości zapewnia prawidłowe zaangażowanie gwintu śruby oraz pełną długość jej współpracy w otworze, co maksymalizuje nośność połączenia.
Przemysłowe elementy mocujące, w tym nakrętki typu T, muszą spełniać międzynarodowe normy, takie jak ISO 1891, DIN 6323 oraz inne specyfikacje metryczne określające dopuszczalne zakresy tolerancji dla precyzyjnych komponentów. Normy te definiują klasy tolerancji – od luźnych po wyjątkowo ścisłe – umożliwiając producentom dobór odpowiednich specyfikacji w oparciu o wymagania aplikacyjne oraz rozważania kosztowe. Wybrana klasa tolerancji elementów mocujących wpływa na spójność wymiarową, cechy dopasowania podczas montażu oraz długotrwałą niezawodność działania w środowiskach produkcyjnych.
Wybór klasy tolerancji dla elementów wkrętnych z gwintem zwykle opiera się na ugruntowanych praktykach przemysłowych, przy czym średnie klasy tolerancji zapewniają optymalny kompromis między wymaganiami dotyczącymi dokładności a efektywnością kosztową produkcji. Specyfikacje nakrętek do rowków T zawarte w tych standardach gwarantują wzajemną zamienność elementów produkowanych przez różnych dostawców, co wspiera elastyczność globalnego łańcucha dostaw oraz standaryzację zapasów. Wymagania dotyczące składu materiału, jakości powierzchni oraz twardości działają w połączeniu z tolerancjami wymiarowymi, zapewniając pełną zgodność wyrobów z zakresem funkcjonalnym sprzętu do łączenia.
Złożone systemy montażowe wymagają starannej analizy sposobu, w jaki tolerancje poszczególnych komponentów sumują się w całym procesie montażu – znanym jako analiza skumulowanych tolerancji. Inżynierowie muszą uwzględnić skumulowane odchylenia wymiarów rowków w profilach aluminiowych, tolerancje szerokości i głębokości nakrętek T oraz specyfikacje średnicy otworów w elementach mocujących przy projektowaniu odpornych rozwiązań montażowych. Ta analiza zapewnia, że nawet najbardziej niekorzystne kombinacje tolerancji pozwalają na osiągnięcie akceptowalnej funkcjonalności montażu, prawidłowego zaangażowania gwintu oraz niezawodnego rozprowadzania obciążeń w całej konstrukcji ramy.
Obliczenia sumarycznych tolerancji stają się szczególnie krytyczne, gdy wiele nakrętek T musi być dokładnie zsynchronizowanych na tym samym profilu aluminiowym lub gdy elementy mocujące muszą wytrzymać obciążenia wysokiego stopnia, wymagające maksymalnej siły docisku. Producentowie stosują statystyczne metody analizy tolerancji w celu przewidywania wskaźników powodzenia montażu oraz identyfikacji tych tolerancji poszczególnych komponentów, które najbardziej znacząco wpływają na ogólną wydajność systemu. Takie podejście inżynierskie umożliwia optymalizację kosztów poprzez luzowanie tolerancji nieistotnych, przy jednoczesnym utrzymywaniu ścisłej kontroli nad wymiarami bezpośrednio wpływającymi na niezawodność montażu.
Zastosowania wymagające precyzyjnego pozycjonowania, takie jak montaż robotów, składanie urządzeń optycznych oraz uchwyty do pomiarów współrzędnych, stawiają ekstremalne wymagania dotyczące dopasowania części typu T-nut. W tych zastosowaniach specyfikacje dopuszczalnych odchyłek muszą zapewniać położenie wkładki gwintowanej oraz wymiary styku nakrętki typu T z rowkiem w zakresie ±0,03 mm lub mniejszym, aby zagwarantować powtarzalną dokładność pozycjonowania. Elementy mocujące muszą umożliwiać precyzyjną kontrolę obciążenia i tłumienie drgań, co wymaga jednolitego zaileczenia gwintu oraz spójności średnicy otworu we wszystkich jednostkach produkcyjnych.
W tych wymagających zastosowaniach producenci często wprowadzają dodatkowe środki kontroli jakości, w tym weryfikację wymiarów w 100 procentach, testy współpracy gwintów oraz obróbkę cieplną zmniejszającą naprężenia, aby zapewnić zgodność z tolerancjami na każdym etapie procesu produkcyjnego. Specyfikacja materiału wkładek gwintowanych musi zapobiegać pełzaniu i utrzymywać stabilność wymiarową pod wpływem cykli temperaturowych oraz naprężeń mechanicznych. Te precyzyjne wymagania dotyczące tolerancji uzasadniają wyższe koszty produkcji ze względu na kluczowe znaczenie dokładności montażu w zastosowaniach sprzętu o wysokiej wartości.
Standardowe ramy do zastosowań w automatyce przemysłowej, konstrukcje stołów montażowych oraz modułowe uchwyty fabryczne zwykle wykorzystują szersze specyfikacje dopuszczalnych odchyłek, co obniża koszty produkcji przy jednoczesnym zachowaniu wystarczającej funkcjonalności montażu. W tych zastosowaniach dopuszczalne odchyłki śrub T wynoszą od ±0,1 do ±0,15 mm dla wymiarów niekrytycznych, umożliwiając produkcję elementów mocujących przy użyciu standardowego sprzętu frezarskiego bez konieczności stosowania specjalistycznego narzędzi precyzyjnych. Wydajność elementów mocujących pozostaje w pełni zadowalająca, o ile otwór pod wkładkę gwintowaną jest prawidłowo wykonany, a nakrętka typu T osadza się spójnie w kanaле profilu aluminiowego.
Ogólne klasy tolerancji przemysłowych zapewniają dobrą wydajność kosztową i pozostają najbardziej powszechną specyfikacją dla ogromnej większości zastosowań produkcyjnych. Te specyfikacje tolerancji uwzględniają normalne odchylenia produkcyjne wynikające z użycia standardowego sprzętu produkcyjnego, jednocześnie gwarantując niezawodne działanie elementów wkładek gwintowanych w typowych cyklach pracy maszyn. Producentom powszechnie dostępne są te standardowe klasy tolerancji nakrętek T, co umożliwia szybką dostawę oraz efektywne zarządzanie zapasami w ramach wielu aplikacji klientów i linii produktów.
Dla zautomatyzowanych operacji montażu należy określić średnie lub ścisłe klasy tolerancji, takie jak klasy tolerancji ISO IT7 lub IT6 dla wymiarów nakrętek T-slot oraz wkładek gwintowanych. Takie specyfikacje tolerancji zapewniają spójną wydajność elementów mocujących w środowiskach produkcji masowej, gdzie roboty wykonują umieszczanie komponentów i dokręcanie śrub. Systemy zautomatyzowane wymagają przestrzegania ścisłych tolerancji, aby zapewnić niezawodną powtarzalność, zmniejszyć błędy montażu oraz zminimalizować koszty poprawek związanych z niedosunięciem lub awariami zaengazowania gwintu.
Skład materiału oraz obróbka cieplna mają bezpośredni wpływ na stabilność wymiarową i zdolność do utrzymania tolerancji elementów wkładek gwintowanych w trakcie produkcji oraz całej długości ich eksploatacji. Wysokowytrzymałowe stopy stalowe oraz obróbka cieplna zmniejszająca naprężenia poprawiają spójność wymiarową i ograniczają degradację tolerancji związaną z pełzaniem w czasie. Specyfikacja materiału użytego do wytworzenia elementów mocujących określa, czy komponenty są w stanie zachować ścisłe tolerancje podczas operacji frezowania, transportu oraz montażu w ramach aluminiowych profili bez konieczności drogich korekt wymiarowych po zakończeniu produkcji.
Tak, dopuszczalne odchylenia śruby T można dostosować poprzez indywidualne specyfikacje produkcyjne, dobór materiałów oraz inżynierię procesów, aby spełnić wymagania specjalnych zastosowań. Indywidualne specyfikacje dopuszczalnych odchyleń średnicy otworu wkładki gwintowanej, szerokości zazębienia śruby T w rowku i wymiarów głębokości umożliwiają zoptymalizowanie tych elementów do unikalnych zastosowań w sprzęcie do łączenia. Jednak indywidualne specyfikacje dopuszczalnych odchyleń zwykle wymagają minimalnej wielkości zamówienia, dłuższych czasów realizacji oraz wyższych cen jednostkowych ze względu na konieczność przygotowania procesu produkcyjnego oraz zastosowania specjalistycznych środków kontroli jakości zapewniających zgodność z niestandardowymi tolerancjami w całym cyklu produkcji.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

