 EN
Что такое алюминиевый профиль и как он работает?
2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/09
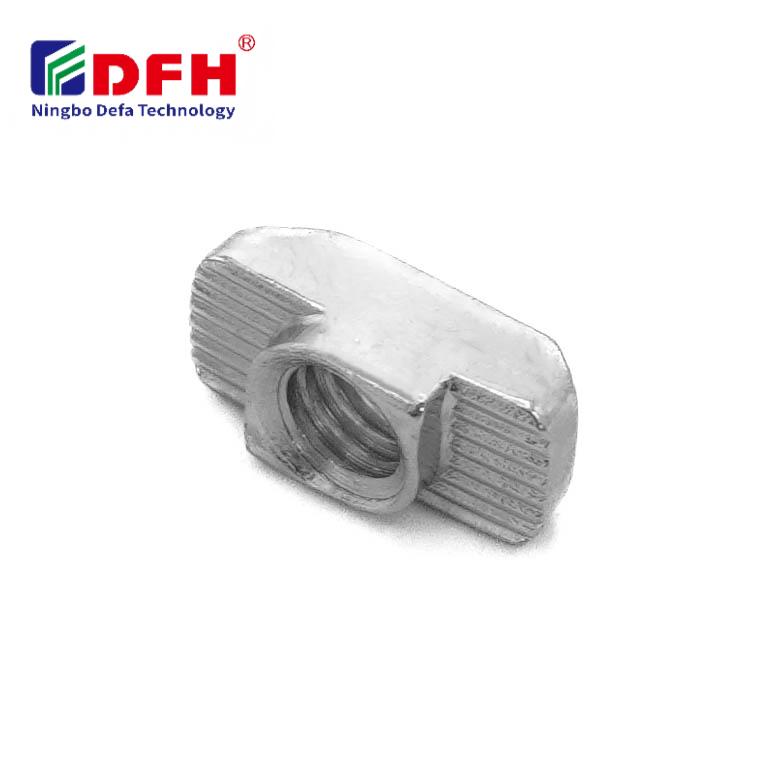
Понимание точных требований к допускам гаек Т-образного типа имеет решающее значение для инженеров и производителей, работающих с модульными системами сборки. Гайка Т-образного типа служит ключевым крепёжным элементом в каркасах из алюминиевых профилей и при монтаже в пазы, где размерная точность напрямую влияет на надёжность сборки, выравнивание и структурную целостность. Спецификации допусков, регулирующие конструкцию гаек Т-образного типа, определяют, как эти компоненты входят в Т-образные пазы и взаимодействуют с крепёжными изделиями, что делает их основой успешных промышленных операций по сборке.

Точность размеров компонентов сборки Гайка Т-образная регулируется отраслевыми стандартами и требованиями, специфичными для конкретного применения, что обеспечивает стабильную производительность при различных конфигурациях крепления. Контроль допусков охватывает несколько геометрических параметров, включая диаметр резьбовой вставки, размеры участка зацепления паза, толщину головки и общую длину. Производителям необходимо соблюдать баланс между жёсткими допусками для точных применений и практическими ограничениями производства, гарантируя надёжную работу крепёжных изделий на протяжении всего расчётного срока службы при одновременном обеспечении экономической эффективности производственных процессов.
Диаметр отверстия под резьбовую вставку представляет собой одну из наиболее критичных размерных характеристик при проектировании Т-образной гайки. Этот диаметр должен обеспечивать размещение метрической резьбы, например, M4, M5, M6 или M8, с соответствующим зазором и глубиной зацепления для надёжного крепления, предотвращая при этом срыв резьбы или ослабление соединения при вибрации. Стандартные классы допусков для резьбовых вставок обычно соответствуют спецификации ISO 262, согласно которой диаметр отверстия должен соблюдаться с высокой точностью — в пределах ±0,05–0,1 мм в зависимости от размера резьбы и состава материала.
Точность шага резьбы напрямую влияет на эксплуатационные характеристики и надёжность крепёжных элементов в модульных системах сборки. Глубина ввинчивания резьбы должна быть достаточной для обеспечения требуемой несущей способности, а допуски должны учитывать возможные незначительные отклонения диаметра болта в разных партиях производства. Инженеры задают допуски для резьбовых вставок на основе ожидаемых зажимных нагрузок, требований к виброустойчивости и конкретных характеристик алюминиевого профиля, в котором осуществляется установка Т-гайки.
Ширина головки Т-гайки, входящей в Т-образный паз, должна быть точно выдержана для обеспечения плавного ввода и надежной фиксации без заклинивания или чрезмерного люфта. Типичные допуски по ширине захода в паз составляют от минус 0,1 до нуля миллиметров относительно номинальной ширины паза, что гарантирует плотную посадку, предотвращающую боковое смещение, но при этом позволяющую легко вводить крепёж вручную. Данный класс допусков обеспечивает правильное положение крепёжных элементов внутри алюминиевого профиля на всех этапах сборки и эксплуатации.
Спецификации допусков глубины определяют, насколько далеко гайка Т-типа выступает ниже поверхности отверстия паза; это определяет максимальный зазор для головки крепёжного элемента и общую высоту сборки. Стандартные допуски глубины обычно составляют ±0,05 мм, чтобы обеспечить стабильную посадку и предотвратить проблемы с несоосностью при затяжке. Позиционирование резьбовой вставки в пределах этих допусков глубины гарантирует правильное зацепление резьбы болта и полное вхождение резьбы в отверстие для достижения максимальной несущей способности.
Промышленные крепёжные изделия, включая гайки-Т, должны соответствовать международным стандартам, таким как ISO 1891, DIN 6323 и другим метрическим спецификациям, определяющим допустимые пределы отклонений для прецизионных компонентов. Эти стандарты устанавливают классы допусков — от свободных до чрезвычайно жёстких, что позволяет производителям выбирать подходящие спецификации в зависимости от требований применения и соображений стоимости. Выбранный класс допусков крепёжных изделий влияет на стабильность размеров, характеристики посадки при сборке и долгосрочную надёжность в условиях серийного производства.
Выбор класса допусков для резьбовых вставок, как правило, соответствует общепринятым промышленным практикам: средние классы допусков обеспечивают оптимальный баланс между требованиями к точности и эффективностью производственных затрат. Спецификации гаек с Т-образным пазом в рамках этих стандартов гарантируют взаимозаменяемость компонентов, выпускаемых различными поставщиками, что способствует гибкости глобальных цепочек поставок и стандартизации складских запасов. Спецификации состава материалов, требований к отделке поверхности и стандарты твёрдости действуют совместно с допусками на размеры, обеспечивая полное соответствие эксплуатационных характеристик крепёжных изделий.
Сложные системы сборки требуют тщательного анализа того, как допуски отдельных компонентов суммируются на всём протяжении процесса сборки — так называемый анализ накопления допусков. При проектировании надёжных решений для сборки инженеры должны учитывать совокупные отклонения размеров пазов алюминиевого профиля, допуски ширины и глубины Т-гайки, а также спецификации диаметра отверстий крепёжных элементов. Такой анализ гарантирует, что даже в худшем случае комбинации допусков обеспечат приемлемую функциональность сборки, правильное вхождение резьбы и надёжное распределение нагрузки по всей несущей раме.
Расчёты накопления допусков становятся особенно критичными, когда несколько Т-гаек должны совмещаться на одном алюминиевом профиле или когда крепёжные элементы должны выдерживать высокие нагрузки, требующие максимального зажимного усилия. Производители применяют статистические методы анализа допусков для прогнозирования вероятности успешной сборки и выявления тех допусков компонентов, которые наиболее существенно влияют на общую производительность системы. Такой инженерный подход позволяет оптимизировать затраты за счёт ослабления некритичных допусков при одновременном строгом контроле размеров, напрямую влияющих на надёжность сборки.
Применения, требующие высокой точности позиционирования, например крепление роботизированных систем, сборка оптического оборудования и установка измерительных приспособлений для координатных измерений, предъявляют исключительно жёсткие требования к допускам компонентов Т-образных гаек. Для таких применений требуются спецификации допусков, при которых положение резьбовой вставки и размеры взаимодействия Т-образной гайки со шлицем не должны отклоняться более чем на ±0,03 мм или строже, чтобы обеспечить воспроизводимую точность позиционирования. Крепёжные изделия должны обеспечивать точный контроль нагрузки и подавление вибраций, что требует стабильного зацепления резьбы и одинакового диаметра отверстия во всех производимых единицах.
В этих требовательных областях применения производители зачастую внедряют дополнительные меры контроля качества, включая 100-процентную проверку геометрических размеров, испытания на ввинчивание резьбы и термообработку для снятия остаточных напряжений, чтобы обеспечить соблюдение допусков на всех этапах производственного процесса. Материал резьбовой вставки должен обладать устойчивостью к ползучести и сохранять геометрическую стабильность при циклических изменениях температуры и механических нагрузках. Такие высокоточные требования к допускам оправдывают увеличение производственных затрат из-за критической важности точности сборки в оборудовании высокой стоимости.
Стандартные промышленные рамы для автоматизации, конструкции верстаков и модульные фабричные крепёжные элементы, как правило, используют более широкие допуски, что снижает производственные затраты при сохранении достаточной функциональности сборки. В этих областях применения допуски на Т-образные гайки составляют ±0,1–0,15 мм для некритических размеров, что позволяет изготавливать крепёжные изделия на стандартном станочном оборудовании без необходимости в специализированном высокоточном инструменте. Эксплуатационные характеристики крепёжных изделий остаются полностью удовлетворительными при условии корректного зацепления резьбовой вставки и стабильной посадки Т-образной гайки в канал алюминиевого профиля.
Общие промышленные классы допусков обеспечивают хорошую экономическую эффективность и остаются наиболее распространённой спецификацией для подавляющего большинства производственных применений. Эти спецификации допусков учитывают обычные производственные отклонения стандартного оборудования и при этом гарантируют надёжную работу компонентов резьбовых вставок в течение типичных циклов эксплуатации оборудования. Производители обычно хранят на складе эти стандартные классы допусков для Т-гаек, чтобы обеспечить быструю поставку и эффективное управление запасами для множества клиентских применений и продуктовых линеек.
Для автоматизированных операций сборки укажите средние или повышенные классы допусков, например, по стандарту ISO — степени допуска IT7 или IT6 для размеров гаек с Т-образным пазом и резьбовых вставок. Такие допуски обеспечивают стабильную работу крепёжных элементов в условиях крупносерийного производства, где роботы выполняют установку компонентов и затяжку болтов. Автоматизированные системы требуют строгого соблюдения указанных допусков для обеспечения надёжной повторяемости, снижения ошибок при сборке и минимизации затрат на доработку, вызванных несоосностью или нарушением зацепления резьбы.
Состав материала и термообработка напрямую влияют на стабильность размеров и способность обеспечивать требуемые допуски для резьбовых вставок как в процессе производства, так и в течение всего срока службы. Стальные сплавы повышенной прочности и термообработка для снятия остаточных напряжений повышают стабильность размеров и снижают деградацию допусков, связанную с ползучестью, со временем. Спецификация материала крепёжных изделий определяет, способны ли компоненты сохранять строгие допуски при механической обработке, транспортировке и монтаже в алюминиевый профильный каркас без необходимости дорогостоящей коррекции размеров после производства.
Да, допуски для Т-образных гаек можно адаптировать с помощью индивидуальных технических требований к производству, выбора материалов и технологической инженерии, чтобы соответствовать специфическим требованиям применения. Индивидуальные допуски для диаметра резьбового отверстия вставки, ширины зацепления Т-образной гайки с пазом и глубинных размеров позволяют оптимизировать крепёжные компоненты для уникальных задач. Однако индивидуальные допуски обычно требуют минимальных объёмов заказа, увеличенных сроков поставки и более высокой стоимости единицы продукции из-за необходимости настройки производственных процессов и применения специализированных мер контроля качества, обеспечивающих соблюдение нестандартных допусков на всех этапах производства.

2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/30
Поставка алюминиевых профилей для строительных проектов. Изучите преимущества использования в несущих каркасах, фасадных системах и оконных конструкциях для максимизации рентабельности инвестиций. Скачайте руководство.

2026/09/30
Поставка оптимальных методик подбора размеров алюминиевых профилей. Оцените факторы нагрузки, доступного пространства, сплава, условий эксплуатации и стоимости, чтобы предотвратить прогиб. Скачайте руководство.

2026/09/30
Столкнулись с отказами крепёжных элементов или необходимостью переделок? Освойте правильный подбор винтов по диаметру, шагу резьбы, материалу и нагрузке — а также по отраслевым стандартам. Повысьте надёжность и соответствие требованиям уже сегодня.

2026/09/30
Поставка алюминиевых профилей для промышленного машиностроения. Узнайте о соотношении прочности и массы, стойкости к коррозии и экономии до 30 %. Скачайте руководство.

2026/09/30
Источник термостойких алюминиевых профильных систем. Освойте науку о тепловом расширении и стратегии управления напряжениями для промышленного строительства. Скачайте руководство.

