 EN
Vad är en aluminiumprofil och hur fungerar den?
2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/09
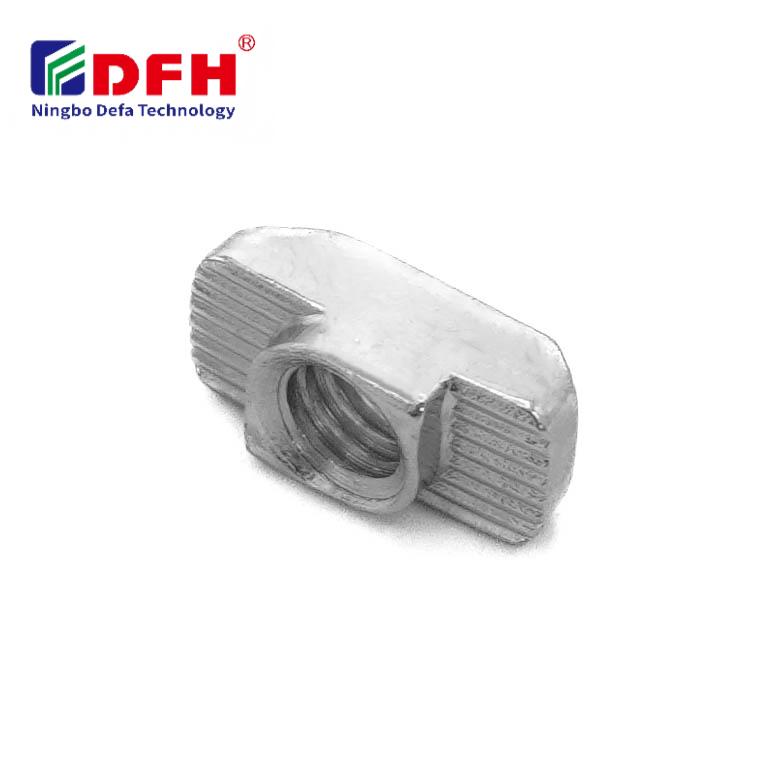
Att förstå de exakta toleranskraven för en T-mutter är avgörande för ingenjörer och tillverkare som arbetar med modulära monteringssystem. En T-mutter fungerar som en kritisk fästdel i ramverk av aluminiumprofiler och monteringsapplikationer med spår, där målexakthet direkt påverkar monteringspålitligheten, justeringen och den strukturella integriteten. Toleransspecifikationerna för T-mutterns utformning avgör hur dessa komponenter passar in i T-spårkanaler och samverkar med fästutrustning, vilket gör dem grundläggande för framgångsrika industriella monteringsoperationer.

Dimensionella precisionen hos en T-mutter regleras av branschstandarder och applikationsspecifika krav som säkerställer konsekvent prestanda vid olika monteringskonfigurationer. Toleranskontroll omfattar flera geometriska egenskaper, inklusive gängborrets diameter, spårets ingreppsmått, huvudets tjocklek och totala längdspecifikationer. Tillverkare måste balansera strikta toleranser för precisionsapplikationer med praktiska produktionsbegränsningar, så att fästdelar fungerar pålitligt under hela den avsedda livslängden samtidigt som tillverkningsprocesserna förblir kostnadseffektiva.
Diametern för borrningen till den gängade insatsen utgör en av de mest kritiska toleransdimensionerna i T-mutters utformning. Denna diameter måste anpassas till metriska gängor, t.ex. M4, M5, M6 eller M8, med lämplig spel och ingreppsdjup för att säkerställa säker fästning samtidigt som gängskadning eller lösningsrisk vid vibration undviks. Standardtoleransklasser för gängade insatser följer vanligtvis ISO 262, vilket kräver att borrningsdiametern håller strikta toleranser inom ±0,05–0,1 mm beroende på gängstorlek och materialkomposition.
Gängstigningens noggrannhet påverkar direkt prestandan och tillförlitligheten hos fästdon i modulära monteringssystem. Djupet på gängengagemanget måste vara tillräckligt för att ge adekvat bärförmåga, samtidigt som toleranserna måste ta hänsyn till eventuella små variationer i bultdiametern mellan olika produktionsomgångar. Ingenjörer specificerar toleranser för gänginsatsen baserat på förväntade klämspänningar, krav på vibrationsmotstånd samt de specifika aluminiumprofilernas egenskaper där T-muttern installeras.
Bredden på T-mutterns huvud som ingriper i T-spårets kanal måste kontrolleras med hög noggrannhet för att säkerställa smidig införing och positiv placering utan att fastna eller ge för mycket spel. Typiska toleransspecifikationer för bredden vid spårinfästning ligger vanligtvis mellan minus 0,1 och noll millimeter i förhållande till den nominella spårbredden, vilket säkerställer en passande anpassning som förhindrar sidrörelse samtidigt som manuell införing förblir lätt. Denna toleransklass garanterar att fästdelen bibehåller korrekt justering inom ramverket av aluminiumprofil under både monterings- och driftfaserna.
Specifikationer för djupundervisning styr hur långt T-muttern sträcker sig under ytan på spårets öppning, vilket avgör den maximala klämmhuvudens fria utrymme och den totala monteringshöjden. Standarddjupundervisningar ligger vanligtvis inom plus eller minus 0,05 millimeter för att säkerställa konsekvent placering och förhindra justeringsproblem vid åtdragningsoperationer. Den trådgängade insatsens position inom denna djupundervisning säkerställer att skruvtrådarna engagerar korrekt och bibehåller fullt engagemang inom bohret för maximal hållkraft.
Industriella fästdon, inklusive T-muttrar, måste uppfylla internationella standarder såsom ISO 1891, DIN 6323 och andra metriska specifikationer som definierar acceptabla toleransområden för precisionskomponenter. Dessa standarder fastställer toleransklasser som sträcker sig från lösa till extremt stränga, vilket gör det möjligt för tillverkare att välja lämpliga specifikationer baserat på applikationskrav och kostnadsöverväganden. Den valda toleransklassen för fästdonen påverkar dimensionell konsekvens, monteringspassform och långsiktig pålitlighetsprestanda i produktionsmiljöer.
Val av toleransklass för gängade insatskomponenter följer vanligtvis etablerade industriella praxis, där medeltunga toleransklasser ger en optimal balans mellan noggrannhetskrav och tillverkningskostnadseffektivitet. Specifikationerna för T-spårs muttrar inom dessa standarder säkerställer att komponenter från olika leverantörer förblir utbytbara, vilket stödjer flexibilitet i globala leveranskedjor och standardisering av lager. Specifikationer av material sammansättning, ytytor och hårdhetskrav fungerar tillsammans med dimensionsmässiga toleranser för att säkerställa fullständig efterlevnad av prestandakraven för fästdelar.
Komplexa monteringssystem kräver noggrann analys av hur individuella komponenters toleranser samverkar under hela monteringsprocessen, vilket kallas toleransackumulationsanalys. Ingenjörer måste ta hänsyn till ackumulerade variationer i aluminiumprofilens spårbredd och -djup, T-mutterns bredd- och djuptoleranser samt borrningsdiametern för fästdon när de utformar robusta monteringslösningar. Denna analys säkerställer att även värsta tänkbara toleranskombinationer ger en acceptabel monteringsfunktion, korrekt gängengagemang och pålitlig lastfördelning över hela konstruktionsramen.
Beräkningar av toleransackumulering blir särskilt kritiska när flera T-muttrar måste justeras i samma aluminiumprofil eller när fästdon måste stödja höglastapplikationer som kräver maximal spännkraft. Tillverkare använder statistiska toleransanalysmetoder för att förutsäga monteringsframgångsgraden och identifiera vilka komponenttoleranser som påverkar systemets totala prestanda mest avsevärt. Denna ingenjörsansats möjliggör kostnadsoptimering genom att släppa icke-kritiska toleranser samtidigt som strikt kontroll bibehålls för dimensioner som direkt påverkar monteringspålitligheten.
Precisionstillämpningar såsom montering av robotar, sammansättning av optisk utrustning och koordinatmätningsfack kräver extremt stränga toleranser för T-mutterskomponenter. För dessa tillämpningar krävs toleransspecifikationer där positioneringen av gänginsatsen och måtten för ingreppet mellan T-spåret och muttern håller plus/minus 0,03 millimeter eller strängare för att säkerställa återkommande positionsnoggrannhet. Fästdelen måste stödja exakt lastkontroll och vibrationsdämpning, vilket kräver konsekvent gänging och enhetlig borrningsdiameter i alla tillverkade enheter.
I dessa krävande applikationer implementerar tillverkare ofta ytterligare kvalitetskontrollåtgärder, inklusive 100-procentig måttsverifiering, gängans ingreppstestning och spänningsavlastande värmebehandling för att säkerställa att toleranserna efterlevs under hela produktionsprocessen. Materialspecifikationen för de gängade insatsdelarna måste motstå krypning och bibehålla måttnoggrannhet vid temperaturcykling och mekanisk belastning. Dessa precisionstoleranskrav motiverar ökade tillverkningskostnader på grund av den avgörande betydelsen av monteringsnoggrannhet i applikationer med högvärda utrustningar.
Standardindustriella automationsramar, arbetsbänkstrukturer och modulära fabriksfikturen använder vanligtvis bredare toleransspecifikationer som minskar tillverkningskostnaderna utan att påverka monteringsfunktionen negativt. Dessa applikationer tillåter T-mutters toleranser i intervallet ±0,1–0,15 mm för icke-kritiska mått, vilket möjliggör tillverkning av fästdon med standardbearbetningsutrustning utan krav på specialiserad precisionsverktyg. Fästdonens prestanda förblir fullt tillfredsställande så länge gängad insatsborr ingriper korrekt och T-spårmuttern sätter sig konsekvent i aluminiumprofilens kanal.
Allmänna industriella toleransklasser ger god kostnadseffektivitet och är fortfarande den vanligaste specifikationen för större delen av tillverkningsapplikationerna. Dessa toleransspecifikationer tar hänsyn till normala tillverkningsvariationer från standardtillverkningsutrustning samtidigt som de säkerställer att gängade insatskomponenter fungerar pålitligt under typiska maskincykler. Tillverkare lagerför vanligen dessa standard-T-muttertoleransklasser för att stödja snabb leverans och effektiv lagerhantering över flera kundapplikationer och produktlinjer.
För automatiserade monteringsoperationer ange medelstrikta till tätare toleransklasser, såsom ISO-toleransgrader IT7 eller IT6, för måtten på T-spårmutter och gängad insats. Dessa toleransspecifikationer säkerställer konsekvent prestanda för fästdon i högvolymsproduktionsmiljöer där robotar hanterar komponentplacering och skruvdragning. Automatiserade system kräver strikt toleransöverensstämmelse för att upprätthålla pålitlig upprepbarhet, minska monteringsfel och minimera omarbetskostnader som orsakas av feljustering eller bristande gängengagemang.
Materialens sammansättning och värmebehandling påverkar direkt måttnoggrannheten och toleranskapaciteten för gängade insatskomponenter under hela tillverkningsprocessen och livstiden. Stål med hög hållfasthet och spänningsavlägsnande värmebehandling förbättrar måttnoggrannhetens konsekvens och minskar gradvis toleransförsämring orsakad av krypning över tid. Materialspecifikationen för fästdelar avgör om komponenterna kan bibehålla stränga toleranser under bearbetningsoperationer, transport och montering i aluminiumprofilramverket utan att kräva kostsamma efterbearbetningsåtgärder för måttnoggrannhetskorrigering.
Ja, toleranser för T-mutter kan anpassas genom skräddarsydda tillverkningsspecifikationer, materialval och processingenjörskap för att uppfylla specialiserade applikationskrav. Anpassade toleransspecifikationer för gängad insatsborrdiameter, bredd på T-spårmutterns ingrepp och djupmått möjliggör optimering för unika fästdelstillämpningar. Anpassade toleransspecifikationer kräver dock vanligtvis minimibeställningskvantiteter, förlängda ledtider och högre styckkostnader på grund av kraven på processinställning samt specialiserade kvalitetskontrollåtgärder som behövs för att säkerställa efterlevnad av icke-standardiserade toleranser under hela produktionsprocessen.

2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/30
Köp aluminiumprofiler för byggprojekt. Lär dig om strukturell ramkonstruktion, klädnings- och fönstervinster för maximal avkastning på investeringen (ROI). Ladda ner guiden.

2026/09/30
Köp optimala tekniker för att välja storlek på aluminiumprofiler. Utvärdera last, utrymme, legering, miljö och kostnadsfaktorer för att förhindra genomböjning. Ladda ner guiden.

2026/09/30
Har du problem med förbindningsfel eller omarbete? Behärsk skruvstorleksval genom att analysera diameter, gängstigning, material och last – samt branschspecifika standarder. Optimera tillförlitlighet och efterlevnad redan idag.

2026/09/30
Köp aluminiumprofiler för industriell konstruktion. Upptäck förhållandet mellan styrka och vikt, korrosionsbeständighet och 30 % i kostnadsbesparingar. Ladda ner guiden.

2026/09/30
Källa till värmebeständiga aluminiumprofilsystem. Behärsk vetenskapen kring termisk expansion och strategier för spänningshantering i industriella byggnader. Ladda ner guiden.

