 EN
Thanh nhôm là gì và hoạt động như thế nào?
2026/09/30
Tìm nguồn cung thanh nhôm cho hệ khung mô-đun linh hoạt. Tìm hiểu cơ chế ép đùn, lợi ích về độ bền và khả năng chống ăn mòn. Yêu cầu thông tin chi tiết.

2026/09/09
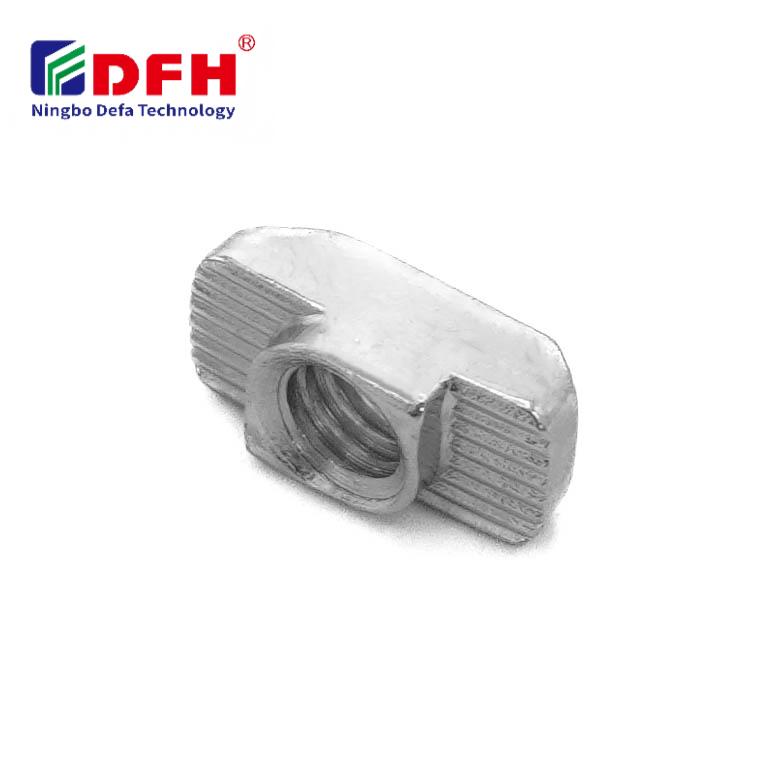
Hiểu rõ các yêu cầu độ sai lệch chính xác đối với đai ốc chữ T là điều thiết yếu đối với kỹ sư và nhà sản xuất làm việc trong các hệ thống lắp ráp mô-đun. Đai ốc chữ T đóng vai trò thành phần cố định then chốt trong khung nhôm định hình và các ứng dụng lắp đặt dựa trên rãnh, nơi độ chính xác về kích thước ảnh hưởng trực tiếp đến độ tin cậy khi lắp ráp, độ đồng tâm và độ bền kết cấu. Các thông số độ sai lệch quy định thiết kế đai ốc chữ T xác định cách các thành phần này vừa khít trong các rãnh chữ T và tương tác với các phụ kiện cố định, từ đó tạo nền tảng cho các thao tác lắp ráp công nghiệp thành công.

Độ chính xác kích thước của các bộ phận lắp ráp khung Bu lông T được quy định bởi các tiêu chuẩn ngành và các yêu cầu cụ thể theo ứng dụng nhằm đảm bảo hiệu suất ổn định trên các cấu hình lắp đặt khác nhau. Kiểm soát dung sai bao gồm nhiều đặc điểm hình học như đường kính bu-lông chìm, kích thước tương tác với rãnh, độ dày đầu bu-lông và thông số chiều dài tổng thể. Các nhà sản xuất phải cân bằng giữa việc áp dụng dung sai chặt cho các ứng dụng đòi hỏi độ chính xác cao với các ràng buộc thực tế trong sản xuất, từ đó đảm bảo phần cứng bắt nối hoạt động đáng tin cậy trong suốt thời gian sử dụng dự kiến đồng thời duy trì tính hiệu quả về chi phí trong quy trình sản xuất.
Đường kính lỗ chèn ren là một trong những kích thước dung sai quan trọng nhất trong thiết kế đai ốc chữ T. Đường kính này phải phù hợp với các loại ren mét như M4, M5, M6 hoặc M8, đảm bảo độ hở và chiều sâu ăn ren thích hợp để cố định chắc chắn, đồng thời ngăn ngừa hiện tượng trượt ren hoặc lỏng lẻo do rung động. Các cấp dung sai tiêu chuẩn cho phần chèn ren thường tuân theo tiêu chuẩn ISO 262, yêu cầu đường kính lỗ duy trì dung sai chặt trong khoảng cộng trừ 0,05 đến 0,1 milimét, tùy thuộc vào cỡ ren và thành phần vật liệu.
Độ chính xác của bước ren ảnh hưởng trực tiếp đến hiệu suất và độ tin cậy của các bộ phận cố định cũng như các mối nối trong các hệ thống lắp ráp mô-đun. Độ sâu ăn khớp ren phải đủ lớn để đảm bảo khả năng chịu tải thích hợp, trong khi dung sai phải tính đến những sai lệch nhỏ có thể xảy ra ở đường kính bu-lông giữa các lô sản xuất khác nhau. Các kỹ sư quy định dung sai của bu-lông chìm dựa trên tải kẹp dự kiến, yêu cầu về khả năng chống rung và đặc tả cụ thể của thanh nhôm nơi lắp đặt đai ốc chữ T.
Chiều rộng của đầu đai ốc chữ T tiếp xúc bên trong rãnh chữ T phải được kiểm soát chính xác để đảm bảo việc lắp vào trơn tru và định vị chắc chắn mà không bị kẹt hoặc có độ rơ quá lớn. Các thông số dung sai điển hình cho chiều rộng tiếp xúc với rãnh nằm trong khoảng từ âm 0,1 đến 0 milimét so với chiều rộng danh nghĩa của rãnh, nhằm đảm bảo độ khít vừa phải — ngăn chặn chuyển động ngang trong khi vẫn cho phép lắp bằng tay một cách dễ dàng. Lớp dung sai này đảm bảo rằng các chi tiết cố định duy trì độ thẳng hàng đúng yêu cầu trong khung thanh nhôm suốt quá trình lắp ráp cũng như vận hành.
Các thông số dung sai độ sâu kiểm soát khoảng cách mà đai ốc chữ T nhô ra phía dưới bề mặt mở rãnh, từ đó xác định khoảng hở tối đa cho đầu chi tiết siết chặt và chiều cao lắp ráp tổng thể. Các dung sai độ sâu tiêu chuẩn thường duy trì ở mức cộng trừ 0,05 milimét nhằm đảm bảo vị trí lắp đặt đồng đều và ngăn ngừa các vấn đề lệch trục trong quá trình siết chặt. Việc định vị chi tiết ren cấy trong phạm vi dung sai độ sâu này đảm bảo rằng ren bu-lông ăn khớp chính xác và duy trì độ ăn khớp đầy đủ bên trong lỗ khoan để đạt khả năng chịu lực tối đa.
Các linh kiện cố định công nghiệp, bao gồm đai ốc chữ T, phải tuân thủ các tiêu chuẩn quốc tế như ISO 1891, DIN 6323 và các thông số kỹ thuật hệ mét khác quy định các dải dung sai cho phép đối với các linh kiện độ chính xác cao. Các tiêu chuẩn này thiết lập các cấp dung sai, từ lỏng đến cực kỳ chặt, cho phép nhà sản xuất lựa chọn thông số kỹ thuật phù hợp dựa trên yêu cầu ứng dụng và cân nhắc về chi phí. Cấp dung sai của linh kiện cố định được chọn ảnh hưởng đến tính nhất quán về kích thước, đặc tính lắp ghép và hiệu suất độ tin cậy lâu dài trong môi trường sản xuất.
Việc lựa chọn cấp dung sai cho các bộ phận chốt ren thường tuân theo các thực tiễn công nghiệp đã được thiết lập, trong đó các cấp dung sai trung bình mang lại sự cân bằng tối ưu giữa yêu cầu độ chính xác và hiệu quả chi phí sản xuất. Các thông số kỹ thuật về đai ốc rãnh chữ T trong các tiêu chuẩn này đảm bảo rằng các bộ phận do các nhà cung cấp khác nhau sản xuất vẫn có thể thay thế lẫn nhau, từ đó hỗ trợ tính linh hoạt của chuỗi cung ứng toàn cầu và chuẩn hóa hàng tồn kho. Các thông số kỹ thuật về thành phần vật liệu, yêu cầu về độ nhẵn bề mặt và tiêu chuẩn độ cứng phối hợp cùng với các dung sai kích thước để đảm bảo sự tuân thủ đầy đủ về hiệu năng của toàn bộ phụ kiện bắt vít.
Các hệ thống lắp ráp phức tạp đòi hỏi phân tích cẩn thận cách dung sai của từng thành phần cộng dồn trong suốt quá trình lắp ráp hoàn chỉnh, còn được gọi là phân tích tích lũy dung sai. Kỹ sư phải tính đến các biến thiên tích lũy về kích thước rãnh trên thanh nhôm, dung sai chiều rộng và chiều sâu của bu-lông chữ T (T-nut), cũng như đặc tả đường kính lỗ khoan của các chi tiết siết chặt khi thiết kế các giải pháp lắp ráp bền vững. Phân tích này đảm bảo rằng ngay cả trong trường hợp kết hợp dung sai xấu nhất, sản phẩm lắp ráp vẫn đáp ứng được yêu cầu về chức năng, độ ăn ren phù hợp và sự phân bố tải đáng tin cậy trên toàn bộ khung kết cấu.
Các phép tính tích lũy dung sai trở nên đặc biệt quan trọng khi nhiều đai ốc chữ T phải căn chỉnh đồng thời trên cùng một thanh nhôm hoặc khi các phụ kiện bắt vít phải chịu tải trọng cao, đòi hỏi lực siết tối đa. Các nhà sản xuất sử dụng các phương pháp phân tích dung sai thống kê để dự đoán tỷ lệ thành công khi lắp ráp và xác định những dung sai của bộ phận nào ảnh hưởng mạnh nhất đến hiệu năng tổng thể của toàn bộ hệ thống. Cách tiếp cận kỹ thuật này cho phép tối ưu chi phí bằng cách nới lỏng các dung sai không quan trọng, đồng thời duy trì kiểm soát chặt chẽ các kích thước trực tiếp ảnh hưởng đến độ tin cậy khi lắp ráp.
Các ứng dụng căn chỉnh độ chính xác cao như lắp đặt robot, lắp ráp thiết bị quang học và các phụ kiện đo tọa độ yêu cầu dung sai cực kỳ khắt khe đối với các thành phần đai ốc chữ T. Các ứng dụng này đòi hỏi thông số dung sai sao cho vị trí chốt ren cắm và kích thước ăn khớp của đai ốc chữ T trong rãnh chữ T phải nằm trong phạm vi cộng trừ 0,03 milimét hoặc nhỏ hơn để đảm bảo độ chính xác định vị lặp lại. Các chi tiết cố định phải hỗ trợ kiểm soát tải chính xác và giảm rung, do đó yêu cầu mức độ ăn khớp ren đồng đều và độ đồng nhất về đường kính lỗ khoan trên toàn bộ sản phẩm được sản xuất.
Trong những ứng dụng khắt khe này, các nhà sản xuất thường áp dụng thêm các biện pháp kiểm soát chất lượng, bao gồm kiểm tra kích thước 100 phần trăm, kiểm tra độ ăn khớp ren và xử lý nhiệt giảm ứng suất nhằm đảm bảo tuân thủ dung sai trong suốt quá trình sản xuất. Thông số vật liệu của bu-lông chìm ren phải có khả năng chống biến dạng dẻo và duy trì độ ổn định về kích thước dưới tác động của chu kỳ thay đổi nhiệt độ cũng như ứng suất cơ học. Những yêu cầu về dung sai chính xác này làm tăng chi phí sản xuất do tính quan trọng bậc nhất của độ chính xác khi lắp ráp trong các ứng dụng thiết bị có giá trị cao.
Các khung tự động hóa công nghiệp tiêu chuẩn, cấu trúc bàn làm việc và các phụ kiện nhà máy mô-đun thường sử dụng các đặc tả dung sai rộng hơn nhằm giảm chi phí sản xuất trong khi vẫn đảm bảo chức năng lắp ráp ở mức đủ. Các ứng dụng này cho phép dung sai của đai ốc chữ T nằm trong khoảng cộng trừ 0,1 đến 0,15 milimét đối với các kích thước không quan trọng, từ đó cho phép sản xuất các bộ phận cố định bằng thiết bị gia công tiêu chuẩn mà không cần dụng cụ gia công độ chính xác chuyên biệt. Hiệu suất của các bộ phận cố định vẫn hoàn toàn đáp ứng yêu cầu miễn là lỗ chèn ren ăn khớp đúng và đai ốc chữ T được đặt ổn định trong rãnh nhôm.
Các lớp dung sai công nghiệp chung mang lại hiệu quả chi phí tốt và vẫn là thông số kỹ thuật phổ biến nhất cho phần lớn các ứng dụng sản xuất. Các thông số dung sai này đáp ứng được những biến động sản xuất thông thường từ thiết bị sản xuất tiêu chuẩn, đồng thời đảm bảo các bộ phận chốt ren hoạt động ổn định trong suốt chu kỳ vận hành máy điển hình. Các nhà sản xuất thường dự trữ sẵn các lớp dung sai chốt T tiêu chuẩn này để hỗ trợ giao hàng nhanh và quản lý tồn kho trên nhiều ứng dụng khách hàng cũng như nhiều dòng sản phẩm khác nhau.
Đối với các thao tác lắp ráp tự động, hãy chỉ định các cấp dung sai trung bình đến chặt như các cấp dung sai ISO IT7 hoặc IT6 cho kích thước đai ốc rãnh chữ T và bu-lông chìm ren. Các đặc tả dung sai này đảm bảo hiệu suất nhất quán của các bộ phận siết chặt trong các môi trường sản xuất khối lượng lớn, nơi robot thực hiện việc đặt linh kiện và siết bu-lông. Các hệ thống tự động yêu cầu tuân thủ nghiêm ngặt các dung sai để duy trì độ lặp lại đáng tin cậy, giảm thiểu lỗi lắp ráp và hạn chế chi phí làm lại do lệch tâm hoặc thất bại trong việc ăn ren.
Thành phần vật liệu và xử lý nhiệt trực tiếp ảnh hưởng đến độ ổn định kích thước cũng như khả năng đạt dung sai đối với các bộ phận chốt ren trong suốt quá trình sản xuất và tuổi thọ sử dụng. Thành phần thép cường độ cao cùng xử lý nhiệt khử ứng suất giúp cải thiện tính nhất quán về kích thước và giảm suy giảm dung sai do biến dạng dẻo theo thời gian. Đặc tả vật liệu của phụ kiện siết chặt xác định khả năng duy trì dung sai chặt trong các công đoạn gia công cơ khí, vận chuyển và lắp đặt vào khung hồ sơ nhôm mà không cần hiệu chỉnh kích thước sau sản xuất tốn kém.
Có, độ dung sai của đai ốc chữ T có thể được tùy chỉnh thông qua các đặc tả sản xuất riêng biệt, lựa chọn vật liệu và kỹ thuật quy trình nhằm đáp ứng các yêu cầu ứng dụng chuyên biệt. Các đặc tả dung sai tùy chỉnh cho đường kính lỗ chèn ren, chiều rộng tiếp xúc của đai ốc rãnh chữ T và kích thước chiều sâu cho phép tối ưu hóa đối với các ứng dụng phụ kiện siết chặt độc đáo. Tuy nhiên, các đặc tả dung sai tùy chỉnh thường yêu cầu số lượng đặt hàng tối thiểu, thời gian giao hàng kéo dài hơn và chi phí đơn vị tăng lên do nhu cầu thiết lập quy trình cũng như các biện pháp kiểm soát chất lượng chuyên biệt nhằm đảm bảo tuân thủ độ dung sai ngoài tiêu chuẩn trong suốt quá trình sản xuất.

2026/09/30
Tìm nguồn cung thanh nhôm cho hệ khung mô-đun linh hoạt. Tìm hiểu cơ chế ép đùn, lợi ích về độ bền và khả năng chống ăn mòn. Yêu cầu thông tin chi tiết.

2026/09/30
Tìm nguồn cung thanh nhôm cho các dự án xây dựng. Tìm hiểu lợi ích của khung kết cấu, ốp mặt ngoài và cửa sổ nhằm tối đa hóa lợi nhuận trên vốn đầu tư (ROI). Tải xuống hướng dẫn.

2026/09/30
Tìm nguồn cung kỹ thuật chọn kích thước thanh nhôm tối ưu. Đánh giá các yếu tố như tải trọng, không gian, hợp kim, môi trường và chi phí để ngăn ngừa biến dạng. Tải xuống hướng dẫn.

2026/09/30
Gặp khó khăn với sự cố phụ kiện gắn kết hoặc phải làm lại? Làm chủ việc chọn kích thước bu-lông dựa trên đường kính, bước ren, vật liệu và tải trọng—cùng các tiêu chuẩn riêng theo ngành. Tối ưu độ tin cậy và tuân thủ ngay hôm nay.

2026/09/30
Tìm nguồn cung thanh nhôm cho kỹ thuật công nghiệp. Khám phá tỷ lệ độ bền trên khối lượng, khả năng chống ăn mòn và tiết kiệm chi phí lên đến 30%. Tải xuống hướng dẫn.

2026/09/30
Tìm hệ thống thanh nhôm chịu nhiệt từ nguồn cung cấp. Làm chủ khoa học về giãn nở nhiệt và các chiến lược quản lý ứng suất cho công trình công nghiệp. Tải hướng dẫn.

