 EN
ما هو بروفيل الألومنيوم وكيف يعمل؟
2026/09/30
احصل على بروفيلات الألومنيوم لإنشاء إطارات مودولارية متعددة الاستخدامات. تعرف على ميكانيكا البثق، ومزايا القوة، ومقاومة التآكل. اطلب التفاصيل.

2026/09/23

تُعَدُّ الموصلات الزاوية مكوِّنات أساسية في التجميع الإنشائي وأنظمة الإطار والتطبيقات الهندسية الدقيقة. وتشكِّل أخطاء التركيب المتعلقة بهذه الموصلات واحدةً من أكثر مصادر فشل الوصلات وانحراف المحاذاة والضعف الإنشائي انتشارًا في البيئات الصناعية. ويُسهم فهم الأخطاء التي تطرأ أثناء التركيب في مساعدة المهندسين والفنيين وفرق الصيانة على منع عمليات إعادة العمل المكلفة، وفترات التوقف عن التشغيل، والحالات الخطيرة المتعلقة بالسلامة. ويستعرض هذا الدليل الأخطاء المحددة التي تؤثر في تركيب الموصلات الزاوية، ونتائجها، واستراتيجيات الوقاية الفعَّالة منها.
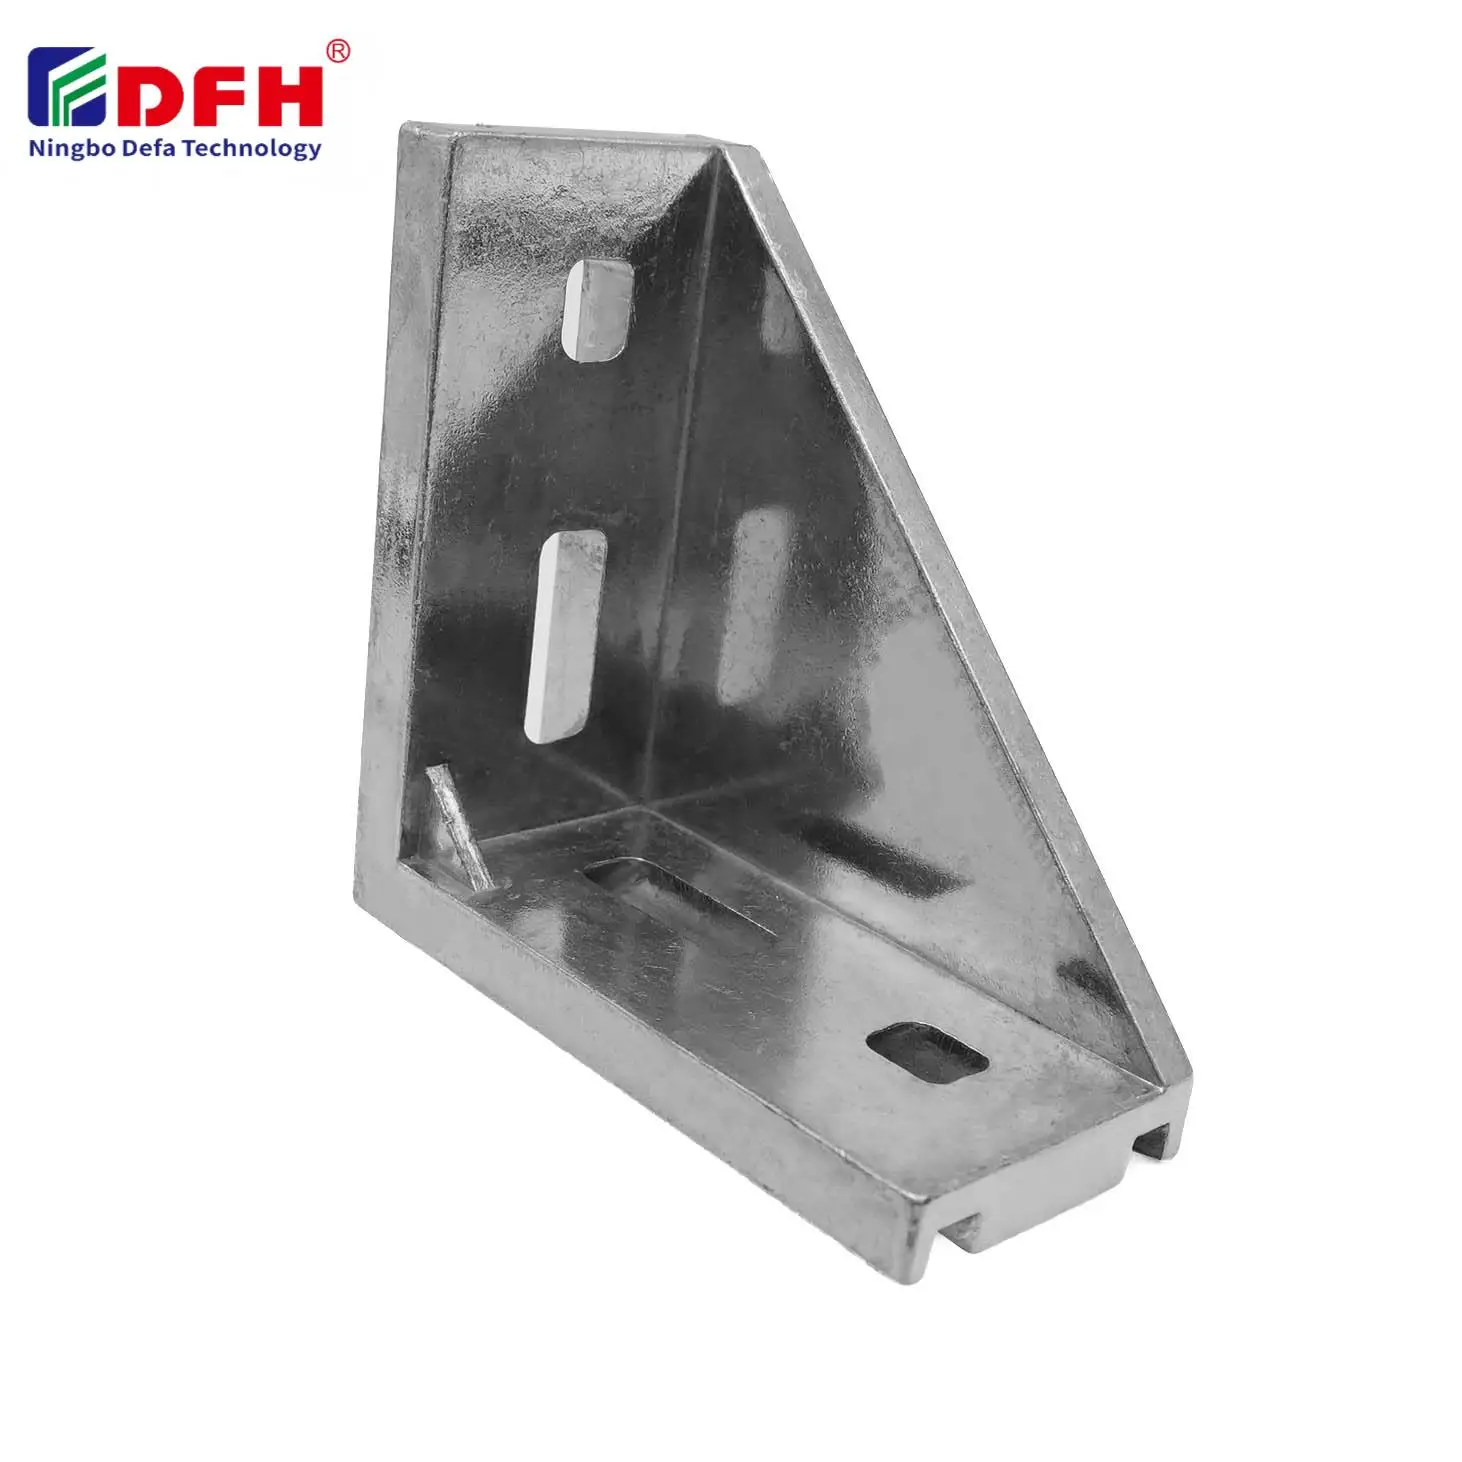
سواء كنت تعمل مع أنظمة سحب الألومنيوم أو تجميعات الإطارات الفولاذية أو منصات البناء الوحدوية، فإن جودة تركيب موصلات الزوايا تؤثر مباشرةً على السلامة الإنشائية والدقة البُعدية والموثوقية طويلة المدى. ويمكن أن تؤدي ممارسات التركيب الرديئة باستخدام حوامل الزوايا القائمة والمشابك الزاوية إلى وصلات فضفاضة وفشل ناتج عن الاهتزاز وانقطاع غير مخطط له في تشغيل المعدات. وبتحديد الأسباب الجذرية لهذه الأخطاء وتطبيق عمليات فحص منهجية، يمكن للمنظمات خفض تكاليف إعادة العمل بشكل كبير وتحسين الأداء العام للنظام.
واحدٌ من أكثر أخطاء التركيب تكرارًا التي تؤثر على الموصلات الزاوية هو فشل تحقيق التعامُد الحقيقي في المفاصل ذات الزاوية ٩٠ درجة. وعند تركيب السحّابات الزاوية بزوايا تختلف قليلًا عن ٩٠ درجة، فإن المفصل الناتج يتعرَّض لتوزيع غير متساوٍ للأحمال وتركيز للإجهاد عند نقاط معينة. بل إن الانحرافات الزاوية الصغيرة جدًّا — مثل ٢ إلى ٣ درجات فقط — قد تقلِّل بشكلٍ كبيرٍ من قدرة المفصل على تحمل الأحمال وتسرِّع حدوث الفشل بسبب الإرهاق. وغالبًا ما يقلِّل الفنيون من أهمية المحاذاة الدقيقة، ظانين أن «الاقتراب الكافي» سيكون كافيًا.
تتجاوز عواقب أخطاء الاستقامة ما ينتج عنها من ضعف هيكلي فوري. فالمفاصل ذات الزاوية ٩٠ درجة غير المحاذاة تُحدث عدم محاذاة متسلسل في التجميعات متعددة المراحل، حيث يضاعف كل موصل زاوي لاحق الخطأ الزاوي. ويؤدي هذا الظاهرة إلى فرض تعديلات تصحيحية على المكونات اللاحقة، ما يستهلك الوقت والموارد المادية. ولتفادي هذه الأخطاء وضمان جودة المفاصل باستمرار، ينبغي استخدام أدوات القياس الدقيقة مثل المستويات الرقمية ومحدِّدات الزوايا وأنظمة الليزر لضبط المحاذاة أثناء التركيب.
يجب أن تكون الأقواس الزاوية اليمنى مركَّزةً بشكلٍ دقيق ومُوضَّعةً على نحوٍ مناسبٍ بالنسبة إلى الأجزاء المتصلة لضمان توزيع الأحمال بشكلٍ متناظر. أما التركيب المُزاح، حيث توضع المسامير الزاوية في مواضع غير متناظرة على السطوح المتصلة، فيؤدي إلى ظهور قوى عزم غير متوازنة تركِّز الإجهاد على جانب واحد من الوصل. ويؤدي هذا التحميل غير المتناظر إلى تسريع عملية التآكل وزيادة خطر الفشل المفاجئ، لا سيما في التطبيقات الخاضعة للاهتزاز أو للأحمال الديناميكية. وينبع العديد من أخطاء التركيب من إعداد غير كافٍ للتجهيزات أو غياب إرشادات واضحة لتثبيت المواضع أثناء التجميع.
إن التمركز الصحيح لموصِلات الزوايا على نقاط الاتصال يضمن انتقال الأحمال بشكلٍ متساوٍ عبر المسامير وإلى كلا الجزأين المتصلين. وعلى الفنيين التأكد من أن المسامير الزاوية تقع بشكلٍ مربعٍ تمامًا على كلا السطحين قبل شدِّها. ويمكن أن تكشف الفحوصات البصرية البسيطة والتفحص باللمس عن أي وضعٍ مُزاحٍ قبل شدّ المسامير تمامًا، مما يوفِّر الوقت ويمنع إعادة العمل المكلفة.
يُعَدُّ الربط غير الصحيح لعناصر التثبيت فئة رئيسية من أخطاء التثبيت التي تؤثر على الموصلات الزاوية في مواقع العمل الميدانية وورش الصيانة. ويؤدي الربط غير الكافي إلى ترك فراغات بين الموصل والأجزاء المتصلة، ما يسمح بحركة دقيقة تؤدي تدريجيًّا إلى فك عناصر التثبيت أكثر فأكثر وتدهور المفصل. أما الربط المفرط فيُحدث قوة شدٍّ زائدة قد تتسبب في تآكل الخيوط أو سحق المواد الأقل صلابة أو إحداث إجهادات شدٍّ متبقية تُضعف عنصر التثبيت عند التحميل المتكرر. ولذلك فإن تحديد مواصفات العزم المناسبة لكل تطبيق أمرٌ جوهريٌّ لتحقيق مفاصل زاوية بزاوية ٩٠ درجة موثوقة.
يعتمد العديد من الفنيين على الحدس أو الشعور اليدوي بدلًا من مواصفات العزم والأدوات المعايرة. ويؤدي هذا التباين إلى تفاوت في جودة الوصلات عبر خط التجميع. ويسهم تطبيق بروتوكولات مفاتيح العزم، وإنشاء جداول عزم واضحة لمختلف تركيبات المواد وأحجام السحابات، وتدريب الموظفين على تقنيات الشد المناسبة في خفض أخطاء التركيب مباشرةً. ويجب شد السحابات الزاوية وفق تسلسل تدريجي بدلًا من شد سحابة واحدة تمامًا قبل الانتقال إلى التالية، مما يضمن توزيع الحمل بالتساوي ويقلل التشوه.
يحدث التداخل اللولبي عندما تُثبَّت المثبتات بزاوية أو بدون محاذاة كافية، مما يؤدي إلى تآكل الخيوط أو انسدادها قبل أن تستقر المثبتة تمامًا. وغالبًا ما يظهر هذا الخطأ عند استخدام الموصلات الزاوية في المساحات الضيقة التي تفتقر إلى الوصول المباشر. ولا يمكن إعادة شد الخيوط المتآكلة وفق المواصفات المطلوبة، وقد تتسبب في انفراج المثبتة تحت تأثير الاهتزاز أو الأحمال المتكررة. وبمجرد حدوث تلف في الخيوط، غالبًا ما يتطلب الثقب المتأثر معالجةً إضافية مثل توسيع الخيط باستخدام القالب أو تركيب غلاف لولبي، ما يزيد من الوقت والتكلفة في عملية التجميع.
تتطلب الوقاية تطبيق ممارسات تركيب متعمَّدة: بدء تثبيت المسامير يدويًّا قبل استخدام أدوات التورك، واستخدام الثقوب الاسترشادية عند الحاجة، والتأكد من أن محور المسامير ومحور الثقوب مُرتَّبان بشكلٍ مثالي. وفي حالة الموصلات الزاوية المستخدمة في أنظمة السحب الألومنيومي أو المواد المركَّبة، يمكن استخدام مركَّبات تثبيت الخيوط على المسامير لتعويض أوجه القصور الطفيفة في الخيوط، مع العلم أن هذا لا يعوِّض عن تقنية التركيب الصحيحة.
أخطاء التركيب التي تتضمَّن موصلات زاوية غالبًا ما تشمل استخدام مواد غير متوافقة مع بعضها البعض دون أخذ التآكل الغلفاني أو اختلافات التمدد المادي في الاعتبار. فعلى سبيل المثال، استخدام وصلات فولاذية مباشرةً على دعائم زاوية من الألومنيوم يؤدي إلى حدوث تآكل غلفاني يُضعف سطح الوصل ويُنتج نواتج تآكل تعرقل التثبيت السليم. وبالمثل، فإن ربط مواد ذات معاملات تمدد حراري مختلفة — مثل الألومنيوم والصلب في التطبيقات التي تتعرض لتغيرات درجات الحرارة — يولّد دورات إجهادية تُرخي الوصلات وتُسبب إجهادًا تعبويًّا في التوصيل مع مرور الوقت.
يَتضمَّن اختيار المادَّة المناسبة تحديد البراغي وبراغي الزوايا ذات الخصائص المُطابِقة أو المتوافقة. وتوفِّر غسالات العزل والطلاء المؤكسد والبراغي المصنوعة من الفولاذ المقاوم للصدأ حمايةً في البيئات المسببة للتآكل. ويجب أن يفهم طاقم التثبيت متطلبات توافق المواد، وأن يتحقَّق من أن المكوِّنات المُطلوبة تتطابق مع مواصفات التطبيق قبل بدء التجميع. وغالبًا ما تؤدي الأخطاء الوثائقية، مثل طلب نوع خاطئ من البراغي، إلى مشاكل في جودة التثبيت.
قد تحدث أخطاء في التركيب عندما يُهمِل المصمِّمون والفنيون الطريقة التي تنتقل بها الأحمال فعليًّا عبر الوصلات الزاوية البالغة ٩٠ درجة تحت ظروف التشغيل. ويجب تحديد أبعاد وحدات الربط الزاوية وموضعها بحيث تتحمل كلاً من الأحمال الأساسية والعزوم الثانوية الناتجة عن عدم التمركز أو تأثيرات الكانتيليفر. وإذا وُضعت الوصلات على بُعد كبير جدًّا عن مسار الحمل المحايد، أو كانت وصلات الزوايا صغيرة الحجم أكثر من اللازم بالنسبة للتطبيق المقصود، فإن تركيزات الإجهاد تتكون عند ثقوب الوصلات وعند واجهات المواد. ولا يظهر هذا الخطأ إلا عند تحميل الهيكل، وغالبًا ما يتجلى في فشل غير متوقع في الوصلة أو تشققات إرهاقية.
ويتطلب الوقاية من هذا الخطأ تعاونًا بين فرق التصميم والتركيب. ويجب أن تسبق عملية التجميع تحليلات الأحمال ومراجعات اختيار المواد وحسابات تحديد أبعاد الوصلات. كما تساعد عمليات التفتيش الميداني والنماذج التجريبية في التحقق من أن الوصلة المصمَّمة تعمل وفق ما هو مقصود قبل بدء التجميع الإنتاجي الكامل.
أكثر الخطأ شيوعًا هو فشل تحقيق التوازي الحقيقي والتحقق منه في المفاصل ذات الزاوية ٩٠ درجة. حتى الانحرافات الزاوية الصغيرة تؤدي إلى توزيع غير متساوٍ للحمولة وفشل مبكر. ويُجنب هذا الخطأ المكلف استخدام أدوات محاذاة دقيقة وإرساء إجراءات تحقق واضحة.
ابدأ في تثبيت السحابات يدويًّا قبل استخدام أدوات العزم، وتأكد من المحاذاة المحورية المثالية بين السحابة والفتحة، واستخدم الفتحات الاستكشافية عند الحاجة، وطبِّق عزم الدوران المناسب تدريجيًّا. وتدريب الموظفين على تقنية البدء اليدوي الصحيح يلغي معظم أخطاء التشابك العكسي في السحابات الزاوية.
تؤدي المواد غير المتطابقة بين المسامير وموصلات الزوايا إلى تآكل كهروكيميائي، وانعدام التماثل في تمدد المواد، وتدهور الواجهة. ويضمن اختيار مسامير متوافقة، واستخدام واشيات عازلة، وتطبيق طبقات حماية سلامة المفصل ومنع فشله المتسارع في البيئات corrosive أو المتغيرة درجة حرارتها.

2026/09/30
احصل على بروفيلات الألومنيوم لإنشاء إطارات مودولارية متعددة الاستخدامات. تعرف على ميكانيكا البثق، ومزايا القوة، ومقاومة التآكل. اطلب التفاصيل.

2026/09/30
اطلب الملامح الألومنيومية لمشاريع البناء. تعرّف على فوائد الإطارات الإنشائية والغلاف الخارجي والنوافذ لتحقيق أقصى عائد على الاستثمار. نزّل الدليل.

2026/09/30
اطلب تقنيات تحديد الأحجام المثلى للملامح الألومنيومية. قيّم عوامل التحميل والمساحة والسبيكة والبيئة والتكلفة لمنع الانحناء. نزّل الدليل.

2026/09/30
هل تعاني من فشل الوصلات أو الحاجة لإعادة العمل؟ أتقن تحديد حجم البرغي وفق القطر والخطوة والمادة والحمل — بالإضافة إلى المعايير الخاصة بكل قطاع. حسّن الموثوقية والامتثال الآن.

2026/09/30
اطلب الملامح الألومنيومية لهندسة الصناعة. اكتشف نسبة القوة إلى الوزن ومقاومة التآكل وتوفير ٣٠٪ في التكاليف. نزّل الدليل.

2026/09/30
احصل على أنظمة الملامح الألومنيومية المقاومة للحرارة. تعلّم علم التمدد الحراري واستراتيجيات إدارة الإجهادات في المنشآت الصناعية. نزّل الدليل.

