 EN
Mis on alumiiniumprofiil ja kuidas see töötab?
2026/09/30
Ostke mitmekülgseid moodulipõhiseid raamistikke jaoks mõeldud alumiiniumprofileid. Õppige ekstrusioonimehaanikat, tugevus eeliseid ja korrosioonikindlust. Paluge täiendavaid andmeid.

2026/09/23

Nurgaühendused on põhikomponendid struktuuride kokkupanekus, raamkonstruktsioonides ja täpsusinseneritöös. Nurgaühenduste paigaldusvigade tõttu tekib tööstuslikes tingimustes ühenduste läbimurre, vale joondumine ja struktuuriline nõrgenemine kõige sagedamini. Paigaldusvigade põhjuste mõistmine aitab inseneritel, tehnikutel ja hooldusteamidel vältida kulukat uuesti tegemist, seiskumisi ja ohutusjuhtumeid. See juhend tutvustab konkreetseid nurgaühenduste paigaldusvigasid, nende tagajärgi ning tõestatud ennetusmeetodeid.
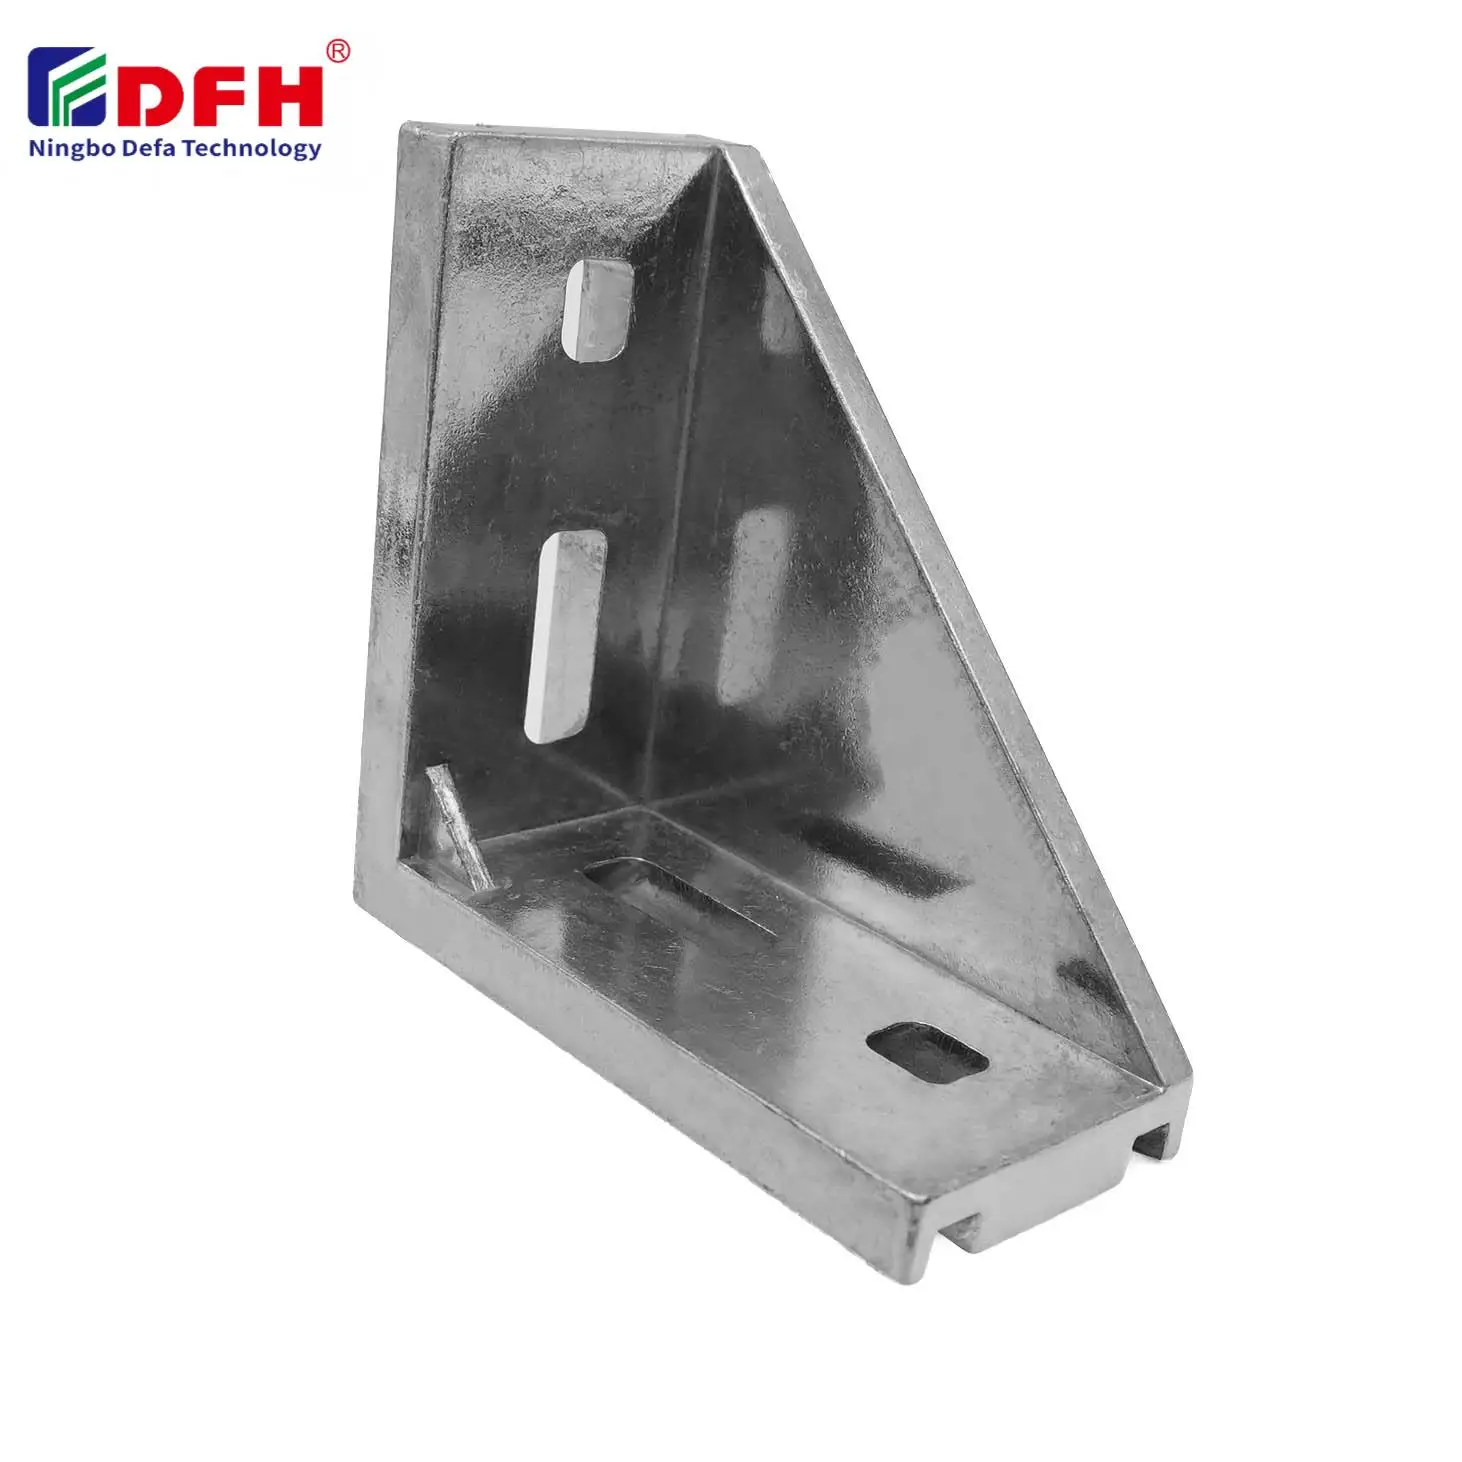
Kas te töötate alumiiniumprofüülisüsteemide, terasest raamkonstruktsioonide või moodularkonstruktsiooniplatvormidega – nurgaühenduste paigaldamise kvaliteet mõjutab otseselt konstruktsiooni stabiilsust, mõõtmetäpsust ja pikaajalist usaldusväärsust. Halbade paigalduspraktikatega 90-kraadised nurgaklambrid ja nurga kinnituskruvid võivad põhjustada löövaid ühendusi, vibratsioonist tingitud katkestusi ja ette nägematuid seadmete seiskumisi. Võttes arvesse nende vigade põhjuseid ja rakendades süstemaatilisi kontrollimeetodeid, vähendavad organisatsioonid oluliselt täiendava töö kulusid ja parandavad kogu süsteemi toimimist.
Ühendusnurgakontaktide paigaldamisel esinev üks sagedasemaid vigu on 90-kraadise nurga saavutamata jätmine. Kui nurga kinnitused paigaldatakse nurga all, mis erineb 90 kraadist vaid veidi, siis tekib ühenduses ebavõrdne koormuse jaotumine ja teatud punktides koguneb liialdatud pinge. Isegi väikesed nurga kõrvalekalded – vaid 2–3 kraadi – võivad oluliselt vähendada ühenduse koormuskandevõimet ja kiirendada väsimuslikku purunemist. Tehnikud alahinnavad sageli täpse joondamise tähtsust ja eeldavad, et „ligilähedaselt õige“ piisab.
Ristumisvigu põhjustavad tagajärjed ulatuvad kaugemale kui vahetu konstruktsiooniline nõrkus. Vigased 90-kraadised ühendused teevad mitmest etapist koosnevates paigaldustes järkjärguliselt valesti paigutatud, kus iga järgnev nurgaühendur suurendab nurkaviga. See nähtus sunnib järgnevaid komponente kohandama, kulutades aega ja materjaalikulusid. Täpsusmõõtetööriistade, näiteks digitaalsete tasakaalukottide, nurgaotsijate ja laseri joondussüsteemide kasutamine paigaldamise ajal takistab neid vigu ja tagab ühenduste püsiva kvaliteedi.
Täisnurkseid kinnitusankrusid tuleb paigutada keskel ja õigesti suhtes ühendatavate detailidega, et koormus jaotuks sümmeetriliselt. Küljepaigutus, kus nurga kinnituskruvid on paigutatud ühendatavatel pindadel asümmeetriliselt, teeb tekkinud momentjõud ebavõrdsed ja põhjustab pinget ühel ühenduse küljel. Selline asümmeetriline koormamine kiirendab kulutust ja suurendab ootamatut katkemise ohtu, eriti vibratsioonile või dünaamilistele koormustele välja seatud rakendustes. Paljud paigaldusvigad tulenevad ebasobivast fikseerimisseadme seadistamisest või selgete paigutusjuhisteta kokkupaneku ajal.
Nurgaühenduste õige keskpaigutus ühenduspunktides tagab, et koormus edastub ühtlaselt kinnituskruvide kaudu mõlemasse ühendatavasse detaili. Tehnikud peaksid enne kinnituskruvikeeramist veenduma, et nurga kinnituskruvid asuvad mõlemal pinnal täpselt risti. Lihtsad visuaalsed kontrollid ja taktiilne inspekteerimine võimaldavad tuvastada küljepaigutuse enne kinnituskruvikeeramise lõpetamist, säästes aega ja vältides kulukat ümberpaigaldamist.
Vale kinnituse pingutamine on suur paigaldusvigade kategooria, mis mõjutab nurgaühendusi välitingimustes ja töökodades. Liiga nõrk pingutamine jätte tühiku ühenduse ja ühendatavate osade vahel, mis võimaldab mikroliikumist ja põhjustab pingutusdetailide järkjärgulist löösumist ning ühenduse halvenemist. Vastupidi, liialdatud pingutamine teeb liiga suure kinnitussurutuse, mis võib lõhuda kõõrdsid, purustada pehmemaid materjale või tekitada jääkpinge, mis nõrgendab pingutusdetaili korduvate koormuste all. Iga rakenduse jaoks sobiva pöördemomendi spetsifikatsiooni leidmine on oluline usaldusväärsete 90-kraadiste ühenduste saavutamiseks.
Paljud tehnikud toetuvad pigem intuitsioonile või käsitsi tunnetusele kui keerdmomendi spetsifikatsioonidele ja kalibreeritud tööriistadele. See ebakonsistentne lähenemine põhjustab ühenduste kvaliteedi muutlikkust terve montaazhiliini ulatuses. Keerdmomendilukkude kasutuselevõtt, erinevate materjalikombinatsioonide ja kinnituskoolitusuuruste jaoks selgelt määratletud keerdmomenditabelite koostamine ning personali õpetamine õigete kinnitustehnikate kasutamisele vähendab otseselt paigaldusvigusid. Nurga kinnituskoolitused tuleb kinnitada järkjärguliselt, mitte kinnitades ühte kinnituskoolitust täielikult enne kui liigutakse järgmisele – see tagab ühtlase koormuse jaotumise ning vähendab deformeerumist.
Ristteerimine tekib, kui kinnitusdetailid paigutatakse nurga all või piisavalt täpselt üksteise suhtes, mistõttu lõikevad või kinnituvad lõiked enne kinnitusdetaili täielikku paigaldamist. See viga esineb eriti sageli nurgaühenduste puhul kitsastes ruumides, kus otsene ligipääs on piiratud. Lõikega kahjustatud kinnitusdetaili ei saa spetsifikatsioonile vastavalt uuesti pingutada ja see võib vibratsiooni või korduva koormuse mõjul lahti keeruda. Kui lõike kahjustus on juba tehtud, tuleb sageli kahjustatud auku töödelda uuesti, näiteks suurema läbimõõduga sise- või värelõike tegemisega või lõike sisestuse paigaldamisega, mis lisab kokkupaneku protsessile aega ja kulusid.
Ennetamine nõuab ettevaatlikku paigaldustavat: kruvid tuleb algul kinnitada käega enne torque-tööriistade kasutamist, sobival juhul tuleb kasutada juhtaukudeid ja tagada, et kruvi ning auk on täpselt ühel joonel. Alumiiniumprofili või komposiitsete süsteemide nurkühenduste puhul saab kruvidele kasutada kõverdusvastaseid aineid, et kompenseerida väiksemaid kõverdusvigasid, kuid see ei asenda õiget paigaldustavat.
Paigaldusvigad, mis hõlmavad nurkühendustega sisaldavad sageli sobimatute materjalide ühendamist ilma galvaanilise korrosiooni või materjalide paisumise erinevuste arvessevõtmata. Näiteks terasest kinnitusdetailide kasutamine otse alumiiniumist täisnurksete kinnitusplaatide puhul teeb alguse galvaanilise korrosiooni, mis nõrgendab ühenduspiirkonda ja teeb korrosioonitooted, mis takistavad õiget paigaldust. Samuti põhjustab erinevate soojuspaisumise koefitsientidega materjalide, näiteks alumiiniumi ja terase, ühendamine temperatuuritsüklitele väljaasetatud rakendustes pingetsükleid, mis löövad kinnitusdetallid lahti ja põhjustavad ühenduse väsimust aeglaselt.
Sobiva materjalivalik hõlmab kinnitusvahendite ja nurga kinnitusvahendite määramist vastavalt nende omadustele või ühilduvatele omadustele. Isolatsioonplaatid, anodiseeritud kattekihid ja roostevabast terasest kinnitusvahendid tagavad kaitse korrosiivsetes keskkondades. Paigalduspersonalil peab olema arusaam materjalide ühilduvuse nõuetest ning enne paigalduse alustamist tuleb veenduda, et tellitud komponendid vastavad rakenduse spetsifikatsioonidele. Dokumentatsiooni vead, näiteks vale tüüpi kinnitusvahendite tellimine, põhjustavad sageli paigalduskvaliteedi probleeme.
Paigaldusvigade tekkeks võivad põhjustada disainerite ja tehnikute ebaõnnestunud arvestus sellest, kuidas koormused tegelikult läbivad 90-kraadiseid ühendusi kasutustingimustes. Nurkühendusdetailid tuleb mõõtmeidada ja paigutada nii, et nad suudaksid taluda nii peamisi koormusi kui ka kõrvalekaldumisest või kantilever-efektist tekkivaid sekundaarseid momente. Kui kinnitusvahendid on paigutatud liiga kaugelle neutraalsest koormuste teest või kui nurkades olevad kinnitusvahendid on rakendusele liiga väikesed, tekivad kinnitusvahendite aukudes ja materjalide piirkihtides pingekoncentratsioonid. See viga ilmneb alles koormuse all, sageli avaldudes ootamatuna ühenduse lagunemisena või väsimuspraguena.
Vigade ennetamiseks on vajalik koostöö disaini- ja paigaldusteemadel. Koormusanalüüs, materjalivaliku ülevaatus ja kinnitusvahendite mõõtmete arvutused tuleb teha enne kokkupanekut. Kohapealsed inspektorid ja mudelid aitavad veenduda, et disainitud ühendus toimib ettenähtud viisil enne täismastaapset tootmispaigaldust.
Kõige sagedasem viga on 90-kraadise nurga ühenduste tegeliku ristumise saavutamata jätmine ja kontrollimata jätmine. Isegi väikesed nurkade kõrvalekalded põhjustavad ebavõrdset koormuse jaotumist ja varajast purunemist. Täpsusliku joondamise tööriistade kasutamine ja selgelt määratletud kontrolliprotseduuride kehtestamine takistab seda kallist viga.
Alustage kinnitite kinnitamist käsitsi enne pöördemomendi tööriistade kasutamist, tagage täiuslik teljeline joondumine kinnitise ja augu vahel, kasutage vajadusel juhtauke ja rakendage sobivat pöördemomenti astmeliselt. Töötajate õpetamine õigele käsitsi alustamise tehnikale kõrvaldab enamikku ristumiste vigadest nurga kinnitustes.
Vastavuseta kinnitusvahendite ja nurgaühenduste materjalid põhjustavad galvaanilist korrosiooni, materjali paisumise vastavuseta olekut ja liidese degradatsiooni. Sobivate kinnitusvahendite valimine, isoleerivate rõngaste kasutamine ja kaitsekihite rakendamine tagavad ühenduse terviklikkuse ning takistavad kiirendatud purunemist korrosiivsetes või temperatuurimuutustega keskkondades.

2026/09/30
Ostke mitmekülgseid moodulipõhiseid raamistikke jaoks mõeldud alumiiniumprofileid. Õppige ekstrusioonimehaanikat, tugevus eeliseid ja korrosioonikindlust. Paluge täiendavaid andmeid.

2026/09/30
Ostke alumiiniumprofileid ehitusprojektide jaoks. Õppige struktuurraamistiku, katted ja akende eeliseid maksimaalse ROI saavutamiseks. Laadige juhend alla.

2026/09/30
Ostke optimaalsed alumiiniumprofiilide suuruse valikute meetodid. Hinnake koormust, ruumi, sulamit, keskkonda ja kulusid deflektiooni vältimiseks. Laadige juhend alla.

2026/09/30
Kas teile tekib probleeme kinnitusdetailidega või peate tööd üle tegema? Valdake kruvite suuruse valikut lähtuvalt läbimõõdust, sammust, materjalist ja koormusest – lisaks sektoripõhistele standarditele. Optimeerige nüüd usaldusväärsust ja vastavust.

2026/09/30
Ostke alumiiniumprofileid tööstusliku inseneritegevuse jaoks. Avastage tugevus-kaalasuhteid, korrosioonikindlust ja 30% kulutuste säästu. Laadige juhend alla.

2026/09/30
Allikas: kuumakindlad alumiiniumprofiliidsüsteemid. Omandage soojuspaisumise teadus ja pingetega toimetuleku strateegiad tööstuslike ehituste jaoks. Laadige alla juhend.

