 EN
Co je hliníkový profil a jak funguje?
2026/09/30
Získejte hliníkové profily pro univerzální modulární konstrukce. Naučte se principy extruze, výhody pevnosti a odolnosti proti korozi. Požádejte o podrobnosti.

2026/09/23

Úhlové spojovací prvky jsou základními součástmi při montáži konstrukcí, rámových systémů a v aplikacích přesného strojírenství. Chyby při instalaci úhlových spojovacích prvků patří mezi nejčastější příčiny poruch spojů, nesouososti a strukturálního oslabení v průmyslových prostředích. Porozumění tomu, co se při instalaci může pokazit, pomáhá inženýrům, technikům a údržbářským týmům předcházet nákladnému přepracování, výpadkům provozu a bezpečnostním incidentům. Tato příručka se zaměřuje na konkrétní chyby při instalaci úhlových spojovacích prvků, jejich důsledky a ověřené strategie prevence.
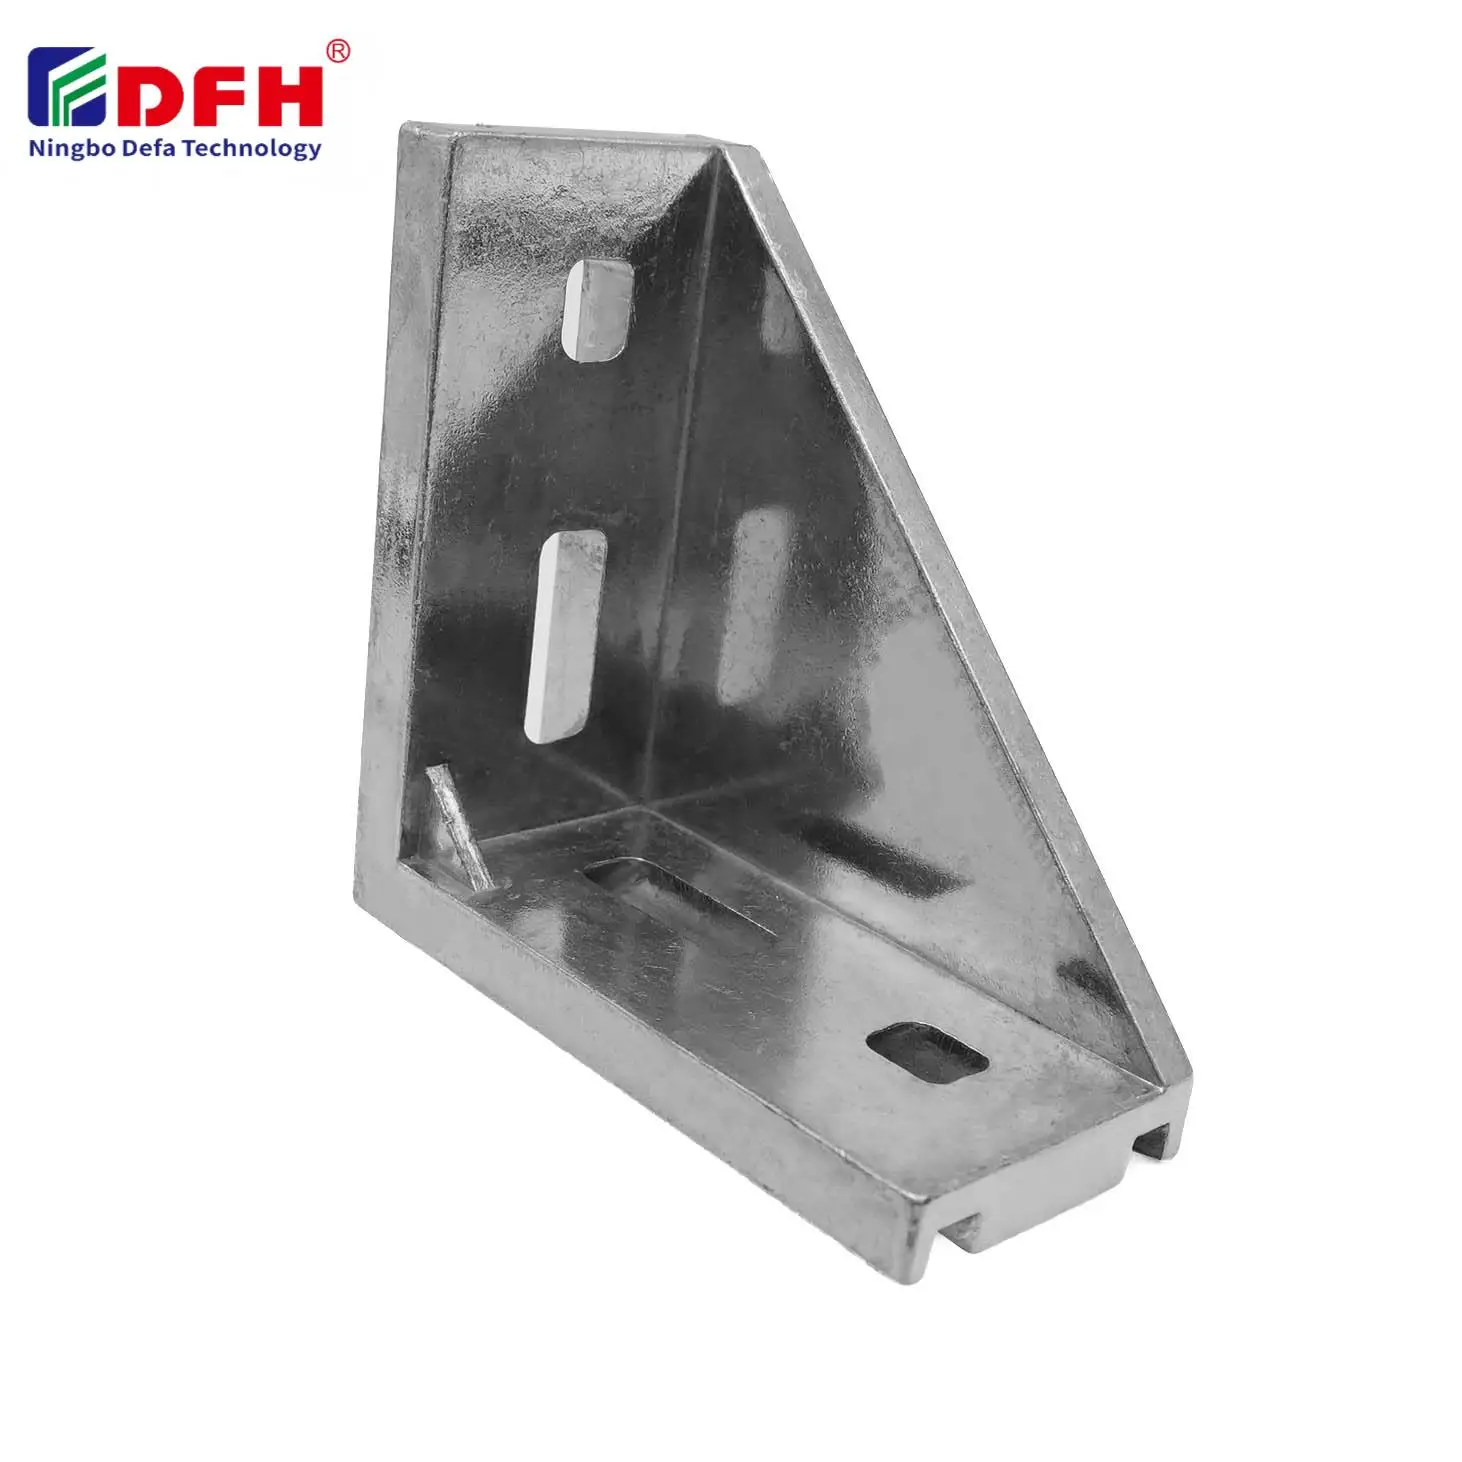
Ať už pracujete s hliníkovými extruzními systémy, ocelovými rámovými sestavami nebo modulárními stavebními platformami, kvalita instalace úhlových spojek přímo ovlivňuje strukturální integritu, rozměrovou přesnost a dlouhodobou spolehlivost. Nedostatečné postupy instalace pravoúhlých spojek a rohových upevňovacích prvků mohou vést k povoleným spojům, poruchám způsobeným vibracemi a neplánovaným výpadkům zařízení. Identifikací hlavních příčin těchto chyb a zavedením systematických kontrol mohou organizace výrazně snížit náklady na přepracování a zlepšit celkový výkon systémů.
Jednou z nejčastějších chyb při instalaci úhlových spojek je nedosažení skutečné kolmosti u 90stupňových spojů. Pokud jsou rohové spojovací prvky namontovány pod úhlem, který se mírně liší od 90 stupňů, vzniká v takovém spoji nerovnoměrné rozložení zatížení a soustředěné napětí v určitých bodech. I malé odchylky úhlu, například pouhých 2 až 3 stupně, mohou výrazně snížit nosnou kapacitu spoje a urychlit únavové poškození. Technici často podceňují důležitost přesného zarovnání a předpokládají, že ‚téměř přesně‘ postačí.
Důsledky chyb kolmosti sahají dál než pouze okamžitá konstrukční slabina. Nesrovnalosti u spojů pod úhlem 90 stupňů způsobují řetězové nesrovnalosti v montážích vícestupňových sestav, kde každý následný úhlový spoj zvyšuje chybu úhlu. Tento jev vyžaduje korekční úpravy následných komponent, čímž se spotřebovává čas i materiálové zdroje. Použití přesných měřicích nástrojů, jako jsou digitální nivelety, úhloměry a laserové systémy pro zarovnání, během instalace tyto chyby předchází a zajišťuje stálou kvalitu spojů.
Pravé úhlové spojky musí být centrovány a správně umístěny vzhledem k připojeným částem, aby se zatížení rovnoměrně rozvádělo. Nesprávná instalace, při níž jsou úhlové spojovací prvky umístěny asymetricky na připojených plochách, vytváří nerovnovážné momentové síly, které soustředí napětí na jednu stranu spoje. Toto asymetrické zatížení urychluje opotřebení a zvyšuje riziko neočekávaného selhání, zejména u aplikací vystavených vibracím nebo dynamickým zatížením. Mnoho chyb při instalaci vyplývá z nedostatečného nastavení upínacích zařízení nebo z chybějících jasných pokynů pro umístění během montáže.
Správné centrování úhlových spojek na místech připojení zajistí, že se zatížení rovnoměrně přenáší prostřednictvím spojovacích prvků do obou připojených částí. Technici by měli ověřit, že úhlové spojovací prvky leží rovnoběžně a rovně na obou površích ještě před jejich utažením. Jednoduché vizuální kontroly a doteková kontrola umožňují zjistit nesprávné (posunuté) umístění ještě před tím, než budou spojovací prvky plně utaženy, čímž se šetří čas a zabrání se nákladnému přepracování.
Nesprávné utažení spojovacích prvků představuje významnou kategorii chyb při montáži úhlových spojek v terénu i ve dílnách. Nedostatečné utažení ponechává mezery mezi spojkou a spojovanými částmi, což umožňuje mikro-pohyb, který postupně dále uvolňuje spojovací prvky a zhoršuje kvalitu spoje. Naopak nadměrné utažení vytváří nadměrnou přítlakovou sílu, která může poškodit závit, stlačit měkčí materiály nebo vyvolat reziduální tahové napětí, jež oslabuje spojovací prvek při opakovaném zatížení. Určení správné hodnoty utahovacího momentu pro každou aplikaci je rozhodující pro dosažení spolehlivých spojů pod úhlem 90 stupňů.
Mnoho techniků spoléhá na intuici nebo na dotek rukou místo na specifikace utahovacího momentu a kalibrované nástroje. Tato nekonzistence vede k proměnlivosti kvality spojů během montáže. Zavedení protokolů pro utahování momentovým klíčem, stanovení jasných tabulek utahovacích momentů pro různé kombinace materiálů a rozměry spojovacích prvků a školení personálu v oblasti správných technik utahování přímo snižuje chyby při instalaci. Rohové spojovací prvky je třeba utahovat postupnou posloupností, nikoli plným utažením jednoho spojovacího prvku před tím, než se přejde k dalšímu, což zajišťuje rovnoměrné rozložení zátěže a snižuje deformaci.
Křížové závitu vzniká, když jsou spojovací prvky vsunuty pod úhlem nebo bez dostatečného zarovnání, čímž dojde k poškození závitů nebo jejich zaklinění ještě před tím, než je spojovací prvek plně dotáhnut. Tato chyba se vyskytuje zejména při práci s úhlovými spojkami v omezeném prostoru, kde je přímý přístup omezen. Poškozené závity nelze znovu dotáhnout podle specifikace a mohou způsobit uvolnění spojovacího prvku vlivem vibrací nebo opakovaného zatížení. Jakmile dojde k poškození závitů, často je nutné poškozený otvor opravit, například vyvrtáním na větší rozměr nebo instalací závitové vložky, což zvyšuje časovou náročnost i náklady montážního procesu.
Prevence vyžaduje záměrné postupy instalace: začínat utahování spojovacích prvků ručně, než se použijí nářadí pro utahování momentem, v případě potřeby používat vodící otvory a zajistit dokonalé zarovnání os spojovacích prvků a otvorů. U úhlových spojek v hliníkových profilových systémech nebo kompozitních systémech lze použitím utahovacích lepidel na spojovací prvky kompenzovat drobné nedostatky závitů, avšak toto nenahrazuje správnou techniku instalace.
Instalační chyby zahrnující úhlovými konektory často zahrnují kombinování neslučitelných materiálů bez ohledu na galvanickou korozi nebo rozdíly v tepelné roztažnosti materiálů. Použití ocelových spojovacích prvků přímo na hliníkových úhlových konzolách například spouští galvanickou korozi, která oslabuje spojovací rozhraní a vytváří korozní produkty, jež brání správnému uložení. Podobně spojování materiálů s různými koeficienty tepelné roztažnosti – například hliníku a oceli v aplikacích s cyklickými změnami teploty – vytváří cykly mechanického namáhání, které uvolňují spojovací prvky a postupně vyčerpávají spoj.
Správný výběr materiálů zahrnuje specifikaci spojovacích prvků a rohových spojovacích prvků se shodnými nebo kompatibilními vlastnostmi. Izolační podložky, anodizované povlaky a nerezové spojovací prvky poskytují ochranu v korozivních prostředích. Personál provádějící montáž musí rozumět požadavkům na kompatibilitu materiálů a před zahájením montáže ověřit, zda objednané součásti odpovídají technickým specifikacím daného použití. Chyby v dokumentaci, například objednání nesprávného typu spojovacího prvku, často vedou k problémům s kvalitou montáže.
Chyby při instalaci mohou vzniknout, pokud návrháři a technici nepřihlédnou k tomu, jak se zatížení ve skutečnosti přenáší přes spoje pod úhlem 90 stupňů za provozních podmínek. Úhlové spojky je třeba dimenzovat a umístit tak, aby zvládly jak hlavní zatížení, tak sekundární ohybové momenty vznikající v důsledku excentricity nebo konzolových účinků. Pokud jsou spojovací prvky umístěny příliš daleko od neutrální dráhy zatížení nebo pokud jsou spojovací prvky v rohu pro danou aplikaci nedostatečně dimenzované, vznikají koncentrace napětí v místech otvorů pro spojovací prvky a na rozhraních materiálů. Tato chyba se projeví až za zatížení, často ve formě neočekávaného selhání spoje nebo únavových trhlin.
Prevence vyžaduje spolupráci mezi návrhovým a instalačním týmem. Analýza zatížení, posouzení výběru materiálů a výpočty dimenzování spojovacích prvků by měly předcházet montáži. Kontroly na stavbě a náhledové vzorky pomáhají ověřit, že navržené spojení funguje podle zamýšlení, ještě než začne montáž v plném rozsahu.
Nejčastější chybou je nedosažení a neověření skutečné kolmosti u spojů pod úhlem 90 stupňů. I malé odchylky úhlu způsobují nerovnoměrné rozložení zatížení a předčasný selhání. Použití nástrojů pro přesné zarovnání a stanovení jasných postupů pro ověření tuto nákladnou chybu zabrání.
Začněte utahovat křídlaté šrouby ručně, než použijete nástroje pro nastavení krouticího momentu, zajistěte dokonalé axiální zarovnání mezi šroubem a otvorem, v případě potřeby použijte vodící otvory a postupně aplikujte správný krouticí moment. Školení personálu v technice správného ručního začínání eliminuje většinu chyb způsobených špatným zasunutím závitu u rohových spojek.
Nesoulad materiálů mezi spojovacími prvky a úhlovými spojkami způsobuje galvanickou korozi, nesoulad tepelné roztažnosti materiálů a degradaci rozhraní. Výběr kompatibilních spojovacích prvků, použití izolačních podložek a aplikace ochranných povlaků zajišťuje celistvost spoje a brání urychlenému selhání v korozivních nebo teplotně proměnných prostředích.

2026/09/30
Získejte hliníkové profily pro univerzální modulární konstrukce. Naučte se principy extruze, výhody pevnosti a odolnosti proti korozi. Požádejte o podrobnosti.

2026/09/30
Získejte hliníkové profily pro stavební projekty. Naučte se výhody konstrukčních rámových systémů, obkladů a oken pro maximální návratnost investice (ROI). Stáhněte si průvodce.

2026/09/30
Získejte optimalizované postupy pro výběr velikosti hliníkového profilu. Vyhodnoťte faktory zatížení, prostoru, slitiny, prostředí a nákladů, abyste předešli průhybu. Stáhněte si průvodce.

2026/09/30
Potýkáte se s poruchami spojovacích prvků nebo opakovanou prací? Ovládněte výběr velikosti šroubů podle průměru, závitu, materiálu a zatížení – včetně průmyslově specifických norem. Okamžitě optimalizujte spolehlivost a soulad s předpisy.

2026/09/30
Získejte hliníkové profily pro průmyslové inženýrství. Objevte poměr pevnosti k hmotnosti, odolnost proti korozi a úspory nákladů až o 30 %. Stáhněte si průvodce.

2026/09/30
Získejte tepelně odolné hliníkové profilové systémy. Ovládněte vědu o tepelné roztažnosti a strategie řízení napětí pro průmyslové stavby. Stáhněte si příručku.

