 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/23

कोण कनेक्टर संरचनात्मक असेंबली, फ्रेमिंग प्रणालियों और सटीक इंजीनियरिंग अनुप्रयोगों में मौलिक घटक हैं। कोण कनेक्टरों के साथ स्थापना त्रुटियाँ औद्योगिक सेटिंग्स में जॉइंट विफलता, गलत संरेखण और संरचनात्मक कमजोरी के सबसे आम कारणों में से एक हैं। स्थापना के दौरान क्या गलत होता है, यह समझना इंजीनियरों, तकनीशियनों और रखरखाव टीमों को महंगे पुनः कार्य, डाउनटाइम और सुरक्षा घटनाओं को रोकने में सहायता करता है। यह गाइड कोण कनेक्टरों को प्रभावित करने वाली विशिष्ट स्थापना त्रुटियों, उनके परिणामों और सिद्ध रोकथाम रणनीतियों की जांच करता है।
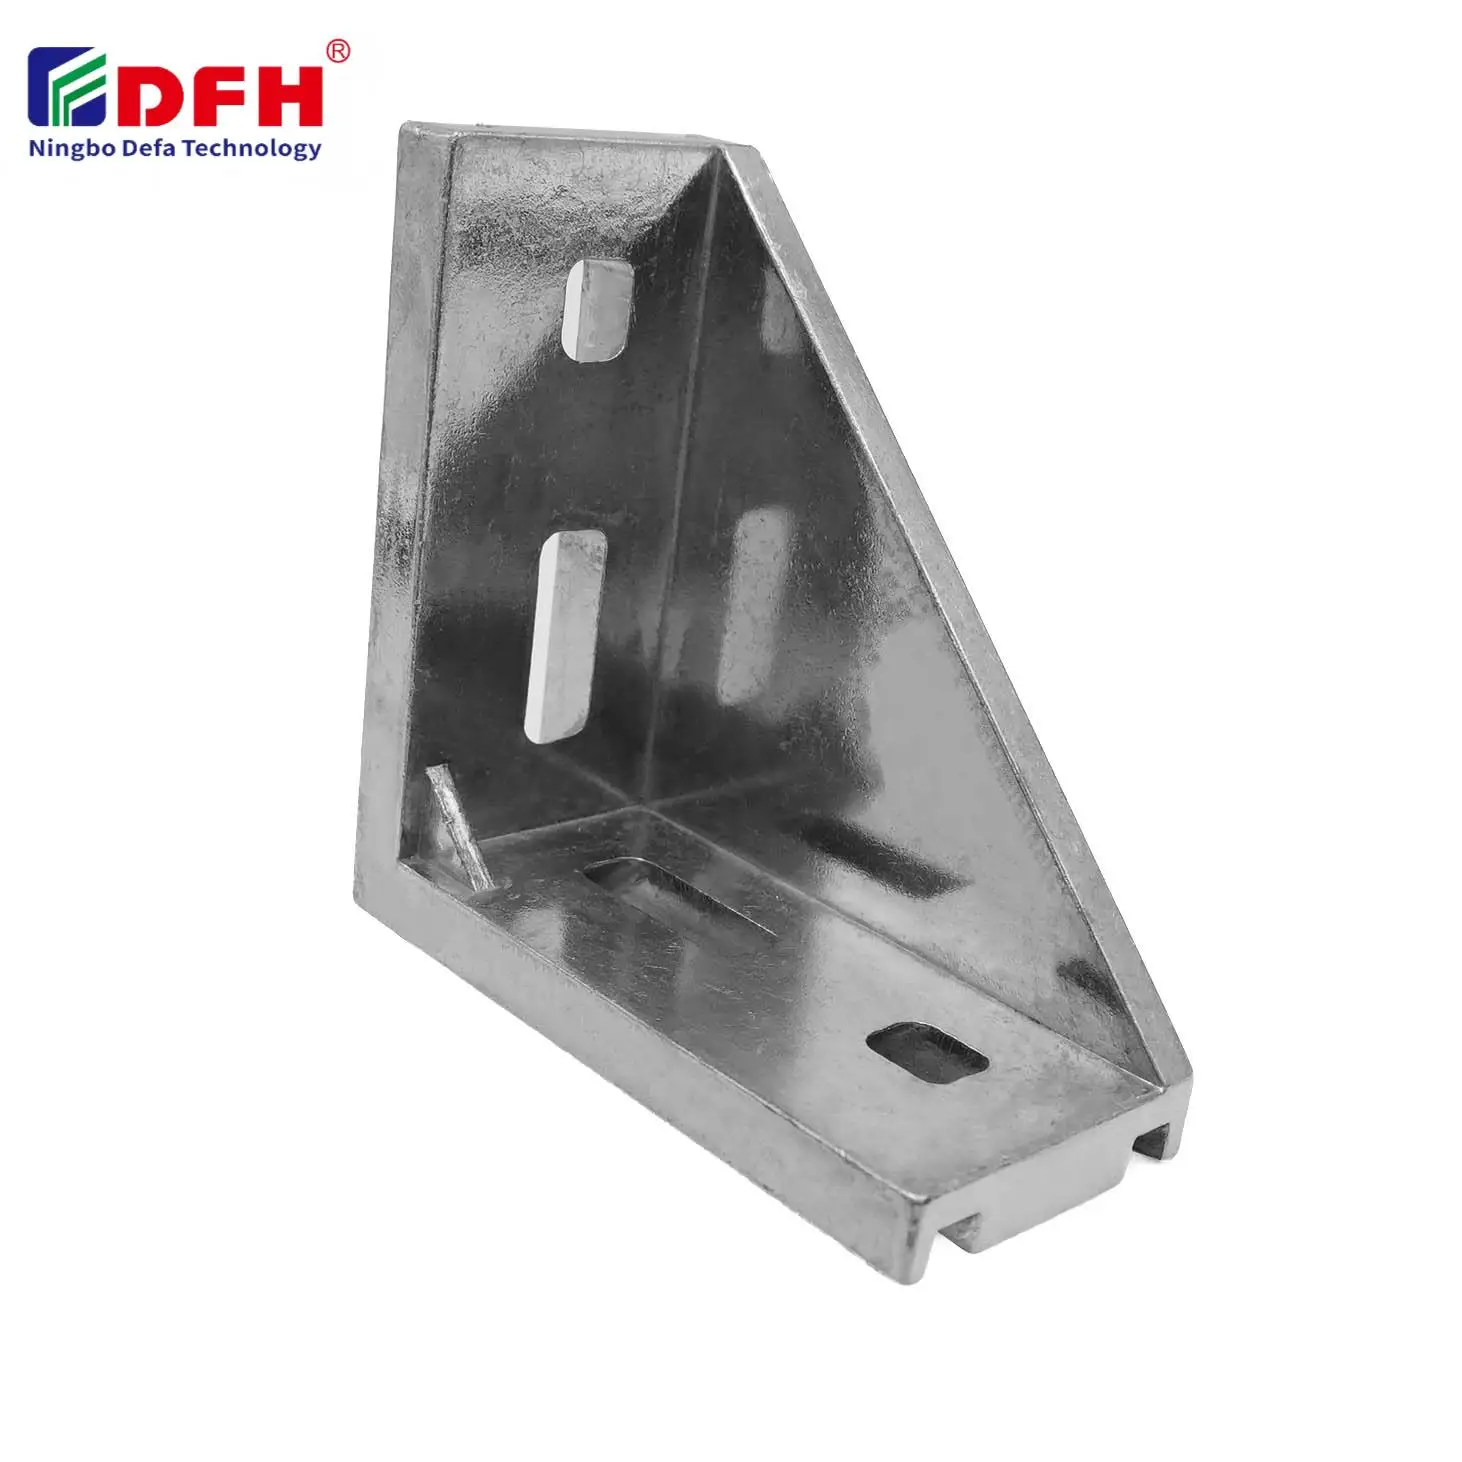
चाहे आप एल्यूमीनियम एक्सट्रूज़न सिस्टम्स, स्टील फ्रेम असेंबलीज़, या मॉड्यूलर कंस्ट्रक्शन प्लेटफ़ॉर्म्स के साथ काम कर रहे हों, आपके कोण कनेक्टर की स्थापना की गुणवत्ता सीधे संरचनात्मक अखंडता, आयामी सटीकता और दीर्घकालिक विश्वसनीयता को प्रभावित करती है। सही कोण के ब्रैकेट्स और कॉर्नर फ़ास्टनर्स के साथ खराब स्थापना प्रथाएँ ढीले जोड़ों, कंपन-प्रेरित विफलता और अनियोजित उपकरण बंद होने का कारण बन सकती हैं। इन त्रुटियों के मूल कारणों को पहचानकर और प्रणालीगत जाँच लागू करके, संगठन दोबारा काम की लागत को काफी कम कर सकते हैं और समग्र प्रणाली प्रदर्शन में सुधार कर सकते हैं।
कोण कनेक्टर्स को स्थापित करते समय होने वाली सबसे आम त्रुटियों में से एक ९० डिग्री के जोड़ों में सही लंबवतता प्राप्त न कर पाना है। जब कोने के फास्टनर्स को ९० डिग्री से थोड़ा भी अलग कोण पर स्थापित किया जाता है, तो परिणामी जोड़ पर भार का असमान वितरण होता है और कुछ बिंदुओं पर तनाव केंद्रित हो जाता है। केवल २ से ३ डिग्री के छोटे कोणीय विचलन भी जोड़ की भार वहन क्षमता को काफी कम कर सकते हैं और थकान विफलता को तेज़ कर सकते हैं। तकनीशियन अक्सर सटीक संरेखण के महत्व को कम आँकते हैं और यह मान लेते हैं कि 'लगभग सही' पर्याप्त होगा।
लंबवतता की त्रुटियों के परिणाम तात्कालिक संरचनात्मक कमजोरी से आगे तक फैलते हैं। गलत संरेखित 90 डिग्री जोड़ बहु-चरणीय असेंबलियों में श्रृंखलाबद्ध विसंरेखण उत्पन्न करते हैं, जहाँ प्रत्येक अगला कोण कनेक्टर कोणीय त्रुटि को और बढ़ा देता है। यह घटना निचले स्तर के घटकों में सुधारात्मक समायोजन को अनिवार्य बना देती है, जिससे समय और सामग्री संसाधनों की खपत होती है। स्थापना के दौरान डिजिटल स्तर, कोण खोजक और लेज़र संरेखण प्रणालियों जैसे उच्च-सटीक मापन उपकरणों का उपयोग करने से इन त्रुटियों को रोका जा सकता है और सुसंगत जोड़ गुणवत्ता सुनिश्चित की जा सकती है।
समकोण ब्रैकेट्स को भार को सममित रूप से वितरित करने के लिए जुड़े हुए सदस्यों के सापेक्ष केंद्रित और उचित स्थिति में होना चाहिए। ऑफ़सेट स्थापना, जहाँ कोने के फ़ास्टनर्स को जुड़ी सतहों पर असममित रूप से स्थित किया जाता है, असंतुलित आघूर्ण बल पैदा करती है जो जोड़ के एक ओर तनाव को केंद्रित करते हैं। यह असममित लोडिंग पहनने की दर को तेज़ करती है और अप्रत्याशित विफलता के जोखिम को बढ़ाती है, खासकर ऐसे अनुप्रयोगों में जो कंपन या गतिशील भार के अधीन होते हैं। कई स्थापना त्रुटियाँ अपर्याप्त फ़िक्सचर सेटअप या असेंबली के दौरान स्पष्ट स्थिति दिशानिर्देशों की कमी से उत्पन्न होती हैं।
कनेक्शन बिंदुओं पर कोण कनेक्टर्स की उचित केंद्रीकरण सुनिश्चित करना यह सुनिश्चित करता है कि भार फ़ास्टनर्स के माध्यम से समान रूप से स्थानांतरित हों और दोनों जुड़े हुए सदस्यों में प्रवेश करें। तकनीशियनों को कसने से पहले कोने के फ़ास्टनर्स के दोनों सतहों पर सही ढंग से स्थित होने की पुष्टि करनी चाहिए। सरल दृश्य जाँच और स्पर्श संवेदी निरीक्षण से फ़ास्टनर्स को पूरी तरह से सुरक्षित करने से पहले ऑफ़सेट स्थिति का पता लगाया जा सकता है, जिससे समय की बचत होती है और महंगे पुनर्कार्य को रोका जा सकता है।
गलत फास्टनर कसाव क्षेत्र और कार्यशाला दोनों में कोण कनेक्टरों को प्रभावित करने वाली स्थापना त्रुटियों की एक प्रमुख श्रेणी है। कम कसाव के कारण कनेक्टर और जुड़े हुए सदस्यों के बीच अंतराल बन जाता है, जिससे सूक्ष्म गति होती है जो धीरे-धीरे फास्टनर को और ढीला कर देती है और जॉइंट की गुणवत्ता को कम कर देती है। इसके विपरीत, अत्यधिक कसाव अत्यधिक क्लैंप बल उत्पन्न करता है, जो धागे को नष्ट कर सकता है, नरम सामग्री को कुचल सकता है, या शेष तन्य तनाव उत्पन्न कर सकता है जो बार-बार भारित होने पर फास्टनर को कमजोर कर देता है। प्रत्येक अनुप्रयोग के लिए उचित टॉर्क विनिर्देश खोजना 90 डिग्री जॉइंट्स को विश्वसनीय बनाने के लिए महत्वपूर्ण है।
कई तकनीशियन टॉर्क विनिर्देशों और कैलिब्रेटेड उपकरणों के बजाय सहज ज्ञान या हाथ से महसूस करने पर निर्भर करते हैं। यह असंगति असेंबली में जॉइंट की गुणवत्ता में भिन्नता का कारण बनती है। टॉर्क व्रेंच प्रोटोकॉल को लागू करना, विभिन्न सामग्री संयोजनों और फास्टनर आकारों के लिए स्पष्ट टॉर्क टेबल स्थापित करना और कर्मियों को उचित कसने की तकनीकों पर प्रशिक्षित करना सीधे रूप से स्थापना त्रुटियों को कम करता है। कोने के फास्टनरों को एक क्रमिक क्रम में कसा जाना चाहिए, न कि एक फास्टनर को पूरी तरह से कसने के बाद अगले पर जाना, जिससे समान भार वितरण सुनिश्चित होता है और विकृति कम होती है।
क्रॉस-थ्रेडिंग तब होती है जब फास्टनर्स को कोण पर या पर्याप्त संरेखण के बिना डाला जाता है, जिससे फास्टनर पूरी तरह से सीट न होने से पहले ही थ्रेड्स नष्ट हो जाते हैं या फँस जाते हैं। यह त्रुटि विशेष रूप से सीमित प्रत्यक्ष पहुँच वाले संकीर्ण स्थानों में कोण कनेक्टर्स के साथ काम करते समय आम है। नष्ट हुए थ्रेड्स को विनिर्दिष्ट टॉर्क पर पुनः कसा नहीं जा सकता और यह कंपन या बार-बार लोड होने के कारण फास्टनर को ढीला कर सकता है। एक बार थ्रेड क्षति हो जाने के बाद, प्रभावित छेद को अक्सर बड़े आकार के लिए टैप करना या थ्रेड इंसर्ट स्थापित करना पड़ता है, जिससे असेंबली प्रक्रिया में समय और लागत दोनों बढ़ जाते हैं।
रोकथाम के लिए सावधानीपूर्ण स्थापना प्रथाओं की आवश्यकता होती है: टॉर्क उपकरणों के प्रयोग से पहले फास्टनर्स को हाथ से शुरू करना, जहाँ उचित हो, पायलट छेदों का उपयोग करना, और यह सुनिश्चित करना कि फास्टनर और छेद की अक्ष बिल्कुल संरेखित हों। एल्यूमीनियम एक्सट्रूज़न या कॉम्पोज़िट प्रणालियों में कोण कनेक्टर्स के लिए, फास्टनर्स पर थ्रेड-लॉकिंग यौगिकों का उपयोग छोटी थ्रेड त्रुटियों की भरपाई कर सकता है, हालाँकि यह उचित स्थापना तकनीक का विकल्प नहीं है।
स्थापना में त्रुटियाँ जिनमें शामिल हैं कोण कनेक्टर्स अक्सर गैल्वेनिक संक्षारण या सामग्री के प्रसार में अंतर को ध्यान में न रखते हुए असंगत सामग्रियों को जोड़ना शामिल होता है। उदाहरण के लिए, एल्यूमीनियम के समकोण ब्रैकेट पर सीधे स्टील के फास्टनर का उपयोग करने से गैल्वेनिक संक्षारण शुरू हो जाता है, जो जोड़ के अंतरापृष्ठ को कमज़ोर कर देता है और उचित सीटिंग में बाधा डालने वाले संक्षारण उत्पादों का निर्माण करता है। इसी तरह, तापमान-चक्रीय अनुप्रयोगों में अलग-अलग थर्मल प्रसार गुणांक वाली सामग्रियों, जैसे एल्यूमीनियम और स्टील, को जोड़ने से तनाव चक्र पैदा होते हैं, जो समय के साथ फास्टनर को ढीला कर देते हैं और जोड़ को कमज़ोर कर देते हैं।
उचित सामग्री चयन में फास्टनर्स और कॉर्नर फास्टनर्स को समान या संगत गुणों के साथ निर्दिष्ट करना शामिल है। विभाजन वॉशर, एनोडाइज़्ड कोटिंग्स और स्टेनलेस स्टील फास्टनर्स कार्बनिक वातावरण में सुरक्षा प्रदान करते हैं। स्थापना कर्मियों को सामग्री संगतता आवश्यकताओं को समझना आवश्यक है और संयोजन शुरू करने से पहले यह सुनिश्चित करना आवश्यक है कि ऑर्डर किए गए घटक अनुप्रयोग विनिर्देशों के अनुरूप हैं। गलत फास्टनर प्रकार का ऑर्डर करने जैसी दस्तावेज़ीकरण त्रुटियाँ अक्सर स्थापना गुणवत्ता की समस्याओं में परिणत हो जाती हैं।
स्थापना की त्रुटियाँ तब हो सकती हैं जब डिज़ाइनर और तकनीशियन सेवा की स्थिति में 90 डिग्री के जोड़ों के माध्यम से भारों के वास्तविक प्रवाह को ध्यान में नहीं रखते हैं। कोण कनेक्टर्स को प्राथमिक भारों के साथ-साथ असममितता या कैंटिलीवर प्रभावों के कारण उत्पन्न होने वाले द्वितीयक आघूर्णों को संभालने के लिए उचित आकार और स्थिति में होना चाहिए। यदि फास्टनर्स को तटस्थ भार पथ से बहुत दूर स्थापित किया जाता है या यदि कोने के फास्टनर्स का आकार अनुप्रयोग के लिए पर्याप्त नहीं है, तो फास्टनर छिद्रों और सामग्री के संपर्क सतहों पर प्रतिबल सांद्रता विकसित हो जाती है। यह त्रुटि केवल भार के अधीन होने पर प्रकट होती है, जो अक्सर अप्रत्याशित जोड़ विफलता या थकान से उत्पन्न दरार के रूप में प्रकट होती है।
रोकथाम के लिए डिज़ाइन और स्थापना टीमों के बीच सहयोग आवश्यक है। असेंबली से पहले भार विश्लेषण, सामग्री चयन समीक्षा और फास्टनर आकार गणनाएँ करना आवश्यक है। साइट निरीक्षण और मॉक-अप यह सुनिश्चित करने में सहायता करते हैं कि डिज़ाइन किया गया कनेक्शन पूर्ण-पैमाने के उत्पादन असेंबली शुरू होने से पहले अपने उद्देश्य के अनुसार कार्य करता है।
सबसे आम त्रुटि 90 डिग्री के जोड़ों में सच्ची लंबवतता प्राप्त करने और उसकी पुष्टि करने में विफलता है। यहाँ तक कि छोटे कोणीय विचलन भी भार के असमान वितरण और शीघ्र विफलता का कारण बनते हैं। सटीक संरेखण उपकरणों का उपयोग करना और स्पष्ट सत्यापन प्रक्रियाएँ निर्धारित करना इस महँगी त्रुटि को रोकता है।
टॉर्क उपकरणों का उपयोग करने से पहले फास्टनर्स को हाथ से शुरू करें, फास्टनर और छिद्र के बीच पूर्ण अक्षीय संरेखण सुनिश्चित करें, जहाँ आवश्यक हो वहाँ पायलट छिद्रों का उपयोग करें, और उचित टॉर्क को धीरे-धीरे लागू करें। कोने के फास्टनर्स के साथ अधिकांश क्रॉस-थ्रेडिंग त्रुटियों को सही हाथ से शुरू करने की तकनीक पर कर्मियों को प्रशिक्षित करने से समाप्त किया जा सकता है।
फास्टनर्स और कोण कनेक्टर्स के बीच सामग्री का असंगत होना गैल्वेनिक करोज़न, सामग्री के प्रसार में असंगति और इंटरफ़ेस के क्षरण का कारण बनता है। संगत फास्टनर्स का चयन करना, इज़ोलेशन वॉशर्स का उपयोग करना और सुरक्षात्मक कोटिंग्स लगाना जॉइंट की अखंडता सुनिश्चित करता है तथा करोज़िव या तापमान-परिवर्तनशील वातावरण में त्वरित विफलता को रोकता है।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

