 EN
Alüminyum Profil Nedir ve Nasıl Çalışır?
2026/09/30
Çeşitli modüler çerçeve uygulamaları için alüminyum profiller tedarik edin. Ekstrüzyon mekaniğini, dayanım avantajlarını ve korozyon direncini öğrenin. Detaylı bilgi isteyin.

2026/09/23

Açı konektörleri, yapısal montaj, iskelet sistemleri ve hassas mühendislik uygulamalarında temel bileşenlerdir. Açı konektörleriyle yapılan montaj hataları, sanayi ortamlarında eklem arızalarının, hizalama bozukluklarının ve yapısal zayıflamanın en yaygın nedenlerinden biridir. Montaj sırasında nelerin yanlış gittiğini anlamak, mühendislerin, teknisyenlerin ve bakım ekiplerinin maliyetli yeniden işçilikleri, duruş sürelerini ve güvenlik olaylarını önlemesine yardımcı olur. Bu kılavuz, açı konektörlerini etkileyen özel montaj hatalarını, bunların sonuçlarını ve kanıtlanmış önleme stratejilerini ele alır.
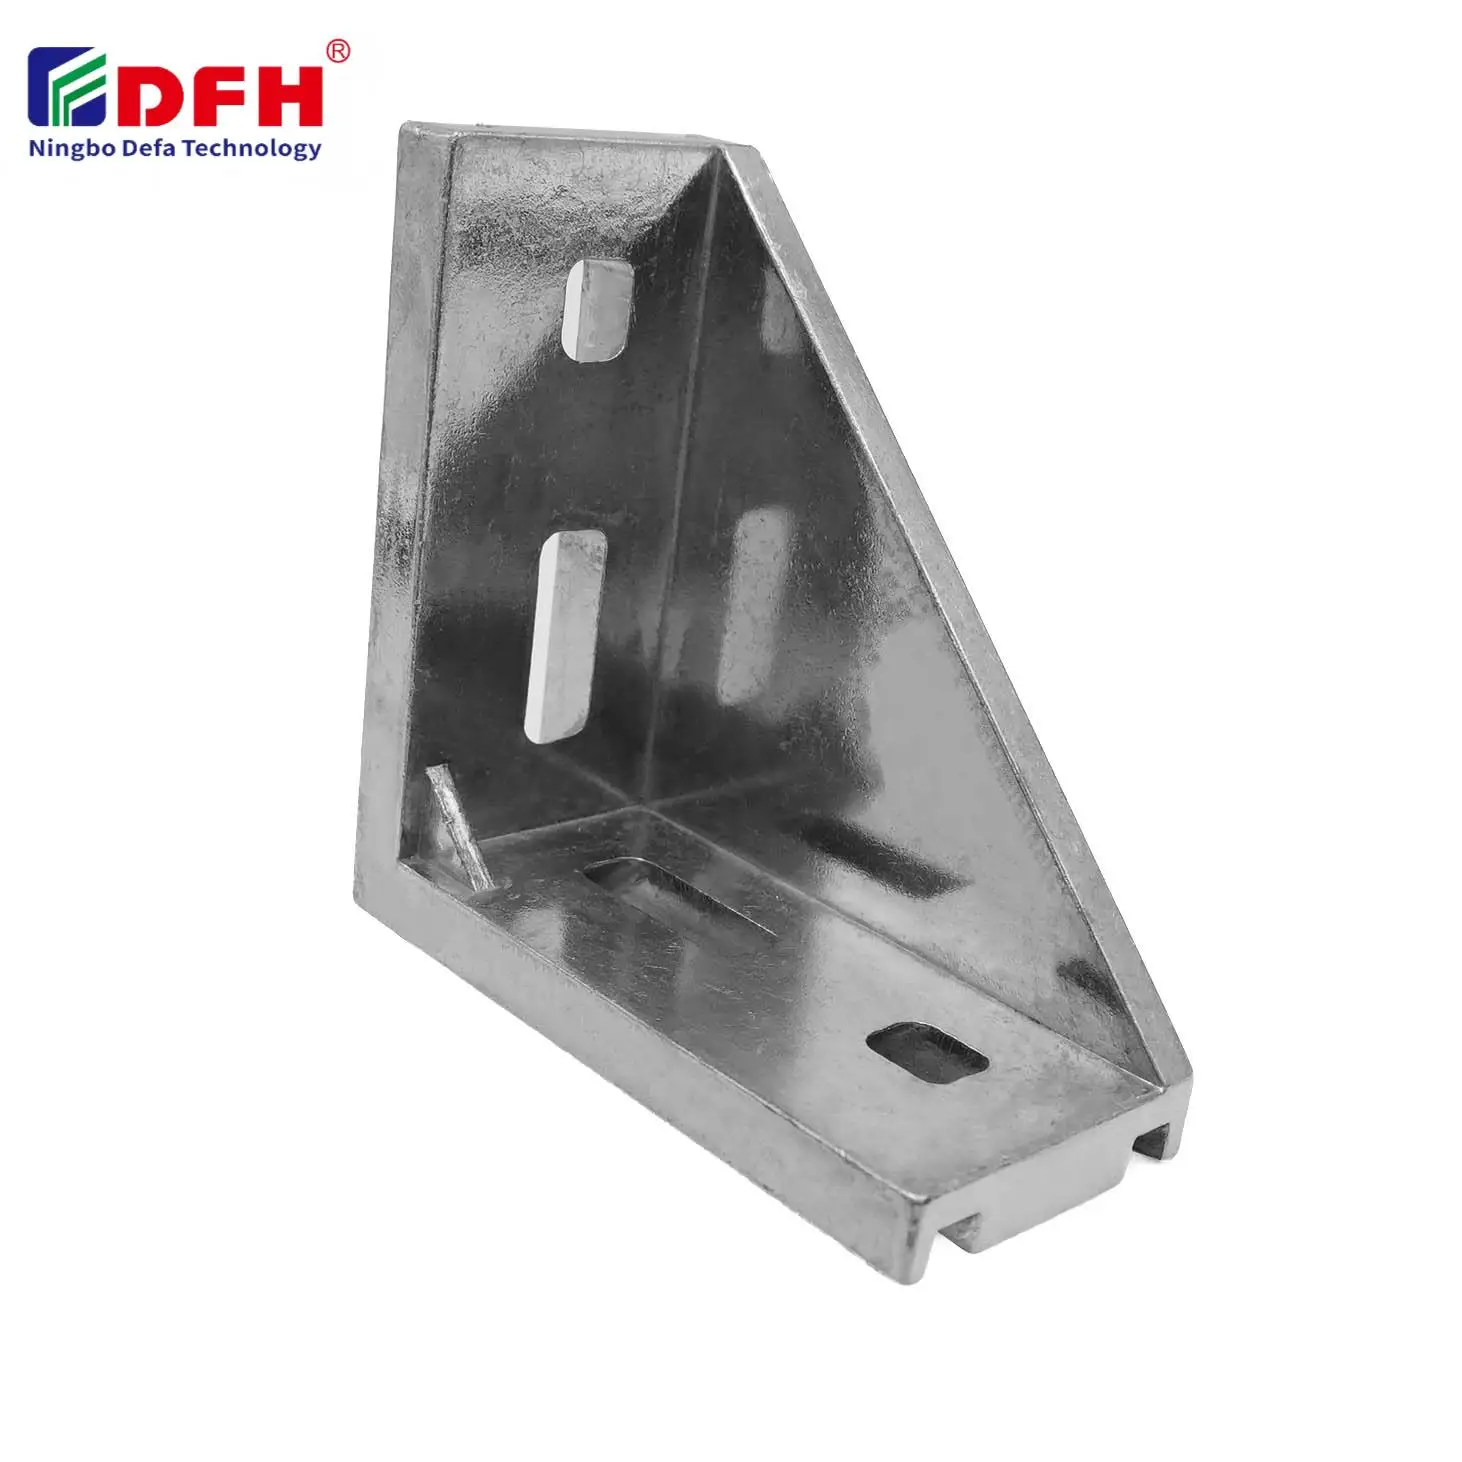
Alüminyum ekstrüzyon sistemleriyle, çelik çerçeve montajlarıyla ya da modüler inşaat platformlarıyla çalışıyorsanız, açı konektörlerinizin montaj kalitesi doğrudan yapısal bütünlüğünüzü, boyutsal doğruluğunuzu ve uzun vadeli güvenilirliğinizi etkiler. Dik açılı bağlantı parçaları ve köşe sabitleyicileriyle yapılan kötü montaj uygulamaları, gevşek eklemeler, titreşim kaynaklı arızalar ve plansız ekipman duruşlarına yol açabilir. Bu hataların temel nedenlerini tanımlayarak sistematik kontroller uygulayan kuruluşlar, tekrar işçilik maliyetlerini önemli ölçüde azaltır ve genel sistem performansını artırır.
Açı konektörlerini etkileyen en yaygın kurulum hatalarından biri, 90 derecelik bağlantı noktalarında gerçek diklik elde edilememesidir. Köşe bağlantı elemanları, tam olarak 90 derece olmayan açılarda monte edildiğinde, oluşan bağlantı noktasında yük dağılımı dengesizleşir ve belirli noktalarda yoğun stres oluşur. Hatta sadece 2 ila 3 derecelik küçük açısal sapmalar bile bağlantının taşıma kapasitesini önemli ölçüde azaltabilir ve yorulma kaynaklı arızayı hızlandırabilir. Teknisyenler, genellikle hassas hizalamanın önemini hafife alır ve 'yaklaşık doğru' olanın yeterli olacağını varsayar.
Diklik hatalarının sonuçları, anında yapısal zayıflık ötesine uzanır. Hizalanmamış 90 derecelik bağlantılar, çok aşamalı montajlarda kademeli bir hizalama hatası yaratır; her bir sonraki açı konektörü, açısal hatayı katlar. Bu durum, aşağı akış bileşenlerinde düzeltici ayarlamalar yapılmasını zorunlu kılar ve bu da zaman ile malzeme kaynaklarının tüketilmesine neden olur. Kurulum sırasında dijital su terazileri, açı bulucular ve lazer hizalama sistemleri gibi hassas ölçüm araçlarının kullanılması, bu hataları önler ve bağlantı kalitesinin tutarlı olmasını sağlar.
Dik açılı bağlantı parçaları, yükleri simetrik olarak dağıtmak için bağlı elemanlara göre merkezde ve doğru konumda olmalıdır. Köşe bağlantı elemanlarının bağlı yüzeyler üzerinde asimetrik olarak yerleştirildiği kaydırmalı montaj, birleşimin bir tarafında gerilimi yoğunlaştıran dengesiz moment kuvvetleri oluşturur. Bu asimetrik yükleme, aşınmayı hızlandırır ve özellikle titreşim veya dinamik yükler altında çalışan uygulamalarda beklenmedik arızaya yol açma riskini artırır. Montajdaki birçok hata, yetersiz sabitleme tertibatı kurulumundan veya montaj sırasında net konumlama yönergelerinin eksikliğinden kaynaklanır.
Açı bağlantı elemanlarının bağlantı noktalarında doğru şekilde merkezlenmesi, yüklerin bağlantı elemanları üzerinden ve her iki bağlı elemana eşit şekilde iletilmesini sağlar. Teknisyenler, köşe bağlantı elemanlarının sıkma işleminden önce her iki yüzeyde de tam olarak dik oturduğunu doğrulamalıdır. Basit görsel kontroller ve dokunsal incelemeler, bağlantı elemanları tam olarak sıkılmadan önce kaydırmalı konumlamayı tespit etmeyi sağlar; bu da zaman kazandırır ve maliyetli yeniden işçilikleri önler.
Yanlış bağlantı elemanı sıkılması, saha ve atölye ortamlarında açılı konektörler üzerinde etkili olan önemli bir montaj hatası kategorisidir. Yetersiz sıkma, konektör ile bağlı parçalar arasında boşluk bırakarak mikro hareketlere neden olur; bu da bağlantı elemanlarını giderek daha fazla gevşetir ve birleşimi zayıflatır. Buna karşın aşırı sıkma, dişleri söken, daha yumuşak malzemeleri ezilen veya tekrarlanan yüklemeler altında bağlantı elemanını zayıflatan kalıcı çekme gerilimleri oluşturan aşırı sıkma kuvveti yaratır. Güvenilir 90 derecelik birleşimler elde etmek için her uygulama için doğru tork değerini belirlemek hayati öneme sahiptir.
Birçok teknisyen, tork spesifikasyonları ve kalibre edilmiş araçlar yerine sezgiye veya elle hissetmeye dayalı yöntemlere güvenmektedir. Bu tutarsızlık, montaj sürecinde bağlantı kalitesinde değişkenliğe neden olur. Tork anahtarı protokollerinin uygulanması, farklı malzeme kombinasyonları ve vida boyutları için net tork tablolarının oluşturulması ile personelin doğru sıkma teknikleri konusunda eğitilmesi, montaj hatalarını doğrudan azaltır. Köşe vidaları, bir vidayı tamamen sıktıktan sonra diğerine geçmek yerine, kademeli bir sırayla sıkılmalıdır; bu da eşit yük dağılımını sağlar ve çarpılmayı azaltır.
Çapraz dişleme, bağlantı elemanlarının açılı veya yetersiz hizalama ile takılması durumunda, bağlantı elemanı tam olarak oturtulmadan önce dişlerin aşınması veya sıkışmasıyla meydana gelir. Bu hata, doğrudan erişimin sınırlı olduğu dar alanlarda açılı konektörlerle çalışırken özellikle yaygındır. Aşınan dişler, belirtilen tork değerine yeniden sıkılamaz ve bağlantı elemanının titreşim veya tekrarlayan yükler altında gevşemesine neden olabilir. Bir kez diş hasarı oluştuğunda, etkilenen delik genellikle daha büyük bir ölçüye taşlanmak ya da bir dişli gömme parçası takılmak gibi revizyon işlemlerini gerektirir; bu da montaj sürecine zaman ve maliyet ekler.
Önleme, kasıtlı kurulum uygulamalarını gerektirir: tork aletlerini kullanmadan önce bağlantı elemanlarını elle başlatmak, uygun olduğunda yönlendirici delikler kullanmak ve bağlantı elemanı ile delik eksenlerinin tam olarak hizalanmasını sağlamak. Alüminyum ekstrüzyon veya kompozit sistemlerdeki açı bağlantı elemanları için bağlantı elemanlarına vida kilitleme bileşenleri kullanmak, küçük vida kusurlarını telafi edebilir; ancak bu, doğru kurulum tekniğinin yerine geçmez.
Kurulum hataları içeren açılı Bağlantı Elemanlarınızı genellikle galvanik korozyonu veya malzeme genleşmesi farklarını göz önünde bulundurmadan uyumsuz malzemelerin bir araya getirilmesini içerir. Örneğin çelik bağlantı elemanlarının doğrudan alüminyum dik açılı bağlantı parçalarına uygulanması, eklem arayüzünü zayıflatan ve doğru oturma işlemini engelleyen korozyon ürünleri oluşturan bir galvanik korozyona neden olur. Benzer şekilde, sıcaklık değişimine maruz kalan uygulamalarda alüminyum ve çelik gibi farklı termal genleşme katsayılarına sahip malzemelerin birleştirilmesi, bağlantı elemanlarını gevşeten ve bağlantıyı zamanla yorulmaya uğratan gerilim döngüleri oluşturur.
Uygun malzeme seçimi, bağlantı elemanları ve köşe bağlantı elemanlarını eşleşen veya uyumlu özelliklerle belirtmeyi içerir. İzolasyon washer'ları, anodize kaplamalar ve paslanmaz çelik bağlantı elemanları, aşındırıcı ortamlarda koruma sağlar. Montaj personeli, malzeme uyumluluğu gereksinimlerini anlamalı ve montaja başlamadan önce sipariş edilen bileşenlerin uygulama spesifikasyonlarıyla eşleştiğini doğrulamalıdır. Belgeleme hataları — örneğin yanlış bağlantı elemanı türü siparişi — genellikle montaj kalitesi sorunlarına yol açar.
Kurulum hataları, tasarımcılar ve teknisyenlerin işletme koşullarında yüklerin 90 derecelik bağlantı noktaları boyunca nasıl aktığına dair hesaplamalarını yapmamaları durumunda ortaya çıkabilir. Açılı bağlantı elemanları, birincil yükleri ve eksantrisite veya konsol etkileri nedeniyle oluşan ikincil momentleri taşıyacak şekilde boyutlandırılmalı ve yerleştirilmelidir. Eğer bağlantı elemanları nötr yük yoluyla çok uzakta konumlandırılırsa ya da köşe bağlantı elemanları uygulama için yetersiz boyutta seçilirse, bağlantı deliklerinde ve malzeme arayüzlerinde gerilme yoğunlukları oluşur. Bu hata yalnızca yükleme altında fark edilir ve genellikle beklenmedik bağlantı arızası veya yorulma çatlaması şeklinde kendini gösterir.
Önleme, tasarım ve kurulum ekipleri arasındaki iş birliğini gerektirir. Yük analizi, malzeme seçimi değerlendirmeleri ve bağlantı elemanı boyutlandırma hesaplamaları montajdan önce yapılmalıdır. Sahada yapılan incelemeler ve maketler, seri üretim montajına başlamadan önce tasarlanan bağlantının amaçlandığı gibi çalıştığını doğrulamaya yardımcı olur.
En yaygın hata, 90 derecelik bağlantı noktalarında gerçek diklik sağlanamaması ve doğrulanamamasıdır. Hatta küçük açısal sapmalar bile yükün eşit dağılmamasına ve erken arızaya neden olur. Hassas hizalama araçları kullanılması ve net doğrulama prosedürleri oluşturulması, bu maliyetli hatayı önler.
Tork aletleri kullanmadan önce sabitleme elemanlarını elle başlatın; sabitleme elemanı ile delik arasında mükemmel eksenel hizalama sağlayın; gerektiğinde yönlendirici delikler kullanın ve uygun torku kademeli olarak uygulayın. Köşe sabitleme elemanlarıyla ilgili doğru elle başlatma tekniği konusunda personelin eğitilmesi, çapraz dişleme hatalarının büyük çoğunluğunu ortadan kaldırır.
Cıvatalar ile açı konektörleri arasındaki uyumsuz malzemeler, galvanik korozyona, malzeme genleşmesi uyumsuzluğuna ve arayüz bozulmasına neden olur. Uyumlu cıvataların seçilmesi, yalıtım washer’larının kullanılması ve koruyucu kaplamaların uygulanması, bağlantı bütünlüğünü sağlar ve korozyonlu ya da sıcaklık değişkenliği gösteren ortamlarda hızlandırılmış arızayı önler.

2026/09/30
Çeşitli modüler çerçeve uygulamaları için alüminyum profiller tedarik edin. Ekstrüzyon mekaniğini, dayanım avantajlarını ve korozyon direncini öğrenin. Detaylı bilgi isteyin.

2026/09/30
İnşaat projeleri için alüminyum profiller tedarik edin. Yapısal çerçeveleme, kaplama ve pencere uygulamalarındaki avantajları öğrenerek maksimum yatırım getirisini (ROI) sağlayın. Kılavuzu indirin.

2026/09/30
En uygun alüminyum profil boyutlandırma tekniklerini tedarik edin. Eğilme önleme amacıyla yük, alan, alaşım, çevre koşulları ve maliyet faktörlerini değerlendirin. Kılavuzu indirin.

2026/09/30
Bağlantı elemanı arızalarıyla mı mücadele ediyorsunuz ya da yeniden iş yapma sorunlarınız mı var? Çap, vida adımı, malzeme ve yük gibi parametreleri yanı sıra sektör özel standartlarını da içeren vida boyutlandırma konusunda uzmanlaşın. Güvenilirliği ve uyumluluğu hemen optimize edin.

2026/09/30
Endüstriyel mühendislik için alüminyum profiller tedarik edin. Ağırlık başına dayanım oranı, korozyon direnci ve %30'luk maliyet tasarrufu gibi avantajları keşfedin. Kılavuzu indirin.

2026/09/30
Isıya Dayanıklı Alüminyum Profil Sistemleri Kaynağı. Endüstriyel Yapılar İçin Termal Genleşme Bilimini ve Gerilim Yönetim Stratejilerini Öğrenin. Kılavuzu İndirin.

