 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/23

角度コネクタは、構造物の組み立て、フレーミングシステム、高精度エンジニアリング分野において基本的な部品です。しかし、その取り付けミスは、産業現場における接合部の破損、位置ずれ、構造的信頼性の低下を招く最も一般的な要因の一つです。取り付け時に何が間違っているのかを理解することは、エンジニアや技術者、保守担当者が高額な再作業、稼働停止、さらには安全上の事故を未然に防ぐうえで極めて重要です。本ガイドでは、角度コネクタの取り付けで実際に起こりがちなミスとその影響、そして実証済みの予防策について詳しく解説します。
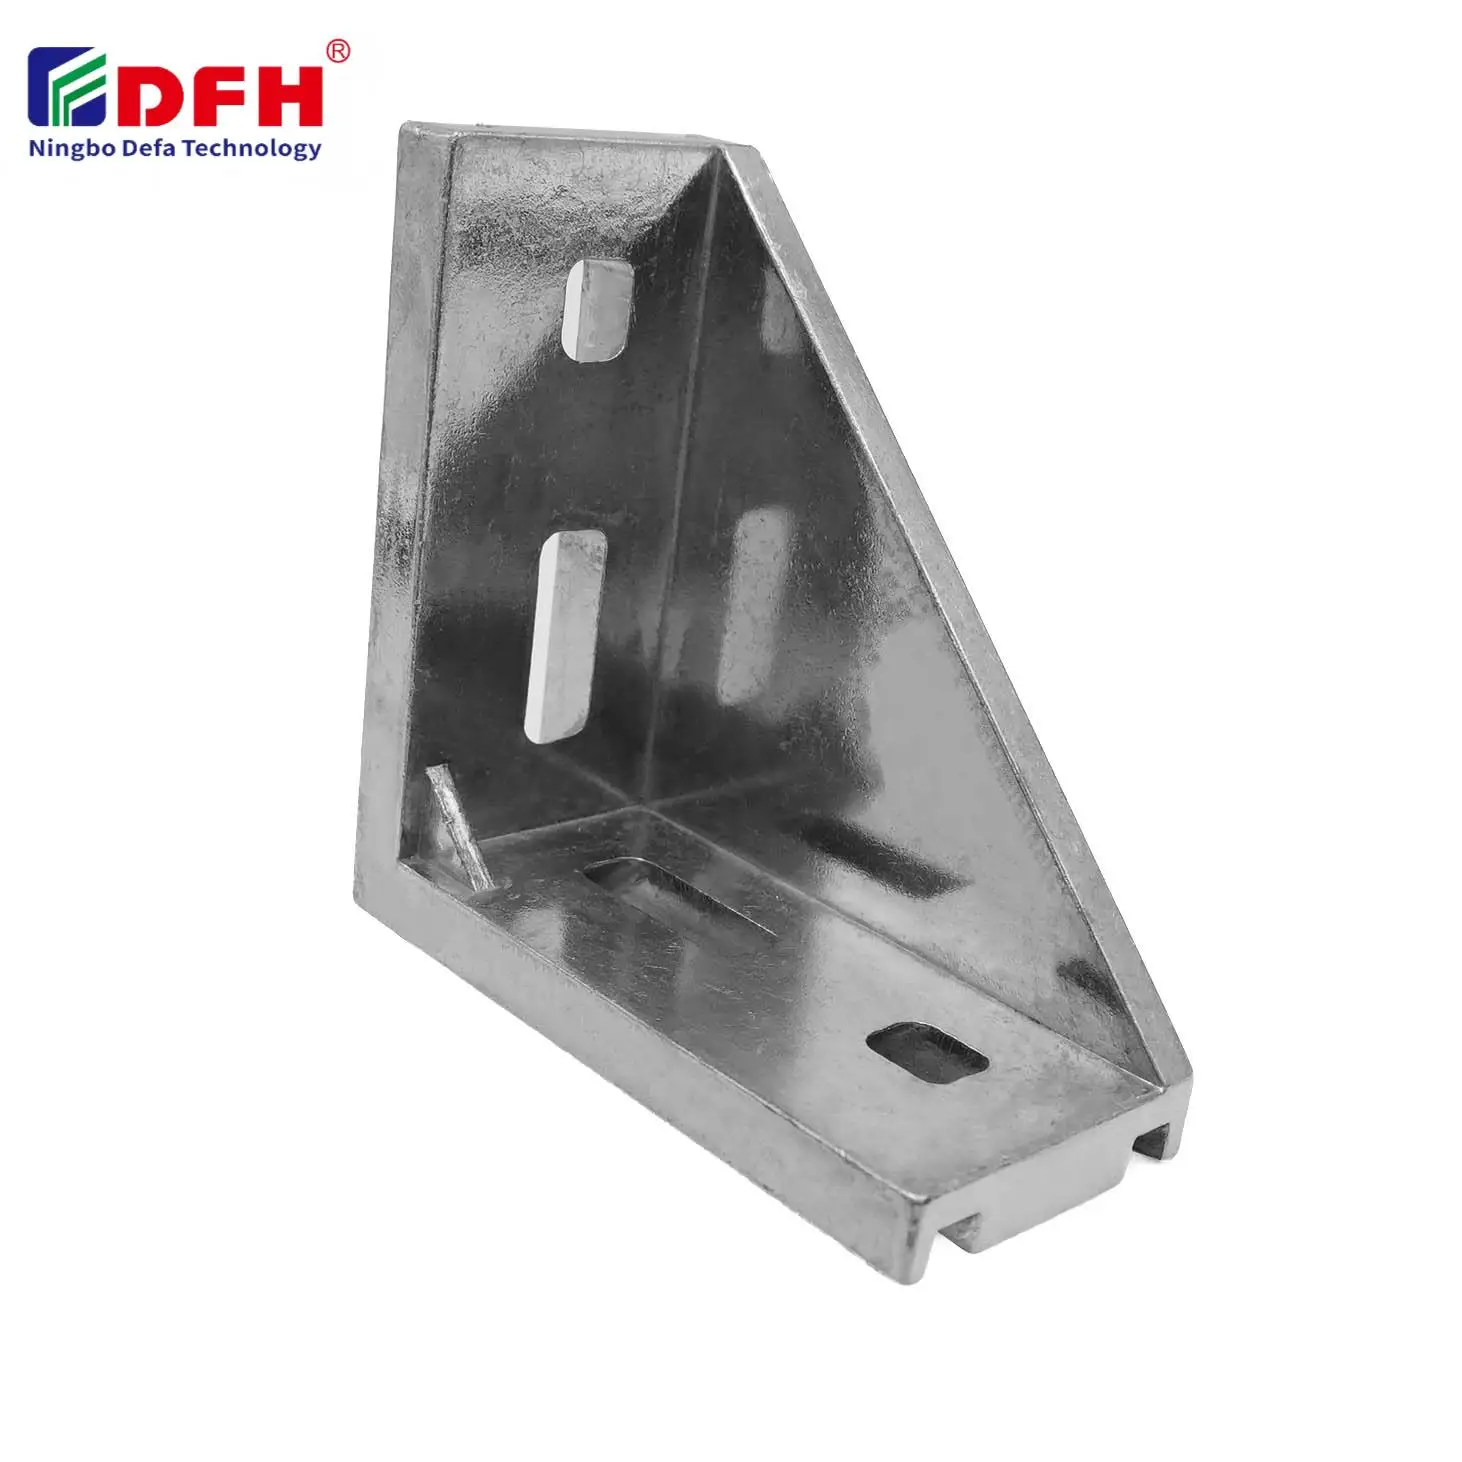
アルミニウム押出成形システム、鋼製フレーム組立品、モジュラー建設プラットフォームのいずれを扱う場合でも、角接合用コネクタの取付け品質は、構造的健全性、寸法精度、長期的な信頼性に直接影響します。直角ブラケットやコーナー用ファスナーの不適切な取付け作業は、緩みのある継手、振動による破損、予期せぬ設備停止を招く可能性があります。こうした誤りの根本原因を把握し、体系的な点検を実施することで、企業は再作業コストを大幅に削減し、全体的なシステム性能を向上させることができます。
角度コネクタの設置で最も頻繁に発生する誤りの一つは、90度ジョイントにおける真正直角の確保が不十分であることです。コーナー用ファスナーを正確な90度ではなくわずかにずれた角度で取り付けると、接合部に荷重が均等に分散せず、特定の箇所に応力が集中します。わずか2~3度の角度ずれであっても、接合部の耐荷重性能が著しく低下し、疲労破壊が早期に進行する可能性があります。技術者はしばしば、正確な位置合わせの重要性を過小評価し、「ほぼ正しい」程度で十分だと考えがちです。
直角誤差の影響は、単なる即時の構造的弱さにとどまりません。90度のジョイントがずれると、多段式アセンブリ全体に連鎖的な位置ずれが生じ、その後続する各角度接合部が角度誤差をさらに増幅させます。この現象により、下流工程の部品で補正作業を余儀なくされ、工数と材料の無駄が発生します。設置時にデジタル水準器、角度計、レーザー位置決め装置などの高精度測定器具を用いることで、こうした誤差を未然に防ぎ、ジョイント品質の一貫性を確保できます。
直角ブラケットは、荷重を対称的に分散させるために、接合部材に対して中央に正しく配置する必要があります。角部の締結具が接合面に対して非対称に配置される「ずれ取り設置」では、片側にモーメント力が偏り、接合部の一方に応力が集中します。このような非対称な荷重は摩耗を加速させ、特に振動や動的荷重を受ける用途において、予期せぬ破損リスクを高めます。多くの設置ミスは、治具の設定不十分や組立時の明確な位置決めガイドの欠如に起因しています。
角接合金物を接合点の中央に正確に配置することで、荷重が締結具を介して均等に伝達され、両接合部材へと適切に分散されます。技術者は、締結具を完全に締め込む前に、角部の締結具が両面に対して squarely(正確に直角に)座っていることを確認する必要があります。単純な目視チェックや手触りによる確認で、締結具の完全締め込み前にずれ取りを検出し、手間とコストのかかる再作業を未然に防ぐことができます。
角度コネクタの現場および工場での取付において、不適切な締結は主要なミスの一つです。締め付け不足では、コネクタと接合部材の間に隙間が生じ、微小な相対運動(マイクロモーション)が発生し、これが進行するとさらに締結部が緩み、接合部の性能が劣化します。一方、締め付け過剰では、過大なクリンプ力(挟持力)が発生し、ねじ山の損傷、軟質材料の圧壊、あるいは反復荷重下で締結部材を弱める残留引張応力の発生を招く可能性があります。各用途に応じた適切なトルク値を確実に設定することは、信頼性の高い90度ジョイントを実現するために極めて重要です。
多くの技術者は、トルク仕様や校正済みの工具ではなく、経験則や手触りによる感覚に頼って作業しています。このような不統一な作業方法は、組立工程における継手品質のばらつきを招きます。トルクレンチの使用手順を導入し、異なる材質の組み合わせやファスナーのサイズごとに明確なトルク値表を作成するとともに、作業員に対して適切な締め付け技術を教育することで、取り付けミスを直接的に低減できます。コーナー部のファスナーは、1本を完全に締めきってから次へ進むのではなく、段階的に順番に締め付けることで、荷重が均等に分散され、変形も抑制されます。
クロススレッディングとは、締結部品を角度をつけて挿入したり、十分な位置合わせを行わずに挿入した場合に、締結部品が完全に seating する前にねじ山が損傷したり、かじったりする現象です。この不具合は、直接アクセスが困難な狭小空間でアングルコネクタを取り扱う際に特に多く見られます。ねじ山が損傷すると、規定トルクでの再締めが不可能となり、振動や反復荷重によって締結部品が緩んで脱落するリスクが生じます。一度ねじ山が損傷すると、該当の穴には通常、より大きなサイズへのタップ加工やスレッドインサートの装着といった再加工が必要となり、組立工程に時間とコストが追加されます。
予防には、トルク工具を用いる前に手でファスナーを軽く締め付ける、必要に応じてパイロットホールをあける、ファスナーと穴の軸が完全に一致するよう注意するなど、意図的かつ慎重な施工手順が不可欠です。アルミニウム押出成形材や複合材料システムにおける角度接合部品では、ファスナーにネジロック剤を塗布することで、わずかなネジの不具合を補うことができますが、これは適切な施工技術の代わりにはなりません。
施工ミスを伴う 角型コネクター しばしば、電気化学腐食や材料の熱膨張率の違いを考慮せずに、互換性のない材料を組み合わせることがあります。例えば、アルミニウム製の直角ブラケットに鋼製の締結部品を直接使用すると、電気化学腐食が発生し、接合部の強度が低下するだけでなく、腐食生成物が正しく seating(嵌合)することを妨げます。同様に、温度変化を伴う使用環境において、アルミニウムと鋼など熱膨張係数の異なる材料を接合すると、繰り返しの応力サイクルが生じ、締結部品が緩んだり、接合部が疲労破壊を起こしたりします。
適切な材料選定には、締結部品およびコーナー締結部品を、互いに適合するか同等の特性を持つものとして指定することが含まれます。絶縁ワッシャーやアルマイト処理、ステンレス鋼製締結部品は、腐食性環境における保護を提供します。施工担当者は材料の適合性要件を理解し、組立作業を開始する前に、発注した部品が用途仕様と一致していることを確認しなければなりません。誤った締結部品の発注など、書類上のミスは、しばしば施工品質の問題へと波及します。
設計者および技術者が、使用条件における90度ジョイントを通過する荷重の実際の伝達経路を考慮しない場合、設置ミスが生じることがあります。角形コネクタは、主荷重に加えて、偏心や片持ち効果によって生じる二次モーメントにも対応できるよう、適切なサイズと配置で選定・設置する必要があります。ファスナーが中立荷重経路から離れすぎていたり、コーナー部のファスナーが用途に対して小さすぎたりすると、ファスナー孔や材料界面に応力集中が発生します。このミスは荷重がかかるまで顕在化せず、しばしば予期せぬジョイント破損や疲労亀裂として現れます。
予防には、設計チームと施工チームの連携が不可欠です。組立作業に先立ち、荷重解析、材料選定の検討、およびファスナーのサイズ計算を行う必要があります。また、現場点検や試作による実証により、設計通りの接合性能が得られることを、本格的な量産組立開始前に確認することが重要です。
最も一般的な誤りは、90度のジョイントにおいて真の直角性を達成・確認できないことです。わずかな角度のずれでも、荷重が不均等に分布し、早期破損を招きます。高精度のアライメント工具を用い、明確な検証手順を確立することで、こうした高コストなミスを防げます。
トルク工具を使用する前に、まず手でネジを軽く締め始め、ネジと穴の軸が完全に一致していることを確認します。必要に応じてパイロットホールをあけ、適切なトルクを段階的に加えます。また、作業員に対し、正しい手締めの技術を教育することで、コーナー用ファスナーにおけるたいていのねじ切り不良を防止できます。
締結具とアングルコネクタの材質が不適合の場合、電食腐食、熱膨張係数の不一致、界面の劣化が生じます。互換性のある締結具の選定、絶縁ワッシャーの使用、保護被膜の付与により、接合部の信頼性を確保し、腐食性環境や温度変動の大きい環境における早期劣化を防止できます。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

