 EN
Mikä on alumiiniprofiili ja miten se toimii?
2026/09/30
Osta monikäyttöisiä modulaarisia kehiköitä varten tarkoitettuja alumiiniprofiileja. Opiskele puristusmuovauksen mekaniikkaa, lujuusetuja ja korrosionkestävyyttä. Pyydä lisätietoja.

2026/09/23

Kulmaliitokset ovat peruskomponentteja rakenteellisessa kokoonpanossa, kehiköissä ja tarkkuusinsinöörintyössä. Kulmaliitosten asennusvirheet ovat yleisimpiä syitä liitosten epäonnistumiseen, virheelliseen sijoittumiseen ja rakenteelliseen heikkenemiseen teollisuusympäristöissä. Asennuksen aikana tapahtuvien virheiden ymmärtäminen auttaa insinöörejä, teknikoita ja huoltotyöntekijöitä estämään kalliita uudelleenasennuksia, käyttökatkoja ja turvallisuusriskejä. Tässä oppaassa käsitellään tarkasti kulmaliitosten asennusvirheitä, niiden seurauksia ja todistettuja ennaltaehkäisystrategioita.
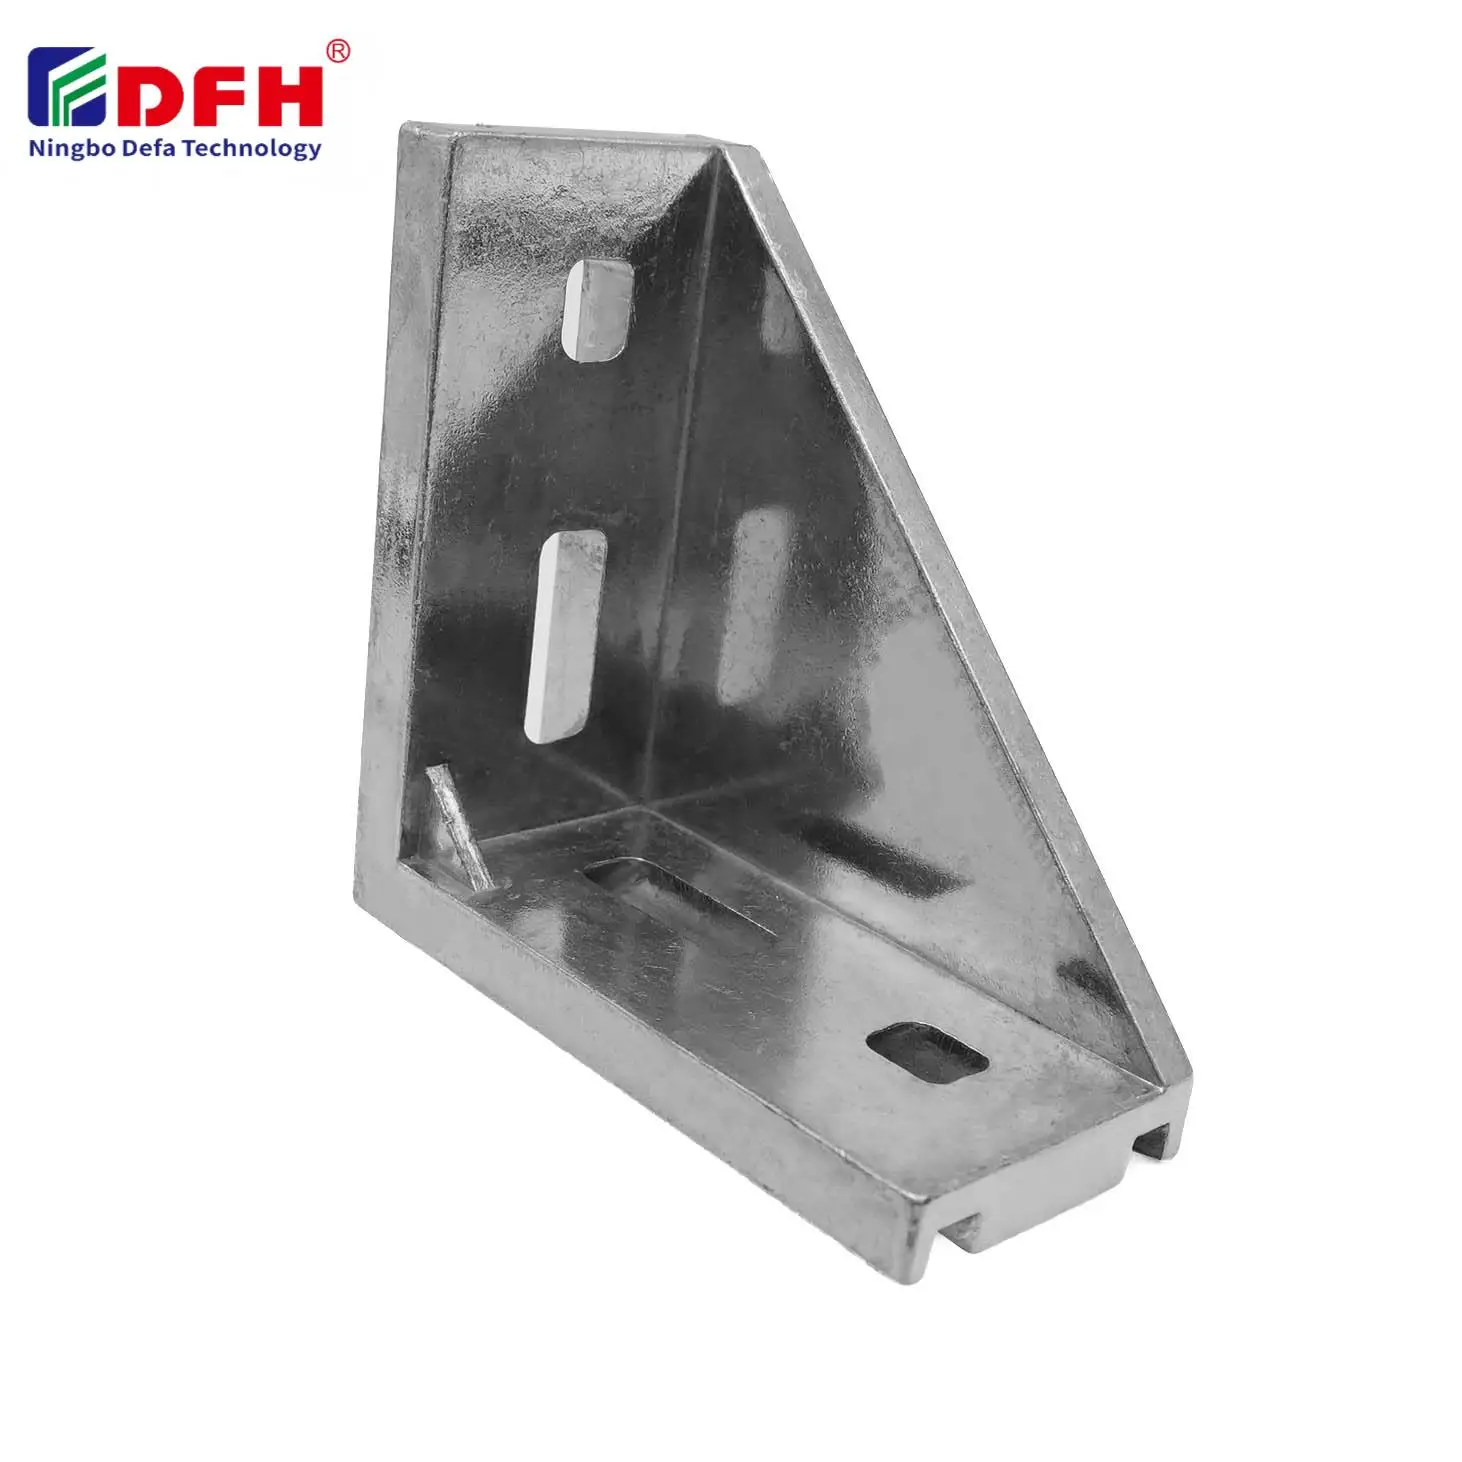
Riippumatta siitä, työskenteletkö alumiiniprosiluusjärjestelmien, teräsrunkojen tai modulaaristen rakennusalustojen parissa, kulmakappaleiden asennuksen laatu vaikuttaa suoraan rakenteelliseen eheyyteen, mittojen tarkkuuteen ja pitkäaikaiseen luotettavuuteen. Huonot asennustavat suorakulmaisilla kulmakappeleilla ja kulmakierreosilla voivat johtaa löysien liitosten, värähtelyyn perustuvien vikojen ja ennakoimattomien laitteiston pysähtymien syntymiseen. Tunnistamalla näiden virheiden juurisyyn ja käyttämällä systemaattisia tarkistuksia organisaatiot voivat merkittävästi vähentää uudelleentyöskentelyn kustannuksia ja parantaa kokonaisjärjestelmän suorituskykyä.
Yhden yleisimmistä kulmakytkinten asennusvirheistä on 90 asteen liitosten epäonnistunut saavuttaminen todellista kohtisuoruutta. Kun kulmapultit asennetaan hieman 90 asteen kulmasta poikkeavaan asentoon, liitos kokee epätasaisen kuormituksen ja jännityksen keskittymisen tietyissä kohdissa. Jo pienet kulmapoikkeamat, esimerkiksi 2–3 astetta, voivat merkittävästi vähentää liitoksen kantokykyä ja nopeuttaa väsymisrikkoontumista. Teknikot usein aliarvioivat tarkan suuntautumisen tärkeyttä ja olettavat, että 'melkein riittävä' toimii riittävästi.
Kohtisuoruusvirheiden seuraukset ulottuvat pitkälle rakenteellisen heikkouden yli. Virheellisesti asennettujen 90 asteen liitosten aiheuttama epäsuora sijoittuminen leviää kaskadimaisesti monitasoisissa kokoonpanoissa, jolloin jokainen seuraava kulmaliitos vahvistaa kulmavirhettä. Tämä ilmiö pakottaa korjaavia säätöjä alapuolella oleviin komponentteihin, mikä vie aikaa ja materiaaliresursseja. Tarkkuusmittausvälineiden, kuten digitaalisten tasotyökalujen, kulmanetsintälaitteiden ja laser-tasausjärjestelmien käyttö asennuksen aikana estää nämä virheet ja varmistaa yhtenäisen liitoksen laadun.
Oikeankulmaisten kulmaliittimien on oltava keskitettyjä ja oikein sijoitettuja liitettävien osien suhteen, jotta kuormat jakautuisivat symmetrisesti. Epäkeskisessä asennuksessa kulmakiristimet ovat epäsymmetrisessä asemassa liitettävillä pinnoilla, mikä aiheuttaa epätasapainoisia momenttivoimia ja konsentroi jännitystä liitoksen toiselle puolelle. Tämä epäsymmetrinen kuormitus kiihdyttää kulumista ja lisää odottamattoman vaurion riskiä, erityisesti sovelluksissa, joissa esiintyy värähtelyä tai dynaamisia kuormia. Monet asennusvirheet johtuvat riittämättömästä kiinnitysvarustuksesta tai selkeiden sijoitusohjeiden puutteesta kokoonpanon aikana.
Kulmaliittimien oikea keskittäminen liitoskohdissa varmistaa, että kuormat siirtyvät tasaisesti kiristimien kautta molempiin liitettäviin osiin. Teknikoiden on tarkistettava, että kulmakiristimet ovat neliössä molemmilla pinnoilla ennen kiristämistä. Yksinkertaiset visuaaliset tarkastukset ja kosketustarkastukset voivat havaita epäkeskisen sijoittelun ennen kuin kiristimet on kokonaan kiristetty, mikä säästää aikaa ja estää kalliita uudelleenasennuksia.
Virheellinen kiinnitinlukitus muodostaa merkittävän asennusvirheiden luokan, joka vaikuttaa kulmakytkimiin sekä kenttä- että työpaja-olosuhteissa. Liian heikko lukitus jättää välistä aukkoja kytkimen ja kytkettyjen osien välille, mikä mahdollistaa mikroliikkeen, joka hitaasti löysentää kiinnittimiä entisestään ja heikentää liitosta. Toisaalta liiallinen lukitus aiheuttaa liiallista puristusvoimaa, joka voi irrottaa kierrekierteet, murskata pehmeämpiä materiaaleja tai aiheuttaa jäännösjännityksiä, jotka heikentävät kiinnitintä toistuvan kuormituksen alaisena. Oikean vääntömomentin määrittäminen jokaiseen sovellukseen on ratkaisevan tärkeää luotettavien 90 asteen liitosten saavuttamiseksi.
Monet teknikot luottavat enemmän intuisioonsa tai käden tuntemukseen kuin vääntömomenttispecifikaatioihin ja kalibroituihin työkaluihin. Tämä epäjohdonmukaisuus johtaa liitosten laadun vaihteluu kokoonpanossa. Vääntöavainten käyttöprosessien toteuttaminen, eri materiaaliyhdistelmille ja kiinnitinmitoille laadittujen selkeiden vääntömomenttaulukoiden luominen sekä henkilökunnan kouluttaminen oikeista kiristystekniikoista vähentävät suoraan asennusvirheitä. Kulmakiihdyttimet tulisi kiristää edistävässä järjestyksessä eikä yksittäistä kiihdytintä täysin kiristetä ennen siirtymistä seuraavaan, mikä varmistaa tasaisen kuormituksen ja vähentää vääntymistä.
Ristiriippuminen tapahtuu, kun kiinnittimiä asennetaan vinosti tai riittämättömän tarkalla suunnalla, mikä aiheuttaa kierrekulumien rikkoutumisen tai tarttumisen ennen kuin kiinnitin on kokonaan paikoillaan. Tämä virhe on erityisen yleinen kulmakoneiden kanssa työskenneltäessä kapeissa tiloissa, joissa suora pääsy on rajoitettu. Kuluneita kierrekuluja ei voida kiristää uudelleen määritettyyn momenttiin, ja ne voivat aiheuttaa kiinnittimen löystymisen värähtelyn tai toistuvan kuorman vaikutuksesta. Kun kierrekulut ovat kerran vaurioituneet, kyseiseen reikään joudutaan usein tekemään korjaustyötä, kuten suuremman kokoisen kierreputken poraus tai kierrepanoksen asennus, mikä lisää kokoonpanoprosessin kestoa ja kustannuksia.
Ennaltaehkäisy vaatii tarkkaa asennusta: ruuvit on aloitettava käsikäyttöisesti ennen vääntötyökalujen käyttöä, käytettävä ohjausreikiä tarvittaessa ja varmistettava, että ruuvien ja reikien akselit ovat täysin linjassa. Alumiiniprofiilien tai komposiittijärjestelmien kulmakappaleissa ruuvien kierteiden lukitukseen voidaan käyttää kierteiden lukitusaineita korvaamaan pienet kierteiden epätasaisuudet, mutta tämä ei korvaa oikeaa asennustapaa.
Asennusvirheet, jotka liittyvät kulmaliittimillä sisältävät usein yhdistelmiä yhteensopimattomista materiaaleista ilman galvaanisen korroosion tai materiaalien lämpölaajenemisen eroja huomioiden. Esimerkiksi teräksisiä kiinnittimiä käytettäessä suoraan alumiinista valmistettuihin suorakulmaisiin kiinnikkeisiin syntyy galvaaninen korroosio, joka heikentää liitoksen rajapintaa ja tuottaa korroosiotuotteita, jotka häiritsevät oikeaa asennusta. Samoin eri lämpölaajenemiskertoimia omaavien materiaalien, kuten alumiinin ja teräksen, yhdistäminen lämpötilan vaihtelua aiheuttavissa sovelluksissa luo jännityssykliä, joka löysentää kiinnittimiä ja rasittaa liitosta ajan myötä.
Oikean materiaalin valinta edellyttää kiinnittimien ja kulmakiristinten määrittelyä samanlaisilla tai yhteensopivilla ominaisuuksilla. Erotuslevyt, anodoidut pinnoitteet ja ruostumattomasta teräksestä valmistetut kiinnittimet tarjoavat suojaa syövyttävissä ympäristöissä. Asennushenkilökunnan on ymmärrettävä materiaaliyhteensopivuusvaatimukset ja varmistettava, että tilatut komponentit vastaavat sovelluksen erityisvaatimuksia ennen kokoonpanon aloittamista. Dokumentointivirheet, kuten väärän kiinnittimen tyypin tilaaminen, johtavat usein asennuslaatuproblemiin.
Asennusvirheet voivat syntyä, kun suunnittelijat ja teknikot eivät ota huomioon kuinka kuormat todellisuudessa kulkeutuvat 90 asteen liitosten läpi käyttöolosuhteissa. Kulmakoneet on mitoitettava ja sijoitettava siten, että ne kestävät sekä pääkuormat että eksentrisyyden tai konsolin vaikutuksesta syntyvät toissijaiset momentit. Jos kiinnittimet sijoitetaan liian kauas neutraalin kuorman kulkuviivan ulkopuolelle tai jos kulmakiihdyttimiä on valittu liian pieniksi sovellukseen, jännityskeskittymiä syntyy kiinnittimien reikien ja materiaalirajojen kohdalla. Tämä virhe ilmenee vasta kuormituksen alla, usein yllättävänä liitoksen pettämisenä tai väsymisrakkojen muodostumisena.
Ennaltaehkäisy edellyttää tiivistä yhteistyötä suunnittelun ja asennuksen tiimien välillä. Kuormaanalyysi, materiaalivalintojen tarkastelut ja kiinnittimien mitoituslaskelmat tulisi tehdä ennen kokoonpanoa. Paikan tarkastukset ja mallikappaleet auttavat varmistamaan, että suunniteltu liitos toimii tarkoitetulla tavalla ennen täysmittaista tuotantokokoonpanoa.
Yleisin virhe on 90 asteen liitosten todellisen kohtisuoruuden saavuttamisen ja varmistamisen epäonnistuminen. Jopa pienet kulmapoikkeamat aiheuttavat epätasaisen kuormituksen jakautumisen ja ennenaikaisen vaurioitumisen. Tarkkuusasennustyökalujen käyttö ja selkeiden varmistusmenettelyjen määrittäminen estävät tämän kalliin virheen.
Aloita kiinnittimet käsin ennen torquetyökalujen käyttöä, varmista täydellinen aksiaalinen suuntautuminen kiinnittimen ja reiän välillä, käytä ohjausreikiä tarvittaessa ja sovella oikeaa momenttia vaiheittain. Henkilökunnan kouluttaminen oikeaan käsialoitukseen poistaa suurimman osan ristiinkierteilyvirheistä kulmakiihdyttimissä.
Kiinnittimien ja kulmakappaleiden välisten materiaalien epäyhteensopivuus aiheuttaa galvaanista korroosiota, materiaalin laajenemisen epäyhtenäisyyksiä ja liitoksen heikkenemistä. Yhteensopivien kiinnittimien valinta, eristävien washerien käyttö ja suojapinnoitteiden soveltaminen varmistavat liitoksen eheyden ja estävät nopeutettua hajoamista syövyttävissä tai lämpötilaltaan vaihtelevissa ympäristöissä.

2026/09/30
Osta monikäyttöisiä modulaarisia kehiköitä varten tarkoitettuja alumiiniprofiileja. Opiskele puristusmuovauksen mekaniikkaa, lujuusetuja ja korrosionkestävyyttä. Pyydä lisätietoja.

2026/09/30
Osta alumiiniprofiileja rakennushankkeisiin. Opiskele rakenteellisen kehikon, kipsausten ja ikkunoiden etuja maksimaalisen tuottoprosentin saavuttamiseksi. Lataa opas.

2026/09/30
Osta optimaalisia alumiiniprofiilien mitoitusmenetelmiä. Arvioi kuormaa, tilaa, seoksen lajia, ympäristöä ja kustannuksia välttääksesi taipumista. Lataa opas.

2026/09/30
Vaikeuksia kiinnittimien epäonnistumisen tai uudelleentyön kanssa? Hallitse ruuvien mitoitus halkaisijan, kierreaskelen, materiaalin ja kuorman perusteella – sekä alan erityisiä standardeja. Paranna luotettavuutta ja noudattamista heti.

2026/09/30
Osta alumiiniprofiileja teolliseen insinööritieteeseen. Tutustu lujuus-massasuhde-ominaisuuksiin, korrosionkestävyyteen ja 30 %:n kustannussäästöihin. Lataa opas.

2026/09/30
Hanki lämmönkestäviä alumiiniprofiilijärjestelmiä. Hallitse lämpölaajenemisen tiedettä ja jännityksen hallintastrategioita teollisiin rakennusratkaisuihin. Lataa opas.

