 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/08
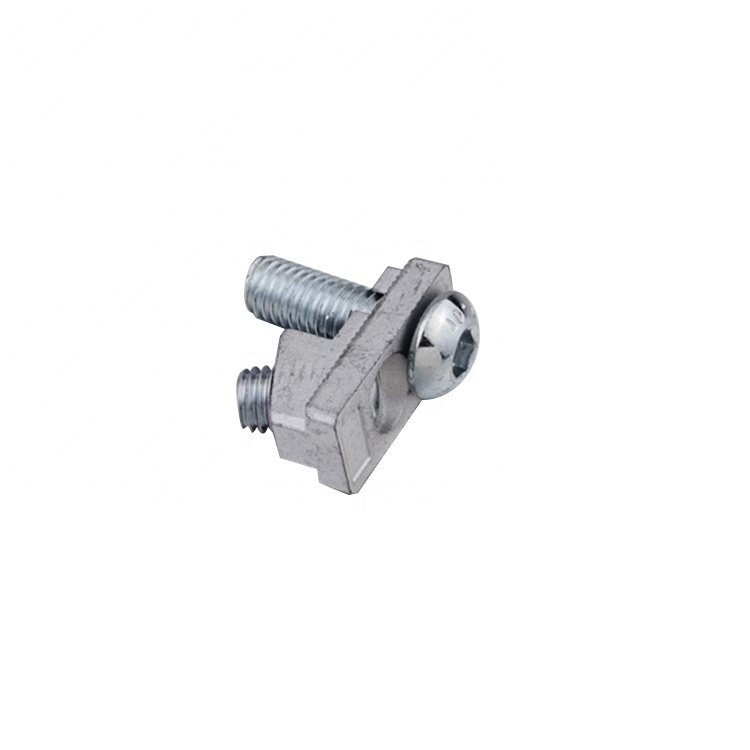
Инсталиране Болтови конектори правилното инсталиране е от съществено значение за гарантиране на структурната цялост, експлоатационната безопасност и дългосрочната надеждност в промишлени приложения. Независимо дали монтирате машини, изграждате конструкции или свързвате компоненти в производствени среди, процесът на инсталиране изисква прецизност, правилна техника и внимание към критични детайли. Лошо инсталиран болтов конектор може да доведе до разрушаване на съединението, спиране на оборудването и потенциални опасности за безопасността. Разбирането на основите на правилното инсталиране защитава инвестициите ви и осигурява, че решенията ви за съединителни компоненти функционират както е предвидено.
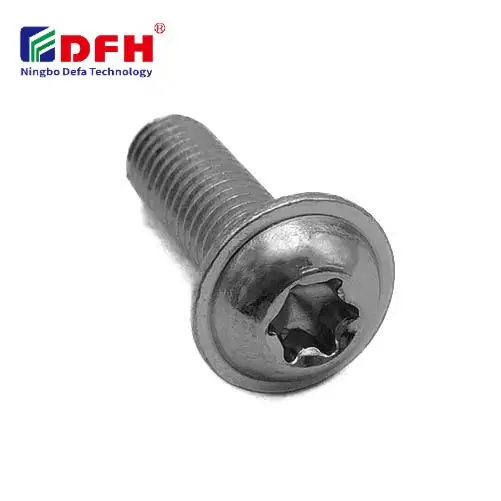
Това ръководство ви води през целия процес на инсталиране на болтови конектори с точност и увереност. От избора на подходящите инструменти и подготовката на материалите до последователността на затягане и спецификациите за въртящ момент, всеки етап допринася за здрава сглобка. Инсталирането на решения за връзки изисква методично планиране и контролирано изпълнение, за да се предотвратят често срещани проблеми като прекомерно затягане, кръстосване на резбата или несъвпадане на осите. Като следвате най-добрите практики в отрасъла и разбирате механичните принципи зад резбованите фиксиращи системи, можете да постигнете резултати от професионално ниво, които отговарят или надвишават изискванията за производителност.
Преди да започнете монтирането на болтовите съединители, съберете всички необходими инструменти и материали на работното си място. Ще ви трябва ключ с глава или отворен ключ с подходящ размер за главата на болта, динамометричен ключ за прецизно затягане, шайби и гайки, съвместими с промишлените ви болтови съединения, и желязна четка или кърпа за почистване на повърхностите на болтовете. Наличието на таблица с препоръчани стойности за момент на затягане, специфична за вашето приложение, изключва предположенията и гарантира еднакви резултати за всички решения за съединителни компоненти. Чистотата е от решаващо значение — дори най-малките частици замърсяване или корозия по резбата на болтовете могат да компрометират качеството на съединението и да повлияят върху работата на вашите резбови фиксиращи системи.
Проверете всеки болтов конектор за видими повреди, корозия или дефекти преди монтаж. Уверете се, че всички промишлени болтови съединения отговарят на инженерните спецификации, изисквани от вашия проект. Потвърдете, че компонентите на резбовите фиксиращи системи са свободни от огънати резби, износени повърхности или замърсяване. Съответствието на диаметъра, класа на материала и дължината на болта с проектните изисквания предотвратява слаби връзки и потенциални неуспехи при сглобяването. Инспектирайте повърхностите, върху които ще бъде монтиран болтът — те трябва да са чисти, равни и подравнени, за да осигурят правилно разпределение на натоварването чрез вашите решения за връзка.
Започнете с ръчно завинтване на болта в съответното отворче, за да се осигури правилно влизане на резбата, без да прилагате излишно усилие. Меко и последователно ръчно натискане гарантира правилно влизане на резбите и намалява риска от кръстосана резба. Когато ръчното завинтване стане гладко и усещането е за правилна подравненост, поставете шайба под главата на болта, за да разпредели равномерно натоварването, след което монтирайте гайката и шайбата от противоположната страна на връзката. Това слоево разположение в промишлените ви болтови съединения създава по-голяма опорна повърхност и предпазва свързаните материали от огъване или деформация. Правилното влизане на резбата в резбовите закрепващи системи е основата на надеждно съединение.
За болтовите съединители в многоболтови конфигурации затягайте по звездообразен или диагонален модел, а не последователно по периметъра. Този подход разпределя напрежението равномерно и предотвратява деформация или несъосаност в решенията за съединяване. Започнете с умерено притягане — достатъчно, за да се доближат частите, без излишна сила. След това извършете първи цялостен завъртане до приблизително 50 % от крайната стойност на въртящия момент, а след това втори цялостен завъртане, при който всички болтове достигат зададената крайна стойност на въртящия момент. Използването на калибриран динамометричен ключ гарантира, че всеки болтов съединител достига целевото натоварване без прекомерно затягане. Консултирайте техническата документация или спецификациите на производителя на болтовете, за да определите правилната стойност на въртящия момент за конкретните промишлени болтови съединения и комбинации от материали.
След завършване на монтажа на всички болтови съединители извършете визуална и тактилна инспекция на всяко съединение. Проверете дали гайките са напълно поставени, шайбите са в контакт със свързаните повърхности и няма излишни резби, които стърчат отвъд гайките. Уверете се, че между съединените компоненти няма зазори и че решенията за съединителни елементи остават в съответствие с проектната цел. За критични приложения извършете втора проверка на въртящия момент след 24 часа от монтажа, за да се вземе предвид евентуално потъване или релаксация в резбовите фиксиращи системи. Фотографската документация на завършените сглобки осигурява запис за качеството и опростява бъдещите поддръжка или повторна сглобка.
Промишлените болтови съединения подлагат на вибрации, топлинни цикли и динамични натоварвания, които постепенно могат да охлабят фиксиращите елементи с течение на времето. Въведете редовен график за инспекция, за да проверявате стегнатостта на болтовите съединители през интервали, подходящи за степента на тежест на вашето приложение. Периодичната проверка на въртящия момент с калибриран ключ гарантира, че решенията за съединителни компоненти запазват първоначалното си напрежение и способност за поемане на натоварване. Приложете компаунд за фиксиране на резбата с умерена якост, за да предотвратите непреднамерено охлабване в среда с висока вибрация. Правилното поддържане на болтовите съединители и резбовите фиксиращи системи удължава живота на оборудването, предотвратява неочаквани повреди и осигурява безопасността на работниците в промишлени условия.
Преумереното затегане е основната причина за повреда на болтовите съединители. Излишният въртящ момент удължава болта над неговите проектни граници, намалява силата на стягане и може да доведе до изтръгване на резбата или чупене на фасонния елемент. Използването на калибриран динамометричен ключ и спазването на предписани стойности предотвратява тази критична грешка при промишлените болтови съединения и резбовите фиксиращи системи.
Стойностите за въртящия момент зависят от диаметъра на болта, класа на материала, типа резба и изискванията на приложението. Консултирайте се с техническите чертежи, техническите данни от производителя на болтовете или индустриалните стандарти като ISO или SAE. Различните решения за съединителни елементи могат да изискват различни стойности за въртящия момент, дори ако размерите на болтовете изглеждат еднакви, затова винаги проверявайте спецификациите преди монтаж.
Повторното използване на промишлени болтови съединения зависи от тяхното състояние и критичността на приложението. Ако болтовете нямат видими повреди, корозия или износ на резбата, те могат да се използват повторно в некритични приложения. В критични структурни или безопасностни приложения обаче обикновено се изискват нови болтови съединители, за да се гарантира надеждността. Проведете внимателна инспекция и се консултирайте с техническите си изисквания, преди да вземете решение дали съществуващите закрепващи елементи отговарят на критериите за приемане.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

