 EN
Що таке алюмінієвий профіль і як він працює?
2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/08
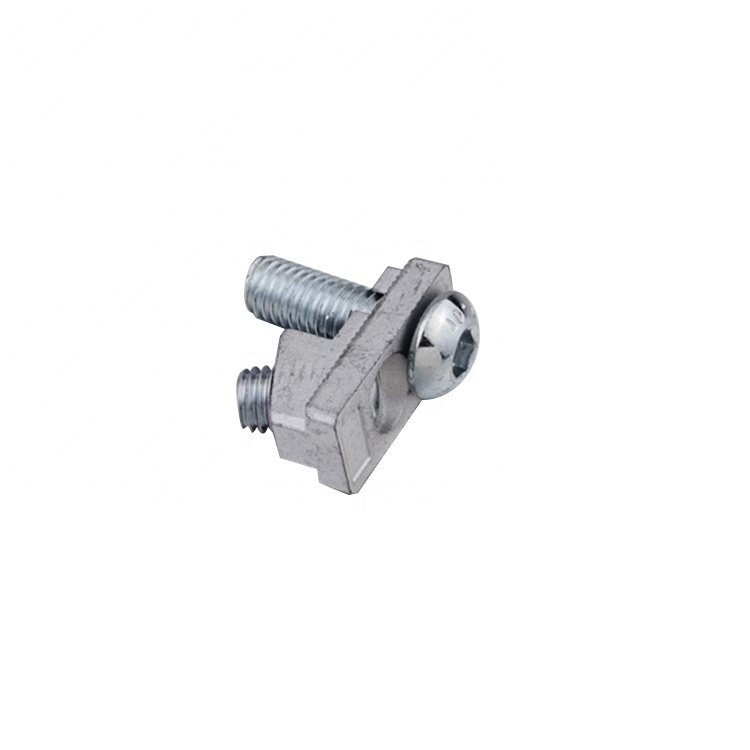
Встановлення Болтові з’єднувачі правильне встановлення є обов’язковим для забезпечення структурної цілісності, експлуатаційної безпеки та тривалої надійності в промислових застосуваннях. Незалежно від того, чи ви збираєте обладнання, споруджуєте каркаси чи з’єднуєте компоненти в умовах виробництва, процес встановлення вимагає точності, правильної техніки та уваги до критичних деталей. Неправильно встановлений болтовий з’єднувач може призвести до руйнування з’єднання, простою обладнання та потенційних небезпек для безпеки. Розуміння основ правильного встановлення захищає ваші інвестиції й забезпечує, що рішення для з’єднувального обладнання працюватимуть так, як передбачено.
Цей посібник детально описує весь процес встановлення болтових з’єднувачів із точністю та впевненістю. Від вибору правильних інструментів та підготовки матеріалів до послідовності затягування й специфікацій моменту затягування — кожен крок сприяє створенню міцної збірки. Встановлення обладнання для з’єднань вимагає системного планування й контрольного виконання, щоб уникнути типових помилок, таких як надмірне затягування, перекручення різьби або неправильне вирівнювання. Дотримуючись галузевих найкращих практик і розуміючи механічні принципи різьбових кріпильних систем, ви зможете отримати професійний результат, який відповідає вимогам до продуктивності або перевершує їх.
Перед початком встановлення болтових з’єднувачів зберіть усі необхідні інструменти й матеріали на своєму робочому місці. Вам знадобиться торцевий ключ або розбірний ключ потрібного розміру для головки болта, динамометричний ключ для точного затягування, шайби й гайки, сумісні з промисловими болтовими з’єднаннями, а також дротяна щітка або ганчірка для очищення поверхонь болтів. Наявність таблиці специфікацій моменту затягування, адаптованої до вашого застосування, усуває припущення й забезпечує узгоджені результати для всіх рішень щодо з’єднання. Чистота має критичне значення — навіть незначні домішки чи корозія на різьбі болтів можуть погіршити якість з’єднання й вплинути на ефективність ваших різьбових кріпильних систем.
Перевірте кожен болтовий з'єднувач на наявність видимих пошкоджень, корозії або дефектів перед встановленням. Переконайтеся, що всі промислові болтові комплекти відповідають інженерним специфікаціям, необхідним для вашого проекту. Перевірте, чи компоненти різьбових кріпильних систем не мають викривлених різьб, зрізаних поверхонь або забруднень. Відповідність діаметра болта, марки матеріалу та його довжини проектним вимогам запобігає утворенню слабких з'єднань та потенційним збірним відмовам. Огляньте поверхні, на які буде встановлено болт: вони мають бути чистими, рівними й вирівняними, щоб забезпечити правильний розподіл навантаження через ваші рішення для кріпильних елементів.
Почніть із ручного навинчування болтового з’єднувача в отвір приймача, щоб забезпечити зачеплення різьби без примусового затягування кріплення. М’який і постійний ручний тиск забезпечує правильне зачеплення різьби й зменшує ризик перекручування різьби. Коли ручне навинчування стає плавним і вирівняним, розмістіть шайбу під головкою болта для рівномірного розподілу навантаження, а потім установіть гайку й шайбу з протилежного боку з’єднання. Таке шарувате розташування в промислових болтових з’єднаннях створює більшу опорну поверхню й захищає з’єднані матеріали від руйнування чи деформації. Правильне зачеплення різьби в різьбових кріпленнях є основою надійного з’єднання.
Для гвинтових з’єднувачів у багатогвинтових конфігураціях затягуйте їх за зіркоподібною або діагональною схемою, а не послідовно навколо периметра. Такий підхід забезпечує рівномірне розподілення напружень і запобігає деформації чи зміщенню елементів у ваших рішеннях для з’єднання. Почніть із помірного підтягування — достатнього, щоб звести деталі разом без надмірного зусилля. Потім виконайте перший повний прохід затягування до приблизно 50 % кінцевого моменту, а потім другий прохід — доведіть усі гвинти до вказаного кінцевого моменту. Використання каліброваного динамометричного ключа гарантує, що кожен гвинтовий з’єднувач досягне заданого зусилля затягування без перевищення. Зверніться до технічної документації або специфікацій виробника гвинтів, щоб визначити правильне значення моменту затягування для ваших конкретних промислових гвинтових з’єднань та комбінацій матеріалів.
Після завершення встановлення всіх болтових з’єднувачів виконайте візуальний і тактильний огляд кожного з’єднання. Переконайтеся, що гайки повністю затягнуті, шайби контактує з приєднаними поверхнями й нитки різьби не виступають за межі гайок. Перевірте, щоб між приєднаними компонентами не було зазорів, а рішення щодо кріпильних елементів відповідали задуму проекту. У критичних застосуваннях через 24 години після збірки виконайте повторну перевірку моменту затягування, щоб врахувати можливе осідання або розслаблення різьбових кріпильних систем. Фотографічна документація завершених збірок забезпечує реєстр якості й спрощує подальше технічне обслуговування або процеси повторної збірки.
Промислові болтові з’єднання піддаються вібрації, термічним циклам та динамічним навантаженням, що може поступово ослаблювати кріплення з часом. Встановіть регулярний графік огляду, щоб перевіряти затягнутість болтових з’єднувачів із інтервалами, відповідними ступеню важкості вашого застосування. Періодична перевірка моменту затягування за допомогою каліброваного ключа забезпечує, що рішення для з’єднання зберігають початкове зусилля затягування та несучу здатність. Розгляньте можливість застосування рідини для фіксації різьби середньої міцності, щоб запобігти непередбаченому ослабленню в умовах високої вібрації. Належне обслуговування болтових з’єднувачів та різьбових кріпильних систем продовжує термін експлуатації обладнання, запобігає неочікуваним відмовам та забезпечує безпеку працівників у промислових умовах.
Перетягування є головною причиною виходу з ладу болтових з’єднувачів. Надмірний крутний момент розтягує болт за межі його проектних параметрів, зменшує силу затиску та може призвести до зриву різьби або руйнування кріпильного елемента. Використання каліброваного динамометричного ключа й дотримання вказаних значень запобігає цій критичній помилці в промислових болтових з’єднаннях та різьбових кріпильних системах.
Значення крутного моменту залежать від діаметра болта, марки матеріалу, типу різьби та вимог застосування. Зверніться до своїх інженерних креслень, технічних даних виробника болтів або галузевих стандартів, таких як ISO чи SAE. Різні рішення у сфері з’єднувального обладнання можуть вимагати різних значень крутного моменту навіть за зовнішньо схожих розмірів болтів, тому завжди перевіряйте специфікації перед монтажем.
Повторне використання промислових болтових з’єднань залежить від їхнього стану та ступеня критичності застосування. Якщо болти не мають видимих пошкоджень, корозії чи зносу різьби, їх можна повторно використовувати в некритичних застосуваннях. Однак у критичних конструкційних або безпечних застосуваннях зазвичай потрібні нові болтові з’єднувачі, щоб забезпечити надійність. Уважно перевірте їх та зверніться до вимог вашої інженерної документації, перш ніж вирішувати, чи задовольняють наявні кріплення критерії прийнятності.

2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/30
Замовте алюмінієві профілі для будівельних проектів. Дізнайтеся про переваги каркасних конструкцій, облицювання та вікон щодо максимальної ROI. Завантажте посібник.

2026/09/30
Замовте оптимальні методики підбору розміру алюмінієвого профілю. Оцініть чинники навантаження, простору, сплаву, середовища та вартості, щоб запобігти прогинанню. Завантажте посібник.

2026/09/30
Маєте проблеми з відмовами кріплення або переділкою? Оволодійте підбором розміру гвинта за діаметром, кроком, матеріалом і навантаженням — а також за галузевими стандартами. Зараз оптимізуйте надійність і відповідність вимогам.

2026/09/30
Замовте алюмінієві профілі для промислового машинобудування. Дізнайтеся про співвідношення міцності до ваги, стійкість до корозії та економію 30 % витрат. Завантажте посібник.

2026/09/30
Джерело жаростійких алюмінієвих профільних систем. Оволодійте наукою теплового розширення та стратегіями управління напруженням для промислових будівель. Завантажте посібник.

