 EN
Vad är en aluminiumprofil och hur fungerar den?
2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/08
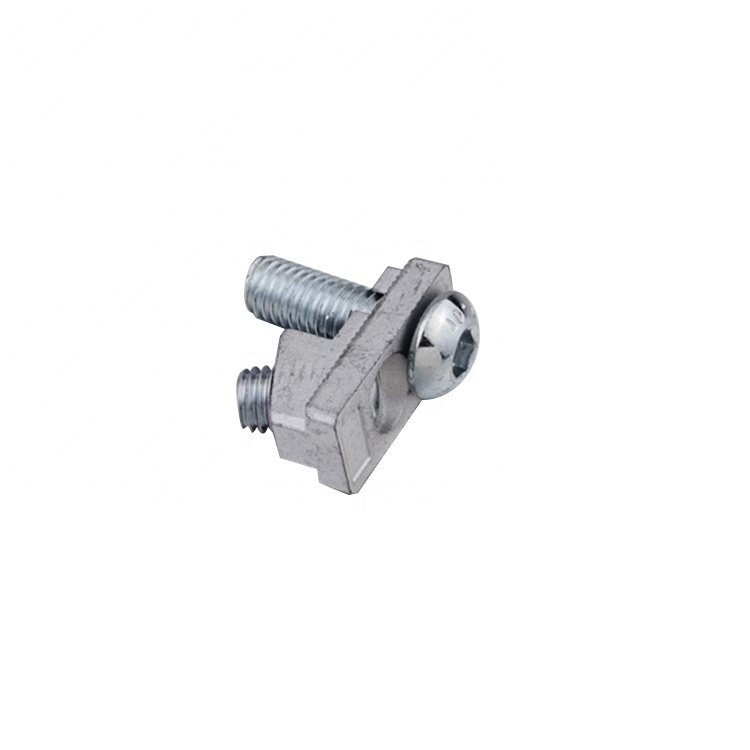
Installation Bultanslutningar att installera korrekt är avgörande för att säkerställa strukturell integritet, driftsäkerhet och långsiktig tillförlitlighet i industriella applikationer. Oavsett om du monterar maskiner, bygger ramverk eller ansluter komponenter i tillverkningsmiljöer kräver installationsprocessen precision, rätt teknik och uppmärksamhet på kritiska detaljer. En felaktigt installerad bultanslutning kan leda till fogbrott, utrustningsnedgång och potentiella säkerhetsrisker. Att förstå grunden för korrekt installation skyddar din investering och säkerställer att dina lösningar för anslutningshårdvara fungerar som avsett.
Den här guiden går igenom hela processen för att installera skruvförbindningar med precision och säkerhet. Från att välja rätt verktyg och förbereda dina material till åtdragningssekvenser och momentangivelser – varje steg bidrar till en robust montering. Installationen av anslutningshårdvarulösningar kräver metodisk planering och kontrollerad utförande för att undvika vanliga problem som överåtdragning, feltrådning eller feljustering. Genom att följa branschens bästa praxis och förstå de mekaniska principerna bakom gängade fästelement kan du uppnå professionella resultat som uppfyller eller överträffar prestandakraven.
Innan du påbörjar installationen av skruvförbindelser ska du samla alla nödvändiga verktyg och material vid arbetsplatsen. Du behöver en hylsnyckel eller öppen nyckel i rätt storlek för ditt skruvhuvud, en momentnyckel för exakt åtdragning, underläppar och muttrar som är kompatibla med dina industriella skruvförbindelser samt en trådborste eller tygduk för att rengöra skrufytor. Att ha en momenttabell som är specifik för ditt användningsområde förhindrar gissningar och säkerställer konsekventa resultat för alla lösningar för anslutningskomponenter. Renlighet är avgörande – även små partiklar smuts eller korrosion på skruvgängorna kan försämra fogkvaliteten och påverka prestandan hos dina gängade fästsysteem.
Undersök varje bultanslutning för synlig skada, korrosion eller defekter innan installation. Kontrollera att alla industriella bultsatsar överensstämmer med de tekniska specifikationer som krävs för ditt projekt. Se till att komponenter i gängade fästsyste mär fria från böjda gängor, avslitna ytor eller föroreningar. Att anpassa bultens diameter, materialklass och längd till konstruktionskraven förhindrar svaga förbindelser och potentiella monteringsfel. Inspektera de ytor där bulten ska monteras – de måste vara rena, plana och justerade för att stödja korrekt lastfördelning genom dina anslutningshårdvarulösningar.
Börja med att skruva in skruvans anslutning manuellt i dess mottagande hål för att etablera gängengreppet utan att tvinga på fästdelen. Lätt, konsekvent handtryck säkerställer att gängorna engagerar korrekt och minskar risken för felgängning. När manuell skruvning känns jämn och riktad ska en bricka placeras under skruvhuvudet för att fördela belastningen jämnt; därefter placeras muttern och brickan på motsatt sida av förbindelsen. Denna lagerordning i dina industriella skruvförbindningar skapar en större bär yta och skyddar de anslutna materialen mot krossning eller deformation. Korrekt gängengrepp i gängade fästsystem är grunden för en pålitlig förbindelse.
För skrufförbindare i flerskruvsanordningar ska åtdragningsordningen följa ett stjärnmönster eller ett diagonalt mönster istället för att gå runt kanten i ordning. Detta säkerställer en jämn spänningsfördelning och förhindrar deformation eller feljustering i dina anslutningskomponenter. Börja med en måttlig åtdragning – tillräckligt för att dra samman delarna utan överdriven kraft. Utför sedan en första genomgång där alla skruvar åtdrags till cirka 50 % av den slutliga åtdragningsmomentet, följt av en andra genomgång där alla skruvar åtdrags till det angivna slutliga åtdragningsmomentet. Genom att använda en kalibrerad momentnyckel säkerställs att varje skrufförbindare når den önskade spännkraften utan överåtdragning. Se i din tekniska dokumentation eller i skruftillverkarens specifikationer för att identifiera det korrekta åtdragningsmomentet för dina specifika industriella skruvmonteringer och materialkombinationer.
Efter att ha slutfört installationen av alla skrufförbindelser ska en visuell och taktil inspektion utföras på varje fog. Kontrollera att muttrarna är fullt åtdragna, att brickorna är i kontakt med de anslutna ytor och att inga gängor sticker ut förbi muttrarna. Se till att det inte finns några springor mellan de sammanfogade komponenterna och att anslutningskomponenterna fortfarande är justerade i enlighet med konstruktionsavsedlingen. För kritiska applikationer ska en andra momentkontroll utföras efter 24 timmar från monteringen för att ta hänsyn till eventuell nedpackning eller avslappning i de gängade fästsystemen. Fotografisk dokumentation av färdiga monteringar ger en kvalitetsregistrering och förenklar framtida underhåll eller ommontering.
Industriella skruvförband utsätts för vibrationer, termisk cykling och dynamiska belastningar som gradvis kan lösa åtdragningsfacken över tid. Sätt upp ett regelbundet kontrollschema för att kontrollera åtdragningsgraden hos skruvförbanden med intervall som är anpassade till din applikations allvarlighetsgrad. Periodisk vridmomentverifiering med en kalibrerad nyckel säkerställer att anslutningskomponenterna behåller sin ursprungliga spännkraft och bärförmåga. Överväg att använda ett medelstarkt gänglåsmedel för att förhindra oavsiktlig lösning i miljöer med hög vibration. Rätt underhåll av skruvförband och gängade fästsyste m förlänger utrustningens livslängd, förhindrar oväntade fel och skyddar arbetstagares säkerhet i industriella miljöer.
Överdrivning är den främsta orsaken till fel på skruvförbindelser. För hög vridmoment sträcker skruven bortom dess konstruktionsgränser, minskar klämkraften och kan leda till gängskada eller brott på förspänningsdelen. Användning av en kalibrerad vridmomentsnyckel och efterlevnad av angivna värden förhindrar detta kritiska fel i industriella skruvförbindelser och gängade förspänningsystem.
Vridmomentsspecifikationer beror på skruvdiameter, materialklass, gängtyp och applikationskrav. Kolla dina konstruktionsritningar, tillverkarens datablad för skruvar eller branschstandarder såsom ISO- eller SAE-specifikationer. Olika lösningar för förbindningsutrustning kan kräva olika vridmomentvärden även om skruvstorlekarna verkar liknande, så kontrollera alltid specifikationerna innan installation.
Återanvändning av industriella skruvförband beror på deras skick och hur kritiskt användningsområdet är. Om skruvarna inte visar någon synlig skada, korrosion eller gängslitning kan de eventuellt återanvändas i icke-kritiska applikationer. I kritiska strukturella eller säkerhetsrelaterade applikationer krävs dock vanligtvis nya skruvförband för att säkerställa tillförlitlighet. Granska noggrant och hänvisa till dina tekniska krav innan du avgör om befintliga fästdon uppfyller godkännandekriterierna.

2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/30
Köp aluminiumprofiler för byggprojekt. Lär dig om strukturell ramkonstruktion, klädnings- och fönstervinster för maximal avkastning på investeringen (ROI). Ladda ner guiden.

2026/09/30
Köp optimala tekniker för att välja storlek på aluminiumprofiler. Utvärdera last, utrymme, legering, miljö och kostnadsfaktorer för att förhindra genomböjning. Ladda ner guiden.

2026/09/30
Har du problem med förbindningsfel eller omarbete? Behärsk skruvstorleksval genom att analysera diameter, gängstigning, material och last – samt branschspecifika standarder. Optimera tillförlitlighet och efterlevnad redan idag.

2026/09/30
Köp aluminiumprofiler för industriell konstruktion. Upptäck förhållandet mellan styrka och vikt, korrosionsbeständighet och 30 % i kostnadsbesparingar. Ladda ner guiden.

2026/09/30
Källa till värmebeständiga aluminiumprofilsystem. Behärsk vetenskapen kring termisk expansion och strategier för spänningshantering i industriella byggnader. Ladda ner guiden.

