 EN
Что такое алюминиевый профиль и как он работает?
2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/08
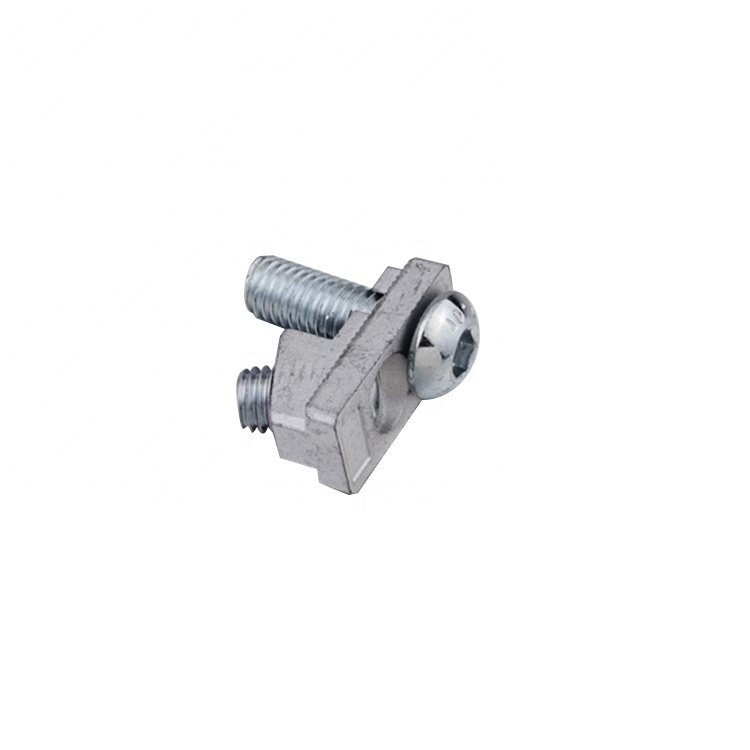
Установка Болтовые соединители правильная установка имеет решающее значение для обеспечения конструктивной целостности, эксплуатационной безопасности и долгосрочной надёжности в промышленных применениях. Независимо от того, собираете ли вы оборудование, возводите каркасы или соединяете компоненты в производственных средах, процесс установки требует точности, правильной техники и внимания к ключевым деталям. Некачественно установленный болтовой соединитель может привести к разрушению соединения, простою оборудования и потенциальным угрозам безопасности. Понимание основ правильной установки защищает ваши инвестиции и гарантирует, что решения для соединительной фурнитуры будут функционировать так, как задумано.
Это руководство подробно описывает весь процесс установки болтовых соединителей с высокой точностью и уверенностью. От выбора подходящих инструментов и подготовки материалов до последовательности затяжки и требований к крутящему моменту — каждый этап способствует формированию прочной сборки. Установка решений для соединительных компонентов требует тщательного планирования и контролируемого выполнения, чтобы избежать типичных ошибок, таких как чрезмерная затяжка, срыв резьбы или неправильное выравнивание. Соблюдая передовые отраслевые практики и понимая механические принципы работы резьбовых крепёжных систем, вы сможете добиться результатов профессионального уровня, соответствующих или превосходящих требования к эксплуатационным характеристикам.
Прежде чем приступить к установке болтовых соединителей, соберите все необходимые инструменты и материалы на своём рабочем месте. Вам понадобятся накидной или рожковый ключ подходящего размера для головки болта, динамометрический ключ для точной затяжки, шайбы и гайки, совместимые с вашими промышленными болтовыми соединениями, а также проволочная щётка или ткань для очистки поверхностей болтов. Наличие таблицы значений крутящего момента, специфичной для вашего применения, исключает приблизительные оценки и обеспечивает стабильные результаты во всех решениях для соединительных компонентов. Чистота имеет решающее значение: даже мелкие загрязнения или коррозия на резьбе болтов могут ухудшить качество соединения и повлиять на работу ваших резьбовых крепёжных систем.
Проверьте каждый болтовой соединитель на наличие видимых повреждений, коррозии или дефектов перед установкой. Убедитесь, что все промышленные болтовые комплекты соответствуют инженерным спецификациям, требуемым вашим проектом. Проверьте компоненты резьбовых крепёжных систем на отсутствие искривлённой резьбы, сорванных поверхностей или загрязнений. Соответствие диаметра болта, марки материала и длины проектным требованиям предотвращает образование слабых соединений и возможные отказы при сборке. Осмотрите поверхности, на которые будет установлен болт: они должны быть чистыми, ровными и правильно выровненными для обеспечения надлежащего распределения нагрузки через ваши решения для крепёжных изделий.
Начните с ручной навинчивания болтового соединителя в соответствующее отверстие, чтобы обеспечить зацепление резьбы без принуждения крепёжного элемента. Лёгкое и равномерное ручное усилие гарантирует правильное зацепление резьбы и снижает риск нарезания резьбы с перекосом. Как только ручное навинчивание станет ощущаться плавным и выровненным, установите шайбу под головку болта для равномерного распределения нагрузки, затем разместите гайку и шайбу с противоположной стороны соединения. Такой порядок расположения компонентов в промышленных болтовых соединениях увеличивает опорную поверхность и защищает соединяемые материалы от продавливания или деформации. Правильное зацепление резьбы в резьбовых крепёжных системах является основой надёжного соединения.
Для болтовых соединителей в конфигурациях с несколькими болтами затягивайте их по звёздообразному или диагональному порядку, а не последовательно по периметру. Такой подход обеспечивает равномерное распределение механических напряжений и предотвращает деформацию или смещение элементов в решениях для соединительных узлов. Начните с умеренного предварительного затяжения — достаточно сильного, чтобы совместить детали, но без чрезмерного усилия. Затем выполните первый полный проход затяжки до приблизительно 50 % от конечного значения крутящего момента, после чего — второй проход, при котором все болты доводятся до указанного конечного значения крутящего момента. Использование калиброванного динамометрического ключа гарантирует достижение каждым болтовым соединителем требуемого усилия затяжки без перетяжки. Сверьтесь с технической документацией или спецификациями производителя болтов, чтобы определить правильное значение крутящего момента для конкретных промышленных болтовых сборок и комбинаций материалов.
Posle zaversheniya ustanovki vsekh boltovykh soedinitel'nykh elementov provedite vizual'nyy i taktil'nyy osmotr kazhdogo soedineniya. Prover'te, chtoby gaike byli polnost'yu zatyanuty, shayby kasa lis' poverkhnostey soedinyaemykh detaley i ni odna rez'ba ne vykhodila za predely gaike. Ubedites', chto mezhdu soedinyaemymi komponentami otсутstvuyut zazory, a konstruktsiya krepezhnykh elementov sootvetstvuet zamyslu proektanta. Dlya kriticheskikh primeneniy provodite vtoruyu proverku momenta zatyanutosti cherez 24 chasa posle sborki, chtoby uzhest' lyubye smeshcheniya ili rasslableniya v rez'bovykh krepezhnykh sistemakh. Fotograficheskaya dokumentatsiya gotovykh sborok obespechivaet kontrol' kachestva i uprashchaet budushchiye operatsii po tekhnicheskomu obsluzhivaniyu ili povtornoy sborke.
Промышленные болтовые соединения подвергаются вибрации, термическим циклам и динамическим нагрузкам, которые со временем могут постепенно ослаблять крепёжные элементы. Установите регулярный график осмотров для проверки затяжки болтовых соединителей с интервалами, соответствующими степени тяжести вашей эксплуатационной задачи. Периодическая проверка крутящего момента с помощью откалиброванного ключа гарантирует, что решения для соединительных компонентов сохраняют первоначальное натяжение и несущую способность. В условиях высокой вибрации рекомендуется применять состав средней прочности для фиксации резьбы, чтобы предотвратить непреднамеренное ослабление. Правильное техническое обслуживание болтовых соединителей и резьбовых крепёжных систем увеличивает срок службы оборудования, предотвращает внезапные отказы и обеспечивает безопасность персонала на промышленных объектах.
Перетяжка является основной причиной выхода из строя болтовых соединителей. Избыточный крутящий момент растягивает болт за пределы его проектных возможностей, снижает силу зажима и может привести к срыву резьбы или разрушению крепёжного элемента. Использование откалиброванного динамометрического ключа и строгое соблюдение заданных значений крутящего момента позволяют предотвратить эту критическую ошибку при сборке промышленных болтовых соединений и резьбовых крепёжных систем.
Значения крутящего момента зависят от диаметра болта, марки материала, типа резьбы и требований конкретного применения. Следует обращаться к конструкторской документации, техническим паспортам производителя болтов или отраслевым стандартам, таким как ISO или SAE. Различные решения в области крепёжных изделий могут требовать разных значений крутящего момента даже при одинаковом размере болтов, поэтому перед установкой всегда необходимо проверять соответствующие спецификации.
Повторное использование промышленных болтовых соединений зависит от их состояния и степени критичности применения. Если на болтах отсутствуют видимые повреждения, коррозия или износ резьбы, их можно использовать повторно в некритичных приложениях. Однако в критичных конструкционных или безопасностных приложениях, как правило, требуются новые болтовые соединители для обеспечения надёжности. Тщательно проведите осмотр и сверьтесь с инженерными требованиями перед принятием решения о том, соответствуют ли существующие крепёжные элементы критериям допустимости.

2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/30
Поставка алюминиевых профилей для строительных проектов. Изучите преимущества использования в несущих каркасах, фасадных системах и оконных конструкциях для максимизации рентабельности инвестиций. Скачайте руководство.

2026/09/30
Поставка оптимальных методик подбора размеров алюминиевых профилей. Оцените факторы нагрузки, доступного пространства, сплава, условий эксплуатации и стоимости, чтобы предотвратить прогиб. Скачайте руководство.

2026/09/30
Столкнулись с отказами крепёжных элементов или необходимостью переделок? Освойте правильный подбор винтов по диаметру, шагу резьбы, материалу и нагрузке — а также по отраслевым стандартам. Повысьте надёжность и соответствие требованиям уже сегодня.

2026/09/30
Поставка алюминиевых профилей для промышленного машиностроения. Узнайте о соотношении прочности и массы, стойкости к коррозии и экономии до 30 %. Скачайте руководство.

2026/09/30
Источник термостойких алюминиевых профильных систем. Освойте науку о тепловом расширении и стратегии управления напряжениями для промышленного строительства. Скачайте руководство.

