 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/08
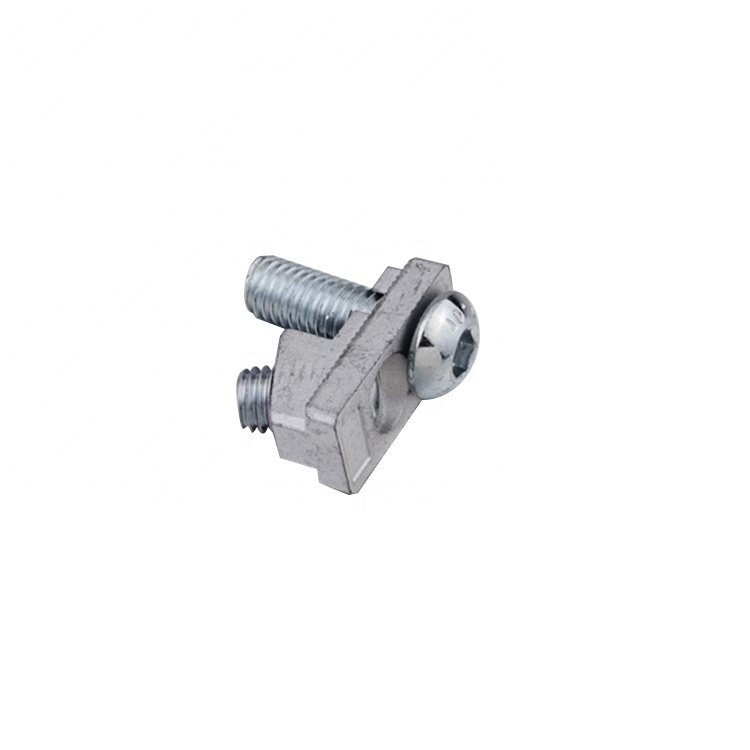
इंस्टॉलिंग बोल्ट कनेक्टर सही ढंग से स्थापित करना औद्योगिक अनुप्रयोगों में संरचनात्मक अखंडता, संचालन सुरक्षा और दीर्घकालिक विश्वसनीयता सुनिश्चित करने के लिए आवश्यक है। चाहे आप मशीनरी को असेंबल कर रहे हों, फ्रेमवर्क बना रहे हों, या निर्माण वातावरण में घटकों को जोड़ रहे हों, स्थापना प्रक्रिया में सटीकता, उचित तकनीक और महत्वपूर्ण विवरणों पर ध्यान देना आवश्यक है। खराब तरीके से स्थापित बोल्ट कनेक्टर से जोड़ की विफलता, उपकरण का अवरोध और संभावित सुरक्षा जोखिम उत्पन्न हो सकते हैं। उचित स्थापना के मूल सिद्धांतों को समझना आपके निवेश की रक्षा करता है और यह सुनिश्चित करता है कि आपके कनेक्शन हार्डवेयर समाधान अपने निर्धारित उद्देश्य के अनुसार कार्य करें।
यह गाइड आपको बोल्ट कनेक्टर्स की सटीक और आत्मविश्वासपूर्ण स्थापना की पूरी प्रक्रिया के माध्यम से ले जाता है। सही उपकरणों का चयन और सामग्री की तैयारी से लेकर कसने के क्रम और टॉर्क विनिर्देशों तक, प्रत्येक चरण एक मज़बूत असेंबली के निर्माण में योगदान देता है। कनेक्शन हार्डवेयर समाधानों की स्थापना के लिए विधिपूर्ण योजना बनाना और नियंत्रित कार्यान्वयन आवश्यक है, ताकि अत्यधिक कसना, क्रॉस-थ्रेडिंग या गलत संरेखण जैसी सामान्य गलतियों को रोका जा सके। उद्योग के सर्वश्रेष्ठ अभ्यासों का पालन करने और थ्रेडेड फास्टनिंग प्रणालियों के पीछे के यांत्रिक सिद्धांतों को समझने से आप पेशेवर-स्तरीय परिणाम प्राप्त कर सकते हैं जो प्रदर्शन आवश्यकताओं को पूरा करते हैं या उनसे अधिक होते हैं।
बोल्ट कनेक्टर्स की स्थापना शुरू करने से पहले, अपने कार्य स्थल पर सभी आवश्यक उपकरण और सामग्री को एकत्रित कर लें। आपको अपने बोल्ट के सिर के अनुसार उपयुक्त आकार का सॉकेट रिंच या ओपन-एंड रिंच, सटीक कसाव के लिए टॉर्क रिंच, आपके औद्योगिक बोल्ट असेंबली के साथ संगत वॉशर और नट्स, तथा बोल्ट की सतहों को साफ़ करने के लिए एक तार का ब्रश या कपड़ा चाहिए। अपने अनुप्रयोग के लिए विशिष्ट टॉर्क विनिर्देश चार्ट का उपयोग करने से अनुमान लगाने की आवश्यकता समाप्त हो जाती है और सभी कनेक्शन हार्डवेयर समाधानों में सुसंगत परिणाम सुनिश्चित होते हैं। सफ़ाई अत्यंत महत्वपूर्ण है—बोल्ट के धागों पर भी छोटे से छोटे मलबे या संक्षारण का जोड़ की गुणवत्ता को समाप्त कर सकता है और आपकी धागेदार फास्टनिंग प्रणालियों के प्रदर्शन को प्रभावित कर सकता है।
प्रत्येक बोल्ट कनेक्टर का दृश्य रूप से क्षति, संक्षारण या दोषों के लिए निरीक्षण करें, इससे पहले कि आप उन्हें स्थापित करें। सुनिश्चित करें कि सभी औद्योगिक बोल्ट असेंबलियाँ आपकी परियोजना द्वारा आवश्यक इंजीनियरिंग विनिर्देशों के अनुरूप हों। सुनिश्चित करें कि धागेदार फास्टनिंग सिस्टम के घटकों में मुड़े हुए धागे, खराब हुए सतह या दूषण न हों। बोल्ट के व्यास, सामग्री ग्रेड और लंबाई को डिज़ाइन आवश्यकताओं के अनुरूप चुनना कमज़ोर जोड़ों और संभावित असेंबली विफलताओं को रोकता है। उस सतह का निरीक्षण करें जिस पर बोल्ट स्थापित किया जाना है—यह साफ़, समतल और संरेखित होनी चाहिए ताकि आपके कनेक्शन हार्डवेयर समाधानों के माध्यम से भार वितरण उचित रूप से हो सके।
पहले बोल्ट कनेक्टर को उसके स्वीकार करने वाले छिद्र में हाथ से धागा लगाएँ, ताकि धागे का संयोजन बिना किसी जबरदस्ती के स्थापित हो जाए। हल्का, सुसंगत हाथ का दबाव सुनिश्चित करता है कि धागे सही ढंग से संलग्न हों और क्रॉस-थ्रेडिंग के जोखिम को कम करता है। जब हाथ से धागा लगाना चिकना और संरेखित महसूस होने लगे, तो बोल्ट के सिर के नीचे एक वॉशर लगाएँ ताकि भार समान रूप से वितरित हो सके, फिर कनेक्शन के विपरीत ओर नट और वॉशर को स्थापित करें। आपके औद्योगिक बोल्ट असेंबली में यह परतदार व्यवस्था एक बड़ी बेयरिंग सतह बनाती है और जुड़ी हुई सामग्री को कुचलने या विकृत होने से बचाती है। धागे वाले फास्टनिंग प्रणालियों में उचित धागा संयोजन एक विश्वसनीय जोड़ की नींव है।
बहु-बोल्ट विन्यास में बोल्ट कनेक्टर्स को क्रमिक रूप से परिधि के आसपास नहीं, बल्कि तारा या विकर्ण पैटर्न में कसना चाहिए। यह दृष्टिकोण तनाव को समान रूप से वितरित करता है और आपके कनेक्शन हार्डवेयर समाधानों में वार्पिंग या गलत संरेखण को रोकता है। एक मध्यम स्नग (snug) के साथ शुरुआत करें—इतना कि भागों को एक साथ खींचा जा सके, लेकिन अत्यधिक बल के बिना। फिर पहले चरण में सभी बोल्ट्स को अंतिम टॉर्क के लगभग ५०% तक कस लें, और दूसरे चरण में सभी बोल्ट्स को निर्दिष्ट अंतिम टॉर्क तक ले जाएँ। कैलिब्रेटेड टॉर्क रिंच का उपयोग करने से प्रत्येक बोल्ट कनेक्टर को लक्ष्य तनाव तक पहुँचने में सहायता मिलती है, बिना अतिकसी के। अपने विशिष्ट औद्योगिक बोल्ट असेंबलियों और सामग्री संयोजनों के लिए सही टॉर्क मान की पहचान करने के लिए अपने इंजीनियरिंग दस्तावेज़ या बोल्ट निर्माता के विनिर्देशों का संदर्भ लें।
सभी बोल्ट कनेक्टर्स के स्थापना पूरी करने के बाद, प्रत्येक जॉइंट का दृश्य और स्पर्श संबंधी निरीक्षण करें। सुनिश्चित करें कि नट पूरी तरह से बैठे हुए हैं, वॉशर संबंधित सतहों के संपर्क में हैं, और नट के बाहर कोई धागा उजागर नहीं है। जुड़े हुए घटकों के बीच कोई अंतराल नहीं है इसकी पुष्टि करें और सुनिश्चित करें कि कनेक्शन हार्डवेयर समाधान डिज़ाइन के उद्देश्य के अनुरूप संरेखित बने रहें। महत्वपूर्ण अनुप्रयोगों के लिए, धागेदार फास्टनिंग प्रणालियों में किसी भी बैठने या ढीलापन को ध्यान में रखते हुए, असेंबली के 24 घंटे बाद दूसरी टॉर्क सत्यापन प्रक्रिया करें। पूर्ण असेंबली की फोटोग्राफिक दस्तावेज़ीकरण गुणवत्ता रिकॉर्ड प्रदान करता है और भविष्य में रखरखाव या पुनः असेंबली प्रक्रियाओं को सरल बनाता है।
उद्योगिक बोल्ट असेंबलीज़ को कंपन, तापीय चक्र और गतिशील भारों का सामना करना पड़ता है, जो समय के साथ फास्टनर्स को धीरे-धीरे ढीला कर सकते हैं। अपने अनुप्रयोग की गंभीरता के अनुसार उचित अंतराल पर बोल्ट कनेक्टर की कसावट की जाँच के लिए एक नियमित निरीक्षण शेड्यूल तैयार करें। कैलिब्रेटेड रिंच का उपयोग करके आवधिक टॉर्क सत्यापन सुनिश्चित करता है कि कनेक्शन हार्डवेयर समाधान अपना प्रारंभिक तनाव और भार वहन करने की क्षमता बनाए रखें। उच्च कंपन वातावरण में अनजाने में ढीला होने को रोकने के लिए मध्यम-शक्ति वाले थ्रेड-लॉकिंग यौगिक का उपयोग करने पर विचार करें। बोल्ट कनेक्टर्स और थ्रेडेड फास्टनिंग प्रणालियों का उचित रखरखाव उपकरण के जीवनकाल को बढ़ाता है, अप्रत्याशित विफलताओं को रोकता है और औद्योगिक स्थलों पर कर्मचारी सुरक्षा की रक्षा करता है।
बोल्ट कनेक्टर विफलता का प्रमुख कारण अत्यधिक कसाव है। अत्यधिक टॉर्क बोल्ट को इसकी डिज़ाइन सीमा से परे खींच देता है, क्लैम्पिंग बल को कम कर देता है, और धागे के टूटने या फास्टनर के टूटने का कारण बन सकता है। एक कैलिब्रेटेड टॉर्क रिंच का उपयोग करना और निर्दिष्ट मानों का पालन करना औद्योगिक बोल्ट असेंबली और थ्रेडेड फास्टनिंग प्रणालियों में इस महत्वपूर्ण त्रुटि को रोकता है।
टॉर्क विनिर्देश बोल्ट के व्यास, सामग्री ग्रेड, धागे के प्रकार और अनुप्रयोग की आवश्यकताओं पर निर्भर करते हैं। अपने इंजीनियरिंग ड्रॉइंग्स, बोल्ट निर्माता के डेटाशीट्स या ISO या SAE विनिर्देश जैसे उद्योग मानकों का संदर्भ लें। विभिन्न कनेक्शन हार्डवेयर समाधानों के लिए अलग-अलग टॉर्क मानों की आवश्यकता हो सकती है, भले ही बोल्ट के आकार समान प्रतीत हों, अतः स्थापना से पहले सदैव विनिर्देशों की पुष्टि कर लें।
उद्योगिक बोल्ट असेंबली का पुनः उपयोग उनकी स्थिति और अनुप्रयोग की महत्वपूर्णता पर निर्भर करता है। यदि बोल्ट पर कोई दृश्यमान क्षति, संक्षारण या धागे का क्षरण नहीं दिखाई देता है, तो उनका गैर-महत्वपूर्ण अनुप्रयोगों में पुनः उपयोग किया जा सकता है। हालाँकि, महत्वपूर्ण संरचनात्मक या सुरक्षा संबंधित अनुप्रयोगों के लिए आमतौर पर नए बोल्ट कनेक्टर की आवश्यकता होती है ताकि विश्वसनीयता सुनिश्चित की जा सके। निर्णय लेने से पहले ध्यानपूर्वक निरीक्षण करें और यह सुनिश्चित करें कि मौजूदा फास्टनर आपकी इंजीनियरिंग आवश्यकताओं और स्वीकृति मानदंडों को पूरा करते हैं।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

