 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/08
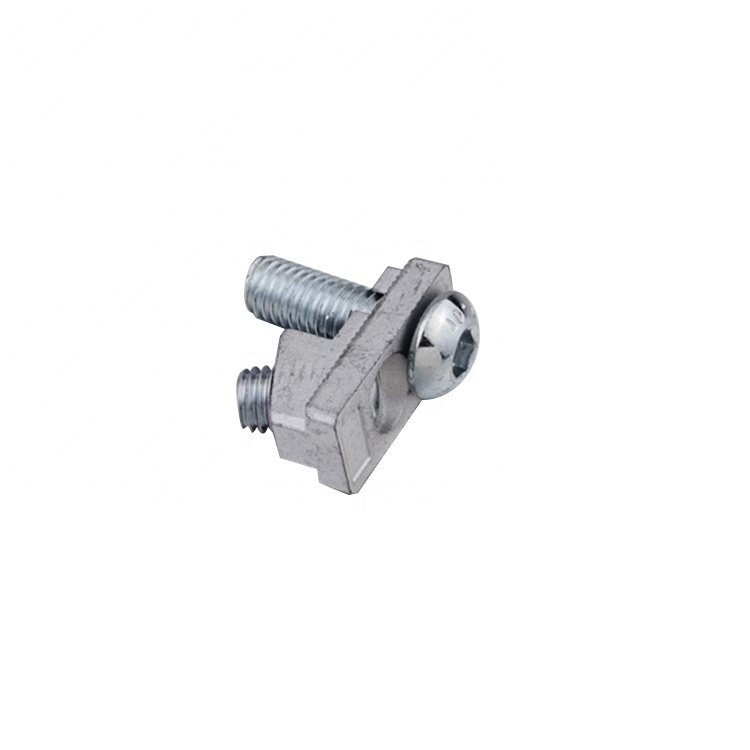
インストール ボルトコネクタ 正確な取付けは、構造的健全性、作業安全性、および産業用途における長期的な信頼性を確保するために不可欠です。機械装置の組立、フレーム構築、製造現場での部品接続など、どのような場面でも、取付け工程には精度・適切な手法・重要な細部への配慮が求められます。不適切に取付けられたボルトコネクタは、継手の破損、設備の停止、さらには安全上の危険を招く可能性があります。正しい取付けの基本を理解することは、投資の保護につながり、接続ハードウェアソリューションが設計通りの性能を発揮することを保証します。
このガイドでは、ボルトコネクタの正確かつ確実な取り付け手順を、一から丁寧に解説します。適切な工具の選定や材料の準備から、締め付け順序やトルク仕様まで、各ステップが堅牢な組立を実現するために重要です。接続ハードウェアの取り付けには、過締め、ねじ山の損傷(クロススレッド)、位置ずれなどの一般的なトラブルを防ぐため、計画的かつ制御された作業が不可欠です。業界標準のベストプラクティスを踏まえ、ねじ式締結システムの機械的原理を正しく理解することで、性能要件を満たす、あるいは上回るプロフェッショナルレベルの仕上がりを実現できます。
ボルトコネクタの取り付けを始める前に、作業場所に必要な工具と材料をすべて揃えてください。必要なものには、ボルト頭部のサイズに合ったソケットレンチまたはオープンエンドレンチ、正確な締め付けを行うためのトルクレンチ、産業用ボルトアセンブリに対応したワッシャーおよびナット、そしてボルト表面を清掃するためのワイヤーブラシまたは布があります。また、ご使用の用途に特化したトルク仕様表を用意しておくことで、推測による締め付けを避け、すべての接続ハードウェアソリューションにおいて一貫性のある結果を得ることができます。清掃は極めて重要です。ボルトのねじ山にわずかでも異物や腐食が残っていると、継手の品質が損なわれ、ねじ式締結システムの性能に影響を及ぼす可能性があります。
ボルト接続部品を設置する前に、目視で損傷、腐食、欠陥がないか確認してください。また、使用する産業用ボルトアセンブリが、プロジェクトで要求される設計仕様と一致していることも確認してください。ねじ締結システムの部品については、ねじ山の曲がり、ねじ山の摩耗(なめらかになっている部分)、異物の付着などがないか点検します。ボルトの直径、材質の等級、長さが設計要件に合致しているかどうかを確認することで、接合部の強度低下や組立時の不具合を防ぐことができます。ボルトを設置する受け側の面(接触面)も点検し、汚れや凹凸がなく、平滑かつ正確に位置合わせされていることを確認してください。これにより、接合部品全体を通じた荷重の適切な分散が確保されます。
まず、ボルト・コネクタを手で受け側の穴にねじ込み、無理に押し込まずにねじ山の噛み合いを確立します。やさしく、一定の力を手で加えることで、ねじ山が正しく噛み合い、たわみやずれによるねじ切り(クロススレッド)のリスクを低減できます。手でねじ込む作業が滑らかで、位置がきちんと合っていると感じたら、ボルト頭部の下にワッシャーを装着して荷重を均等に分散させ、その後、接合部の反対側にナットとワッシャーを配置します。こうした層状構造は、産業用ボルト接合において支持面積を広げ、接合される部材が圧縮や変形するのを防ぎます。ねじ式締結システムにおける適切なねじ山噛み合い長さは、信頼性の高い接合を実現するための基本です。
複数ボルト構成のボルト接続部では、周囲を順番に締め付けるのではなく、星形または対角線パターンで締め付けてください。この方法により応力が均等に分散され、接続部品のたわみや位置ずれを防ぐことができます。まず、部品同士を軽く引き寄せる程度の「適度な締め付け」から始めます。その後、最終トルクの約50%まで全ボルトを一巡締め付け、さらに二巡目で各ボルトを規定の最終トルク値まで締め付けます。校正済みのトルクレンチを使用すれば、過締めを防ぎつつ、各ボルト接続部を所定の張力に確実に設定できます。使用する産業用ボルト組立品および材料の組み合わせに応じた正しいトルク値は、設計仕様書またはボルトメーカーの技術仕様書をご参照ください。
すべてのボルトコネクタの取り付けが完了した後、各接合部を視覚的および触覚的に検査します。ナットが完全に seating されていること、ワッシャーが接合面と密着していること、およびナットから螺紋が露出していないことを確認してください。また、接合部品間に隙間がなく、接合用ハードウェアの配置が設計意図通りに保たれていることも検証します。特に重要な用途では、組立後24時間経過後に再びトルクを確認し、ねじ締結部における沈み込みや緩みを考慮します。完成した組立状態の写真記録は、品質管理の記録として有効であり、将来的な保守作業や再組立手順の簡素化にも役立ちます。
産業用ボルトアセンブリは、振動、熱サイクル、動的荷重などの影響を受けるため、時間の経過とともに締結部が徐々に緩むことがあります。ご使用のアプリケーションにおける負荷の厳しさに応じて、適切な間隔でボルト接続部の締め具合を点検する定期点検スケジュールを確立してください。校正済みのトルクレンチを用いた定期的なトルク確認により、接続部ハードウェアが初期の張力および荷重支持性能を維持していることを保証できます。特に高振動環境では、中強度のネジロック剤を塗布することで、意図しない緩みを防止することを検討してください。ボルト接続部およびねじ式締結システムの適切な保守管理は、機器の寿命延長、予期せぬ故障の防止、そして産業現場における作業員の安全確保に寄与します。
ボルト接続部の故障の主な原因は、過度な締め付けです。規定を超えるトルクをかけると、ボルトが設計限界を超えて伸び、挟持力が低下し、ねじ山の損傷やファスナーの破断を招く可能性があります。校正済みのトルクレンチを用い、指定されたトルク値を厳守することで、産業用ボルト組立およびねじ式締結システムにおけるこの重大な誤りを防ぐことができます。
トルク仕様は、ボルトの直径、材質等級、ねじ形状、および用途要件によって異なります。設計図面、ボルトメーカーのデータシート、またはISOやSAEなどの業界規格を参照してください。見た目が類似していても、異なる接続ハードウェアソリューションでは異なるトルク値が要求される場合があるため、取り付け前に必ず仕様を確認してください。
産業用ボルト組立品の再使用は、その状態および使用用途の重要度によって異なります。ボルトに目視で確認できる損傷、腐食、またはねじ山の摩耗が見られない場合、非重要用途では再使用できる可能性があります。ただし、構造的・安全性が重要な用途では、信頼性を確保するため、通常は新品のボルト接合部品を使用する必要があります。再使用を判断する際は、必ず慎重に点検を行い、エンジニアリング要件を確認して、既存の締結部品が受入基準を満たすかどうかを評価してください。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

