 EN
Apa Itu Profil Aluminium dan Cara Kerjanya?
2026/09/30
Dapatkan profil aluminium untuk kerangka modular serba guna. Pelajari mekanisme ekstrusi, keunggulan kekuatan, serta ketahanan terhadap korosi. Permintaan informasi lebih lanjut.

2026/09/23

Konektor sudut merupakan komponen dasar dalam perakitan struktural, sistem rangka, dan aplikasi teknik presisi. Kesalahan pemasangan konektor sudut merupakan salah satu sumber kegagalan sambungan, ketidaksejajaran, dan penurunan integritas struktural yang paling umum di lingkungan industri. Memahami apa yang salah selama proses pemasangan membantu insinyur, teknisi, dan tim pemeliharaan mencegah pemborosan akibat pekerjaan ulang, waktu henti, serta insiden keselamatan. Panduan ini membahas secara spesifik kesalahan pemasangan yang memengaruhi konektor sudut, dampaknya, serta strategi pencegahan yang telah terbukti efektif.
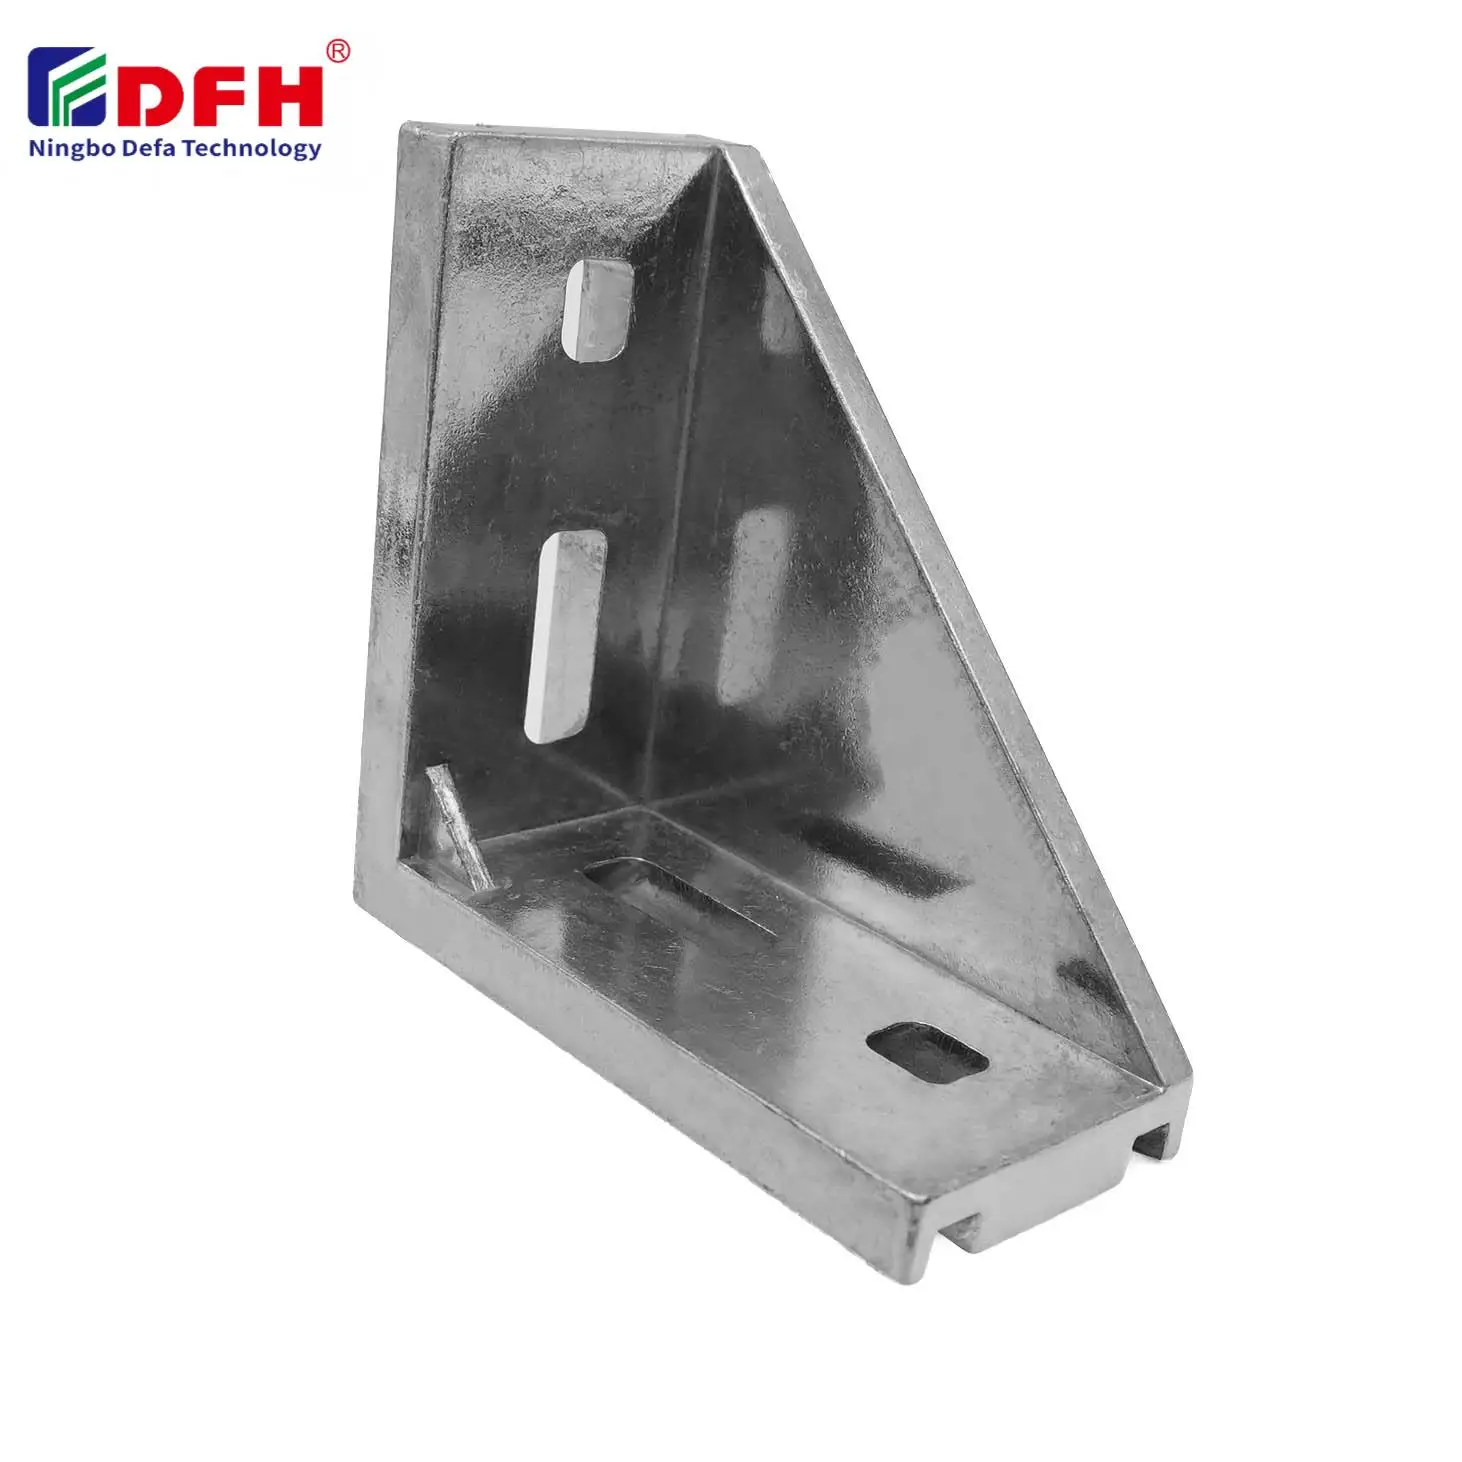
Apakah Anda bekerja dengan sistem ekstrusi aluminium, perakitan rangka baja, atau platform konstruksi modular, kualitas pemasangan konektor sudut secara langsung memengaruhi integritas struktural, akurasi dimensi, dan keandalan jangka panjang. Praktik pemasangan yang buruk menggunakan braket sudut kanan dan pengencang sudut dapat menyebabkan sambungan longgar, kegagalan akibat getaran, serta penghentian tak terencana terhadap operasi peralatan. Dengan mengenali penyebab mendasar kesalahan-kesalahan ini dan menerapkan pemeriksaan sistematis, organisasi mampu menurunkan secara signifikan biaya pekerjaan ulang serta meningkatkan kinerja keseluruhan sistem.
Salah satu kesalahan pemasangan yang paling sering terjadi pada konektor sudut adalah kegagalan mencapai ketegaklurusan sejati pada sambungan 90 derajat. Ketika pengencang sudut dipasang pada sudut yang sedikit menyimpang dari 90 derajat, sambungan yang dihasilkan mengalami distribusi beban yang tidak merata serta konsentrasi tegangan di titik-titik tertentu. Bahkan penyimpangan sudut kecil sebesar 2 hingga 3 derajat pun dapat secara signifikan mengurangi kapasitas daya dukung sambungan dan mempercepat kegagalan karena kelelahan material. Teknisi sering kali meremehkan pentingnya penyelarasan presisi, dengan berasumsi bahwa kondisi 'cukup dekat' sudah memadai.
Konsekuensi dari kesalahan ketegaklurusan melampaui kelemahan struktural langsung. Sambungan sudut 90 derajat yang tidak sejajar menyebabkan ketidaksejajaran berantai dalam perakitan bertahap majemuk, di mana setiap penghubung sudut berikutnya memperparah kesalahan sudut. Fenomena ini memaksa penyesuaian korektif pada komponen tahap selanjutnya, sehingga menghabiskan waktu dan sumber daya material. Penggunaan alat ukur presisi—seperti level digital, pencari sudut, dan sistem pelurusan laser—selama pemasangan mencegah kesalahan tersebut serta menjamin kualitas sambungan yang konsisten.
Braket sudut kanan harus berada di tengah dan diposisikan secara tepat relatif terhadap anggota yang tersambung guna mendistribusikan beban secara simetris. Pemasangan miring—yakni ketika pengencang sudut diposisikan secara asimetris pada permukaan yang tersambung—menghasilkan gaya momen tak seimbang yang memusatkan tegangan pada satu sisi sambungan. Pembebanan asimetris semacam ini mempercepat keausan serta meningkatkan risiko kegagalan tak terduga, terutama pada aplikasi yang mengalami getaran atau beban dinamis. Banyak kesalahan pemasangan berasal dari penyiapan alat bantu yang tidak memadai atau kurangnya panduan posisi yang jelas selama perakitan.
Penempatan pusat konektor sudut yang tepat pada titik sambung menjamin transfer beban yang merata melalui pengencang dan ke kedua anggota yang tersambung. Teknisi harus memverifikasi bahwa pengencang sudut duduk tegak lurus pada kedua permukaan sebelum dikencangkan. Pemeriksaan visual sederhana dan inspeksi taktil dapat mendeteksi posisi miring sebelum pengencang dikencangkan sepenuhnya, sehingga menghemat waktu dan mencegah pembongkaran ulang yang mahal.
Pengencangan pengikat yang tidak tepat merupakan kategori utama kesalahan pemasangan yang memengaruhi konektor sudut di lokasi kerja maupun bengkel. Pengencangan yang terlalu longgar menyisakan celah antara konektor dan komponen yang dihubungkan, sehingga memungkinkan gerak mikro yang secara bertahap membuat pengikat semakin kendur dan menurunkan kualitas sambungan. Sebaliknya, pengencangan yang terlalu kencang menghasilkan gaya jepit berlebih yang dapat merusak ulir, menghancurkan bahan yang lebih lunak, atau menimbulkan tegangan tarik sisa yang melemahkan pengikat ketika mengalami beban berulang. Menentukan spesifikasi torsi yang tepat untuk setiap aplikasi sangat penting guna mencapai sambungan sudut 90 derajat yang andal.
Banyak teknisi mengandalkan insting atau perasaan tangan alih-alih spesifikasi torsi dan alat terkalibrasi. Ketidakonsistenan ini menyebabkan variasi dalam kualitas sambungan di seluruh proses perakitan. Penerapan protokol kunci torsi, penyusunan tabel torsi yang jelas untuk kombinasi material dan ukuran pengencang yang berbeda, serta pelatihan personel mengenai teknik pengencangan yang benar secara langsung mengurangi kesalahan pemasangan. Pengencang sudut harus dikencangkan dalam urutan progresif, bukan mengencangkan sepenuhnya satu pengencang sebelum beralih ke pengencang berikutnya, sehingga memastikan distribusi beban yang merata dan mengurangi distorsi.
Cross-threading terjadi ketika pengencang dimasukkan dalam posisi miring atau tanpa penyelarasan yang memadai, sehingga ulir menjadi rusak atau macet sebelum pengencang sepenuhnya terpasang. Kesalahan ini sangat umum terjadi saat bekerja dengan konektor sudut di ruang sempit di mana akses langsung terbatas. Ulir yang rusak tidak dapat dikencangkan kembali sesuai spesifikasi dan berisiko membuat pengencang longgar akibat getaran atau beban berulang. Setelah kerusakan ulir terjadi, lubang yang terkena dampak sering kali memerlukan perbaikan, seperti pengeboran ulang ke ukuran lebih besar atau pemasangan insert ulir, yang menambah waktu dan biaya dalam proses perakitan.
Pencegahan memerlukan praktik pemasangan yang disengaja: memulai pengencang secara manual sebelum menggunakan alat torsi, membuat lubang panduan bila diperlukan, serta memastikan sumbu pengencang dan lubang selaras sempurna. Untuk konektor sudut dalam sistem ekstrusi aluminium atau komposit, penggunaan senyawa pengunci ulir pada pengencang dapat mengimbangi ketidaksempurnaan kecil pada ulir, meskipun hal ini bukan pengganti teknik pemasangan yang benar.
Kesalahan pemasangan yang melibatkan konektor Sudut sering kali mencakup penggabungan bahan-bahan yang tidak kompatibel tanpa mempertimbangkan korosi galvanik atau perbedaan ekspansi material. Misalnya, menggunakan pengencang baja secara langsung pada braket sudut kanan berbahan aluminium memicu korosi galvanik yang melemahkan antarmuka sambungan serta menghasilkan produk sampingan korosi yang mengganggu pemasangan yang tepat. Demikian pula, menyambung bahan-bahan dengan koefisien ekspansi termal berbeda—seperti aluminium dan baja dalam aplikasi siklus suhu—menghasilkan siklus tegangan yang melonggarkan pengencang serta menyebabkan kelelahan sambungan seiring waktu.
Pemilihan bahan yang tepat melibatkan spesifikasi pengencang dan pengencang sudut dengan sifat yang serasi atau kompatibel. Washer isolasi, lapisan anodisasi, dan pengencang baja tahan karat memberikan perlindungan di lingkungan korosif. Personel pemasangan harus memahami persyaratan kompatibilitas bahan serta memverifikasi bahwa komponen yang dipesan sesuai dengan spesifikasi aplikasi sebelum pemasangan dimulai. Kesalahan dokumentasi—misalnya memesan jenis pengencang yang salah—sering berakibat pada masalah kualitas pemasangan.
Kesalahan pemasangan dapat terjadi ketika perancang dan teknisi gagal memperhitungkan cara beban sebenarnya menyebar melalui sambungan sudut 90 derajat dalam kondisi penggunaan. Penghubung sudut harus memiliki ukuran dan posisi yang tepat untuk menahan baik beban utama maupun momen sekunder akibat eksentrisitas atau efek kantilever. Jika pengencang diposisikan terlalu jauh dari jalur beban netral atau jika pengencang sudut berukuran terlalu kecil untuk aplikasi tertentu, maka konsentrasi tegangan muncul di lubang pengencang dan pada antarmuka material. Kesalahan ini baru tampak saat beban diterapkan, sering kali berupa kegagalan sambungan tak terduga atau retak lelah.
Pencegahan memerlukan kolaborasi antara tim perancangan dan tim pemasangan. Analisis beban, tinjauan pemilihan material, serta perhitungan ukuran pengencang harus dilakukan sebelum perakitan. Inspeksi lokasi dan pembuatan prototipe membantu memverifikasi bahwa sambungan yang dirancang berfungsi sesuai harapan sebelum perakitan produksi skala penuh dimulai.
Kesalahan yang paling umum adalah kegagalan mencapai dan memverifikasi ketegaklurusan sejati pada sambungan sudut 90 derajat. Bahkan penyimpangan sudut yang kecil pun menyebabkan distribusi beban tidak merata serta kegagalan dini. Penggunaan alat penyelarasan presisi dan penetapan prosedur verifikasi yang jelas mencegah kesalahan mahal ini.
Mulailah pengencang secara manual sebelum menggunakan alat momen, pastikan penyelarasan aksial sempurna antara pengencang dan lubang, gunakan lubang panduan bila diperlukan, serta terapkan momen yang tepat secara bertahap. Pelatihan personel mengenai teknik memulai secara manual yang benar menghilangkan sebagian besar kesalahan cross-threading pada pengencang sudut.
Bahan yang tidak cocok antara pengencang dan konektor sudut menyebabkan korosi galvanik, ketidaksesuaian ekspansi bahan, serta degradasi antarmuka. Memilih pengencang yang kompatibel, menggunakan washer isolasi, dan menerapkan lapisan pelindung menjamin integritas sambungan serta mencegah kegagalan dini di lingkungan korosif atau berubah-ubah suhu.

2026/09/30
Dapatkan profil aluminium untuk kerangka modular serba guna. Pelajari mekanisme ekstrusi, keunggulan kekuatan, serta ketahanan terhadap korosi. Permintaan informasi lebih lanjut.

2026/09/30
Dapatkan profil aluminium untuk proyek konstruksi. Pelajari manfaatnya dalam kerangka struktural, pelapisan (cladding), dan jendela demi ROI maksimal. Unduh panduan.

2026/09/30
Dapatkan teknik pemilihan ukuran profil aluminium yang optimal. Evaluasi faktor beban, ruang tersedia, jenis paduan, kondisi lingkungan, dan biaya guna mencegah lendutan. Unduh panduan.

2026/09/30
Mengalami kegagalan pengencang atau pekerjaan ulang? Kuasai penentuan ukuran sekrup berdasarkan diameter, pitch, bahan, dan beban—plus standar khusus industri. Tingkatkan keandalan dan kepatuhan sekarang.

2026/09/30
Dapatkan profil aluminium untuk rekayasa industri. Temukan rasio kekuatan-terhadap-berat, ketahanan korosi, serta penghematan biaya hingga 30%. Unduh panduan.

2026/09/30
Dapatkan sistem profil aluminium tahan panas. Kuasai ilmu ekspansi termal serta strategi pengelolaan tegangan untuk konstruksi industri. Unduh panduan.

