 EN
Hva er aluminiumsprofil, og hvordan fungerer det?
2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/23

Vinkelkoblinger er grunnleggende komponenter i strukturelle monteringer, rammesystemer og presisjonsingeniørapplikasjoner. Installasjonsfeil med vinkelkoblinger utgjør én av de mest vanlige årsakene til leddsvikt, feiljustering og strukturell svekkelse i industrielle miljøer. Å forstå hva som går galt under installasjonen hjelper ingeniører, teknikere og vedlikeholdslag med å unngå kostbare ommonteringer, nedetid og sikkerhetsulykker. Denne veiledningen undersøker spesifikke installasjonsfeil som påvirker vinkelkoblinger, deres konsekvenser og beviste forebyggingsstrategier.
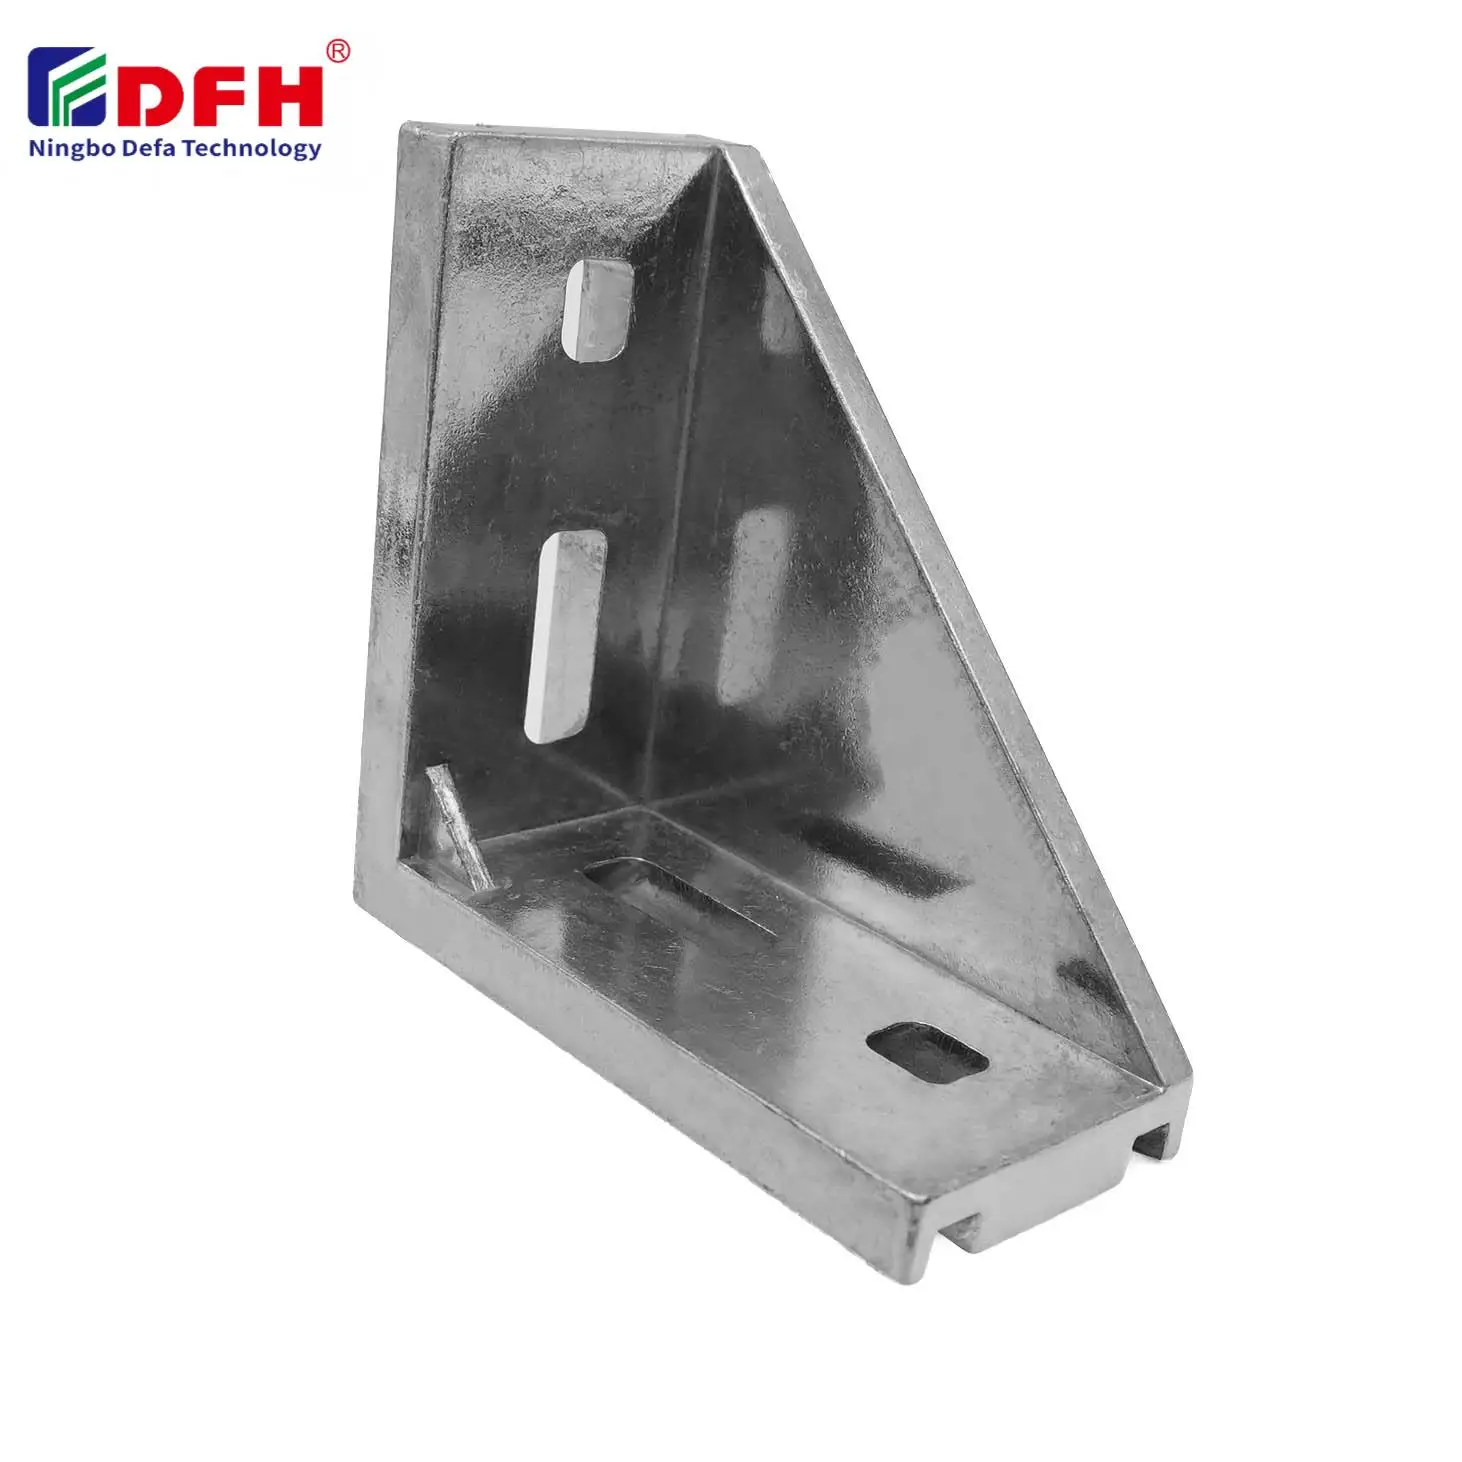
Uansett om du jobber med aluminiumsprofilsystemer, stålsystemer eller modulære byggeplattformer, påvirker kvaliteten på installasjonen av hjørneforbindere direkte strukturell integritet, målenøyaktighet og langsiktig pålitelighet. Dårlige installasjonsrutiner med 90-graders hjørnebeslag og hjørnefestere kan føre til løse forbindelser, vibrasjonsbetingede svikter og uplanlagte maskinstopp. Ved å identifisere grunnsakene til slike feil og innføre systematiske kontroller, reduserer organisasjoner betydelig kostnadene til omgjøring og forbedrer helhetlig systemytelse.
En av de vanligste installasjonsfeilene som påvirker vinkelkoblinger, er manglende evne til å oppnå ekte rettvinklet plassering i 90-graders forbindelser. Når hjørnefestere monteres i vinkler som avviker litt fra 90 grader, oppstår en ujevn lastfordeling i forbindelsen og spenning konsertrer seg på visse punkter. Selv små vinkelavvik – så lite som 2 til 3 grader – kan redusere bæreevnen til forbindelsen betydelig og akselerere utmattelsesbrudd. Teknikere undervurderer ofte viktigheten av nøyaktig justering og antar at «nesten riktig» vil fungere tilstrekkelig.
Konsekvensene av vinkelrettfeil strekker seg langt forbi umiddelbar strukturell svakhet. Ujusterte 90-graders ledd skaper en kjede av feiljusteringer i flertrinnsmonteringer, der hvert påfølgende vinkelkoblingsledd forsterker den vinkelfeil som allerede eksisterer. Dette fenomenet tvinger korrektiv justering av nedstrømskomponenter, noe som bruker opp tid og materiellressurser. Bruk av presisjonsmåleverktøy – som digitale nivåinstrumenter, vinkelfinnere og laserjusteringssystemer – under installasjonen forhindrer slike feil og sikrer konsekvent leddkvalitet.
Høyrehåndede vinkelklemmer må plasseres sentrert og korrekt i forhold til de tilkoblede delene for å fordele belastningene symmetrisk. Utsatt montering, der hjørneskruene er plassert asymmetrisk på de tilkoblede flatene, skaper ubalanserte momentkrefter som konsentrerer spenning på én side av forbindelsen. Denne asymmetriske belastningen akselererer slitasje og øker risikoen for uventet svikt, spesielt i applikasjoner som utsettes for vibrasjon eller dynamiske belastninger. Mange monteringsfeil skyldes utilstrekkelig fikseringsoppsett eller mangel på tydelige plasseringsanvisninger under montering.
Korrekt sentrering av vinkelkoblinger på forbindelsespunktene sikrer at belastninger overføres jevnt gjennom skruene og inn i begge tilkoblede deler. Teknikere bør bekrefte at hjørneskruene sitter kvadratisk på begge flatene før de strammes. Enkle visuelle sjekker og taktil inspeksjon kan oppdage feilplassering før skruene er helt strammet, noe som sparer tid og unngår kostbar ommontering.
Ukorrekt stramming av festemidler utgjør en viktig kategori av monteringsfeil som påvirker vinkelkoblinger både i felt og i verksted. For svak stramming etterlater seg spalter mellom koblingen og de tilkoblede delene, noe som tillater mikrobevegelser som gradvis løsner festemidlene ytterligere og svekker forbindelsen. For sterk stramming skaper derimot for høyt klemekraft som kan skru ut gjenger, knuse mykere materialer eller indusere restspenninger i strekk som svekker festemidlet under gjentatt belastning. Å finne riktig dreiemomentspesifikasjon for hver enkelt anvendelse er avgjørende for å oppnå pålitelige 90 graders forbindelser.
Mange teknikere stoler på instinkt eller manuell følelse i stedet for dreiemomentspesifikasjoner og kalibrerte verktøy. Denne inkonsistensen fører til variasjon i skruforbindelsenes kvalitet gjennom monteringsprosessen. Ved å innføre protokoller for dreiemomentnøkler, etablere tydelige dreiemomenttabeller for ulike materialkombinasjoner og skruestørrelser samt gi personell opplæring i riktige strammeteknikker reduseres installasjonsfeil direkte. Hjørneskruer bør strammes i en progressiv rekkefølge i stedet for å stramme én skrue fullstendig før man går videre til neste, noe som sikrer jevn lastfordeling og reduserer deformasjon.
Kryssutforming oppstår når skruer settes inn i en vinkel eller uten tilstrekkelig justering, slik at gjengene blir ødelagt eller klemmes fast før skruen er helt satt på plass. Denne feilen er spesielt vanlig ved bruk av vinkelkoblinger i trange rom der direkte tilgang er begrenset. Ødelagte gjenger kan ikke strammes på nytt til spesifikasjonen og kan føre til at skruen løsner seg på grunn av vibrasjoner eller gjentatte belastninger. Når gjengeskade oppstår, krever ofte det berørte hull-et etterarbeid, for eksempel gjenging til en større størrelse eller montering av en gjenginnsats, noe som legger til tid og kostnad i monteringsprosessen.
Forebygging krever bevisste monteringsmetoder: start skruer manuelt før du bruker verktøy for dreiemoment, bruk pilot-hull der det er hensiktsmessig, og sørg for at aksene til skruer og hull er perfekt justert. For vinkelkoblinger i aluminiumsprofil eller komposittsystemer kan bruk av trådfestemidler på skruer kompensere for små feil i gjengene, selv om dette ikke erstatter riktig monteringsmetode.
Monteringsfeil som involverer vinkelkoblinger inkluderer ofte kombinasjon av uforenlige materialer uten å ta hensyn til galvanisk korrosjon eller forskjeller i materialekspansjon. Å bruke stålskruer direkte på aluminiums vinkelbeslag, for eksempel, utløser galvanisk korrosjon som svekker forbindelsesflaten og produserer korrosjonsprodukter som forstyrrer riktig montering. På samme måte skaper sammenføyning av materialer med ulike termiske utvidelseskoeffisienter – som aluminium og stål i applikasjoner med temperatursykler – spenningsendringer som løsner skruer og utmattrer forbindelsen over tid.
Riktig materialevalg innebär att faste element og hjørnefaste element skal ha egenskaper som er like eller kompatible. Isolasjonsunderlag, anodiserte overflater og rustfrie stålfaste element gir beskyttelse i korrosive miljøer. Personell som utfører montering må forstå kravene til materialkompatibilitet og bekrefte at bestilte komponenter samsvarer med applikasjonsspesifikasjonene før monteringen starter. Dokumentasjonsfeil, som å bestille feil type faste element, fører ofte til kvalitetsproblemer under montering.
Installasjonsfeil kan oppstå når designere og teknikere ikke tar hensyn til hvordan laster faktisk overføres gjennom 90-graders skarver under driftsforhold. Vinkelkoblinger må dimensjoneres og plasseres slik at de kan håndtere både primære laster og sekundære momenter som oppstår på grunn av eksentrisitet eller utkragningseffekter. Hvis festemidler er plassert for langt fra den nøytrale lastbanen eller hvis hjørnefestemidler er for små for anvendelsen, oppstår spenningskonsentrasjoner ved festehull og materiellgrensesnitt. Denne feilen blir først synlig under belastning, ofte som uventet skarvefeil eller utmattelsesrevner.
Forebygging krever samarbeid mellom design- og installasjonsteam. Lastanalyse, vurdering av materialvalg og beregninger av festemiddeldimensjoner bør foregå før montering. Stedskontroller og prøvemonteringer hjelper til å bekrefte at den konstruerte koblingen fungerer som forventet, før produksjonsmontering i full skala starter.
Den vanligste feilen er manglende oppnåelse og bekreftelse av ekte vinkelrettstilling i 90 graders tilkoblinger. Selv små vinkelavvik fører til ujevn lastfordeling og tidlig svikt. Bruk av presisjusteringsverktøy og etablering av klare verifikasjonsprosedyrer forhindrer denne kostbare feilen.
Start skruene manuelt før du bruker dreiemomentverktøy, sikre perfekt aksial justering mellom skruen og hullet, bruk forboringshull når det er nødvendig, og påfør riktig dreiemoment gradvis. Opplæring av personell i riktig manuell startteknikk eliminerer de fleste kryss-trådfeil med hjørneskruer.
Ulike materialer på skruer og vinkelkoblinger fører til galvanisk korrosjon, ulik materialeutvidelse og forringelse av grensesnittet. Å velge kompatible skruer, bruke isolerende underlagsskiver og påføre beskyttende belag sikrer leddets integritet og forhindrer raskere svikt i korrosive eller temperaturvarierende miljøer.

2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/30
Kjøp aluminiumsprofiler til byggeprosjekter. Lær om strukturell rammebygging, kledning og vindusfordeler for maksimal avkastning på investeringen (ROI). Last ned veiledningen.

2026/09/30
Kjøp metoder for å velge optimal størrelse på aluminiumsprofiler. Vurder belastning, plass, legering, miljø og kostnadsfaktorer for å unngå deformasjon. Last ned veiledningen.

2026/09/30
Sliter du med feil på festemidler eller må gjøre om arbeidet? Behersk skruestørrelsesvalg basert på diameter, stigning, materiale og belastning – samt bransjespesifikke standarder. Optimer pålitelighet og etterlevelse nå.

2026/09/30
Kjøp aluminiumsprofiler til industriell ingeniørvirksomhet. Oppdag forholdet mellom styrke og vekt, korrosjonsmotstand og 30 % besparelser på kostnader. Last ned veiledningen.

2026/09/30
Kjøp varmebestandige aluminiumsprofilsystemer. Behersk vitenskapen om termisk utvidelse og strategier for spenningsstyring i industrielle bygg. Last ned veiledning.

