 EN
Шта је алуминијумски профил и како функционише?
2026/09/30
Извор алуминијумских профила за свестрану модуларну рамку. Научите механику екструзије, предности чврстоће и отпорност на корозију. Захтевите детаље.

2026/09/23

Угаони конектори су основне компоненте у структурним склоповима, системима за рамове и прецизним инжењерским применама. Грешке при инсталацији угаоних конектора представљају један од најчешћих извора отказа спојева, неусклађености и структурних компромиса у индустријским условима. Разумевање шта крене погрешно током инсталације помаже инжењерима, техничарима и тимовима за одржавање да спрече скупе преправке, застоје и безбедносне инциденте. Овај водич истражује специфичне грешке при инсталацији које утичу на угаоне конекторе, њихове последице и доказане стратегије превенције.
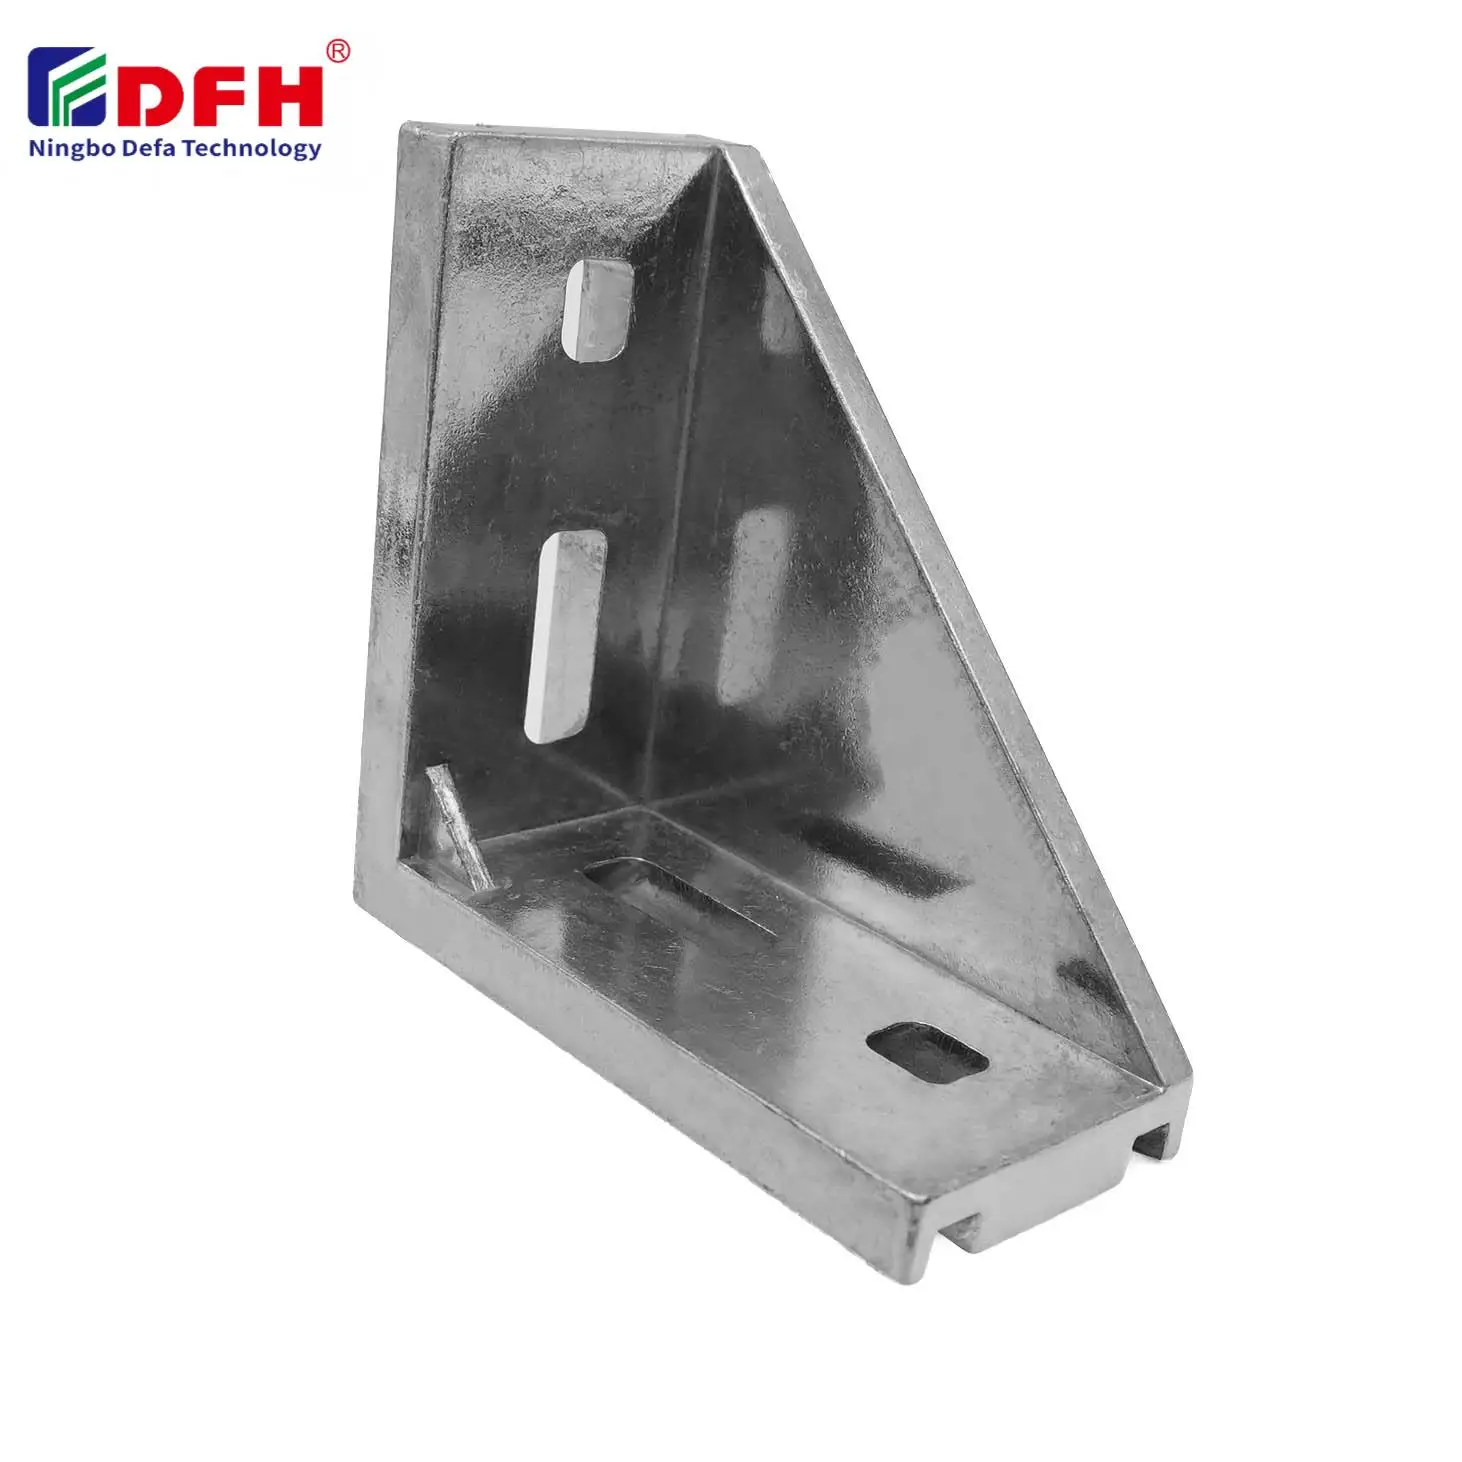
Без обзира да ли радите са системима за екструзију алуминијума, склоповима челичних рамова или модуларним грађевинским платформама, квалитет инсталације угаоних конектора директно утиче на структурни интегритет, димензионалну тачност и дугорочну поузданост. Лоше праксе инсталације са правоугаоним носачима и угаоним причвршћивачима могу довести до лабавих спојева, кварова изазваних вибрацијама и непланираних искључења опреме. Препознавањем основних узрока ових грешака и спровођењем систематских провера, организације значајно смањују трошкове преправке и побољшавају укупне перформансе система.
Једна од најчешћих грешака при инсталацији које утичу на угаоне конекторе јесте немогућност постизања праве управности код спојева од 90 степени. Када се угаони причвршћивачи постављају под угловима који су благо другачији од 90 степени, резултујући спој доживљава неравномерну расподелу оптерећења и концентрисани напон у одређеним тачкама. Чак и мала угаона одступања, само 2 до 3 степена, могу значајно смањити носивост споја и убрзати лом услед замора. Техничари често потцењују важност прецизног поравнања, претпостављајући да ће „довољно близу“ бити довољан за функционисање.
Последице грешака у управности протежу се даље од непосредне структурне слабости. Неправилно поравнати спојеви од 90 степени стварају каскадно неусклађеност кроз вишестепене склопове, где сваки следећи угаони конектор повећава угаону грешку. Ова појава приморава на корективна подешавања у низводним компонентама, трошећи време и материјалне ресурсе. Коришћење прецизних мерних алата као што су дигитални либели, мерачи угла и ласерски системи за поравнање током инсталације спречава ове грешке и обезбеђује конзистентан квалитет споја.
Правоугаони носачи морају бити центрирани и правилно постављени у односу на спојене елементе како би се оптерећења симетрично распоредила. Померање уградње, где су угаони причвршћивачи постављени асиметрично на спојеним површинама, ствара неуравнотежене моментне силе које концентришу напрезање на једној страни споја. Ово асиметрично оптерећење убрзава хабање и повећава ризик од неочекиваног квара, посебно у применама које су подложне вибрацијама или динамичким оптерећењима. Многе грешке при инсталацији произилазе из неадекватног подешавања причвршћивача или недостатка јасних смерница за позиционирање током монтаже.
Правилно центрирање угаоних конектора на тачкама споја осигурава да се оптерећења равномерно преносе кроз причвршћиваче и на оба повезана елемента. Техничари треба да провере да ли угаони причвршћивачи постављају равномерну позицију на обе површине пре затезања. Једноставне визуелне провере и тактилни преглед могу уочити померање положаја пре него што се причвршћивачи потпуно причврсте, штедећи време и спречавајући скупе поновне радове.
Неправилно затезање причвршћивача представља главну категорију грешака при инсталацији које утичу на угаоне спојеве на терену и у радионицама. Недовољно затезање оставља празнине између спојева и спојених елемената, омогућавајући микрокретање које постепено додатно отпушта причвршћиваче и деградира спој. Прекомерно затезање, с друге стране, ствара прекомерну силу стезања која може скинути навоје, згњечити мекше материјале или изазвати заостали затезни напон који слаби причвршћивач под поновљеним оптерећењем. Проналажење одговарајуће спецификације обртног момента за сваку примену је кључно за постизање поузданих спојева од 90 степени.
Многи техничари се ослањају на интуицију или осећај руке, а не на спецификације обртних момента и калибрисане алате. Ова недоследност доводи до варијабилности у квалитету споја у склопу. Примена протокола за обртне кључеве, успостављање јасних табела обртних момента за различите комбинације материјала и величине причвршћивача, као и обука особља о правилним техникама затезања директно смањују грешке при монтажи. Угаоне причвршћиваче треба затезати прогресивним редоследом, уместо да се потпуно затегне један причвршћивач пре него што се пређе на следећи, што обезбеђује равномерну расподелу оптерећења и смањује деформацију.
До укрштеног навоја долази када се причвршћивачи убацују под углом или са недовољним поравнањем, што доводи до скидања или заглављивања навоја пре него што се причвршћивач потпуно учврсти. Ова грешка је посебно честа при раду са угаоним конекторима у ограниченим просторима где је директан приступ ограничен. Скинути навоји не могу се поново затегнути према спецификацији и могу проузроковати да се причвршћивач извуке услед вибрација или поновљеног оптерећења. Када дође до оштећења навоја, погођена рупа често захтева поновну обраду, као што је нарезивање навоја на већу величину или уградња уметка са навојем, што додаје време и трошкове процесу монтаже.
Превенција захтева промишљене праксе инсталације: ручно започињање причвршћивача пре примене алата за обртни момент, коришћење пробних рупа када је то прикладно и осигуравање да су осе причвршћивача и рупа савршено поравнате. Код угаоних конектора у алуминијумским екструзијама или композитним системима, употреба средстава за осигуравање навоја на причвршћивачима може надокнадити мање несавршености навоја, иако то није замена за правилну технику инсталације.
Грешке при инсталацији које укључују угловима често укључују комбиновање некомпатибилних материјала без разматрања галванске корозије или разлика у ширењу материјала. На пример, употреба челичних причвршћивача директно на алуминијумским правоугаоним носачима покреће галванску корозију која слаби спојни интерфејс и производи нуспроизводе корозије који ометају правилно постављање. Слично томе, спајање материјала са различитим коефицијентима термичког ширења, као што су алуминијум и челик у применама са цикличним променама температуре, ствара циклусе напрезања који олабављују причвршћиваче и временом доводе до замора споја.
Прави избор материјала подразумева одређивање причвршћивача и угаоних причвршћивача са одговарајућим или компатибилним својствима. Изолационе подлошке, анодизирани премази и причвршћивачи од нерђајућег челика пружају заштиту у корозивним срединама. Особље за инсталацију мора разумети захтеве за компатибилност материјала и проверити да ли наручене компоненте одговарају спецификацијама примене пре почетка монтаже. Грешке у документацији, као што је наручивање погрешног типа причвршћивача, често доводе до проблема са квалитетом инсталације.
Грешке при инсталацији могу се јавити када пројектанти и техничари не узму у обзир како се оптерећења заправо преносе кроз спојеве од 90 степени под условима рада. Угаони спојеви морају бити димензионисани и позиционирани тако да поднесу и примарна оптерећења и секундарне моменте настале ексцентричношћу или ефектима конзоле. Ако су причвршћивачи постављени предалеко од неутралне путање оптерећења или ако су угаони причвршћивачи премали за примену, развијају се концентрације напона на рупама за причвршћиваче и материјалним спојевима. Ова грешка постаје очигледна тек под оптерећењем, често се манифестујући као неочекивани отказ споја или пуцање услед замора.
Превенција захтева сарадњу између пројектантских и монтажних тимова. Анализа оптерећења, преглед избора материјала и прорачуни димензија причвршћивача треба да претходе монтажи. Инспекције на лицу места и макете помажу у провери да ли пројектована веза функционише како је предвиђено пре почетка монтаже у пуној величини.
Најчешћа грешка је неуспех у постизању и провери праве управности код спојева од 90 степени. Чак и мала угаона одступања узрокују неравномерну расподелу оптерећења и превремени квар. Коришћење прецизних алата за поравнање и успостављање јасних процедура верификације спречава ову скупу грешку.
Ручно започните завртње пре употребе алата за обртни момент, осигурајте савршено аксијално поравнање између завртња и рупе, користите пробне рупе када је потребно и постепено примењујте одговарајући обртни момент. Обука особља о правилној техници ручног започињања елиминише већину грешака код унакрсног навоја код угаоних завртња.
Неусклађени материјали између причвршћивача и угаоних конектора узрокују галванску корозију, неусклађеност у ширењу материјала и деградацију споја. Избор компатибилних причвршћивача, коришћење изолационих подлошки и наношење заштитних премаза осигурава интегритет споја и спречава убрзани квар у корозивним или температурно променљивим окружењима.

2026/09/30
Извор алуминијумских профила за свестрану модуларну рамку. Научите механику екструзије, предности чврстоће и отпорност на корозију. Захтевите детаље.

2026/09/30
Извор алуминијумских профила за грађевинске пројекте. Научите структурно оквирање, обложење и прозорне предности за максимални РОИ. Долазни водич.

2026/09/30
Извор оптималне технике дизајминга алуминијумског профила. Процените оптерећење, простор, легуру, животну средину и факторе трошкова како бисте спречили одвијање. Долазни водич.

2026/09/30
Да ли се бориш са провалом запртних уређаја или са прерадом? Величина мастер вијака по дијаметру, стази, материјалу и оптерећењу плус стандардима специфичним за индустрију. Оптимизујте поузданост и у складу са сада.

2026/09/30
Извор алуминијумских профила за индустријско инжењерство. Откријте однос чврстоће према тежини, отпорност на корозију и уштеду трошкова од 30%. Долазни водич.

2026/09/30
Изворни системи алуминијумских профила отпорних на топлоту. Мастер термалне експанзије науке и стратегије управљања стресом за индустријске зграде. Долазни водич.

