 EN
Що таке алюмінієвий профіль і як він працює?
2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/23

Кутові з’єднувачі є базовими компонентами у структурному збиранні, каркасних системах та застосуваннях у точному машинобудуванні. Помилки при встановленні кутових з’єднувачів є однією з найпоширеніших причин руйнування з’єднань, неправильного вирівнювання та порушення структурної цілісності в промислових умовах. Розуміння того, що йде не так під час монтажу, допомагає інженерам, технікам та бригадам технічного обслуговування уникнути дорогого повторного виконання робіт, простоїв та аварійних ситуацій, пов’язаних із безпекою. У цьому посібнику розглядаються конкретні помилки, які виникають при встановленні кутових з’єднувачів, їх наслідки та перевірені стратегії запобігання.
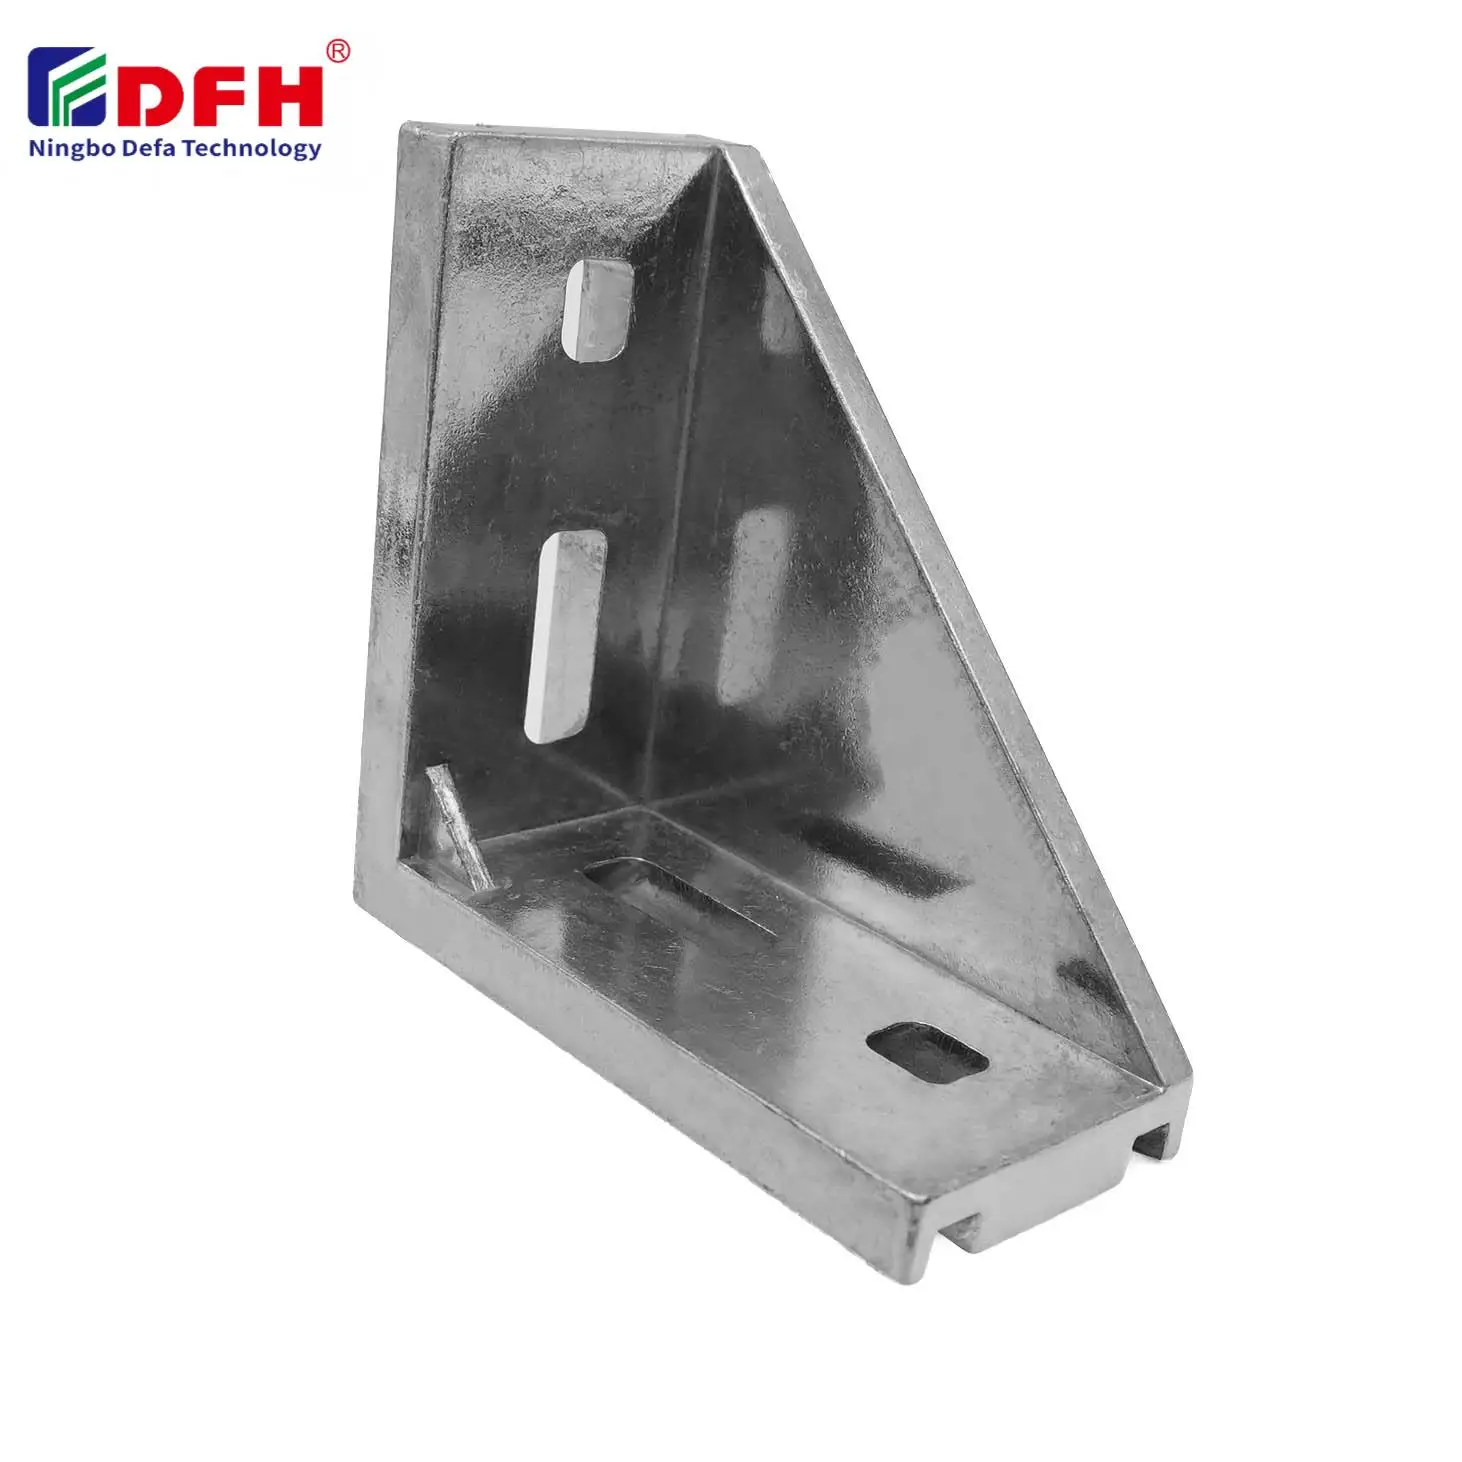
Чи ви працюєте з алюмінієвими профільними системами, сталевими каркасними конструкціями чи модульними будівельними платформами — якість монтажу кутових з’єднувачів безпосередньо впливає на міцність конструкції, точність розмірів та тривалу надійність. Неправильні практики монтажу за допомогою кутових скоб і кутових кріплення можуть призвести до розхитаних з’єднань, вібраційних пошкоджень та незапланованих простоїв обладнання. Виявляючи кореневі причини таких помилок і впроваджуючи систематичні перевірки, організації значно зменшують витрати на повторну роботу й покращують загальну ефективність систем.
Однією з найпоширеніших помилок під час встановлення кутових з’єднувачів є невиконання справжньої перпендикулярності у з’єднаннях під кутом 90 градусів. Коли кутові кріплення встановлюють під кутами, трохи відмінними від 90 градусів, утворене з’єднання зазнає нерівномірного розподілу навантаження та концентрації напруження в окремих точках. Навіть незначні відхилення кута — всього на 2–3 градуси — можуть значно знизити несучу здатність з’єднання й прискорити втомне руйнування. Техніки часто недооцінюють важливість точної вирівнювання, вважаючи, що «майже точно» буде достатньо.
Наслідки похибок перпендикулярності виходять за межі негайної структурної слабкості. Невірно вирівняні з’єднання під кутом 90 градусів призводять до поступового втрати вирівнювання в багатоетапних збірках, де кожне наступне кутове з’єднання ще більше збільшує кутову похибку. Це явище змушує вносити коригувальні зміни в компоненти на подальших етапах, що споживає час і матеріальні ресурси. Використання точних вимірювальних інструментів — таких як цифрові рівні, кутоміри та лазерні системи вирівнювання — під час монтажу запобігає цим похибкам і забезпечує сталість якості з’єднань.
Прямокутні кронштейни мають бути центровані та правильно розташовані щодо з’єднаних елементів, щоб навантаження розподілялися симетрично. Неправильна установка зі зміщенням, коли кріплення в куті розташовані асиметрично на з’єднаних поверхнях, створює неузгоджені моментні зусилля, що концентрують напруження з одного боку з’єднання. Таке асиметричне навантаження прискорює знос і підвищує ризик раптової відмови, особливо в застосуваннях із вібрацією або динамічними навантаженнями. Багато помилок при монтажі виникають через недостатньо точну налаштовку пристосувань або відсутність чітких інструкцій щодо позиціонування під час збирання.
Правильне центрування кутових з’єднувачів у точках з’єднання забезпечує рівномірне передавання навантажень через кріплення й у обидва з’єднані елементи. Техніки мають перевіряти, чи розташовані кріплення в куті строго перпендикулярно до обох поверхонь перед затягуванням. Прості візуальні перевірки та тактильні огляди дозволяють виявити зміщення до повного затягування кріплень, що економить час і запобігає дорогостоящому переділу.
Неправильне затягування кріпильних елементів є однією з основних категорій помилок встановлення, що впливають на кутові з’єднувачі в умовах об’єкта та майстерні. Недостатнє затягування залишає зазори між з’єднувачем та приєднаними елементами, що дозволяє мікрорухи, які поступово ще більше послаблюють кріплення й погіршують з’єднання. Навпаки, надмірне затягування створює надто велике затискне зусилля, що може зрізати різьбу, деформувати м’якші матеріали або викликати залишкові розтягуючі напруження, які ослаблюють кріпильний елемент при повторних навантаженнях. Визначення правильного значення моменту затягування для кожної конкретної задачі є критично важливим для забезпечення надійних з’єднань під кутом 90 градусів.
Багато техніків покладаються на інтуїцію або відчуття руками замість специфікацій моменту затягування й каліброваних інструментів. Ця непослідовність призводить до варіацій у якості з’єднань під час збирання. Впровадження протоколів використання динамометричних ключів, створення чітких таблиць моментів затягування для різних комбінацій матеріалів та розмірів кріпильних елементів, а також навчання персоналу правильним методам затягування безпосередньо зменшує помилки монтажу. Кутові кріпильні елементи слід затягувати за поступовою послідовністю, а не повністю затягувати один кріпильний елемент перед переходом до наступного — це забезпечує рівномірний розподіл навантаження й зменшує деформацію.
Перехресне нарізання виникає, коли кріпильні елементи вставляють під кутом або з недостатньою вирівнюваністю, що призводить до пошкодження різьби або її заклинювання до повного затягування кріпильного елемента. Ця помилка особливо поширена під час роботи з кутовими з’єднувачами в обмежених просторах, де прямий доступ утруднений. Пошкоджену різьбу неможливо повторно затягнути до заданих параметрів, і кріпильний елемент може самовільно відкрутитися під впливом вібрації або багаторазового навантаження. Після пошкодження різьби часто потрібно виконувати додаткову обробку отвору — наприклад, нарізання різьби більшого діаметра або встановлення вставки для різьби, що збільшує тривалість та вартість процесу збирання.
Запобігання вимагає свідомого дотримання правил монтажу: початкове затягування кріпильних елементів вручну перед застосуванням інструментів для створення моменту, використання направляючих отворів за необхідності та забезпечення ідеального співвісного розташування осей кріпильних елементів і отворів. У разі кутових з’єднувачів у системах з алюмінієвих профілів або композитних матеріалів застосування фіксуючих речовин для різьбових з’єднань може компенсувати незначні недоліки різьби, хоча це не замінює правильну техніку монтажу.
Помилки монтажу, пов’язані з кутовими з'єднувачами часто передбачають поєднання несумісних матеріалів без урахування гальванічної корозії або різниці в коефіцієнтах теплового розширення. Наприклад, використання сталевих кріпильних елементів безпосередньо на алюмінієвих кутових скобах спричиняє гальванічну корозію, що ослаблює з’єднання та призводить до утворення корозійних продуктів, які перешкоджають правильному приляганню. Аналогічно, з’єднання матеріалів із різними коефіцієнтами теплового розширення — наприклад, алюмінію й сталі в умовах циклічних змін температури — створює цикли механічних напружень, що послаблюють кріплення й призводять до втоми з’єднання з часом.
Правильний підбір матеріалів передбачає визначення кріпильних елементів та кутових кріпильних елементів із однаковими або сумісними властивостями. Ізолюючі шайби, анодовані покриття та кріпильні елементи з нержавіючої сталі забезпечують захист у корозійних середовищах. Персонал, що виконує монтаж, має розуміти вимоги до сумісності матеріалів і перевіряти, чи замовлені компоненти відповідають специфікаціям для даного застосування, перш ніж почати збірку. Помилки в документації, наприклад замовлення неправильного типу кріпильних елементів, часто призводять до проблем із якістю монтажу.
Помилки встановлення можуть виникати, коли конструктори й техніки не враховують, як навантаження насправді передаються через кутові з’єднання під кутом 90 градусів у робочих умовах. Кутові з’єднувачі мають бути правильно підібрані за розміром і розташовані так, щоб витримувати як основні навантаження, так і вторинні моменти, спричинені ексцентриситетом або консольними ефектами. Якщо кріплення розташовані надто далеко від нейтральної лінії навантаження або якщо кріплення в кутах недостатньо міцні для даного застосування, у отворах для кріплення та на межах матеріалів виникають концентрації напружень. Ця помилка стає помітною лише під навантаженням, часто проявляючись у вигляді неочікуваного руйнування з’єднання або втомного тріскання.
Запобігання вимагає співпраці між командами конструкторів і монтажників. Аналіз навантажень, перевірка вибору матеріалів та розрахунки розмірів кріплень мають передувати збиранню. Огляд на місці та виготовлення макетів допомагають переконатися, що проектне з’єднання працює так, як задумано, до початку повномасштабного виробничого збирання.
Найпоширенішою помилкою є невдала спроба досягти й підтвердити справжню перпендикулярність у з’єднаннях під кутом 90 градусів. Навіть незначні відхилення за кутом призводять до нерівномірного розподілу навантаження й передчасного руйнування. Використання інструментів точної вирівнювання та встановлення чітких процедур перевірки запобігає цій коштовній помилці.
Починайте затягувати кріплення вручну, перш ніж використовувати інструменти для контролю моменту затягування; забезпечте ідеальне осьове вирівнювання між кріпленням і отвором; за потреби використовуйте напрямні отвори й застосовуйте потрібний момент затягування поступово. Навчання персоналу правильній техніці ручного початку затягування усуває більшість помилок зрізання різьби при встановленні кутових кріплень.
Несумісність матеріалів між кріпленнями та кутовими з’єднувачами призводить до гальванічної корозії, неузгодженості розширення матеріалів і деградації межі. Вибір сумісних кріплень, використання ізоляційних шайб і нанесення захисних покриттів забезпечує цілісність з’єднання й запобігає прискореному руйнуванню в корозійному середовищі або за умов змінної температури.

2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/30
Замовте алюмінієві профілі для будівельних проектів. Дізнайтеся про переваги каркасних конструкцій, облицювання та вікон щодо максимальної ROI. Завантажте посібник.

2026/09/30
Замовте оптимальні методики підбору розміру алюмінієвого профілю. Оцініть чинники навантаження, простору, сплаву, середовища та вартості, щоб запобігти прогинанню. Завантажте посібник.

2026/09/30
Маєте проблеми з відмовами кріплення або переділкою? Оволодійте підбором розміру гвинта за діаметром, кроком, матеріалом і навантаженням — а також за галузевими стандартами. Зараз оптимізуйте надійність і відповідність вимогам.

2026/09/30
Замовте алюмінієві профілі для промислового машинобудування. Дізнайтеся про співвідношення міцності до ваги, стійкість до корозії та економію 30 % витрат. Завантажте посібник.

2026/09/30
Джерело жаростійких алюмінієвих профільних систем. Оволодійте наукою теплового розширення та стратегіями управління напруженням для промислових будівель. Завантажте посібник.

