 EN
ما هو بروفيل الألومنيوم وكيف يعمل؟
2026/09/30
احصل على بروفيلات الألومنيوم لإنشاء إطارات مودولارية متعددة الاستخدامات. تعرف على ميكانيكا البثق، ومزايا القوة، ومقاومة التآكل. اطلب التفاصيل.

2026/09/09
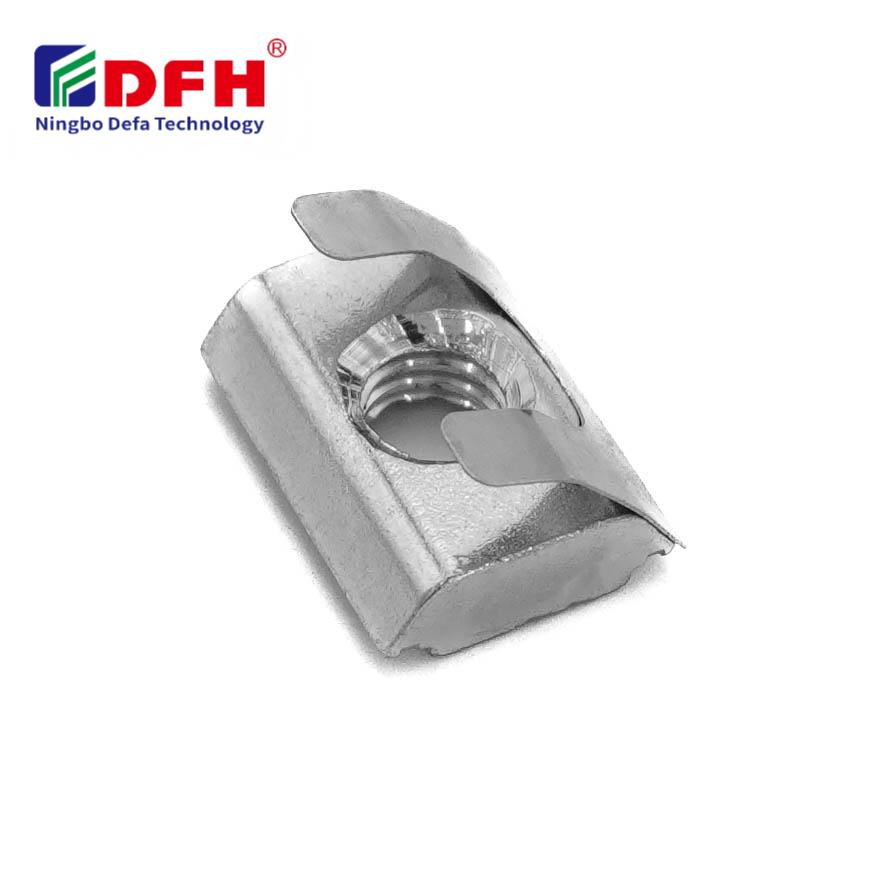
تُعَدُّ مواصفات العزم المناسب ضروريةً عند التعامل مع مكونات التثبيت الصناعية، لا سيما عند تركيب ترباس على شكل حرف T في الملفات الألومنيومية والأنظمة الإنشائية. ويضمن تطبيق العزم الصحيح تجميعًا آمنًا، ويمنع تلف المكونات، ويحافظ على سلامة الهيكل الإنشائي بأكمله. ولذلك فإن فهم العلاقة بين مقاس البرغي وخصائص المادة وقوة الشد أمرٌ جوهريٌّ للمُفَتِّشين والفنيين والمهندسين ومحترفي التصنيع الذين يعتمدون على حلول التثبيت الدقيقة.

السوق مكسر T يعمل ضمن نظام تثبيت متخصص حيث تؤثر عمق التداخل الخيطي وتكوين المادة والتصميم الهندسي بشكل مباشر على قيم العزم المثلى. وتتطلب التطبيقات الصناعية المختلفة مواصفات شد مختلفة استنادًا إلى متطلبات التحميل والظروف البيئية وتكوين الإدخال الخيطي المُستخدَم تحديدًا. ويستعرض هذا الدليل العوامل الرئيسية التي تحدد العزم الصحيح لمسمار الـ T-slot، ما يساعدك على تجنّب الشد غير الكافي الذي يؤدي إلى الترخّص، والشد المفرط الذي يتسبب في تلف الخيوط أو المكونات.
العزم يمثل القوة الدورانية المطبَّقة لتشديد التوصيلة، ويُقاس بوحدة نيوتن-متر أو رطل-قدم حسب المعايير الإقليمية والاتفاقات الصناعية. وفي تطبيقات الإدخالات المُلَوَّثة، يجب أن يحقِّق العزم توازنًا دقيقًا: بحيث يكون كافيًا لتوليد شدٍّ يمنع الانفكاك الذاتي تحت الاهتزاز، دون أن يكون مفرطًا لدرجة التسبب في تشوهٍ بلاستيكي للخيوط أو للمكوِّن المستقبل. وعلاقة العزم بالشد الأولي للبرغي غير خطية، أي أن تغيُّرات طفيفة في العزم قد تؤدي إلى تقلبات كبيرة في الشد.
عند تركيب مكونات التثبيت في ملفات الألومنيوم، يجب على المهندسين أخذ معامل المرونة الأدنى للألومنيوم بعين الاعتبار مقارنةً بالصلب. وهذا يعني أن خيوط الألومنيوم أكثر عرضةً للتآكل اللصقي (الغاليينغ)، وانزياح الخيط، والاسترخاء مع مرور الزمن إذا تجاوزت مواصفات العزم الحدود الآمنة. وتطبيق العزم بدقة يضمن أن تبقى الإدخالات المُلَوَّثة تحافظ على قوة التثبيت المتسقة دون حدوث تشوه دائم في مادة الألومنيوم الأساسية.
يؤثر تكوين صامولة الحزام على شكل حرف T مباشرةً في قيم العزم الموصى بها. وتقدّم صواميل الحزام المصنوعة من الفولاذ والمغلفنة بالزنك أو ذات التشطيب الأزرق معاملات احتكاك مختلفة عن النسخ المصنوعة من الفولاذ المقاوم للصدأ، ما يؤثر في دقة تحويل العزم إلى شد. ويلعب كلٌّ من مسافة اللف (الخطوة)، والقطر الصغير، والقطر الوسطي للخيط أدواراً في تحديد قوى الشد الآمنة. وبشكل عام، تسمح الخطوات الخشنة بقيم عزم مطلقة أعلى، بينما تتطلب الإدخالات المُثبَّتة ذات الخطوات الدقيقة تحكّماً أكثر دقةً في العزم لتفادي تلف الخيوط.
تتفاوت درجات الملامح الألومنيومية من حيث الصلادة والمتانة، مما يؤثر في كمية العزم التي يمكن أن يتحملها المادة الأساسية بأمان دون انزلاق الخيوط أو فشل السحب. وللملامح الألومنيومية القياسية من النوعَين 6061-T6 و7075-T73 توصيات عزم موثَّقة تستند إلى اختباراتٍ واسعة النطاق. ويُشكِّل التفاعل بين أجهزة التثبيت، وتصميم الإدخالات المُخَرَّسة، وخصائص المادة الأساسية الأساس الذي تُبنى عليه مواصفات العزم الآمنة في عملية التجميع الخاصة بك.
توفر معايير الصناعة قيم عزم دوران مرجعية لأحجام البراغي المترية الشائعة المستخدمة مع صواميل الحزوز على شكل حرف T في أنظمة البثق الألومنيومي. وعادةً ما تتطلب براغي القياس M4 نطاقات عزم دوران تتراوح بين ١,٢ و٢,٠ نيوتن·متر عند تركيبها في الملامح الألومنيومية القياسية. أما براغي القياس M5 فتتحمل عمومًا عزم دوران يتراوح بين ٢,٥ و٣,٥ نيوتن·متر، بينما تتراوح براغي القياس M6 عادةً بين ٤,٥ و٦,٠ نيوتن·متر في ظل ظروف التجميع العادية. وتُحدد تطبيقات الإدخالات المترابطة ذات القياس M8 عادةً عزم دوران يتراوح بين ١٠ و١٤ نيوتن·متر لضمان التثبيت الآمن.
تفترض هذه القيم المرجعية استخدام معدات تثبيت من الفولاذ المغلفن بالزنك قياسية، والمُركَّبة في فتحات على شكل حرف T مقطوعة في ملفات ألومنيوم من النوع 6061-T6، وتعمل عند درجة حرارة الغرفة تحت أحمال ساكنة. أما الأحمال الديناميكية، أو ارتفاع درجات الحرارة، أو البيئات التآكلية، أو المواد الخاصة، فهي تتطلب الانحراف عن هذه المواصفات المرجعية. ويجب دائمًا التحقق من توصيات العزم المقدمة من الشركة المصنِّعة لمعدات التثبيت المستخدمة، لأن التصاميم الحصرية أو تركيبات المواد قد تتطلّب متطلبات خاصة.
عندما لا تنطبق القيم المرجعية القياسية على ترتيب صواميل الحيز T الخاص بك، يمكن للمهندسين حساب العزم التقريبي باستخدام الصيغة التالية: العزم (نيوتن·متر) = K × D × P، حيث يمثل K معامل العزم، وD هو القطر الاسمي للبرغي بوحدة الملليمتر، وP هو التحميل الأولي المطلوب بوحدة الكيلونيويتن. ويتراوح معامل العزم K عادةً بين ٠,١٥ و٠,٢٥، وذلك حسب حالة تشطيب السطح وظروف التشحيم لمعدات التثبيت المستخدمة.
توفّر هذه الطريقة الحسابية نقطة بداية لاختبارات الاختبار على المنضدة والتحقق منها قبل تنفيذ مواصفات العزم في بيئات الإنتاج. ويسمح لك القياس الدقيق للشد الأولي الفعلي باستخدام غسالات التحميل أو طرق قياس شد البراغي بالموجات فوق الصوتية بالتحقق من أن العزم المحسوب يُولِّد قوة التثبيت المقصودة. وتكتسب هذه الخطوة التحققية التجريبية أهمية خاصة عند العمل مع سبائك الألومنيوم المتخصصة أو ترتيبات الإدخالات المُخَرَّسة التي لا تتوفر عنها بيانات مرجعية منشورة.
تعتمد الآلات الصناعية، ومنصات العمل الوحدوية، وملحقات التحكم العددي الحاسوبي (CNC) بشكل كبير على تجميعات صواميل الشقوق ذات الحافة (T-slot) لتحديد مواضع المكونات بدقة والحفاظ على دقة المواضع طوال دورات الإنتاج. وفي سياقات التصنيع هذه، يكتسب تطبيق العزم بشكل متسق أهمية بالغة؛ لأن إحكام التثبيت دون درجة كافية يؤدي إلى انزياح المكونات ويقلل من تكرار الأبعاد، بينما يؤدي الإحكام المفرط إلى تشويه الملف الألومنيومي ويُضعف محاذاة الملحقات. وعادةً ما يستخدم الفنيون مفاتيح عزم معايرة مضبوطة على مواصفات نطاق متوسط لضمان أداء موثوق في عملية التثبيت.
غالبًا ما تُحدِّد مرافق الإنتاج معايير العزم لكل حجم محدَّد من مكونات التثبيت ولكل درجة من درجات ملفات الألومنيوم المستخدمة في مجموعات التجميع القياسية. ويضمن توثيق هذه المعايير، جنبًا إلى جنب مع تدريب العمال على الاستخدام الصحيح لمفاتيح العزم وبروتوكولات الفحص البصري، تحقيق جودة متسقة في جميع عمليات التجميع. وتؤثر جودة الإدخالات المُلَوَّثة تأثيرًا مباشرًا على موثوقية العزم، لذا فإن توريد مكونات التثبيت من مصنِّعين لديهم عمليات موثَّقة للرقابة على الجودة يقلِّل من التباين في عمليات التجميع.
قد تتطلب التطبيقات التي تتعرض لاهتزازات كبيرة أو أحمال دورية مواصفات عزم دوران أعلى بنسبة ١٠ إلى ٢٠٪ من قيم المرجع الخاصة بالأحمال الساكنة للحفاظ على التحميل المبدئي خلال فترات الخدمة الممتدة. وتتطلب التركيبات الخارجية المعرَّضة لتقلبات درجة الحرارة أخذ الفروق في التمدد الحراري بين وصلات الصلب والمقاطع الألومنيومية في الاعتبار. وقد تتطلب التطبيقات ذات درجات الحرارة العالية إعادة شد العزم بشكل دوري، لأن الاسترخاء الحراري يقلل تدريجيًّا من التحميل المبدئي في المكونات الألومنيومية.
تُعَقِّد البيئات المُسببة للتآكل، مثل المنشآت البحرية أو منشآت معالجة المواد الكيميائية، عملية التثبيت إضافيًّا؛ لأن التآكل عند واجهة معدّات التثبيت يُغيِّر معاملات الاحتكاك والعلاقات بين العزم والشد مع مرور الزمن. وتوفّر صواميل الـ T المصنوعة من الفولاذ المقاوم للصدأ أو المغلفنة بطلاءات متخصصة مقاومةً أفضل للتآكل، لكنها قد تظهر خصائص عزم مختلفة عن معدّات التثبيت المطلية بالزنك القياسية. ويجب دائمًا التحقق من مواصفات العزم عبر اختبارات تركيب فعلية عند استخدام صواميل الـ T في ظروف بيئية جديدة أو مع تركيبات مواد غير مألوفة.
قد يؤدي العزم المفرط إلى تآكل الخيوط في الملف الألومنيومي، أو إتلاف هندسة الإدخال المُخَرَّس، أو التسبب في تشوه بلاستيكي دائم في مادة القاعدة الألومنيومية. وقد لا يكون هذا الضرر ظاهريًّا فورًا، لكنه يُضعف سلامة الوصل على المدى الطويل. وفي الحالات الشديدة، لا يمكن إزالة البرغي دون كسره، ما يستدعي استبدال أقسام الملف الألومنيومية باهظة الثمن.
ابنِ مجموعات الاختبار باستخدام صامولة T-slot المحددة لديك، وحجم البرغي، ومجموعة الملف الشخصي من الألومنيوم، ثم طبّق العزم باستخدام مفتاح عزم معاير، وقس القوة الأولية الناتجة باستخدام غسالات تحمل الحمل أو أدوات قياس الشد بالموجات فوق الصوتية. سجّل العلاقة بين العزم المطبَّق والقوة الأولية الناتجة، ثم عدّل مواصفاتك لأعلى أو لأسفل لتحقيق قوة التثبيت المستهدفة. كرّر الاختبار على عيّنات متعددة لضمان الاتساق وأخذ التباين في خصائص المواد بعين الاعتبار بالنسبة للمنتجات المُدمَجة ذات الخيوط.
نعم، تؤثر تركيبة سبيكة الألومنيوم تأثيرًا كبيرًا على قوة الخيط وقيم العزم المثلى. ويمكن لسبيكات الألومنيوم عالية القوة مثل 7075-T73 عادةً أن تتحمل عزمًا أكبر مقارنةً بالمواد الأقل صلابةً مثل 6061-T6. ويجب دائمًا مطابقة ورقة مواصفات ملف الألومنيوم الخاص بك مع بيانات توصيات العزم الخاصة بمعدات تثبيت صواميل الشق الـT ومزيج المواد المستخدمة لضمان التوافق والتشغيل الآمن.

2026/09/30
احصل على بروفيلات الألومنيوم لإنشاء إطارات مودولارية متعددة الاستخدامات. تعرف على ميكانيكا البثق، ومزايا القوة، ومقاومة التآكل. اطلب التفاصيل.

2026/09/30
اطلب الملامح الألومنيومية لمشاريع البناء. تعرّف على فوائد الإطارات الإنشائية والغلاف الخارجي والنوافذ لتحقيق أقصى عائد على الاستثمار. نزّل الدليل.

2026/09/30
اطلب تقنيات تحديد الأحجام المثلى للملامح الألومنيومية. قيّم عوامل التحميل والمساحة والسبيكة والبيئة والتكلفة لمنع الانحناء. نزّل الدليل.

2026/09/30
هل تعاني من فشل الوصلات أو الحاجة لإعادة العمل؟ أتقن تحديد حجم البرغي وفق القطر والخطوة والمادة والحمل — بالإضافة إلى المعايير الخاصة بكل قطاع. حسّن الموثوقية والامتثال الآن.

2026/09/30
اطلب الملامح الألومنيومية لهندسة الصناعة. اكتشف نسبة القوة إلى الوزن ومقاومة التآكل وتوفير ٣٠٪ في التكاليف. نزّل الدليل.

2026/09/30
احصل على أنظمة الملامح الألومنيومية المقاومة للحرارة. تعلّم علم التمدد الحراري واستراتيجيات إدارة الإجهادات في المنشآت الصناعية. نزّل الدليل.

