 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/09
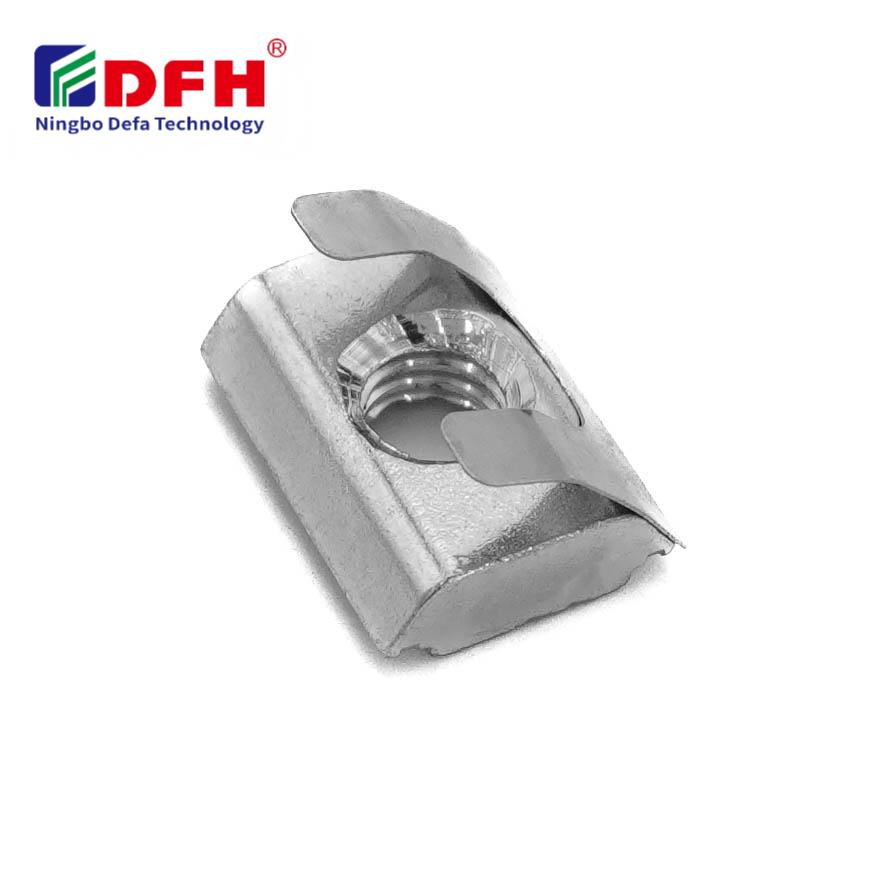
産業用締結部品を取り扱う際には、特にアルミニウム製フレームや構造体へのTナット取り付けにおいて、適切な締付けトルク値を守ることが極めて重要です。正しいトルクで締め付けることで、確実な組立が可能となり、部品の損傷を防ぎ、構造全体の信頼性と耐久性を維持できます。ボルト径、材料特性、締付け力の関係を正しく理解することは、高精度な締結ソリューションを必要とする技術者、エンジニア、製造現場の専門家にとって不可欠な知識です。

この Tナット tスロットナットは、ねじの噛み合い深さ、材質、幾何学的形状といった要素が最適な締め付けトルク値に直接影響を与える特殊な締結エコシステム内で使用されます。産業分野ごとの用途に応じて、負荷条件、周囲環境、および使用される特定のネジ入りインサートの構成に応じて、異なる締め付け仕様が求められます。本ガイドでは、Tスロットナットの適正な締め付けトルクを決定する主な要因について解説し、緩みを招く過小締めや、ねじや部品を損傷させる過大締めを回避するための知識を提供します。
トルクは、締結部品を締め付ける際に加えられる回転力であり、地域の規格や業界慣習に応じてニュートン・メートル(N・m)またはフィート・ポンド(ft・lb)で測定される。ねじ込み式インサートの適用においては、トルクは繊細なバランスを保つ必要がある:振動下での自己緩みを防ぐのに十分な締め付け力を確保しつつ、ねじ山や受け側部品を塑性変形させないよう、過大なトルクをかけないことが求められる。トルクとボルトの初期締め付け力(プレロード)の関係は非線形であるため、わずかなトルクの変化でも、発生する張力に大きなばらつきが生じる。
アルミニウム製プロファイルに締結部品を装着する際、設計者は鋼に比べてアルミニウムの縦弾性係数(ヤング率)が低いという特性を考慮しなければならない。このため、規定トルク値を超えて締め付けると、アルミニウムのねじ山はより容易に焼き付きやねじ切り(ストリッピング)、あるいは経時的な緩み(リラクセーション)を起こすリスクが高まる。正確なトルク管理により、ねじ込み式インサートはアルミニウム母材に永久変形を及ぼさずに、一貫したクリンチング力を維持できる。
Tスロットナットの材質は、推奨締付けトルク値に直接影響します。亜鉛めっきまたはブルー仕上げの鋼製Tナットは、ステンレス鋼製のものと比較して摩擦係数が異なり、トルクから軸力への変換精度に影響を及ぼします。ねじピッチ、小径、有効径のいずれも、安全な締付け力を決定する上で重要な要素です。粗ピッチのねじは一般に高い絶対トルク値を許容しますが、細ピッチのタップインサートでは、ねじ山の損傷を防ぐため、より慎重なトルク管理が必要です。
アルミニウム押出成形材の合金種類によって硬度や強度が異なり、これがねじ穴の剥離や引き抜き破壊が発生しない範囲で基材が安全に受け持てるトルク値に影響を与えます。標準的な6061-T6および7075-T73アルミニウム押出成形材については、多数の試験に基づいて推奨トルク値が文書化されています。締結用ハードウェア、タップインサートの設計、および基材の物理的特性の相互作用が、組立工程における安全なトルク仕様を定める基礎となります。
業界標準では、アルミニウム押出成形材システムでTスロットナットとともに使用される一般的なメトリックボルトサイズについて、参考となる締め付けトルク値が定められています。M4ファスナーの場合、標準的なアルミニウムプロファイルへの取り付け時には、通常1.2~2.0ニュートン・メートルのトルク範囲が推奨されます。M5ボルトは一般的に2.5~3.5ニュートン・メートル、M6ファスナーは通常の組立条件下で4.5~6.0ニュートン・メートルが適正範囲です。また、M8のタップインサートを用いる場合は、確実な固定を確保するために10~14ニュートン・メートルのトルクがよく指定されます。
これらの基準値は、室温下で静的荷重を受ける6061-T6アルミニウム製プロファイルに加工されたTスロットに、標準の亜鉛めっき鋼製締結部品を装着した場合を想定しています。動的荷重、高温環境、腐食性環境、または特殊材料を用いる場合は、これらの基準仕様から逸脱する必要があります。独自の設計や材質の組み合わせにより、特定の締結部品メーカーが推奨するトルク値は異なる場合があるため、必ず当該メーカーの推奨トルク値を確認してください。
標準的な参考値がお客様の特定のTスロットナット構成に適用できない場合、エンジニアは次の式を用いて概算トルクを算出できます:トルク(N・m)=K×D×P。ここで、Kはトルク係数、Dはボルトの公称直径(mm)、Pは所望の軸力(kN)です。トルク係数Kは、締結部品の表面状態および潤滑条件に応じて通常0.15~0.25の範囲で変化します。
この計算方法は、トルク仕様を量産環境に導入する前のベンチテストおよび検証の出発点を提供します。ロードワッシャーまたは超音波ボルト張力測定法を用いて実際のプリロードを慎重に測定することで、算出したトルク値が所定の締結力を確実に発生させていることを確認できます。特に、公表された参考データが存在しない特殊なアルミニウム合金やタップインサート構成を扱う場合、こうした実証的な検証ステップは極めて重要です。
産業用機械、モジュール式作業台、CNC治具では、部品の正確な位置決めと生産工程全体における位置精度の維持のために、Tスロットナットアセンブリが広く用いられています。このような製造現場では、トルクの一定性が極めて重要です。締め付け不足では部品がずれやすくなり、寸法の再現性が低下します。一方、締め付け過多ではアルミニウム製プロファイルが変形し、治具のアライメントが損なわれるおそれがあります。技術者は通常、中間範囲の仕様に設定された校正済みトルクレンチを用いて、確実な締結性能を確保しています。
生産設備では、標準アセンブリキットで使用される各ファスニングハードウェアのサイズおよびアルミニウムプロファイルの等級ごとに、トルク基準を定めていることが一般的です。これらの基準を文書化し、作業員に対してトルクレンチの正しい使用方法や目視検査手順について教育を行うことで、すべてのアセンブリにおいて品質の一貫性が確保されます。ねじ穴入りインサートの品質はトルクの信頼性に直接影響するため、品質管理プロセスが文書化されたメーカーからファスニングハードウェアを調達することで、アセンブリのばらつきを最小限に抑えることができます。
著しい振動や周期的な荷重がかかるアプリケーションでは、長期間の使用にわたってプリロードを維持するために、静荷重基準値よりも10~20%高いトルク仕様が必要となる場合があります。温度変化にさらされる屋外設置環境では、鋼製ファスナーとアルミニウム製プロファイル間の熱膨張率の差を考慮する必要があります。高温環境下では、アルミニウム部品における熱緩和によりプリロードが徐々に低下するため、定期的な再締結(リトルク)が必要になることがあります。
海洋環境や化学プラントなどの腐食性環境では、締結部品の接触面で腐食が進行し、摩擦係数やトルク-軸力関係が時間とともに変化するため、さらに複雑な課題が生じます。ステンレス製や特殊コーティング処理済みのTナットは耐腐食性に優れていますが、亜鉛めっき標準品とは異なるトルク特性を示す場合があります。新しい環境条件や未知の材料組み合わせでTスロットナットを採用する際には、必ず実際の取付試験を通じてトルク仕様を検証してください。
過剰なトルクをかけると、アルミニウム製プロファイルのねじ山が削れたり、タップインサートの形状が損なわれたり、アルミニウム基材に永久的な塑性変形が生じる場合があります。こうした損傷は、目視ではすぐに確認できないこともありますが、接合部の長期的な信頼性を著しく低下させます。最悪の場合、ファスナーを破断させずに取り外すことができず、高価なアルミニウム製プロファイルの区間ごと交換が必要になることがあります。
お客様専用のTスロットナット、ボルトサイズ、アルミニウムプロファイルの組み合わせを用いて試作アセンブリを作成し、校正済みのトルクレンチで締め付けを行い、荷重ワッシャーまたは超音波張力測定装置を用いて発生した予緊力を測定します。その後、加えたトルクとその結果として得られる予緊力の関係を記録し、目標クリンチングフォース(挟持力)を達成できるよう、仕様値を上方または下方に調整します。また、ねじ込み式インサート製品における材質ばらつきを考慮し、複数のサンプルで同様の試験を繰り返して、再現性を確認します。
はい、アルミニウム合金の組成は、ねじの強度および最適な締付けトルク値に大きく影響します。7075-T73などの高強度合金は、比較的柔らかい6061-T6材よりも高いトルクを通常耐えられます。Tスロットナット用の締結部品とアルミニウム押出成形材の組み合わせに応じて、必ずアルミニウム押出成形材の仕様書と、当該締結部品メーカーが提示するトルク推奨値を照合し、互換性および安全な使用を確保してください。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

