 EN
Mi az alumíniumprofil, és hogyan működik?
2026/09/30
Alumíniumprofilok beszerzése sokoldalú moduláris vázakhoz. Ismerkedjen meg az extrúziós mechanikával, a szilárdsági előnyökkel és az oldódállósággal. Kérje az információkat.

2026/09/09
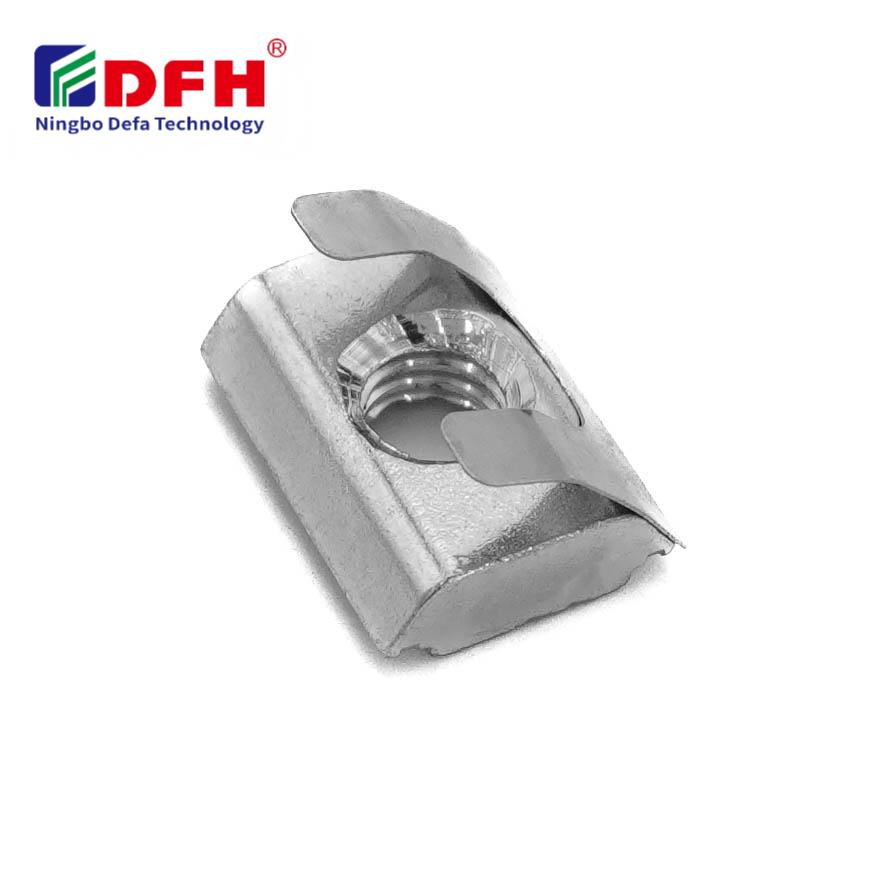
A megfelelő nyomatékértékek ismerete elengedhetetlen az ipari rögzítőelemek használatakor, különösen akkor, ha T-alakú anyát szerelnek be alumínium profilokba vagy szerkezeti rendszerekbe. A megfelelő nyomaték alkalmazása biztosítja a stabil összeszerelést, megakadályozza az alkatrészek sérülését, és fenntartja az egész szerkezeti keret integritását. A csavar méretének, az anyag tulajdonságainak és a meghúzási erő közötti kapcsolat megértése kritikus fontosságú a technikusok, mérnökök és gyártási szakemberek számára, akik pontosságra épülő rögzítési megoldásokra támaszkodnak.

AT fémbővítő egy specializált rögzítőrendszerben működik, ahol a menetbehatolás mélysége, az anyagösszetétel és a geometriai kialakítás közvetlenül befolyásolja az optimális nyomatékértékeket. A különböző ipari alkalmazások eltérő meghúzási előírásokat igényelnek a terhelési követelmények, a környezeti feltételek és a használt menetes betétek konfigurációjának megfelelően. Ez az útmutató a T-alakú anyák megfelelő nyomatékának meghatározásában kulcsfontosságú tényezőket vizsgálja, segítve Önt abban, hogy elkerülje a túl gyenge meghúzást – amely lazuláshoz vezet – és a túl erős meghúzást – amely menet- vagy alkatrész-károsodást okoz.
A nyomaték a csavarozási elem meghúzásakor kifejtett forgóerőt jelöli, amelyet newtonméterben vagy lábfontban mérnek, attól függően, hogy melyik régió vagy ipari szokás érvényes. A menetes betétek alkalmazásánál a nyomaték elérésének finom egyensúlyt kell teremtenie: elegendő feszítőerőt kell biztosítania ahhoz, hogy megakadályozza a rezgés hatására bekövetkező önmeghúzódást, ugyanakkor nem szabad túlzottan nagynak lennie, mert különben maradandó alakváltozást okozhat a menetekben vagy a befogadó alkatrészben. A nyomaték és a csavar előfeszítése közötti kapcsolat nemlineáris, azaz apró nyomatékváltozások jelentős feszítőerő-ingadozást eredményezhetnek.
Amikor rögzítőelemeket szerelnek be alumíniumprofilokba, a mérnököknek figyelembe kell venniük az alumínium alacsonyabb rugalmassági modulusát a acélhoz képest. Ez azt jelenti, hogy az alumínium menetek hajlamosabbak a ragadásra, a menetkihúzódásra és az idővel bekövetkező lazulásra, ha a nyomatékértékek meghaladják a biztonságos határokat. A pontos nyomatékalkalmazás biztosítja, hogy a menetes betét állandó befogóerőt biztosítson anélkül, hogy maradandó alakváltozást okozna az alumínium alapanyagban.
A T-alakú anya összetétele közvetlenül befolyásolja a javasolt nyomatékértékeket. A cinkbevonatos vagy kék felületű acél T-alakú anyák más súrlódási együtthatóval rendelkeznek, mint az austenites rozsdamentes változatok, így a nyomaték-feszítés átalakítás pontosságát is érintik. A menetemelkedés, a kis átmérő és a menetátmérő mindegyike szerepet játszik a biztonságos meghúzási erők meghatározásában. A durvább menetemelkedés általában magasabb abszolút nyomatékértékeket enged meg, míg a finommenetes menetbefogó elemeknél pontosabb nyomatékvezérlés szükséges a menet sérülésének elkerüléséhez.
Az alumíniumprofilok keménysége és szilárdsága eltérő, ami befolyásolja, mekkora nyomatékot bír el biztonságosan az alapanyag a menetes részek kicsavaródása vagy kihúzódása nélkül. A szokásos 6061-T6 és 7075-T73 alumíniumprofilok esetében a nyomatékra vonatkozó ajánlásokat kiterjedt tesztelés alapján határozták meg. A rögzítőelemek, a menetes betétek kialakítása és az alapanyag tulajdonságai közötti kölcsönhatás alkotja a biztonságos nyomatékértékek meghatározásának alapját az összeszerelési folyamatban.
Az ipari szabványok hivatkozási nyomatékértékeket adnak meg a T-részezésű anyacsavarokhoz használt gyakori metrikus csavarozási méretekhez az alumínium extrúziós rendszerekben. Az M4 rögzítőelemek esetében a nyomaték tartománya általában 1,2–2,0 Newton-méter között mozog, amikor szokásos alumínium profilokba szerelik őket. Az M5 csavarok általában 2,5–3,5 Newton-métert bírnak el, míg az M6 rögzítőelemek normál szerelési körülmények között általában 4,5–6,0 Newton-métert igényelnek. Az M8 menetes beillesztőelemek alkalmazásai gyakran 10–14 Newton-méteres nyomatékot írnak elő biztonságos rögzítéshez.
Ezek a kiindulási értékek standard cinkbevonatos acél rögzítőelemeket feltételeznek, amelyeket 6061-T6 alumíniumprofilokba vágott T-alakú horpadásokba szereltek be, szobahőmérsékleten, statikus terhelés mellett. Dinamikus terhelés, magasabb hőmérséklet, korróziós környezet vagy speciális anyagok esetén eltérés szükséges ezektől a kiindulási specifikációktól. Mindig ellenőrizze a rögzítőelem-gyártója által ajánlott nyomatékértékeket, mivel a tulajdonosi tervek vagy anyagkombinációk egyedi követelményeket támaszthatnak.
Amikor a szokásos referenciaértékek nem alkalmazhatók az adott T-alakú anyacsavar-konfigurációra, a mérnökök közelítő nyomatékot számíthatnak ki a következő képlettel: Nyomaték (N·m) = K × D × P, ahol K a nyomatéki együttható, D a névleges csavarátmérő milliméterben, P pedig a kívánt előfeszítés kilonewtonban. A nyomatéki együttható (K) általában 0,15 és 0,25 között változik, attól függően, hogy milyen felületminőség és kenési körülmények uralkodnak a rögzítőelemeknél.
Ez a számítási módszer kiindulási alapot nyújt a torziós értékek gyártási környezetbe történő bevezetése előtti asztali teszteléshez és érvényesítéshez. Az aktuális előfeszítés pontos mérése terheléselosztó alátétekkel vagy ultrahangos csavarfeszítési módszerekkel lehetővé teszi annak ellenőrzését, hogy a kiszámított nyomaték valóban a kívánt befogóerőt eredményezi. Ez az empirikus érvényesítési lépés különösen fontos speciális alumíniumötvözetekkel vagy közzétett referenciaadatok nélküli menetes betétekkel való munka esetén.
Az ipari gépek, moduláris munkaasztalok és a CNC-rögzítők gyakran támpofás anyacsavar-készleteket használnak alkatrészek pontos pozicionálására és a helyzetpontosság fenntartására a gyártási ciklusok során. Ezen gyártási környezetekben a nyomaték egyenletes alkalmazása kritikussá válik: ha túl lazán húzzák meg az anyacsavart, az alkatrészek elmozdulhatnak, és csökken a méretismételhetőség; ha túl erősen húzzák meg, akkor az alumínium profil deformálódhat, és a rögzítők igazítása torzulhat. A szakemberek általában kalibrált nyomatékkulcsokat használnak, amelyeket a közepes értéktartományra állítanak be, hogy megbízható rögzítési teljesítményt érjenek el.
A gyártóüzemek gyakran meghatározzák a nyomaték-szabványokat minden egyes, szokásos szerelési készletekben használt rögzítőelem-méret és alumíniumprofil-minőség esetében. Ezeknek a szabványoknak a dokumentálása, valamint a munkások képzése a megfelelő nyomatékkulcs-használatra és a vizuális ellenőrzési protokollokra biztosítja az összes szerelés minőségének egységes szintjét. A menetes befogadóelem minősége közvetlenül befolyásolja a nyomaték megbízhatóságát, ezért a rögzítőelemek beszerzése olyan gyártóktól, akik dokumentált minőségirányítási folyamatokkal rendelkeznek, csökkenti a szerelési változékonyságot.
A jelentős rezgésnek vagy ciklikus terhelésnek kitett alkalmazások esetében a csavarozási nyomaték értéke 10–20 százalékkal magasabb lehet, mint a statikus terhelésre vonatkozó referenciaértékek, hogy a megfelelő előfeszítés hosszabb üzemidőn keresztül fenntartható legyen. A kültéri felszerelések esetében, amelyek hőmérséklet-ingadozásnak vannak kitéve, figyelembe kell venni az acél rögzítőelemek és az alumínium profilok közötti hőtágulási különbségeket. A magas hőmérsékleten történő üzemeléshez időszakos újraerősen csavarozás szükséges lehet, mivel a hőrelaxáció fokozatosan csökkenti az alumínium alkatrészek előfeszítését.
A korróziós környezetek – például a tengeri vagy vegyipari feldolgozó létesítmények – további összetettséget jelentenek, mivel a rögzítőelemek érintkezési felületén fellépő korrózió idővel megváltoztatja a súrlódási együtthatókat és a nyomaték-feszítési viszonyokat. Az állítható (T-alakú) anyák rozsdamentes vagy speciális bevonattal ellátott változatai jobb korrózióállóságot nyújtanak, de nyomatéki jellemzőik eltérhetnek a szokásos cinkbevonatos rögzítőelemektől. A T-alakú anyák telepítésekor új környezeti feltételek vagy ismeretlen anyagkombinációk esetén mindig ellenőrizni kell a nyomatékra vonatkozó előírásokat valós telepítési tesztekkel.
A túlzott nyomaték megszakíthatja az aluminium profil menetét, károsíthatja a menetes betétek geometriáját, vagy állandó plasztikus deformációt okozhat az aluminium alapanyagban. Ez a károsodás nem feltétlenül látható azonnal, de veszélyezteti a kapcsolat hosszú távú integritását. Súlyos esetekben a rögzítőelemet nem lehet eltávolítani törés nélkül, így drága aluminium profilrészeket kell cserélni.
Építsen tesztszerelvényeket az Ön speciális T-részezésű anyacsavarjával, csavar méretével és alumínium profil kombinációjával, majd alkalmazzon nyomatékot kalibrált kulccsal, és mérje meg az eredményül kapott előfeszítést terheléselosztó alátétekkel vagy ultrahangos feszítésmérő eszközökkel. Dokumentálja a kifejtett nyomaték és az eredményül kapott előfeszítés közötti összefüggést, majd módosítsa a specifikációt felfelé vagy lefelé úgy, hogy elérje a célként megadott befogóerőt. Ismételje meg a tesztelést több mintán is a konzisztencia biztosítása érdekében, és vegye figyelembe az anyagváltozást a menetes befogóelemek termékeiben.
Igen, az alumíniumötvözet összetétele jelentősen befolyásolja a menet szilárdságát és az optimális nyomatékértékeket. A magasabb szilárdságú ötvözetek, például a 7075-T73 általában nagyobb nyomatékot bírnak el, mint a lágyabb 6061-T6 anyag. Mindig ellenőrizze az alumíniumprofil műszaki adatlapját a T-slot csavarozóelemek és az adott anyagkombinációhoz ajánlott nyomatékadatokkal, hogy biztosítsa a kompatibilitást és a biztonságos üzemelést.

2026/09/30
Alumíniumprofilok beszerzése sokoldalú moduláris vázakhoz. Ismerkedjen meg az extrúziós mechanikával, a szilárdsági előnyökkel és az oldódállósággal. Kérje az információkat.

2026/09/30
Alumíniumprofilok beszerzése építési projektekhez. Ismerkedjen meg a szerkezeti vázak, a burkolatok és az ablakok előnyeivel a maximális ROI eléréséhez. Töltse le az útmutatót.

2026/09/30
Optimális alumíniumprofil-méretezési technikák beszerzése. Értékelje a terhelést, a rendelkezésre álló helyet, az ötvözetet, a környezeti tényezőket és a költségeket a deformáció elkerülése érdekében. Töltse le az útmutatót.

2026/09/30
Gondot okoznak-e a rögzítőelemek meghibásodásai vagy az újrafeldolgozás szükségessége? Többet tudjon meg a csavarok méretezéséről – átmérő, menetemelkedés, anyag és terhelés alapján – valamint az iparágspecifikus szabványokról. Optimalizálja most a megbízhatóságot és a szabályozási megfelelést.

2026/09/30
Ipari mérnöki célú alumínium profilok forrása. Fedezze fel az erő-tömeg arányt, a korrózióállóságot és a 30%-os költségmegtakarítást. Töltse le az útmutatót.

2026/09/30
Hőálló alumínium profilrendszerek forrása. Ismerje meg a hőtágulás tudományát és az ipari építkezésekhez szükséges feszültségkezelési stratégiákat. Töltse le az útmutatót.

