 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/09
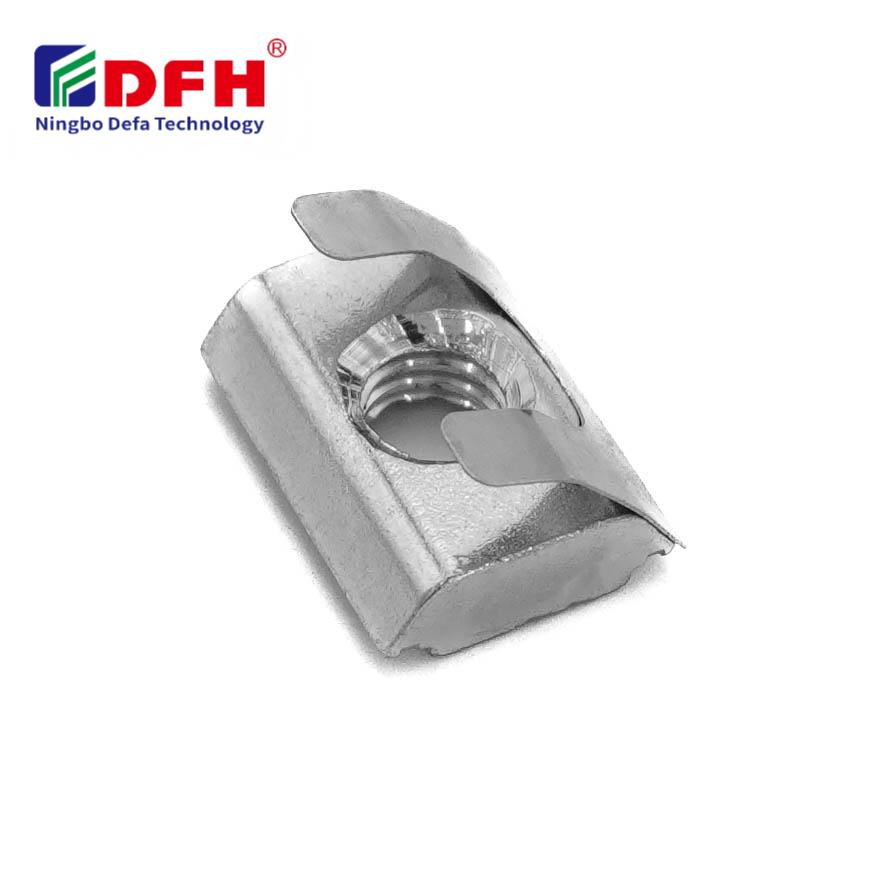
Правилните спецификации за въртящ момент са от решаващо значение при работа с промишлени фиксиращи компоненти, особено при монтиране на Т-навинти в алуминиеви профили и конструктивни системи. Прилагането на правилния въртящ момент гарантира сигурна сглобка, предотвратява повреждане на компонентите и запазва цялостта на цялата конструктивна рамка. Разбирането на взаимовръзката между размера на болта, свойствата на материала и силата на затягане е от критична важност за техниците, инженерите и специалистите по производство, които разчитат на прецизни решения за фиксиране.

Пазарът Т орех работи в специализирана фиксираща екосистема, където дълбочината на връзката на резбата, съставът на материала и геометричният дизайн директно влияят върху оптималните стойности на въртящия момент. Различните индустриални приложения изискват различни спецификации за затягане, базирани на изискванията към товара, условията на околната среда и конкретната конфигурация на резбовата втулка, която се използва. Това ръководство разглежда ключовите фактори, които определят правилния въртящ момент за T-образните гайки, като ви помага да избегнете недостатъчното затягане, което води до отслабване, и прекомерното затягане, което поврежда резбата или компонентите.
Въртящият момент представлява ротационната сила, приложена за затягане на винтова връзка, измервана в нютон-метри или фут-паунди в зависимост от регионалните стандарти и индустриалните конвенции. При приложенията на резбови вставки въртящият момент трябва да постигне деликатен баланс: достатъчно напрежение, за да се предотврати самостоятелното разхлабване под вибрация, но не толкова голямо, че да причини пластична деформация на резбата или на приемащия компонент. Връзката между въртящия момент и предварителното натоварване на болта е нелинейна, което означава, че малки промени във въртящия момент могат да предизвикат значителни колебания в напрежението.
При монтирането на винтови елементи в алуминиеви профили инженерите трябва да вземат предвид по-ниския модул на еластичност на алуминия в сравнение със стоманата. Това означава, че алуминиевите резби са по-подложни на залепване, изтриване на резбата и релаксация с течение на времето, ако спецификациите за въртящ момент надвишат безопасните граници. Точното прилагане на въртящ момент осигурява, че резбовата вставка запазва постоянна стегателна сила, без да се получи постоянната деформация на алуминиевата основна материя.
Съставът на вашата Т-образна гайка директно влияе върху препоръчителните стойности на въртящия момент. Т-образните гайки от стомана с цинково покритие или синьо финиране имат различни коефициенти на триене в сравнение с вариантите от неръждаема стомана, което засяга точността на преобразуването на въртящия момент в опън. Стъпът на резбата, малкият диаметър и диаметърът по средата на резбата всички играят роля при определяне на безопасните сили за затягане. По-грубите стъпове обикновено позволяват по-високи абсолютни стойности на въртящия момент, докато резбованите вставки с фин стъп изискват по-внимателен контрол на въртящия момент, за да се предотврати повреждане на резбата.
Степените на алуминиевия профил се различават по твърдост и якост, което влияе върху количеството въртящ момент, който основният материал може да поддържа безопасно, без да се получи изтръгване на резбата или повреда от изтегляне. Стандартните алуминиеви профили 6061-T6 и 7075-T73 имат документирани препоръчителни стойности за въртящ момент, базирани на обширни изпитвания. Взаимодействието между фиксиращите елементи, конструкцията на резбовите вставки и свойствата на основния материал формира основата за установяване на безопасни спецификации за въртящ момент в процеса ви на сглобяване.
Стандартите за отрасъла предоставят референтни стойности на въртящия момент за често срещаните метрични размери на болтове, използвани с гайки за Т-пазове в системи от алуминиеви екструзии. За монтирането на крепежни елементи М4 в стандартни алуминиеви профили обикновено се изисква въртящ момент в диапазона от 1,2 до 2,0 нютон-метра. Болтовете М5 обикновено издържат въртящ момент от 2,5 до 3,5 нютон-метра, докато крепежните елементи М6 обикновено изискват въртящ момент от 4,5 до 6,0 нютон-метра при нормални условия на сглобяване. При приложенията на резбовани вставки М8 обикновено се посочва въртящ момент от 10 до 14 нютон-метра за сигурно закрепване.
Тези базови стойности предполагат използването на стандартни винтови елементи от цинково поцинкована стомана, монтирани в Т-образни пазове, изрязани в алуминиеви профили от сплав 6061-T6, работещи при стайна температура и под статични натоварвания. При динамично натоварване, повишени температури, корозивни среди или специални материали е необходимо отклонение от тези базови спецификации. Винаги проверявайте препоръчителните стойности за въртящ момент, предоставени от производителя на вашите конкретни винтови елементи, тъй като собствени конструкции или комбинации от материали може да изискват специфични параметри.
Когато стандартните справочни стойности не са приложими за вашата конкретна конфигурация на Т-образни гайки, инженерите могат да изчислят приблизителния въртящ момент чрез формулата: Въртящ момент (N·m) = K × D × P, където K е коефициентът на въртящ момент, D е номиналният диаметър на болта в милиметри, а P е желаното предварително натоварване в килонютони. Коефициентът на въртящ момент K обикновено варира между 0,15 и 0,25, в зависимост от качеството на повърхността и условията на смазване на винтовите елементи.
Този метод за изчисление осигурява отправна точка за изпитания на работна маса и валидиране преди внедряването на спецификациите за въртящ момент в производствени среди. Внимателното измерване на действителното предварително натоварване чрез товарни шайби или ултразвукови методи за измерване на напрежението в болтовете ви позволява да потвърдите, че изчисленият въртящ момент произвежда желаната сила за стягане. Тази емпирична стъпка за валидиране е особено важна при работа със специализирани алуминиеви сплави или конфигурации с резбовани вставки, за които липсват публикувани справочни данни.
Промишлените машини, модулните работни маси и фиксиращите приспособления за ЧПУ машина силно разчитат на съединения от Т-образни гайки за прецизно позициониране на компонентите и поддържане на точността им по време на производствените цикли. В тези производствени контексти последователното прилагане на въртящ момент е критично, тъй като недостатъчното стягане позволява преместване на компонентите и намалява повтаряемостта на размерите, докато прекалено силното стягане може да деформира алуминиевия профил и да наруши подравняването на фиксиращото приспособление. Техниците обикновено използват калибрирани ключове за въртящ момент, настроени според средните спецификации, за да гарантират надеждна работа при стягането.
Производствените обекти често установяват стандарти за въртящ момент за всеки конкретен размер на фиксиращите елементи и за всеки клас алуминиев профил, използвани в стандартните им комплекта за сглобяване. Документирането на тези стандарти, заедно с обучението на работниците по правилното използване на динамометрични ключове и протоколите за визуална инспекция, гарантира последователно качество във всички сглобки. Качеството на резбовите вставки пряко влияе върху надеждността на въртящия момент, затова набавянето на фиксиращи елементи от производители с документирани процеси за контрол на качеството минимизира вариациите при сглобяването.
Приложенията, изпитващи значителни вибрации или циклично натоварване, може да изискват спецификации за въртящ момент с 10 до 20 процента по-високи от референтните стойности за статично натоварване, за да се запази предварителното натоварване през продължителни интервали на експлоатация. При монтажи на открито, изложени на цикли на температурни промени, трябва да се вземат предвид разликите в термичното разширение между стоманените винтове и алуминиевите профили. При приложения с висока температура може да се налага периодично повторно затегане, тъй като термичното релаксиране постепенно намалява предварителното натоварване в алуминиевите компоненти.
Корозивните среди, като морската среда или инсталациите за химическа обработка, внасят допълнителна сложност, тъй като корозията в областта на връзката на фиксиращите елементи променя коефициентите на триене и връзката между въртящия момент и опънното усилие с течение на времето. Т-образните гайки от неръждаема стомана или със специално покритие осигуряват подобрена устойчивост срещу корозия, но могат да проявяват различни характеристики при прилагане на въртящ момент в сравнение със стандартните фиксиращи елементи с цинково покритие. Винаги проверявайте спецификациите за въртящ момент чрез реално тестване при монтиране, когато използвате Т-образни гайки в нови експлоатационни условия или с непознати комбинации от материали.
Прекомерният въртящ момент може да извади резбата от алуминиевия профил, да повреди геометрията на резбовата втулка или да причини постоянната пластична деформация на основния алуминиев материал. Тази повреда може да не е незабавно забележима, но компрометира дългосрочната цялост на връзката. В тежки случаи фиксиращият елемент не може да се отстрани без счупване, което изисква замяна на скъпите алуминиеви профилни секции.
Сглобете тестови съединения, използвайки вашите специфични T-образни гайки, болтове и алуминиеви профили, след което приложете момент с калибриран ключ и измерете полученото предварително натоварване чрез товарни шайби или ултразвукови инструменти за измерване на опън. Документирайте връзката между приложения момент и полученото предварително натоварване, след което коригирайте вашата спецификация нагоре или надолу, за да постигнете целевата сила на стягане. Повторете тестването върху множество проби, за да гарантирате последователност и да компенсирате вариациите в материала на резбовите вградени елементи.
Да, съставът на алуминиевата сплав значително влияе върху якостта на резбата и оптималните стойности на въртящия момент. По-високоякостните сплави, като 7075-T73, обикновено могат да поемат по-голям въртящ момент в сравнение с по-меката сплав 6061-T6. Винаги съпоставяйте техническия документ на вашия алуминиев профил с препоръчителните стойности за въртящ момент, предоставени от производителя на вашите T-slot гайки и други фиксиращи елементи, заедно с конкретния материал, за да гарантирате съвместимост и безопасна експлоатация.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

