 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/09
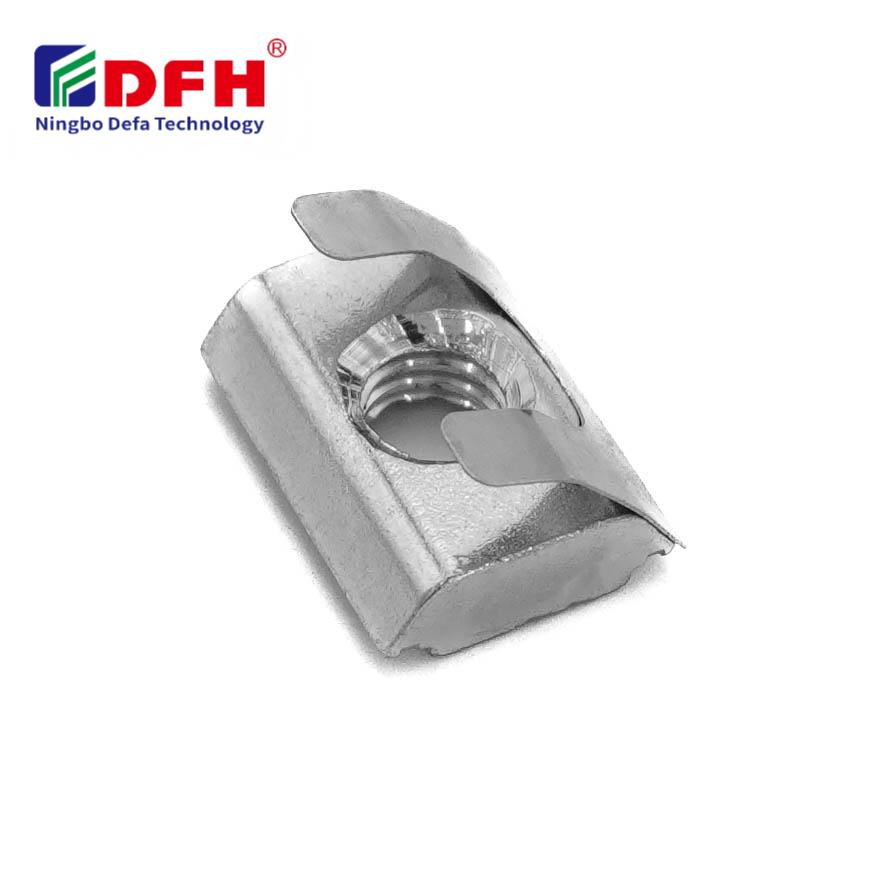
औद्योगिक फ़ास्टनिंग हार्डवेयर के साथ काम करते समय उचित टॉर्क विशिष्टताएँ महत्वपूर्ण होती हैं, विशेष रूप से जब एल्युमीनियम प्रोफ़ाइल और संरचनात्मक प्रणालियों में टी नट स्थापित की जा रही हो। सही टॉर्क लगाने से सुरक्षित असेंबली सुनिश्चित होती है, घटकों को क्षति से बचाया जाता है, और आपके पूरे संरचनात्मक ढांचे की अखंडता बनी रहती है। बोल्ट के आकार, सामग्री के गुणों और कसाव बल के बीच संबंध को समझना उन तकनीशियनों, इंजीनियरों और विनिर्माण पेशेवरों के लिए आवश्यक है जो सटीक फ़ास्टनिंग समाधानों पर निर्भर करते हैं।

द टी नट यह एक विशेषीकृत फास्टनिंग पारिस्थितिकी तंत्र के भीतर कार्य करता है, जहाँ धागे के संपर्क की गहराई, सामग्री की रचना और ज्यामितीय डिज़ाइन सीधे आदर्श टॉर्क मानों को प्रभावित करते हैं। विभिन्न औद्योगिक अनुप्रयोगों को भार आवश्यकताओं, पर्यावरणीय स्थितियों और उपयोग में ली जा रही विशिष्ट थ्रेडेड इंसर्ट विन्यास के आधार पर अलग-अलग कसाव विनिर्देशों की आवश्यकता होती है। यह मार्गदर्शिका टी-स्लॉट नट के उचित टॉर्क को निर्धारित करने वाले प्रमुख कारकों की जाँच करती है, जो आपको कम कसाव के कारण ढीला होने और अधिक कसाव के कारण धागे या घटकों को क्षति पहुँचाने से बचाती है।
टॉर्क एक फास्टनर को कसने के लिए लगाया गया घूर्णन बल है, जिसे न्यूटन-मीटर या फुट-पाउंड में मापा जाता है, जो क्षेत्रीय मानकों और उद्योग की परंपरा के अनुसार भिन्न होता है। थ्रेडेड इंसर्ट अनुप्रयोगों के लिए, टॉर्क को एक सूक्ष्म संतुलन प्राप्त करना आवश्यक है: कंपन के तहत स्व-ढीला होने को रोकने के लिए पर्याप्त तनाव, लेकिन इतना अधिक नहीं कि यह थ्रेड्स या प्राप्त करने वाले घटक को प्लास्टिक रूप से विकृत कर दे। टॉर्क और बोल्ट प्रीलोड के बीच का संबंध गैर-रैखिक है, जिसका अर्थ है कि छोटे टॉर्क परिवर्तन भी तनाव में महत्वपूर्ण उतार-चढ़ाव उत्पन्न कर सकते हैं।
जब एल्यूमीनियम प्रोफाइल्स में फास्टनिंग हार्डवेयर की स्थापना की जाती है, तो इंजीनियरों को एल्यूमीनियम के स्टील की तुलना में कम लोचदारता के गुणांक को ध्यान में रखना आवश्यक है। इसका अर्थ है कि यदि टॉर्क विनिर्देशन सुरक्षित सीमाओं से अधिक हो जाएँ, तो एल्यूमीनियम के थ्रेड्स गैलिंग, थ्रेड स्ट्रिपिंग और समय के साथ ढीलेपन के प्रति अधिक संवेदनशील होते हैं। सटीक टॉर्क आवेदन सुनिश्चित करता है कि थ्रेडेड इंसर्ट एल्यूमीनियम आधार सामग्री के स्थायी विकृति के बिना लगातार क्लैम्पिंग बल बनाए रखे।
आपके टी-स्लॉट नट की संरचना सीधे अनुशंसित बलाघूर्ण मानों को प्रभावित करती है। जिंक प्लेटेड या नीले फिनिश वाले स्टील टी-नट्स के घर्षण गुणांक स्टेनलेस स्टील के संस्करणों से भिन्न होते हैं, जिससे बलाघूर्ण से तनाव रूपांतरण की सटीकता प्रभावित होती है। धागे की पिच, न्यूनतम व्यास और पिच व्यास सभी सुरक्षित कसने के बलों को निर्धारित करने में योगदान देते हैं। मोटी पिच वाले धागे आमतौर पर उच्च निरपेक्ष बलाघूर्ण मानों को सहन कर सकते हैं, जबकि सूक्ष्म पिच वाले धागे वाले इंसर्ट्स को धागे के क्षतिग्रस्त होने को रोकने के लिए अधिक सावधानीपूर्ण बलाघूर्ण नियंत्रण की आवश्यकता होती है।
एल्युमीनियम प्रोफाइल के ग्रेड उनकी कठोरता और ताकत में भिन्न होते हैं, जिससे यह प्रभावित होता है कि आधार सामग्री कितने टॉर्क का सुरक्षित रूप से समर्थन कर सकती है, बिना थ्रेड स्ट्रिपिंग या पुल-आउट विफलता के। मानक 6061-T6 और 7075-T73 एल्युमीनियम प्रोफाइल के लिए व्यापक परीक्षणों के आधार पर दस्तावेज़ीकृत टॉर्क सिफारिशें उपलब्ध हैं। फास्टनिंग हार्डवेयर, थ्रेडेड इंसर्ट के डिज़ाइन और आधार सामग्री के गुणों के बीच की पारस्परिक क्रिया आपकी असेंबली प्रक्रिया में सुरक्षित टॉर्क विनिर्देशों को स्थापित करने का आधार बनाती है।
उद्योग मानक एल्यूमीनियम एक्सट्रूज़न प्रणालियों में टी-स्लॉट नट्स के साथ उपयोग किए जाने वाले सामान्य मीट्रिक बोल्ट आकारों के लिए संदर्भ टॉर्क मान प्रदान करते हैं। एम4 फास्टनर्स को मानक एल्यूमीनियम प्रोफाइल्स में स्थापित करते समय आमतौर पर 1.2 से 2.0 न्यूटन-मीटर के टॉर्क रेंज की आवश्यकता होती है। एम5 बोल्ट्स आमतौर पर 2.5 से 3.5 न्यूटन-मीटर का टॉर्क सहन कर सकते हैं, जबकि एम6 फास्टनर्स का टॉर्क सामान्य असेंबली की स्थितियों में आमतौर पर 4.5 से 6.0 न्यूटन-मीटर के बीच होता है। एम8 थ्रेडेड इंसर्ट अनुप्रयोगों में सुरक्षित संलग्नता के लिए आमतौर पर 10 से 14 न्यूटन-मीटर का टॉर्क निर्दिष्ट किया जाता है।
ये आधारभूत मान मानते हैं कि मानक जिंक-लेपित स्टील फास्टनिंग हार्डवेयर का उपयोग किया गया है, जिसे कमरे के तापमान पर स्थैतिक भार के अधीन 6061-T6 एल्युमीनियम प्रोफाइल्स में काटे गए टी-स्लॉट्स में स्थापित किया गया है। गतिशील भार, उच्च तापमान, संक्षारक वातावरण, या विशेष पदार्थों के लिए इन आधारभूत विनिर्देशों से विचलन की आवश्यकता होती है। हमेशा अपने विशिष्ट फास्टनिंग हार्डवेयर निर्माता द्वारा दिए गए टॉर्क अनुशंसाओं की पुष्टि करें, क्योंकि गुप्त डिज़ाइन या पदार्थ संयोजनों की विशिष्ट आवश्यकताएँ हो सकती हैं।
जब मानक संदर्भ मान आपके विशिष्ट टी-स्लॉट नट विन्यास पर लागू नहीं होते हैं, तो इंजीनियर निम्न सूत्र का उपयोग करके अनुमानित टॉर्क की गणना कर सकते हैं: टॉर्क (N·m) = K × D × P, जहाँ K टॉर्क गुणांक को दर्शाता है, D मिलीमीटर में नाममात्र बोल्ट व्यास है, और P किलोन्यूटन में वांछित प्रीलोड है। टॉर्क गुणांक K आमतौर पर आपके फास्टनिंग हार्डवेयर की सतह के फिनिश और स्नेहन स्थिति के आधार पर 0.15 से 0.25 के बीच होता है।
यह गणना विधि टॉर्क विनिर्देशों को उत्पादन वातावरण में लागू करने से पहले बेंच परीक्षण और सत्यापन के लिए एक प्रारंभिक बिंदु प्रदान करती है। लोड वॉशर या अल्ट्रासोनिक बोल्ट टेंशन विधियों का उपयोग करके वास्तविक प्रीलोड का सावधानीपूर्ण मापन आपको यह सत्यापित करने में सक्षम बनाता है कि आपके द्वारा गणना किए गए टॉर्क से अभिप्रेत क्लैम्पिंग बल उत्पन्न हो रहा है। यह प्रायोगिक सत्यापन चरण विशेष रूप से महत्वपूर्ण है जब आप विशिष्ट एल्यूमीनियम मिश्र धातुओं या थ्रेडेड इंसर्ट विन्यासों के साथ काम कर रहे हों, जिनके लिए प्रकाशित संदर्भ डेटा उपलब्ध न हो।
औद्योगिक मशीनरी, मॉड्यूलर कार्य मेज़ें और सीएनसी फिक्सचर्स में घटकों को सटीक रूप से स्थित करने और उत्पादन चक्रों के दौरान स्थितिगत सटीकता बनाए रखने के लिए टी-स्लॉट नट असेंबलियों पर भारी निर्भरता होती है। इन विनिर्माण संदर्भों में, सुसंगत टॉर्क आवेदन महत्वपूर्ण हो जाता है, क्योंकि कम कसाव से घटकों का विस्थापन हो सकता है और आयामी दोहराव कम हो सकता है, जबकि अधिक कसाव से एल्यूमीनियम प्रोफ़ाइल विकृत हो सकती है और फिक्सचर संरेखण कमज़ोर हो सकता है। तकनीशियन आमतौर पर विश्वसनीय फास्टनिंग प्रदर्शन सुनिश्चित करने के लिए मध्य-श्रेणी के विनिर्देशों पर सेट किए गए कैलिब्रेटेड टॉर्क रिंच का उपयोग करते हैं।
उत्पादन सुविधाएँ अक्सर अपने मानक असेंबली किट्स में उपयोग किए जाने वाले प्रत्येक विशिष्ट फास्टनिंग हार्डवेयर आकार और एल्यूमीनियम प्रोफाइल ग्रेड के लिए टॉर्क मानक स्थापित करती हैं। इन मानकों की प्रलेखन, टॉर्क व्रेंच के उचित उपयोग और दृश्य निरीक्षण प्रोटोकॉल पर कार्यकर्ताओं के प्रशिक्षण के साथ-साथ, सभी असेंबलीज़ में सुसंगत गुणवत्ता सुनिश्चित करती है। थ्रेडेड इंसर्ट की गुणवत्ता सीधे टॉर्क विश्वसनीयता को प्रभावित करती है, इसलिए ऐसे निर्माताओं से फास्टनिंग हार्डवेयर की खरीद करना जिनके पास प्रलेखित गुणवत्ता नियंत्रण प्रक्रियाएँ हों, असेंबली में परिवर्तनशीलता को कम करता है।
महत्वपूर्ण कंपन या चक्रीय भार के अधीन आने वाले अनुप्रयोगों के लिए प्रीलोड को लंबे समय तक बनाए रखने के लिए स्थैतिक भार संदर्भ मानों की तुलना में 10 से 20 प्रतिशत अधिक टॉर्क विनिर्देशों की आवश्यकता हो सकती है। तापमान चक्र के प्रभाव में आने वाली बाहरी स्थापनाओं के लिए इस्पात फास्टनर्स और एल्युमीनियम प्रोफाइलों के बीच ऊष्मीय प्रसार के अंतर पर विचार करना आवश्यक है। उच्च तापमान अनुप्रयोगों के लिए ऊष्मीय शिथिलन के कारण एल्युमीनियम घटकों में प्रीलोड में क्रमिक कमी के कारण आवधिक पुनः टॉर्किंग की आवश्यकता हो सकती है।
क्षारक वातावरण, जैसे समुद्री या रासायनिक प्रसंस्करण संयंत्र, अतिरिक्त जटिलता पैदा करते हैं, क्योंकि फास्टनिंग हार्डवेयर इंटरफ़ेस पर क्षरण समय के साथ घर्षण गुणांक और टॉर्क-टू-टेंशन संबंधों को बदल देता है। स्टेनलेस या विशेष लेपित टी नट्स क्षरण प्रतिरोध में सुधार करते हैं, लेकिन ये मानक जिंक-प्लेटेड फास्टनिंग हार्डवेयर की तुलना में अलग टॉर्क विशेषताएँ प्रदर्शित कर सकते हैं। जब आप टी-स्लॉट नट्स को नए वातावरणीय स्थितियों में या अज्ञात सामग्री संयोजनों के साथ तैनात करते हैं, तो सदैव वास्तविक स्थापना परीक्षण के माध्यम से टॉर्क विनिर्देशों की पुष्टि करें।
अत्यधिक टॉर्क के कारण एल्युमीनियम प्रोफ़ाइल में थ्रेड्स का कटना, थ्रेडेड इंसर्ट के ज्यामितीय आकार का क्षतिग्रस्त होना या एल्युमीनियम आधार सामग्री का स्थायी प्लास्टिक विकृति हो सकती है। यह क्षति तुरंत दिखाई नहीं दे सकती, लेकिन यह कनेक्शन की दीर्घकालिक अखंडता को समाप्त कर देती है। गंभीर मामलों में, फास्टनर को तोड़े बिना हटाया नहीं जा सकता, जिसके कारण महंगे एल्युमीनियम प्रोफ़ाइल खंडों को प्रतिस्थापित करने की आवश्यकता होती है।
अपने विशिष्ट टी-स्लॉट नट, बोल्ट के आकार और एल्युमीनियम प्रोफ़ाइल के संयोजन का उपयोग करके परीक्षण असेंबली बनाएँ, फिर एक कैलिब्रेटेड रिंच का उपयोग करके टॉर्क लगाएँ और लोड वॉशर या अल्ट्रासोनिक टेंशन मापन उपकरणों के साथ परिणामी प्रीलोड को मापें। लगाए गए टॉर्क और परिणामी प्रीलोड के बीच के संबंध को दस्तावेज़ित करें, फिर अपने लक्ष्य क्लैम्पिंग बल को प्राप्त करने के लिए अपने विनिर्देश को ऊपर या नीचे की ओर समायोजित करें। संरचना में भिन्नता को ध्यान में रखने और थ्रेडेड इंसर्ट उत्पादों में सामग्री की भिन्नता को सुनिश्चित करने के लिए कई नमूनों पर परीक्षण को दोहराएँ।
हाँ, एल्यूमीनियम मिश्र धातु की संरचना धागे की शक्ति और आदर्श टॉर्क मानों को काफी हद तक प्रभावित करती है। उच्च-शक्ति वाली मिश्र धातुएँ जैसे 7075-T73 आमतौर पर कमज़ोर 6061-T6 सामग्री की तुलना में अधिक टॉर्क को सहन कर सकती हैं। अपने विशिष्ट टी-स्लॉट नट फास्टनिंग हार्डवेयर और सामग्री संयोजन के लिए सुरक्षित संचालन और संगतता सुनिश्चित करने के लिए हमेशा अपने एल्यूमीनियम प्रोफ़ाइल विनिर्देश पत्र को टॉर्क सिफारिश डेटा के साथ संदर्भित करें।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

