 EN
Что такое алюминиевый профиль и как он работает?
2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/09
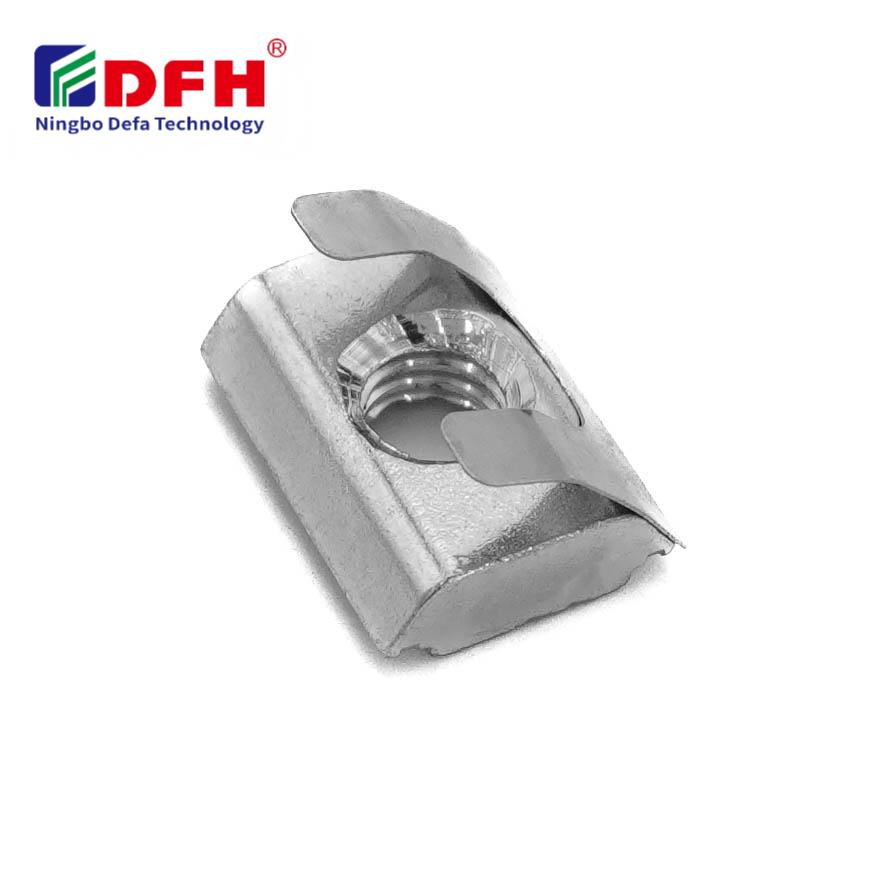
Соблюдение правильных значений момента затяжки критически важно при работе с промышленными крепёжными изделиями, особенно при установке Т-гаек в алюминиевые профили и конструкционные системы. Применение корректного момента затяжки обеспечивает надёжную сборку, предотвращает повреждение компонентов и сохраняет целостность всей конструкционной рамы. Понимание взаимосвязи между диаметром болта, свойствами материала и силой затяжки имеет решающее значение для техников, инженеров и специалистов в области производства, полагающихся на точные решения для крепления.

Рынок Гайка Т-образная работает в специализированной системе крепежа, где глубина зацепления резьбы, состав материала и геометрическая конструкция напрямую влияют на оптимальные значения крутящего момента. Различные промышленные применения требуют разных параметров затяжки в зависимости от требований к нагрузке, условий окружающей среды и конкретной конфигурации резьбовой вставки. В этом руководстве рассматриваются ключевые факторы, определяющие правильный крутящий момент для гайки Т-образного паза, что помогает избежать недозатяжки, вызывающей ослабление, и перезатяжки, повреждающей резьбу или компоненты.
Крутящий момент — это вращающее усилие, прикладываемое для затяжки крепёжного элемента; измеряется в ньютон-метрах или фут-фунтах в зависимости от региональных стандартов и отраслевых норм. При использовании резьбовых вставок крутящий момент должен обеспечивать тонкое равновесие: достаточное натяжение, чтобы предотвратить самоотвинчивание под действием вибрации, но не настолько высокое, чтобы вызвать пластическую деформацию резьбы или принимающего компонента. Зависимость между крутящим моментом и предварительным натяжением болта нелинейна, то есть небольшие изменения крутящего момента могут приводить к значительным колебаниям натяжения.
При установке крепёжных элементов в алюминиевые профили инженеры должны учитывать более низкий модуль упругости алюминия по сравнению со сталью. Это означает, что алюминиевая резьба более склонна к заеданию, срыву резьбы и ослаблению со временем, если значения крутящего момента превышают допустимые пределы. Точное применение крутящего момента гарантирует, что резьбовая вставка сохраняет стабильную силу зажима без необратимой деформации алюминиевой основы.
Состав вашей гайки Т-образного профиля напрямую влияет на рекомендуемые значения крутящего момента. Стальные Т-образные гайки с цинковым покрытием или синей отделкой обладают иными коэффициентами трения по сравнению с вариантами из нержавеющей стали, что сказывается на точности преобразования крутящего момента в осевое усилие. Шаг резьбы, внутренний диаметр и средний диаметр резьбы играют важную роль при определении безопасных усилий затяжки. Более крупный шаг резьбы, как правило, допускает более высокие абсолютные значения крутящего момента, тогда как резьбовые вставки с мелким шагом требуют более тщательного контроля крутящего момента во избежание повреждения резьбы.
Степени алюминиевых профилей различаются по твёрдости и прочности, что влияет на величину крутящего момента, который базовый материал может безопасно выдерживать без срыва резьбы или вырывания. Для стандартных алюминиевых профилей 6061-T6 и 7075-T73 имеются документированные рекомендации по крутящему моменту, основанные на обширных испытаниях. Взаимодействие между крепёжными элементами, конструкцией резьбовых вставок и свойствами базового материала составляет основу для установления безопасных значений крутящего момента в вашем процессе сборки.
Стандарты отрасли определяют справочные значения крутящего момента для распространённых метрических размеров болтов, используемых вместе с гайками Т-образного паза в системах алюминиевых профилей. Для крепёжных изделий М4 типичный диапазон крутящего момента при установке в стандартные алюминиевые профили составляет от 1,2 до 2,0 Н·м. Болты М5 обычно выдерживают крутящий момент от 2,5 до 3,5 Н·м, тогда как для крепёжных изделий М6 при обычных условиях сборки характерен диапазон от 4,5 до 6,0 Н·м. При использовании резьбовых вставок М8 для надёжного крепления обычно указывают крутящий момент от 10 до 14 Н·м.
Эти базовые значения предполагают использование стандартных крепёжных элементов из стали с цинковым покрытием, установленных в Т-образные пазы, вырезанные в алюминиевых профилях сплава 6061-T6, при комнатной температуре и статических нагрузках. Для динамических нагрузок, повышенных температур, агрессивных сред или специальных материалов требуются отклонения от этих базовых характеристик. Всегда уточняйте рекомендации по моменту затяжки у производителя ваших конкретных крепёжных элементов, поскольку собственные конструкции или комбинации материалов могут иметь уникальные требования.
Когда стандартные справочные значения неприменимы к вашей конкретной конфигурации Т-образной гайки, инженеры могут рассчитать приближённый момент затяжки по формуле: Момент (Н·м) = K × D × P, где K — коэффициент момента затяжки, D — номинальный диаметр болта в миллиметрах, а P — требуемое предварительное усилие в килоньютонах. Коэффициент K обычно находится в диапазоне от 0,15 до 0,25 и зависит от состояния поверхности и условий смазки ваших крепёжных элементов.
Этот метод расчёта даёт исходную точку для стендовых испытаний и проверки перед внедрением значений крутящего момента в производственные условия. Точное измерение фактического предварительного натяжения с помощью силовых шайб или ультразвуковых методов контроля натяжения болтов позволяет подтвердить, что рассчитанный крутящий момент обеспечивает требуемое зажимное усилие. Этот эмпирический этап проверки особенно важен при работе со специальными алюминиевыми сплавами или конфигурациями резьбовых вставок, для которых отсутствуют опубликованные справочные данные.
Промышленные станки, модульные верстаки и приспособления для станков с ЧПУ в значительной степени полагаются на сборки Т-образных гаек для точного позиционирования компонентов и поддержания точности их расположения на протяжении всех циклов производства. В таких производственных условиях последовательное приложение крутящего момента становится критически важным: недостаточное затягивание допускает смещение компонентов и снижает повторяемость размеров, тогда как чрезмерное затягивание может деформировать алюминиевый профиль и нарушить выравнивание приспособлений. Техники обычно используют откалиброванные динамометрические ключи, установленные на средние значения параметров, чтобы обеспечить надёжность крепления.
Производственные мощности часто устанавливают стандарты крутящего момента для каждого конкретного размера крепёжных элементов и марки алюминиевого профиля, используемых в стандартных комплектах сборки. Документирование этих стандартов в сочетании с обучением работников правильному использованию динамометрических ключей и протоколам визуального контроля обеспечивает стабильное качество всех сборок. Качество резьбовых вставок напрямую влияет на надёжность крутящего момента, поэтому закупка крепёжных элементов у производителей, имеющих задокументированные процессы контроля качества, сводит к минимуму вариативность при сборке.
Приложения, подвергающиеся значительным вибрациям или циклическим нагрузкам, могут требовать моменты затяжки на 10–20 % выше справочных значений для статических нагрузок, чтобы сохранить предварительное натяжение в течение длительных интервалов эксплуатации. При наружной установке с воздействием циклов температур необходимо учитывать различия в тепловом расширении между стальными крепёжными элементами и алюминиевыми профилями. В высокотемпературных приложениях может потребоваться периодическая повторная затяжка, поскольку термическая релаксация постепенно снижает предварительное натяжение в алюминиевых компонентах.
Агрессивные среды, например, морская или химическая промышленность, создают дополнительную сложность, поскольку коррозия в зоне крепёжных элементов изменяет коэффициенты трения и соотношения между крутящим моментом и осевой силой с течением времени. T-гайки из нержавеющей стали или с особыми защитными покрытиями обеспечивают повышенную стойкость к коррозии, однако их характеристики при затяжке могут отличаться от характеристик стандартных цинковых крепёжных элементов. Всегда проверяйте значения крутящего момента путём реальных испытаний при монтаже T-гаек в новых условиях эксплуатации или при использовании незнакомых комбинаций материалов.
Избыточный крутящий момент может сорвать резьбу в алюминиевом профиле, повредить геометрию резьбовой вставки или вызвать необратимую пластическую деформацию алюминиевой основы. Такие повреждения могут быть незаметны сразу, однако они снижают долговечность соединения. В тяжёлых случаях крепёж невозможно демонтировать без разрушения и требуется замена дорогостоящих участков алюминиевого профиля.
Соберите испытательные сборки с использованием конкретной комбинации T-образных гаек, болтов определённого размера и алюминиевых профилей, затем приложите крутящий момент с помощью откалиброванного ключа и измерьте возникающее предварительное натяжение с помощью силовых шайб или ультразвуковых инструментов измерения натяжения. Зафиксируйте зависимость между приложенным крутящим моментом и полученным предварительным натяжением, после чего скорректируйте техническую спецификацию в большую или меньшую сторону для достижения требуемого зажимного усилия. Повторите испытания на нескольких образцах, чтобы обеспечить воспроизводимость результатов и учесть вариации свойств материалов в изделиях с резьбовыми вставками.
Да, состав алюминиевого сплава существенно влияет на прочность резьбы и оптимальные значения крутящего момента. Сплавы повышенной прочности, например 7075-T73, как правило, выдерживают больший крутящий момент по сравнению с более мягким материалом 6061-T6. Всегда сверяйте технический паспорт вашего алюминиевого профиля с данными по рекомендуемому крутящему моменту для конкретного крепёжного элемента T-slot и комбинации материалов, чтобы обеспечить совместимость и безопасную эксплуатацию.

2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/30
Поставка алюминиевых профилей для строительных проектов. Изучите преимущества использования в несущих каркасах, фасадных системах и оконных конструкциях для максимизации рентабельности инвестиций. Скачайте руководство.

2026/09/30
Поставка оптимальных методик подбора размеров алюминиевых профилей. Оцените факторы нагрузки, доступного пространства, сплава, условий эксплуатации и стоимости, чтобы предотвратить прогиб. Скачайте руководство.

2026/09/30
Столкнулись с отказами крепёжных элементов или необходимостью переделок? Освойте правильный подбор винтов по диаметру, шагу резьбы, материалу и нагрузке — а также по отраслевым стандартам. Повысьте надёжность и соответствие требованиям уже сегодня.

2026/09/30
Поставка алюминиевых профилей для промышленного машиностроения. Узнайте о соотношении прочности и массы, стойкости к коррозии и экономии до 30 %. Скачайте руководство.

2026/09/30
Источник термостойких алюминиевых профильных систем. Освойте науку о тепловом расширении и стратегии управления напряжениями для промышленного строительства. Скачайте руководство.

