 EN
Mikä on alumiiniprofiili ja miten se toimii?
2026/09/30
Osta monikäyttöisiä modulaarisia kehiköitä varten tarkoitettuja alumiiniprofiileja. Opiskele puristusmuovauksen mekaniikkaa, lujuusetuja ja korrosionkestävyyttä. Pyydä lisätietoja.

2026/09/09
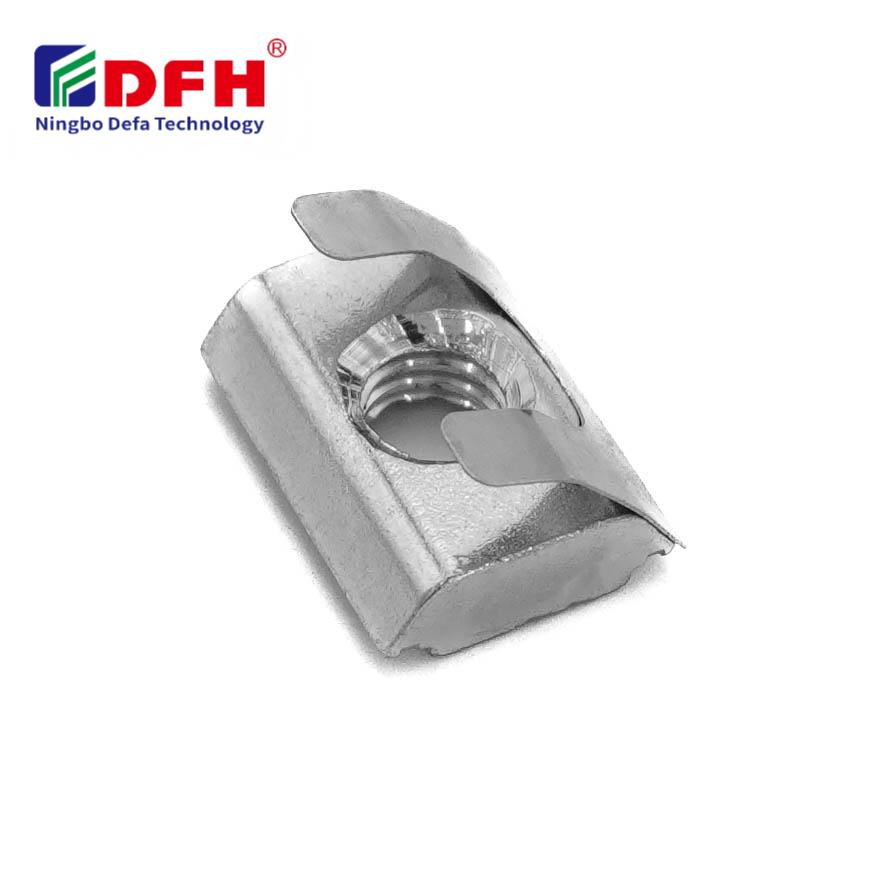
Oikeat kiristysmomenttisuositukset ovat olennaisia teollisuuden kiinnityskomponentteja käytettäessä, erityisesti kun T-mutteria asennetaan alumiiniprofiileihin ja rakenteellisiin järjestelmiin. Oikean kiristysmomentin käyttö varmistaa luotettavan kokoonpanon, estää komponenttien vaurioitumisen ja säilyttää koko rakenteellisen kehikon eheytetyn.

Markkina T-naru toimii erikoistuneessa kiinnitysekosysteemissä, jossa kierrekierteiden syvyys, materiaalin koostumus ja geometrinen suunnittelu vaikuttavat suoraan optimaalisiin kiristysmomenttiarvoihin. Eri teollisuussovellukset vaativat erilaisia kiristysmäärittelyjä kuormitusten, ympäristöolosuhteiden ja käytetyn kierteisen upotusliittimen konfiguraation mukaan. Tämä opas tutkii keskeisiä tekijöitä, jotka määrittävät oikean T-urakupin kiristysmomentin ja auttaa sinua välttämään liian heikkoa kiristystä, joka aiheuttaa löystymistä, sekä liian voimakasta kiristystä, joka vahingoittaa kierrekierteitä tai komponentteja.
Momentti kuvaa pyörivää voimaa, jolla kiinnitin kiristetään, ja sitä mitataan newtonmetreinä tai jalkapoundeina alueellisten standardien ja teollisuuden käytäntöjen mukaan. Kierteisten upotusten sovelluksissa momentin on saavutettava hienovarainen tasapaino: riittävä jännitys estämään itsekiristyminen värähtelyn aikana, mutta ei niin suuri, että se muovaa kierrekierteitä tai vastaanottavaa komponenttia plastisesti. Momentin ja ruuvin esijännityksen välinen suhde on epälineaarinen, mikä tarkoittaa, että pienet momentin muutokset voivat aiheuttaa merkittäviä jännityksen vaihteluita.
Kun kiinnityskomponentteja asennetaan alumiiniprofiileihin, insinöörien on otettava huomioon alumiinin pienempi kimmokerroin verrattuna teräkseen. Tämä tarkoittaa, että alumiinikierteet ovat alttiimpia tarttumiselle, kierrepuhkeamalle ja jännityksen vähenemiselle ajan myötä, jos momenttispesifikaatiot ylittävät turvalliset rajat. Tarkka momentin soveltaminen varmistaa, että kierreupotus säilyttää johdonmukaisen puristusvoiman ilman alumiinipohjamateriaalin pysyvää muodonmuutosta.
T-solmuriin käytetty materiaali vaikuttaa suoraan suositeltaviin kiristysmomenttiarvoihin. Sinkillä pinnoitetut tai sinisellä pinnalla varustetut teräksestä valmistetut T-solmurit eroavat kitkakertoimeltaan ruostumattomasta teräksestä valmistetuista solmureista, mikä vaikuttaa momentin ja jännityksen välisen muunnoksen tarkkuuteen. Kierreaskel, pienin halkaisija ja kierrehalkaisija vaikuttavat kaikki turvallisesti sallittuun kiristysvoimaan. Karkeammat kierreaskeleet kestävät yleensä korkeampia absoluuttisia momenttiarvoja, kun taas hienokierreisten kierteiden sisäosien kiristämisessä on oltava erityisen tarkka, jotta kierre ei vaurioidu.
Alumiiniprofiilien kovuus ja lujuus vaihtelevat, mikä vaikuttaa siihen, kuinka suurta vääntömomenttia perusmateriaali voi turvallisesti kestää ilman kierrekierteiden repeytymistä tai vetäytymisvikaa. Standardien 6061-T6 ja 7075-T73 alumiiniprofiilien vääntömomenttisuositukset perustuvat laajaviivaiseen testaamiseen. Kiinnitysosien, kierreputkien suunnittelun ja perusmateriaalin ominaisuuksien välinen vuorovaikutus muodostaa perustan turvallisille vääntömomenttispecifikaatioille kokoonpanoprosessissasi.
Teollisuuden standardit antavat viitearvot vääntömomentille yleisimmille metrisille ruuvikoolle, joita käytetään T-urakuutioissa alumiiniprofiilijärjestelmissä. M4-kiinnittimiä asennettaessa tavanomaisiin alumiiniprofiileihin vaaditaan yleensä vääntömomenttia 1,2–2,0 newtonmetriä. M5-ruuveja voidaan yleensä kuormittaa 2,5–3,5 newtonmetrin vääntömomentilla, kun taas M6-kiinnittimien vääntömomentin tulee olla normaalissa kokoonpanossa yleensä 4,5–6,0 newtonmetriä. M8-kierreputkien sovelluksissa turvallisen kiinnityksen varmistamiseksi määritellään yleensä 10–14 newtonmetrin vääntömomentti.
Nämä perusarvot olettavat standardimaisesti sinkittyä terästä käyttävän kiinnitysvaruston asennettavan 6061-T6-alumiiniprofiileihin, joihin on leikattu T-urakkaat, huoneenlämpötilassa staattisilla kuormilla. Dynaamiset kuormat, korotetut lämpötilat, syövyttävät ympäristöt tai erikoismateriaalit vaativat poikkeamia näistä perusmääritelmistä. Tarkista aina kiinnitysvaruston valmistajan suositellut vääntömomenttiarvot, sillä omaan suunnitteluun perustuvat tai erikoismateriaaleista valmistetut tuotteet voivat vaatia erityisiä vaatimuksia.
Kun standardit viitearvot eivät sovellu tiettyyn T-urapulttimuoviseen ratkaisuun, insinöörit voivat laskea likimääräisen vääntömomentin kaavalla: Vääntömomentti (N·m) = K × D × P, jossa K edustaa vääntömomenttikerrointa, D on nimellishalkaisija millimetreinä ja P haluttu esikuormitus kilonewtoneina. Vääntömomenttikerroin K vaihtelee yleensä välillä 0,15–0,25 riippuen kiinnitysvaruston pinnankäsittelystä ja voitelusta.
Tämä laskentamenetelmä tarjoaa lähtökohdan pöytäkokeisiin ja validointiin ennen vääntömomenttispecifikaatioiden käyttöönottoa tuotantoympäristöissä. Tarkka esijännityksen mittaaminen kuormituslevyillä tai ultraäänipultin jännitysmenetelmillä mahdollistaa lasketun vääntömomentin tuottaman halutun puristusvoiman varmistamisen. Tämä empiirinen validointivaihe on erityisen tärkeä, kun työskennellään erikoisalumiiniseoksilla tai kierrepanoksin, joille ei ole julkaistu viitteellisiä tietoja.
Teollisuuskoneet, modulaariset työpöydät ja CNC-kiinnitykset käyttävät laajalti T-urakuulaliitoksia komponenttien tarkkaan sijoittamiseen ja paikkojen säilyttämiseen tuotantokierrosten ajan. Näissä valmistusyhteyksissä johdonmukainen vääntömomentin soveltaminen on ratkaisevan tärkeää, koska liian heikko kiristäminen aiheuttaa komponenttien siirtymistä ja heikentää mittojen toistettavuutta, kun taas liian vahva kiristäminen voi vääntää alumiiniprofiilia ja vaarantaa kiinnityksen tasapainon. Teknikot käyttävät yleensä kalibroituja vääntömomentin mittareita, jotka on asetettu keskitasoisille arvoille, jotta varmistetaan luotettava kiinnityssuorituskyky.
Tuotantolaitokset määrittävät usein vääntömomenttistandardit jokaiselle tiukennusliittimen koolle ja alumiiniprofiilin laadulle, joita käytetään niiden standardiasennuspaketeissa. Näiden standardien dokumentointi yhdessä työntekijöiden kouluttamisen kanssa oikean vääntöavaimen käytöstä ja visuaalisista tarkastusmenettelyistä varmistaa yhtenäisen laadun kaikissa asennuksissa. Kierteiset upotusosat vaikuttavat suoraan vääntömomentin luotettavuuteen, joten kiinnitysosien hankinta valmistajilta, joilla on dokumentoitu laadunvalvontaprosessi, vähentää asennusvaihtelua.
Sovellukset, joissa esiintyy merkittävää värähtelyä tai syklisiä kuormia, saattavat vaatia momenttiarvoja 10–20 prosenttia korkeampia kuin staattisen kuorman viitearvot, jotta esijännitys säilyy pidemmillä käyttöväleillä. Ulkoasennuksissa, jotka altistuvat lämpötilan vaihteluille, on otettava huomioon teräksen kiinnittimien ja alumiiniprofiilien lämpölaajenemuserot. Korkeassa lämpötilassa toimivissa sovelluksissa saattaa olla tarpeen suorittaa ajoittaisia uudelleenmomentointeja, sillä lämpörelaksaatio vähentää ajan myötä alumiinikomponenttien esijännitystä.
Syövyttävät ympäristöt, kuten meriympäristöt tai kemialliset prosessointiasennukset, lisäävät lisäkompleksisuutta, koska kiinnitysosien liitoksen korroosio muuttaa kitkakertoimia ja momentti–vetovoima-suhteita ajan myötä. Ruostumattomasta teräksestä valmistetut tai erikoispinnoitetut T-mutterit tarjoavat parannettua korroosionkestävyyttä, mutta niiden momenttiominaisuudet voivat poiketa tavallisista sinkittyistä kiinnitysosista. Vahvista aina momenttispecifikaatiot käytännön asennustestausten avulla, kun T-uramuttereita käytetään uusissa ympäristöolosuhteissa tai tuntemattomien materiaalikombinaatioiden kanssa.
Liiallinen vääntömomentti voi purkaa kierrekuopat alumiiniprofiilista, vahingoittaa kierrepanoksen geometriaa tai aiheuttaa pysyvän muodonmuutoksen alumiinipohjamateriaaliin. Tämä vaurio ei välttämättä näy heti, mutta se heikentää yhdistelmän pitkäaikaista kestävyyttä. Pahimmassa tapauksessa kiinnitin ei voida irrottaa ilman rikkoutumista, jolloin kalliit alumiiniprofiiliosat on vaihdettava.
Rakenna testikokoonpanot käyttäen tiettyä T-urapulttia, ruuvin kokoa ja alumiiniprofiiliyhdistelmää, jonka jälkeen kiristä niitä kalibroidulla avaimella ja mittaa saavutettua esikuormitusta kuormituspesäkkejä tai ultraäänijännitysmittauslaitteita käyttäen. Dokumentoi suhde välillä annettu kiristysmomentti ja saavutettu esikuormitus, ja säädä tämän jälkeen määriteltävää arvoa ylöspäin tai alaspäin saavuttaaksesi tavoitellun puristusvoiman. Toimi näin useilla eri näytteillä varmistaaksesi tulosten yhtenäisyyden ja huomioidaksesi kierreputkien tuotteissa esiintyvän materiaalivaihtelun.
Kyllä, alumiiniseoksen koostumus vaikuttaa merkittävästi kierrevoiman kestävyyteen ja optimaalisiin kierrevoimiarvoihin. Korkeamman lujuuden seokset, kuten 7075-T73, kestävät yleensä suurempaa kierrevoimaa kuin pehmeämpi 6061-T6-materiaali. Tarkista aina alumiiniprofiilisi tekninen eritelmä kierrevoimasuositusten kanssa, jotka liittyvät tiettyyn T-urapulttimen kiinnitysvarusteeseen ja materiaaliyhdistelmään, jotta varmistat yhteensopivuuden ja turvallisen käytön.

2026/09/30
Osta monikäyttöisiä modulaarisia kehiköitä varten tarkoitettuja alumiiniprofiileja. Opiskele puristusmuovauksen mekaniikkaa, lujuusetuja ja korrosionkestävyyttä. Pyydä lisätietoja.

2026/09/30
Osta alumiiniprofiileja rakennushankkeisiin. Opiskele rakenteellisen kehikon, kipsausten ja ikkunoiden etuja maksimaalisen tuottoprosentin saavuttamiseksi. Lataa opas.

2026/09/30
Osta optimaalisia alumiiniprofiilien mitoitusmenetelmiä. Arvioi kuormaa, tilaa, seoksen lajia, ympäristöä ja kustannuksia välttääksesi taipumista. Lataa opas.

2026/09/30
Vaikeuksia kiinnittimien epäonnistumisen tai uudelleentyön kanssa? Hallitse ruuvien mitoitus halkaisijan, kierreaskelen, materiaalin ja kuorman perusteella – sekä alan erityisiä standardeja. Paranna luotettavuutta ja noudattamista heti.

2026/09/30
Osta alumiiniprofiileja teolliseen insinööritieteeseen. Tutustu lujuus-massasuhde-ominaisuuksiin, korrosionkestävyyteen ja 30 %:n kustannussäästöihin. Lataa opas.

2026/09/30
Hanki lämmönkestäviä alumiiniprofiilijärjestelmiä. Hallitse lämpölaajenemisen tiedettä ja jännityksen hallintastrategioita teollisiin rakennusratkaisuihin. Lataa opas.

