 EN
Co je hliníkový profil a jak funguje?
2026/09/30
Získejte hliníkové profily pro univerzální modulární konstrukce. Naučte se principy extruze, výhody pevnosti a odolnosti proti korozi. Požádejte o podrobnosti.

2026/09/09
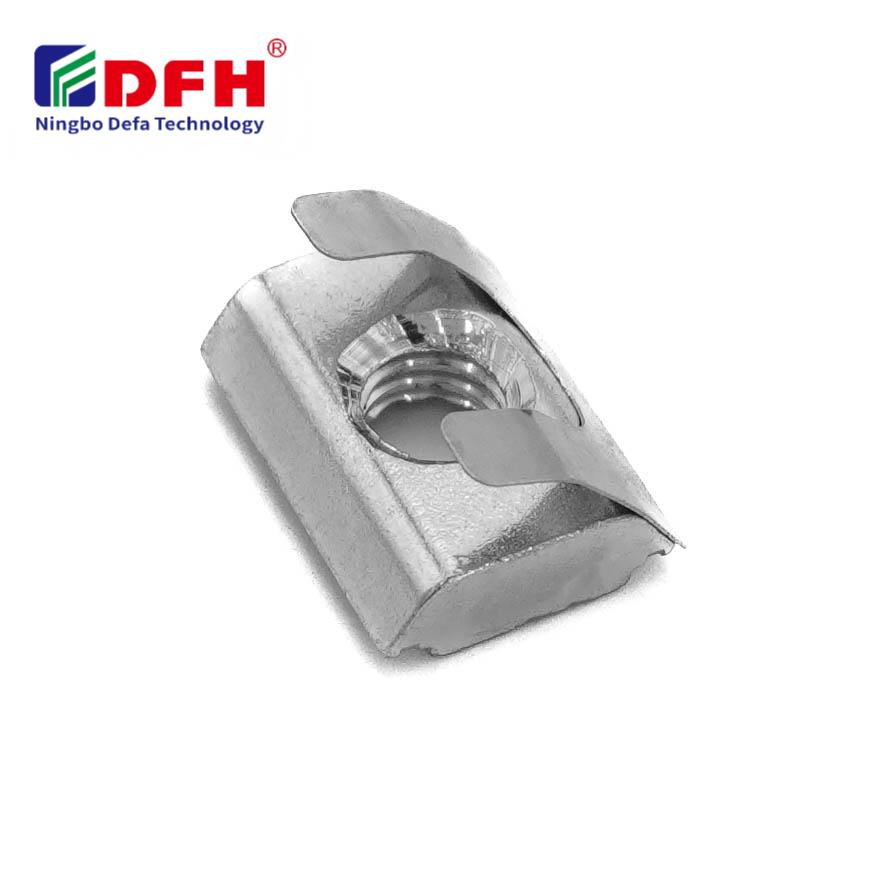
Správné hodnoty utahovacího momentu jsou zásadní při práci s průmyslovými spojovacími prvky, zejména při montáži T-nut do hliníkových profilů a konstrukčních systémů. Použití správného utahovacího momentu zajišťuje bezpečné spojení, zabrání poškození součástí a udrží celistvost celé konstrukční kostry. Porozumění vztahu mezi rozměrem šroubu, vlastnostmi materiálu a silou utahování je klíčové pro techniky, inženýry a odborníky výrobních podniků, kteří spoléhají na přesné řešení spojování.

Trh T-matice funguje v specializovaném upevňovacím ekosystému, kde hloubka závitu, složení materiálu a geometrický návrh přímo ovlivňují optimální hodnoty utahovacího momentu. Různé průmyslové aplikace vyžadují různé specifikace utahování na základě požadavků na zatížení, podmínek prostředí a konkrétní konfigurace závitové vložky, která se používá. Tato příručka zkoumá klíčové faktory, které určují správný utahovací moment pro T-nutky, a pomáhá vám vyhnout se nedostatečnému utažení, které způsobuje povolení, a přeutahování, které poškozuje závity nebo součásti.
Krouticí moment představuje otáčivou sílu použitou k utažení spojovacího prvku a měří se v newtonometrech nebo stopních librách podle regionálních norem a průmyslových zvyklostí. U aplikací závitových vložek musí být krouticí moment nastaven tak, aby dosáhl jemné rovnováhy: dostatečného tahového napětí, které zabrání samovolnému povolení za vibrací, avšak ne tak vysokého, aby došlo k plastické deformaci závitů nebo přijímací součásti. Vztah mezi krouticím momentem a předpínací silou šroubu je nelineární, což znamená, že malé změny krouticího momentu mohou způsobit výrazné kolísání tahového napětí.
Při instalaci spojovacího materiálu do hliníkových profilů musí inženýři vzít v úvahu nižší modul pružnosti hliníku ve srovnání s ocelí. To znamená, že hliníkové závity jsou více náchylné ke zvrásnění, vyšroubování závitů a uvolňování v průběhu času, pokud jsou specifikace krouticího momentu překročeny bezpečné limity. Přesné uplatnění krouticího momentu zajistí, že závitová vložka udržuje stálou přítlakovou sílu bez trvalé deformace hliníkového základního materiálu.
Složení vaší T-objímky přímo ovlivňuje doporučené hodnoty krouticího momentu. Ocelové T-objímky s pozinkováním nebo modrým povrchem mají jiné koeficienty tření než varianty z nerezové oceli, což ovlivňuje přesnost převodu krouticího momentu na tahové napětí. Závitový stoupání, malý průměr a střední průměr všichni hrají roli při určování bezpečných utahovacích sil. HRUBŠÍ stoupání obvykle vydrží vyšší absolutní hodnoty krouticího momentu, zatímco závitové vložky s JEMNÝM stoupáním vyžadují pečlivější kontrolu krouticího momentu, aby nedošlo k poškození závitů.
Hodnoty tvrdosti a pevnosti hliníkových profilů se liší, což ovlivňuje maximální krouticí moment, který základní materiál bezpečně udrží, aniž by došlo k vyšroubování závitů nebo k vytahování křídlové matice. Pro standardní hliníkové profily 6061-T6 a 7075-T73 jsou na základě rozsáhlých testů stanoveny doporučené hodnoty krouticího momentu. Interakce mezi upevňovacími prvky, konstrukcí závitových vložek a vlastnostmi základního materiálu tvoří základ pro stanovení bezpečných hodnot krouticího momentu ve vašem montážním procesu.
Průmyslové normy uvádějí referenční hodnoty točivého momentu pro běžné metrické rozměry šroubů používaných se závěrovými maticemi T-slot v systémech hliníkových profilů. Pro upevnění šroubů M4 do standardních hliníkových profilů se obvykle vyžaduje točivý moment v rozmezí 1,2 až 2,0 newtonmetru. Šrouby M5 obvykle vydrží točivý moment 2,5 až 3,5 newtonmetru, zatímco šrouby M6 mají za normálních montážních podmínek obvyklé rozmezí 4,5 až 6,0 newtonmetru. U aplikací závitových vložek M8 se pro bezpečné upevnění často udává točivý moment 10 až 14 newtonmetrů.
Tyto základní hodnoty předpokládají standardní ocelové upevňovací prvky se zinkovým povlakem, které jsou instalovány do T-drážek vyřezaných do hliníkových profilů z třídy 6061-T6 a pracují za pokojové teploty a statického zatížení. Dynamické zatížení, zvýšené teploty, korozivní prostředí nebo speciální materiály vyžadují odchylku od těchto základních specifikací. Vždy ověřte doporučené utahovací momenty od výrobce konkrétních upevňovacích prvků, protože proprietární konstrukce nebo kombinace materiálů mohou mít jedinečné požadavky.
Pokud se standardní referenční hodnoty nevztahují na vaši konkrétní konfiguraci T-drážkové matice, mohou inženýři přibližně vypočítat utahovací moment pomocí vzorce: Utahovací moment (N·m) = K × D × P, kde K je koeficient utahovacího momentu, D je jmenovitý průměr šroubu v milimetrech a P je požadované předpínání v kilonewtonech. Koeficient utahovacího momentu K se obvykle pohybuje v rozmezí 0,15 až 0,25 v závislosti na povrchové úpravě a podmínkách mazání upevňovacích prvků.
Tato metoda výpočtu poskytuje výchozí bod pro zkušební ověření na pracovní stolici a validaci před nasazením specifikací točivého momentu v průmyslových prostředích. Pečlivé měření skutečného předpínacího síly pomocí zatěžovacích podložek nebo ultrazvukových metod měření napětí šroubů umožňuje ověřit, zda vypočtený točivý moment vytváří požadovanou přítlakovou sílu. Tento empirický krok validace je zvláště důležitý při práci se specializovanými hliníkovými slitinami nebo konfiguracemi závitových vložek, u nichž chybí publikovaná referenční data.
Průmyslové stroje, modulární pracovní stolky a CNC upínací zařízení silně závisí na sestavách T-drážkových matic pro přesné umísťování komponentů a udržení polohové přesnosti po celou dobu výrobních cyklů. V těchto výrobních kontextech je důležitá konzistentní aplikace krouticího momentu, protože nedostatečné utažení umožňuje posun komponentů a snižuje opakovatelnost rozměrů, zatímco příliš silné utažení může deformovat hliníkový profil a narušit zarovnání upínacího zařízení. Technici obvykle používají kalibrované momentové klíče nastavené na střední hodnoty specifikací, aby zajistili spolehlivý výkon při utahování.
Výrobní zařízení často stanovují točivé momenty pro každou konkrétní velikost upevňovacího materiálu a stupeň hliníkového profilu používaného ve standardních sestavách. Dokumentace těchto norem spolu se školením zaměstnanců v oblasti správného používání klíčů nastavovaných na točivý moment a vizuálních kontrolních postupů zajišťuje konzistentní kvalitu všech sestav. Kvalita závitových vložek má přímý vliv na spolehlivost točivého momentu, proto nakupování upevňovacího materiálu od výrobců s dokumentovanými procesy kontroly kvality minimalizuje variabilitu sestav.
Aplikace vystavené výrazným vibracím nebo cyklickému zatížení mohou vyžadovat momenty utažení o 10 až 20 procent vyšší než referenční hodnoty pro statické zatížení, aby bylo možné udržet předpínací sílu po delší provozní intervaly. U venkovních instalací vystavených cyklickým teplotním změnám je třeba vzít v úvahu rozdíly v tepelné roztažnosti mezi ocelovými spojovacími prvky a hliníkovými profily. U aplikací za vysokých teplot může být nutné pravidelné znovuutahování, protože tepelná relaxace postupně snižuje předpínací sílu v hliníkových komponentách.
Korozní prostředí, jako jsou námořní nebo chemické provozy, přinášejí dodatečnou složitost, protože koroze na rozhraní upevňovacího materiálu mění koeficienty tření a vztahy mezi točivým momentem a tahovou silou v průběhu času. Nerezové nebo speciálně povlakované T matice nabízejí lepší odolnost proti korozi, avšak jejich charakteristiky točivého momentu se mohou lišit od běžného zinkovaného upevňovacího materiálu. Vždy ověřte specifikace točivého momentu pomocí skutečného instalačního testování při nasazení T slotových matic v nových environmentálních podmínkách nebo s neznámými kombinacemi materiálů.
Nadměrný krouticí moment může poškodit závity v hliníkovém profilu, poškodit geometrii závitové vložky nebo způsobit trvalou plastickou deformaci základního hliníkového materiálu. Toto poškození nemusí být okamžitě viditelné, avšak narušuje dlouhodobou integritu spoje. V extrémních případech nelze upínací prvek odstranit bez jeho poškození, což vyžaduje výměnu drahých úseků hliníkového profilu.
Sestavte testovací sestavy pomocí vašich konkrétních T-drážkových matic, šroubů dané velikosti a hliníkových profilů, poté aplikujte krouticí moment kalibrovaným klíčem a změřte vzniklou předpínací sílu pomocí zatěžovacích podložek nebo ultrazvukových nástrojů pro měření napětí. Zaznamenejte vztah mezi aplikovaným krouticím momentem a vzniklou předpínací silou, poté upravte svou specifikaci nahoru či dolů tak, aby byla dosažena požadovaná přítlaková síla. Opakujte testování na více vzorcích, abyste zajistili konzistenci a zohlednili materiálovou variabilitu výrobků se závitem.
Ano, složení slitiny hliníku výrazně ovlivňuje pevnost závitu a optimální hodnoty utahovacího momentu. Vysoce pevnější slitiny, jako je 7075-T73, obvykle vydrží vyšší utahovací moment než měkčí materiál 6061-T6. Vždy porovnejte technický list vašeho hliníkového profilu s doporučenými hodnotami utahovacího momentu pro konkrétní kombinaci závitových matiček pro T-drážky, upevňovacího hardware a materiálu, abyste zajistili kompatibilitu a bezpečný provoz.

2026/09/30
Získejte hliníkové profily pro univerzální modulární konstrukce. Naučte se principy extruze, výhody pevnosti a odolnosti proti korozi. Požádejte o podrobnosti.

2026/09/30
Získejte hliníkové profily pro stavební projekty. Naučte se výhody konstrukčních rámových systémů, obkladů a oken pro maximální návratnost investice (ROI). Stáhněte si průvodce.

2026/09/30
Získejte optimalizované postupy pro výběr velikosti hliníkového profilu. Vyhodnoťte faktory zatížení, prostoru, slitiny, prostředí a nákladů, abyste předešli průhybu. Stáhněte si průvodce.

2026/09/30
Potýkáte se s poruchami spojovacích prvků nebo opakovanou prací? Ovládněte výběr velikosti šroubů podle průměru, závitu, materiálu a zatížení – včetně průmyslově specifických norem. Okamžitě optimalizujte spolehlivost a soulad s předpisy.

2026/09/30
Získejte hliníkové profily pro průmyslové inženýrství. Objevte poměr pevnosti k hmotnosti, odolnost proti korozi a úspory nákladů až o 30 %. Stáhněte si průvodce.

2026/09/30
Získejte tepelně odolné hliníkové profilové systémy. Ovládněte vědu o tepelné roztažnosti a strategie řízení napětí pro průmyslové stavby. Stáhněte si příručku.

