 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/09
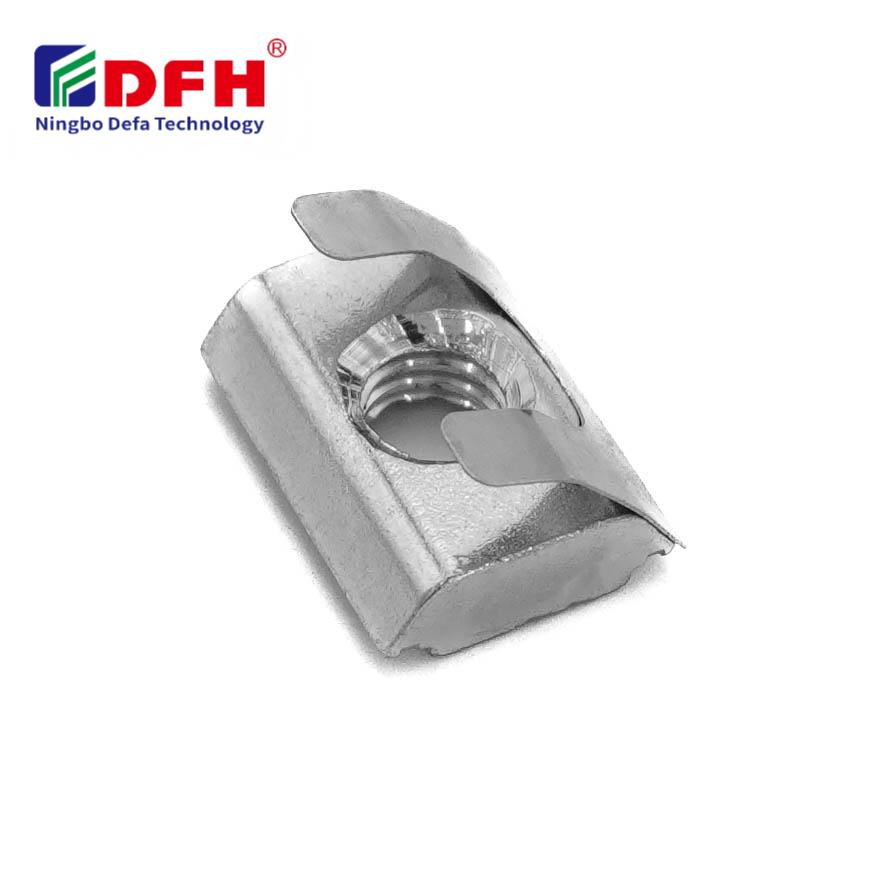
Poprawne wartości momentu dokręcania są kluczowe przy pracy z przemysłowymi elementami łączącymi, zwłaszcza podczas montażu nakrętek T w profilach aluminiowych i systemach konstrukcyjnych. Zastosowanie odpowiedniego momentu zapewnia bezpieczną i trwałą montażową, zapobiega uszkodzeniom elementów oraz utrzymuje integralność całej konstrukcji. Zrozumienie zależności między średnicą śruby, właściwościami materiału i siłą dokręcania jest kwestią podstawową dla techników, inżynierów oraz specjalistów z zakresu produkcji, którzy polegają na precyzyjnych rozwiązaniach łączących.

The Matka T-kształtna działa w specjalizowanym ekosystemie zacisków, w którym głębokość załamania gwintu, skład materiału oraz projekt geometryczny mają bezpośredni wpływ na optymalne wartości momentu obrotowego. Różne zastosowania przemysłowe wymagają różnych specyfikacji dokręcania, zależnych od wymagań dotyczących obciążenia, warunków środowiskowych oraz konkretnego układu wkładki gwintowanej. Ten przewodnik omawia kluczowe czynniki decydujące o prawidłowym momencie obrotowym nakrętki T-slot, pomagając uniknąć niedokręcenia powodującego poluzowanie oraz nadmiernego dokręcania, które uszkadza gwint lub elementy.
Moment obrotowy to siła obrotowa stosowana do dokręcenia elementu łączącego, mierzona w niutonometrach lub stopa-funtach, w zależności od lokalnych norm i zwyczajów branżowych. W zastosowaniach wkładek gwintowanych moment obrotowy musi zapewnić delikatną równowagę: wystarczające naprężenie, aby zapobiec samopodkręcaniu się pod wpływem drgań, ale nie tak duże, aby spowodować plastyczną deformację gwintów lub elementu odbierającego. Związek między momentem obrotowym a wstępnym naciągiem śruby jest nieliniowy, co oznacza, że niewielkie zmiany momentu mogą powodować znaczne wahania siły naciągu.
Przy montażu elementów łączących w profilach aluminiowych inżynierowie muszą uwzględnić niższy moduł sprężystości aluminium w porównaniu ze stalą. Oznacza to, że gwinty aluminiowe są bardziej podatne na zgrzanie, wyrwanie gwintu oraz relaksację w czasie, jeśli wartości momentu obrotowego przekroczą dopuszczalne granice. Dokładne zastosowanie momentu obrotowego zapewnia, że wkładka gwintowana utrzymuje stałą siłę docisku bez trwałej deformacji podstawowego materiału aluminiowego.
Skład Twojego nakrętki T-slot bezpośrednio wpływa na zalecane wartości momentu obrotowego. Nakrętki stalowe typu T z powłoką cynkową lub niebieską powłoką charakteryzują się innymi współczynnikami tarcia niż wersje ze stali nierdzewnej, co wpływa na dokładność przekształcenia momentu obrotowego w siłę rozciągającą. Skok gwintu, średnica wewnętrzna oraz średnica średnia gwintu odgrywają rolę przy określaniu bezpiecznych sił dokręcania. Grubsze skoki gwintu zwykle pozwalają na wyższe bezwzględne wartości momentu obrotowego, podczas gdy wkładki z gwintem drobnozwojnym wymagają bardziej ostrożnej kontroli momentu obrotowego, aby uniknąć uszkodzenia gwintu.
Stopnie profilu aluminiowego różnią się twardością i wytrzymałością, co wpływa na maksymalny moment obrotowy, jaki materiał podstawowy może bezpiecznie przenieść bez uszkodzenia gwintu lub wypięcia. Dla standardowych profilów aluminiowych 6061-T6 i 7075-T73 istnieją udokumentowane zalecane wartości momentu obrotowego, oparte na obszernych testach. Wzajemne oddziaływanie elementów mocujących, konstrukcji wkładek gwintowanych oraz właściwości materiału podstawowego stanowi podstawę do ustalenia bezpiecznych wartości momentu obrotowego w procesie montażu.
Standardy branżowe określają wartości odniesienia momentu obrotowego dla typowych metrycznych śrub stosowanych z nakrętkami T-slot w systemach profili aluminiowych. Śruby M4 wymagają zwykle momentu obrotowego w zakresie od 1,2 do 2,0 niutonometra przy montażu w standardowych profilach aluminiowych. Śruby M5 wytrzymują zazwyczaj moment od 2,5 do 3,5 niutonometra, natomiast śruby M6 zwykle wymagają momentu od 4,5 do 6,0 niutonometra w normalnych warunkach montażu. W zastosowaniach wkładek gwintowanych M8 najczęściej podaje się moment obrotowy od 10 do 14 niutonometrów zapewniający bezpieczne połączenie.
Te wartości bazowe zakładają użycie standardowych elementów zaciskowych ze stali ocynkowanej, montowanych w rowkach T wykonanych w profilach aluminiowych z aluminium 6061-T6, przy temperaturze pokojowej i obciążeniach statycznych. W przypadku obciążeń dynamicznych, podwyższonej temperatury, środowisk korozyjnych lub materiałów specjalnych należy odstąpić od tych wartości bazowych. Zawsze sprawdzaj zalecane wartości momentu dokręcania u producenta konkretnych elementów zaciskowych, ponieważ rozwiązania własnościowe lub połączenia materiałów mogą wymagać indywidualnych parametrów.
Gdy standardowe wartości odniesienia nie są stosowalne do konkretnego układu nakrętek do rowków T, inżynierowie mogą obliczyć przybliżony moment dokręcania za pomocą wzoru: Moment (N·m) = K × D × P, gdzie K oznacza współczynnik momentu, D to nominalny średnica śruby w milimetrach, a P to pożądane wstępną siłę dokręcenia w kiloniutonach. Współczynnik momentu K zwykle mieści się w zakresie od 0,15 do 0,25 i zależy od chropowatości powierzchni oraz warunków smarowania elementów zaciskowych.
Ta metoda obliczeń stanowi punkt wyjścia do testów laboratoryjnych i weryfikacji przed wdrożeniem specyfikacji momentu obrotowego w środowiskach produkcyjnych. Dokładne pomiar rzeczywistego wstępnego obciążenia za pomocą podkładki obciążeniowych lub metod ultradźwiękowego napięcia śrub pozwala zweryfikować, czy obliczony moment obrotowy generuje zamierzona siłę dociskową. Ten etap empirycznej weryfikacji jest szczególnie ważny przy pracy ze specjalnymi stopami aluminium lub konfiguracjami wkładek gwintowanych, dla których brak danych referencyjnych w literaturze.
Maszyny przemysłowe, modułowe stoły montażowe oraz uchwyty CNC opierają się w znacznym stopniu na zestawach nakrętek z rowkami T do precyzyjnego pozycjonowania komponentów i utrzymania dokładności ich położenia w trakcie cykli produkcyjnych. W tych kontekstach produkcyjnych spójne stosowanie momentu obrotowego staje się kluczowe: niedociągnięcie powoduje przesunięcia komponentów i zmniejsza powtarzalność wymiarową, podczas gdy nadmiernie wysoki moment może odkształcić profil aluminiowy i zakłócić prawidłową orientację uchwytu. Technicy zazwyczaj korzystają z kalibrowanych kluczy dynamometrycznych ustawionych na wartości średnie z zakresu zalecanego momentu, aby zapewnić niezawodną wydajność dokręcania.
Obiekty produkcyjne często ustalają standardy momentu obrotowego dla każdego konkretnego rozmiaru elementów złącznych oraz dla poszczególnych gatunków profili aluminiowych stosowanych w ich standardowych zestawach montażowych. Dokumentowanie tych standardów w połączeniu z szkoleniem pracowników w zakresie prawidłowego użytkowania kluczy dynamometrycznych oraz protokołów wizualnej kontroli zapewnia spójną jakość wszystkich zmontowanych wyrobów. Jakość wkładek gwintowanych ma bezpośredni wpływ na niezawodność momentu obrotowego, dlatego zakup elementów złącznych od producentów z udokumentowanymi procesami kontroli jakości minimalizuje zmienność w procesie montażu.
Zastosowania narażone na znaczne wibracje lub obciążenia cykliczne mogą wymagać momentów dokręcania o 10–20 procent wyższych niż wartości odniesienia dla obciążeń statycznych, aby utrzymać siłę uprzedniego dokręcenia przez dłuższe okresy eksploatacji. Instalacje zewnętrzne narażone na zmiany temperatury wymagają uwzględnienia różnic rozszerzalności cieplnej pomiędzy stalowymi elementami złącznymi a profilami aluminiowymi. W zastosowaniach wysokotemperaturowych może być konieczne okresowe ponowne dokręcanie, ponieważ relaksacja cieplna stopniowo zmniejsza siłę uprzedniego dokręcenia w komponentach aluminiowych.
Środowiska korozyjne, takie jak instalacje morskie lub chemiczne, wprowadzają dodatkową złożoność, ponieważ korozja na styku elementów mocujących zmienia współczynniki tarcia oraz zależności pomiędzy momentem dokręcania a siłą rozciągającą w czasie. Nakrętki T wykonane ze stali nierdzewnej lub z powłoką specjalną zapewniają lepszą odporność na korozję, ale mogą wykazywać inne charakterystyki momentu dokręcania niż standardowe elementy mocujące cynkowane. Zawsze należy zweryfikować wartości momentu dokręcania poprzez rzeczywiste testy montażu przy stosowaniu nakrętek T w nowych warunkach środowiskowych lub w połączeniu z nieznajomymi kombinacjami materiałów.
Zbyt duży moment obrotowy może usunąć gwint z profilu aluminiowego, uszkodzić geometrię wkładki gwintowanej lub spowodować trwałą odkształcenie plastyczne podstawowego materiału aluminiowego. Takie uszkodzenie może nie być natychmiast widoczne, ale narusza długotrwałą integralność połączenia. W ciężkich przypadkach element mocujący nie może zostać odkręcony bez pęknięcia, co wymaga wymiany drogich odcinków profilu aluminiowego.
Zbuduj zestawy próbne z użyciem konkretnych nakrętek T-slot, śrub i profili aluminiowych, a następnie dokręć je kluczem kalibrowanym i zmierz uzyskaną siłę wstępną za pomocą podkładki obciążeniowej lub narzędzi do ultradźwiękowego pomiaru napięcia. Udokumentuj zależność między momentem dokręcania a uzyskaną siłą wstępną, a następnie dostosuj specyfikację w górę lub w dół, aby osiągnąć docelową siłę docisku. Powtórz testy na wielu próbkach, aby zapewnić spójność i uwzględnić zmienność materiału w produktach wkładek gwintowanych.
Tak, skład stopu aluminium znacząco wpływa na wytrzymałość gwintu oraz optymalne wartości momentu obrotowego. Wytrzymałsze stopy, takie jak 7075-T73, zazwyczaj wytrzymują większy moment niż miększe materiały, np. 6061-T6. Zawsze porównuj dane techniczne swojego profilu aluminiowego z zalecanymi wartościami momentu obrotowego dla konkretnego sprzętu do mocowania nakrętek T-slot oraz dla danego połączenia materiału, aby zapewnić zgodność i bezpieczną eksploatację.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

