 EN
ما هو بروفيل الألومنيوم وكيف يعمل؟
2026/09/30
احصل على بروفيلات الألومنيوم لإنشاء إطارات مودولارية متعددة الاستخدامات. تعرف على ميكانيكا البثق، ومزايا القوة، ومقاومة التآكل. اطلب التفاصيل.

2026/09/28
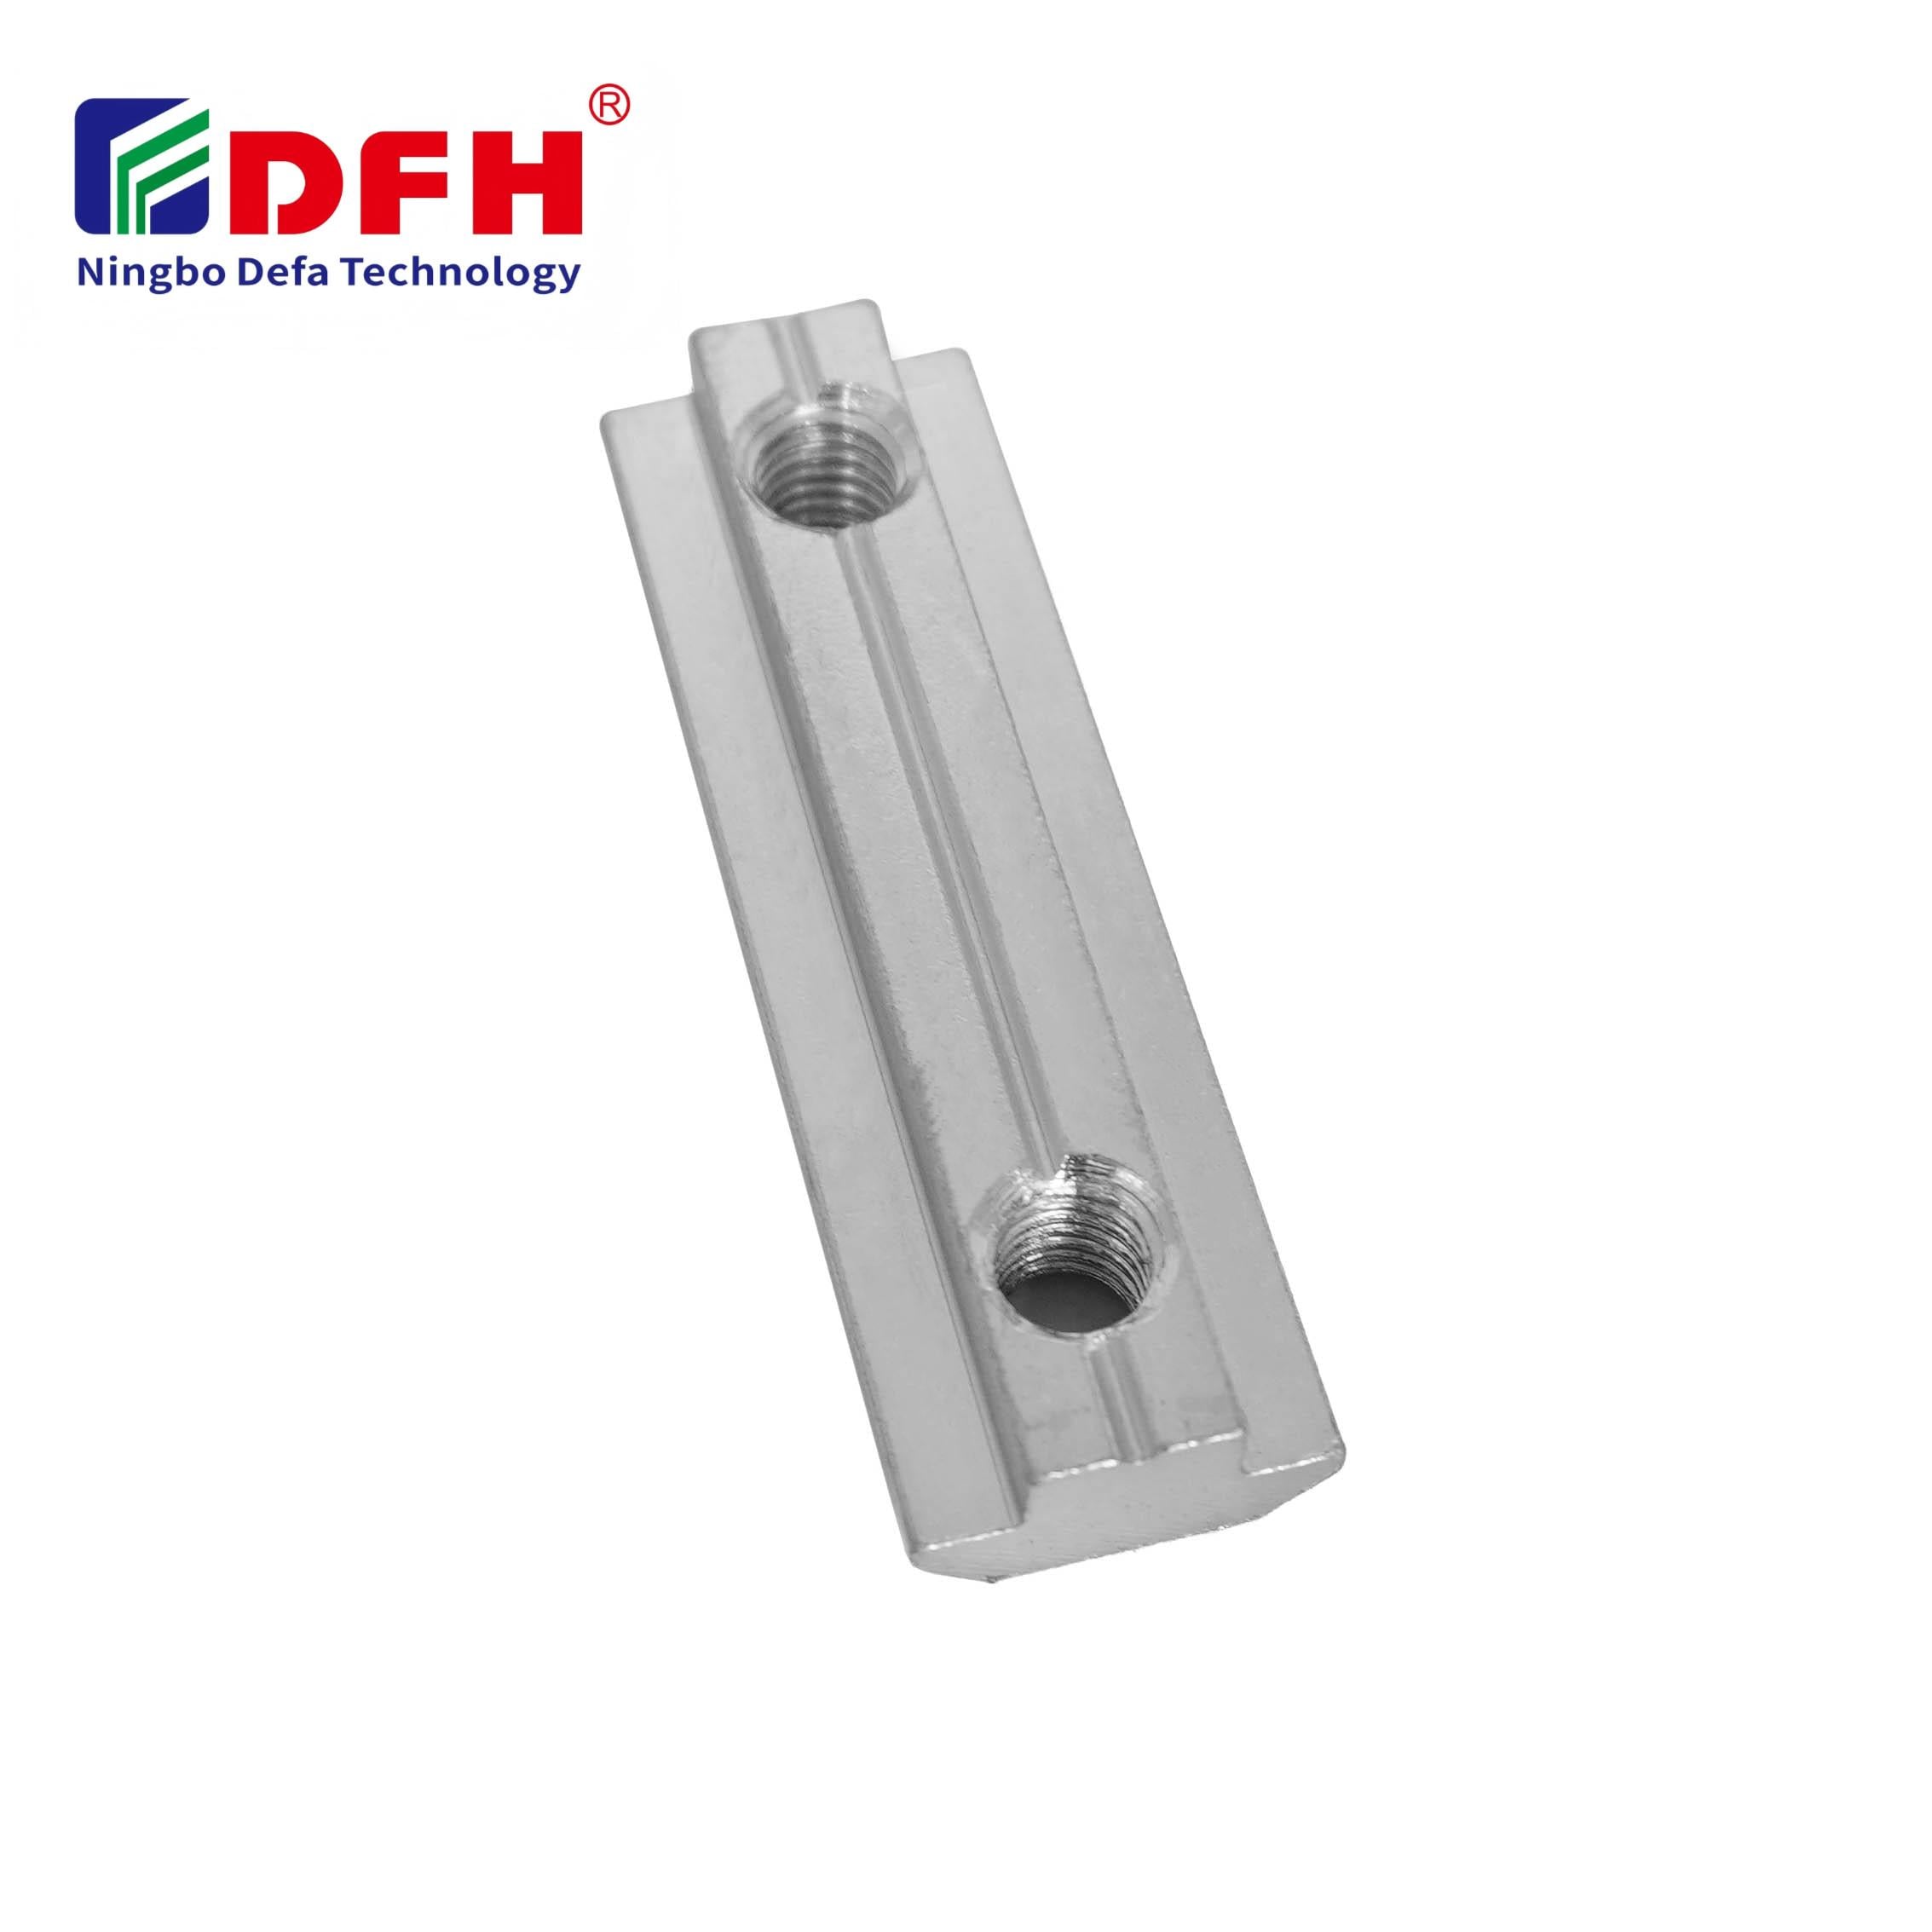
تُعَد معايير عزم الشد الصحيحة لتركيب صامولة تي أمراً جوهرياً لضمان اتصالات آمنة وموثوقة في التطبيقات الصناعية. فسواء كنت تعمل على أنظمة الملامح الألومنيومية أو أطر الآلات الوحدوية أو أعمال التجميع الدقيقة، فإن فهم مواصفات عزم الشد الصحيح يؤثر مباشرةً في سلامة المفصل، ويمنع الضرر الناتج عن التشديد الزائد، ويقضي على الفشل المبكر للمثبتات. وتُعَد صامولة تي مكوّناً أساسياً من مكونات التثبيت التي تُرسِي البراغي داخل قنوات الشقوق، وبتطبيق ضغط عزم الشد المناسب، يتحوَّل الاتصال البسيط إلى أساس متين للتجميع.

يواجه العديد من الفنيين تحدياً يتمثل في تباين مواصفات العزم بشكل كبير وفقاً لمكونات المادة وقطر البرغي ونوع الإدخال المُلَوَّث والبيئة التشغيلية. ولا يوجد عزمٌ واحدٌ عامٌ ينطبق على جميع الحالات؛ بل يتطلب اختيار أجزاء التثبيت المناسبة مطابقة نطاق العزم مع المعاملات النظامية المحددة. ويشرح هذا الدليل الاعتبارات العملية المتعلقة بالعزم التي تضمن بقاء تجميع صامولة الشق آمناً طوال دورة حياة المعدات.
يتوقف مكوّن المادة المصنوعة منها مكسر T يؤثر بشكل مباشر على قيم العزم الموصى بها. وتتحمل صواميل الفولاذ المغلفن بالزنك عزماً أعلى من الصواميل المصنوعة من الألومنيوم أو البلاستيك بسبب مقاومتها الشدّية الفائقة. أما بالنسبة للإدخالات ذات الخيوط القياسية M4، فإن نطاق العزم النموذجي يتراوح بين ٢٫٥ و٤ نيوتن·متر، بينما تتطلب مكونات التثبيت ذات القياس M6 عزماً يتراوح بين ٦ و٩ نيوتن·متر، وتصل مواصفات القياس M8 إلى ما بين ١٢ و١٨ نيوتن·متر. وتمثل هذه النطاقات إرشادات عامة تطبَّق في الظروف الصناعية القياسية؛ وقد يتطلّب التطبيق الخاص بك تعديلاتٍ تبعاً لصلادة المادة ودرجة البرغي ومتطلبات حمل التثبيت.
تؤثر هندسة تجميع صامولة الشق على توزيع العزم وقدرة التثبيت. وعادةً ما تتضمّن ملفات الشق على شكل حرف T عروض قنوات قياسية (١٥ مم، ٢٠ مم، ٣٠ مم، ٤٠ مم، ٤٥ مم)، ويجب أن تستقر المُدخلة ذات الخيوط بشكل مستوٍ داخل القناة لتحقيق توزيع محمل مناسب. وعندما تكون المُدخلة ذات الخيوط فضفاضة جدًّا داخل الشق، فإن قوى التثبيت تتركّز عند نقاط الإجهاد بدلًا من أن تتوزَّع بالتساوي، مما قد يؤدي إلى انزياح الصامولة تحت التحميل. وعلى العكس، فإن شدّ الصامولة التي تلائم الشق بدقةٍ مفرطةٍ قد يعرّض الخيوط للتلف أو يسبب تشقُّق الصامولة نفسها. والعزم الأمثل يحقِّق توازنًا بين التثبيت الآمن ومتانة المادة.
تظل مفاتيح العزم المُعايرة هي المعيار الذهبي لدقة تجميع الأجزاء الميكانيكية. وتوفر مفاتيح العزم من النوع النقرّي إشارات حسية عند بلوغ عزم التثبيت المستهدف، مما يمنع أخطاء التثبيت غير الكافي أو المفرط. وتقدّم مفاتيح العزم من النوع الشعاعي والرقمية خيارات بديلة، رغم أن الطرازات النقرّية تظل الأكثر انتشاراً في بيئات الإنتاج. وبغض النظر عن نوع الأداة المختارة، يجب أن تكون مفتاح العزم معتمداً خلال الأشهر الاثني عشر الماضية لضمان دقة القياس. أما بالنسبة إلى البراغي ذات المقاسين م٤ وم٥، فإن مفتاح العزم ذا محور ربع البوصة يناسبها جيداً، بينما تحقق البراغي الأكبر مقاساً مثل م٦ وما فوق أفضل أداء باستخدام مفاتيح العزم ذات محور ثلاثة أثمان البوصة، نظراً لما توفره من ميزة ميكانيكية أعلى وحساسية أفضل.
عند تركيب تجميعات الأجهزة ذات التثبيت المتعدد النقاط، يؤدي الشد التدريجي إلى توزيع أحمال التثبيت بشكل متساوٍ عبر التجميع. وبدلاً من شد برغي واحد بالكامل قبل الانتقال إلى البرغي التالي، يُجرى أولاً مرور أولي على جميع البراغي بنسبة ٥٠٪ من عزم الدوران المستهدف، ثم يُجرى مرور ثانٍ كامل عند ١٠٠٪ من المواصفة المحددة. ويقلل هذا النهج ذي المرحلتين من حدوث التشوه، ويوزّع الإجهاد بشكل متجانس، ويمنع شد برغي واحد أكثر من اللازم مما قد يُشوِّه التجميع. وفي التجميعات المعقدة لمكسرات الشقوق التي تحتوي على عدد كبير من نقاط الاتصال، يثبت هذا الأسلوب فائدته الخاصة في الحفاظ على محاذاة التجميع والسلامة البنائية طوال سلسلة عملية الشد.
تؤثر الظروف البيئية مباشرةً على توصيات العزم المطلوب لتثبيت الإدخالات المُلولبة. ففي التطبيقات ذات درجات الحرارة المرتفعة، تتمدد المواد، ما قد يزيد من شدّ التحميل المبدئي عن الحدود التصميمية إذا طُبِّقت قيم العزم القياسية. وعلى العكس، قد تتسبب البيئات الباردة في انكماش المواد، مما يقلل من فعالية قوة التثبيت. وتختلف معدلات التمدد الحراري لمعدن التثبيت من الفولاذ المقاوم للصدأ عن تلك الخاصة بالفولاذ أو الألومنيوم، لذا يتطلب الأمر تعديل قيم العزم وفقاً لذلك. وعند دمج مواد غير متجانسة—مثل إطارات الملامح المصنوعة من الألومنيوم مع البراغي الفولاذية والصواميل المغلفنة بالزنك—يجب أخذ التمدد التفاضلي في الاعتبار عبر خفض مواصفات العزم بنسبة تتراوح عادةً بين ١٠٪ و١٥٪ عن القيم القياسية لتجنب تركّز الإجهادات عند واجهات المواد.
التطبيقات الخاضعة للاهتزاز أو الأحمال الدورية تتطلب مواصفات عزم دوران تحافظ على استقرار القوة المسبقة خلال دورات تشغيل ممتدة. وقد تثبت القيم القياسية لعزم الدوران غير كافية في البيئات شديدة الاهتزاز، حيث ترتخي الوصلات تدريجيًّا عبر آليات الانزلاق المجهرية. وللهذه التطبيقات، يُوصى بتطبيق عزم دوران يعادل ٨٥٪ من المواصفات الساكنة، ثم التحقق من درجة الشد بعد الساعات الأولى من التشغيل باستخدام طريقة فحص سمعية أو لمسية. وتسهم مركبات تثبيت الخيوط المطبَّقة على الوصلات الداخلة في تجميعات صواميل الشق في توفير أمان إضافي دون الحاجة إلى عزم دوران مفرط، ما يمنع بشكل فعّال الارتخاء الناتج عن الاهتزاز ويحمي في الوقت نفسه من فشل الوصلات بسبب الشد الزائد.
لِتَثبيت مسمار الـ M6 T Nut في التطبيقات الصناعية القياسية، طبِّق عزم دوران يتراوح بين ٦ و٩ نيوتن·متر باستخدام مفتاح معايَر. ويستند هذا النطاق إلى هيكل من الفولاذ المغلفن بالزنك في ظروف جوّية عادية. وإذا كان معدّات التثبيت الخاصة بك مصنوعة من الفولاذ المقاوم للصدأ أو تعمل في درجات حرارة قصوى، فاضبط العزم ضمن هذا النطاق أو راجع الوثائق الخاصة بالمادة من مورِّدك. وتأكد دومًا من تطابُق درجة البرغي مع مادة الصامولة لضمان توافق مواصفات العزم.
تؤثِّر التغيُّرات في درجة الحرارة على معدلات تمدُّد المواد، ما يؤثِّر بدوره في شدّ التحميل المسبق في تطبيقات الإدخالات المُلَوَّنة. وعند ارتفاع درجات الحرارة، تتمدَّد المواد وتزداد الإجهادات الداخلية؛ ولذلك يجدر تخفيض قيم العزم القياسية بنسبة ١٠ إلى ١٥ في المئة في البيئات شديدة الحرارة. أما في الظروف الباردة، فإن انكماش المادة يقلِّل من قوة التثبيت، وقد يتطلَّب ذلك زيادة طفيفة في العزم للحفاظ على التحميل المسبق—مع ضرورة أن تبقى هذه الزيادة معتدلة لتفادي الشدّ الزائد. ويجب دائمًا تطبيق قيم العزم المُعدَّلة حسب درجة الحرارة بحذرٍ شديد، والتحقق من أمان التجميع عبر الفحص بعد دورة التغير الحراري.
يجب أن تتطابق مواصفات العزم مع هندسة تجميع صامولة الشق المحددة لديك، وقطر البرغي، وتكوين المادة، بدلًا من تطبيق قيم عامة على جميع التكوينات. فمثلاً، يتطلب الاتصال باستخدام معدات التثبيت مقاس M4 عزمًا مختلفًا جوهريًّا عن التكوين مقاس M8، حتى لو كانا ضمن نفس مجال التطبيق. كما أن عرض القناة، وصلادة المادة، ودرجة البرغي تؤثِّر جميعها في نطاقات العزم المناسبة. ويجب دائمًا الرجوع إلى الوثائق الفنية الصادرة عن شركة تصنيع معدات التثبيت الخاصة بك، والمُتعلِّقة بدقة بتوصيفات تجميع صامولة الشق الخاصة بك، بدلًا من افتراض أن الخبرة السابقة تنطبق مباشرةً على التكوينات الجديدة.

2026/09/30
احصل على بروفيلات الألومنيوم لإنشاء إطارات مودولارية متعددة الاستخدامات. تعرف على ميكانيكا البثق، ومزايا القوة، ومقاومة التآكل. اطلب التفاصيل.

2026/09/30
اطلب الملامح الألومنيومية لمشاريع البناء. تعرّف على فوائد الإطارات الإنشائية والغلاف الخارجي والنوافذ لتحقيق أقصى عائد على الاستثمار. نزّل الدليل.

2026/09/30
اطلب تقنيات تحديد الأحجام المثلى للملامح الألومنيومية. قيّم عوامل التحميل والمساحة والسبيكة والبيئة والتكلفة لمنع الانحناء. نزّل الدليل.

2026/09/30
هل تعاني من فشل الوصلات أو الحاجة لإعادة العمل؟ أتقن تحديد حجم البرغي وفق القطر والخطوة والمادة والحمل — بالإضافة إلى المعايير الخاصة بكل قطاع. حسّن الموثوقية والامتثال الآن.

2026/09/30
اطلب الملامح الألومنيومية لهندسة الصناعة. اكتشف نسبة القوة إلى الوزن ومقاومة التآكل وتوفير ٣٠٪ في التكاليف. نزّل الدليل.

2026/09/30
احصل على أنظمة الملامح الألومنيومية المقاومة للحرارة. تعلّم علم التمدد الحراري واستراتيجيات إدارة الإجهادات في المنشآت الصناعية. نزّل الدليل.

