 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/28
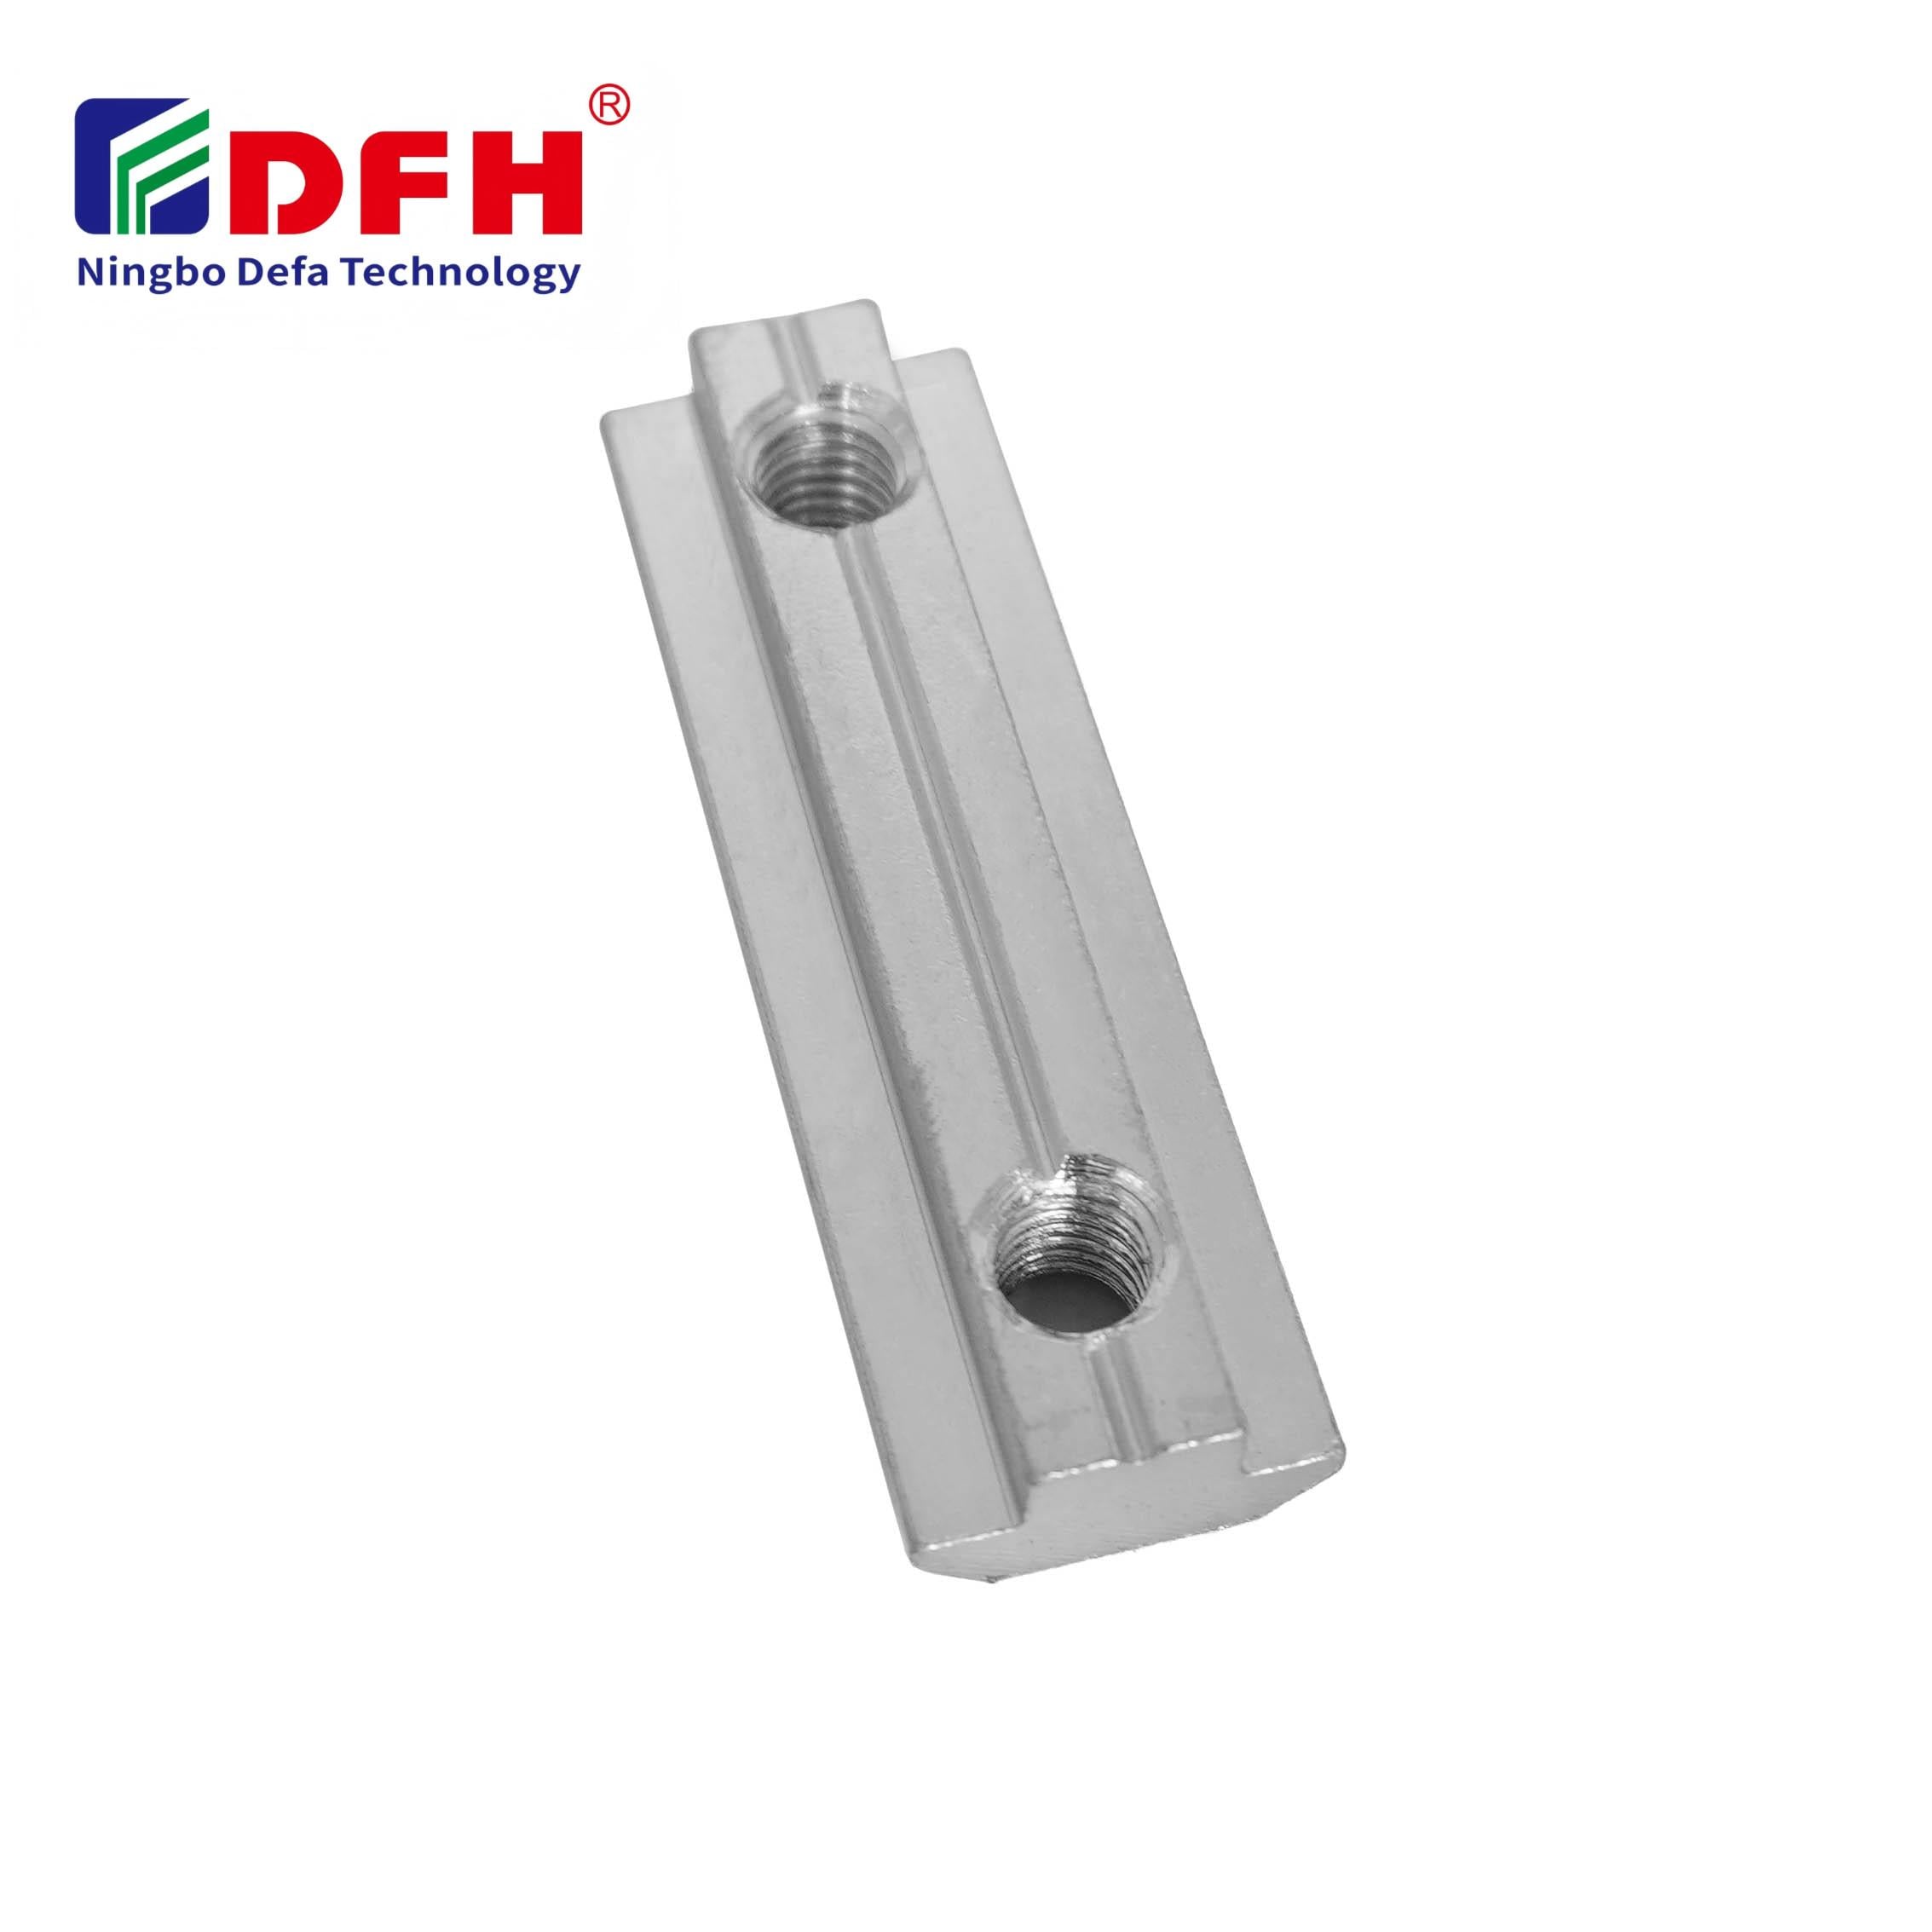
工業用途において、Tナットの適切な締付けトルクを設定することは、確実で信頼性の高い接合を確保する上で極めて重要です。アルミニウム製プロファイルシステム、モジュール式機械フレーム、あるいは高精度の組立作業など、どのような場面でも、正しいトルク仕様を理解・適用することで、接合部の強度が保たれ、過締めによる損傷を防ぎ、ファスナーの早期劣化や破損を未然に防止できます。Tナットは、スロット(溝)内にボルトを固定する基本的な締結部品であり、適切なトルクを加えることで、単なる接合が耐久性に優れた堅固な構造の基盤へと変わります。

多くの技術者が直面する課題は、締め付けトルクの仕様が、材料の組成、ボルトの直径、タップインサートの種類、使用環境などによって大きく異なる点です。一律に適用できる「万能のトルク値」は存在しません。適切な締結部品を選定するには、トルク範囲を対象となるシステムの具体的な諸条件に合わせる必要があります。本ガイドでは、スロットナットの組立が機器の寿命全体を通じて確実に保持されるよう、実践的なトルクに関する検討事項を解説します。
屋外用テーブルの素材構成は、 Tナット 推奨トルク値に直接影響します。亜鉛めっき鋼製ナットは、アルミニウムやプラスチック製のものと比べて引張強度が高いため、より大きなトルクを許容できます。M4のスレッドインサートでは、一般的なトルク範囲は2.5~4ニュートン・メートルであり、M6の締結部品では6~9ニュートン・メートル、M8では12~18ニュートン・メートル程度となります。これらの数値は、標準的な産業環境における一般的なガイドラインであり、実際の使用条件(材料の硬度、ボルトの等級、締付け荷重の要求など)に応じて、適宜調整が必要となる場合があります。
スロットナットの組立形状は、トルクの分布および保持能力に影響を与えます。Tスロットの溝形状には、一般的に標準化された溝幅(15mm、20mm、30mm、40mm、45mm)があり、ねじ込み式インサートはこの溝内に完全に収まっている必要があります。そうすることで、荷重が均等に分散されます。インサートが溝に対して緩すぎると、締付け力が応力集中部に偏り、均一な分散が得られず、負荷時にナットがずれてしまう可能性があります。逆に、きつめに嵌合したナットを過度に締め付けると、ねじ山の損傷やナット自体の割れを招くリスクがあります。最適な締付けトルクとは、確実な締結性と材料の耐久性とのバランスを取った値です。
キャリブレーション済みトルクレンチは、ハードウェアの組立における締結精度を確保するための業界標準です。クリック式トルクレンチは、設定トルクに達した際に明確な「カチッ」という感触と音で操作者にフィードバックを与え、緩みや過締めを防ぎます。ビーム式やデジタル式のトルクレンチも選択肢としてありますが、量産現場では依然としてクリック式が最も広く使われています。工具の種類に関わらず、測定精度を保証するためには、使用前に過去12か月以内に校正証明書が発行されている必要があります。M4・M5サイズのネジには1/4インチドライブのトルクレンチが適していますが、M6以上の大径ボルトには、より優れた機械的利点と感度を提供する3/8インチドライブの工具が推奨されます。
多点締結ハードウェアの組み立てにおいて、段階的な締め付けにより、挟持荷重を全体に均等に分散させることができます。あるボルトを完全に締め切ってから次のボルトへと進むのではなく、まず全ボルトを目標トルクの50%で一度締め、その後、2回目のパスで100%の規定トルクまで仕上げます。この2段階方式は、部品の歪みを最小限に抑え、応力を均一に分散させ、また1本のボルトの過締めによる組み立て部品の変形を防ぎます。多数の接合点を持つ複雑なスロットナット式組み立てでは、この方法が特に有効であり、締め付け工程全体を通じて組み立て精度および構造的健全性を維持するのに役立ちます。
環境条件は、ネジ入りインサートの締付けトルク推奨値に直接影響します。高温環境では材料が膨張するため、標準トルク値を適用すると、設計上の予緊張力限界を超える可能性があります。逆に、低温環境では材料が収縮し、クリンチング力(挟持力)の効果が低下します。ステンレス鋼製の締結部品は、鋼やアルミニウムと比べて異なる熱膨張率を示すため、補正されたトルク値を用いる必要があります。アルミニウム製プロファイルフレームと鋼製ボルト、亜鉛めっきナットなど、異種材料を組み合わせる場合、材料界面における応力集中を防ぐため、熱膨張の差異を考慮してトルク仕様を低減させる必要があります——通常、標準値より10~15%程度低く設定します。
振動や周期荷重を受ける用途では、長時間の運転サイクルにわたってプリロードの安定性を維持できるトルク仕様が求められます。標準的なトルク値は、微小滑り機構によって締結部品が徐々に緩んでいく高振動環境では不十分となる場合があります。このような用途では、静的仕様の85%程度のトルクで締め付けた後、初期運転時間を経て、音響的または触覚的な確認方法で締結状態を検証することを推奨します。スロットナットアセンブリに取り付ける締結部品には、ネジロック剤を併用することで、過大なトルクを要さずに冗長な固定効果を得られ、振動による緩み防止と過締め破損の両方を効果的に防ぐことができます。
標準産業用途におけるM6 Tナットの締め付けには、校正済みのレンチを用いて6~9ニュートン・メートルのトルクを適用してください。この範囲は、常温下での亜鉛めっき鋼製品を前提としています。ただし、使用する締め付け部品がステンレス鋼製である場合や、極端な温度環境下で使用される場合は、この範囲内で適宜調整するか、サプライヤーが提供する材質別技術資料をご確認ください。また、ボルトの強度等級がナットの材質と適合していることを必ず確認し、互換性のあるトルク仕様を確保してください。
温度変化により材料の膨張率が変化し、ねじ穴入りインサートのプリロード張力に影響を与えます。高温環境では材料が膨張し内部応力が増加するため、標準トルク値を10~15%程度低減してください。低温環境では材料が収縮し、クリンチング力(締結力)が低下するため、プリロードを維持するために若干のトルク増加が必要となる場合がありますが、過締めを避けるため、その増加幅は控えめにとどめてください。常に温度補正済みのトルク値を慎重に適用し、熱サイクル後の点検によって組立の確実性を確認してください。
トルク仕様は、一律の数値をすべての構成に適用するのではなく、スロットナットアセンブリの具体的な形状、ボルト径、および材質組成に応じて設定する必要があります。たとえば、同一の用途分野であっても、M4の締結部品とM8の締結部品では、必要なトルク値は大きく異なります。また、チャネル幅、材料の硬度、ボルトの等級なども、適正なトルク範囲に影響を与えます。過去の経験が新しい構成にそのまま適用可能であると想定せず、必ずご使用のスロットナットアセンブリの仕様に完全に合致した、締結部品メーカーが提供する技術資料を参照してください。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

