 EN
Mi az alumíniumprofil, és hogyan működik?
2026/09/30
Alumíniumprofilok beszerzése sokoldalú moduláris vázakhoz. Ismerkedjen meg az extrúziós mechanikával, a szilárdsági előnyökkel és az oldódállósággal. Kérje az információkat.

2026/09/28
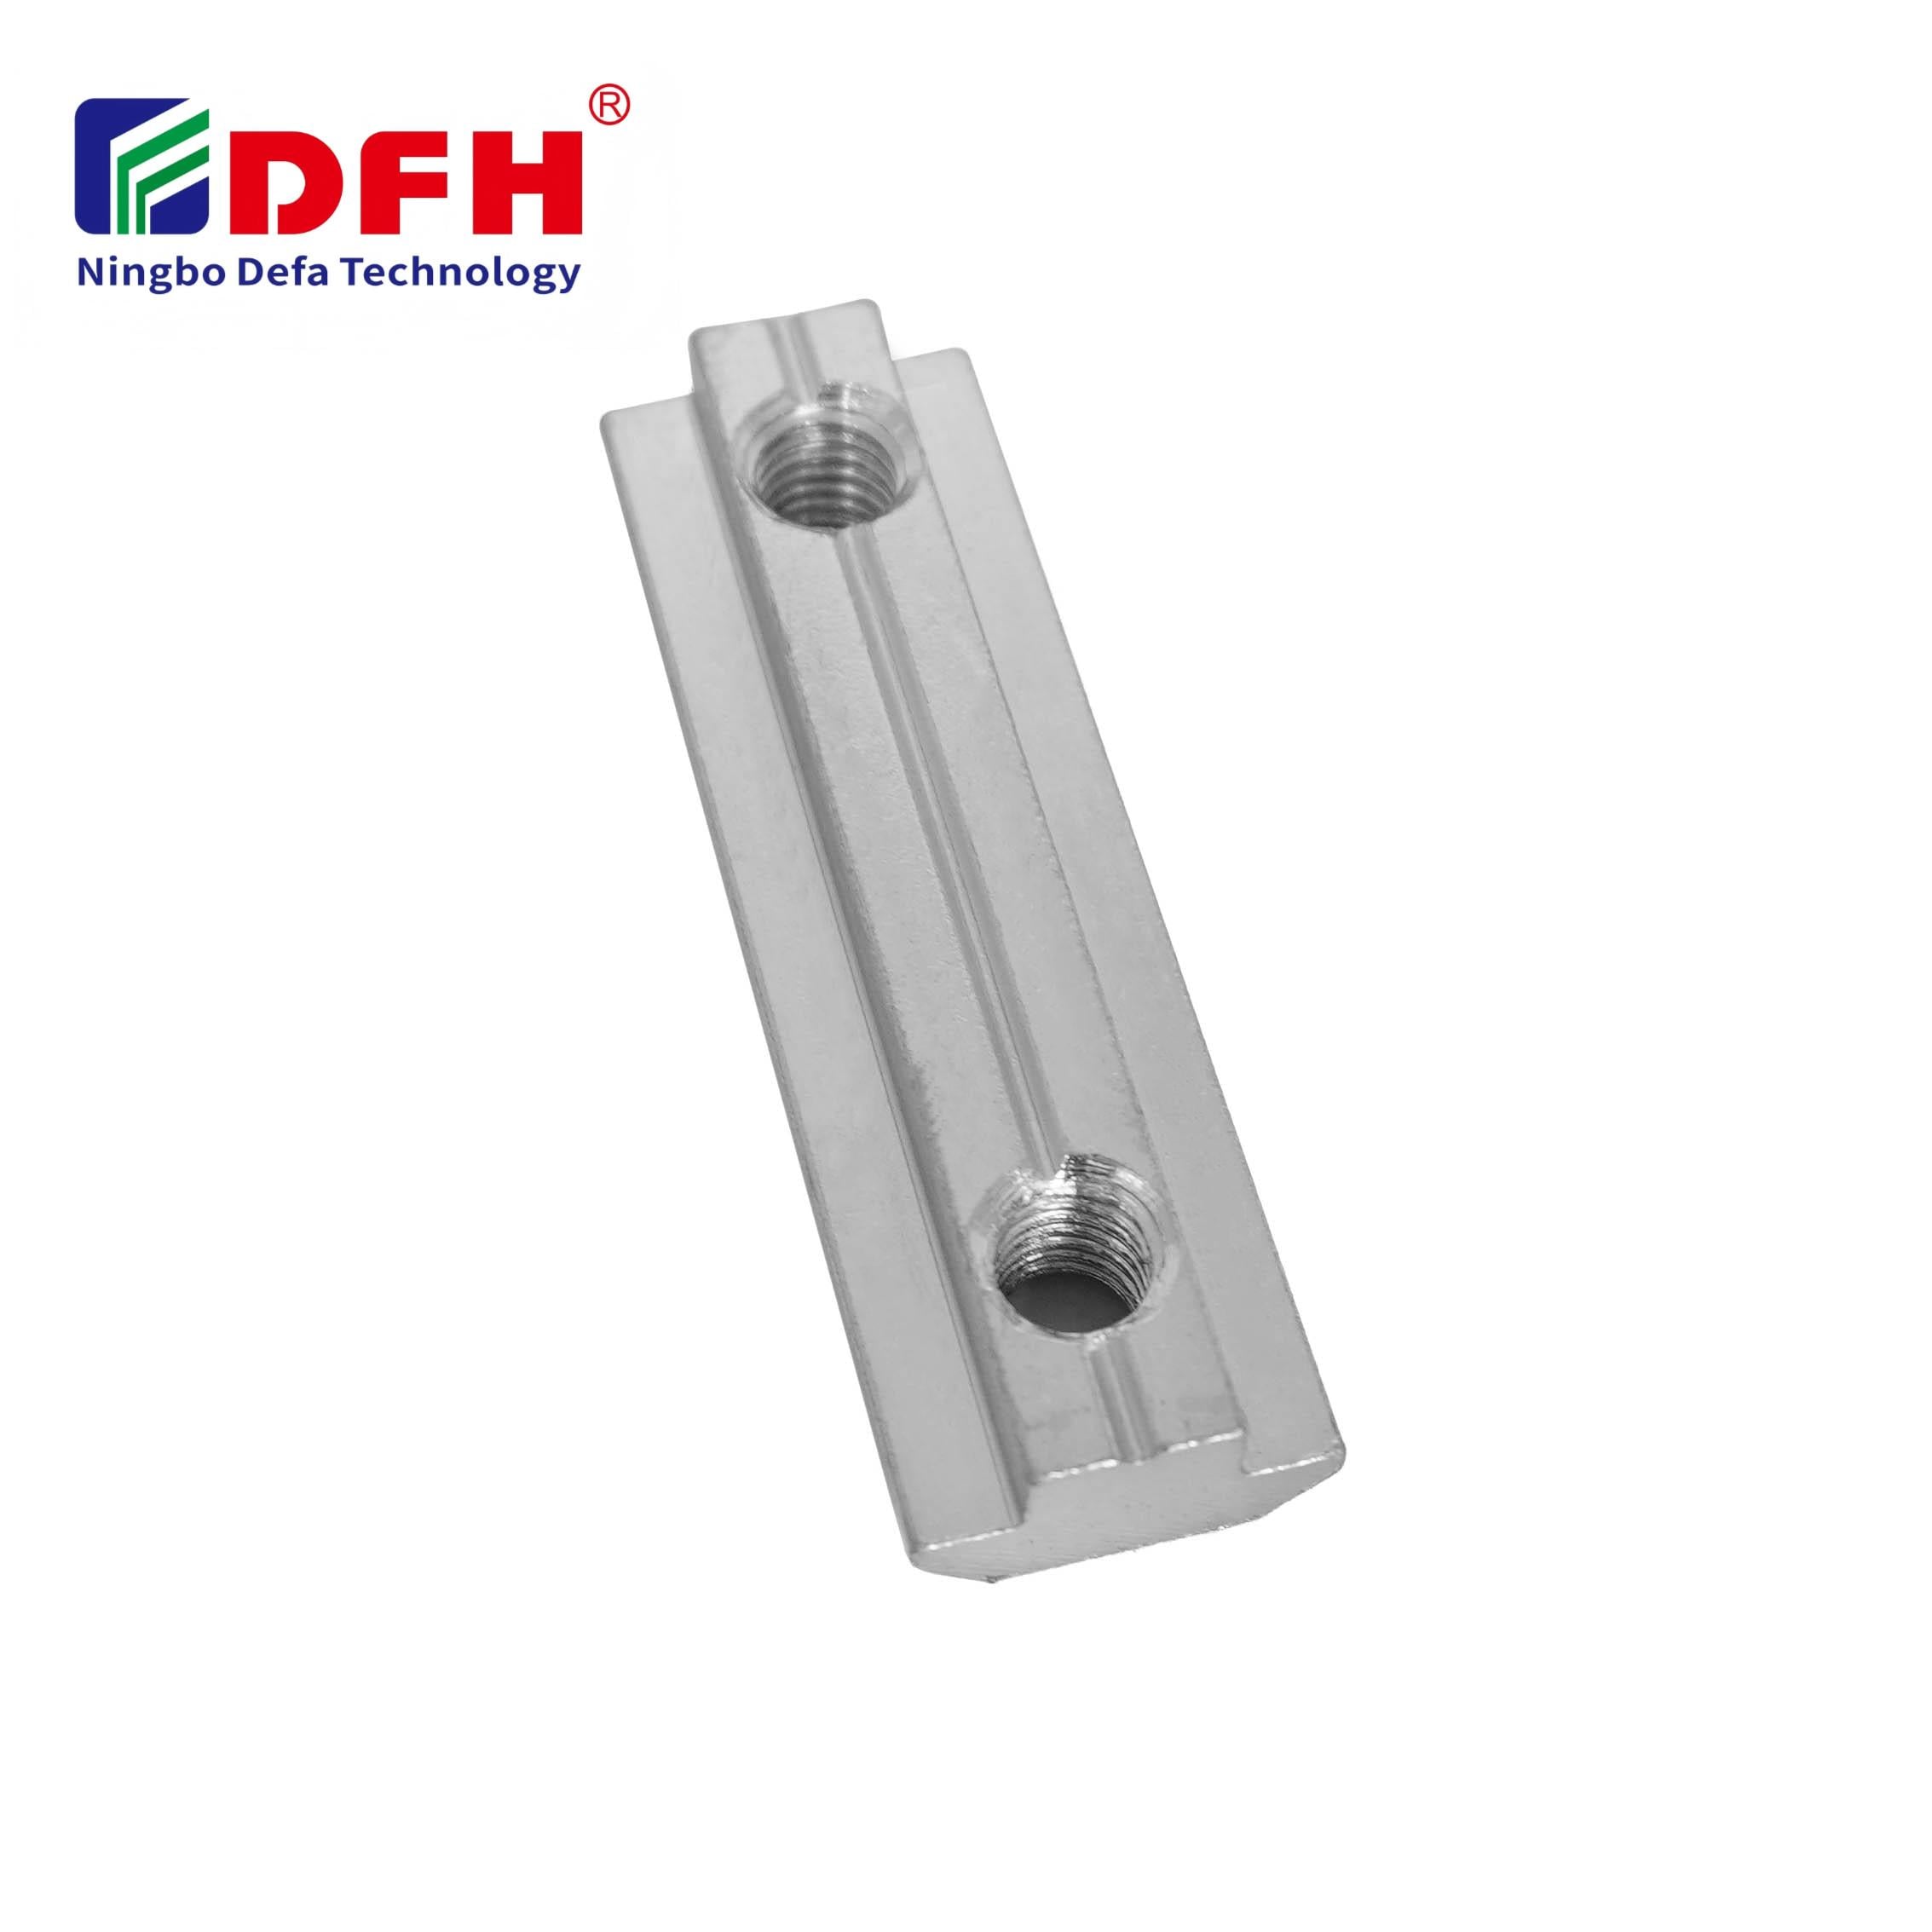
A T-alakú anyák megfelelő meghúzási nyomatékának beállítása alapvető fontosságú a biztonságos és megbízható kapcsolatok kialakításához ipari alkalmazásokban. Akár alumínium profilrendszerekkel, moduláris gépkeretekkel vagy precíziós összeszerelési feladatokkal dolgozik, a megfelelő nyomatékértékek ismerete közvetlenül befolyásolja az illesztési pontok integritását, megelőzi a túlzott meghúzás okozta károsodást, és kizárja a korai rögzítőelem-hibákat. A T-alakú anya alapvető rögzítőelem, amely a csavarokat rögzíti a hornyokba, és a megfelelő nyomaték alkalmazása egy egyszerű kapcsolatot tartós szerelési alappá alakít.

Sok szakember kihívása, hogy a nyomatékértékek jelentősen eltérnek az anyagösszetételtől, a csavar átmérőjétől, a menetes befogadó típusától és a felhasználási környezettől függően. Egyetlen univerzális nyomatékérték nem létezik; helyette a megfelelő rögzítőelemek kiválasztásához a nyomatéktartományt a konkrét rendszerparaméterekhez kell igazítani. Ez az útmutató végigvezeti Önt a gyakorlati nyomaték-figyelmeztetéseken, amelyek biztosítják, hogy a horpadt anyacsavar-szerelvénye biztonságos maradjon az eszköz teljes élettartama alatt.
Az anyagösszetétel T fémbővítő közvetlenül befolyásolja a javasolt nyomatékértékeket. A cinkbevonatos acél anyacsavarok magasabb nyomatékot bírnak el, mint az alumínium- vagy műanyag változatok, mivel nagyobb húszószilárdságuk van. Az M4 menetes betétek esetében a tipikus nyomaték-tartomány 2,5–4 Newtonméter, az M6 rögzítőelemeknél 6–9 Newtonméter, az M8 specifikációknál pedig 12–18 Newtonméter felé emelkedik. Ezek a tartományok általános irányelveket jelentenek szabványos ipari körülmények mellett; a konkrét alkalmazás esetleges korrekciót igényelhet az anyag keménységétől, a csavar minőségi osztályától és a szorítóerő-követelményektől függően.
A csavaros anya szerelvény geometriája befolyásolja a nyomaték-eloszlást és a rögzítőképességet. A T-alakú hornyok profiljai általában szabványos csatornaszélességekkel rendelkeznek (15 mm, 20 mm, 30 mm, 40 mm, 45 mm), és a menetes betétnek síkban kell feküdnie ebben a csatornában a megfelelő terheléseloszlás eléréséhez. Ha a menetes betét túl laza a horonyban, akkor a befogóerők nem egyenletesen oszlanak el, hanem feszültségpontokban koncentrálódnak, ami potenciálisan a csavaranya elmozdulását eredményezheti terhelés alatt. Ezzel szemben egy jól illeszkedő anya túlzott meghúzása a menetek kifordulását vagy magának az anyának a repedését eredményezheti. Az optimális nyomaték egyensúlyt teremt a biztonságos kapcsolódás és az anyag élettartama között.
A kalibrált nyomatékkulcsok továbbra is az aranystandardot jelentik a szerelési alkatrészek pontos meghúzásához. A kattanós típusú nyomatékkulcs érzékelhető visszajelzést ad, amikor eléri a cél nyomatékot, így megakadályozza a túl laza és a túl szoros meghúzás hibáit. A gerendatípusú és a digitális nyomatékkulcsok alternatívát kínálnak, de a kattanós típusú modellek továbbra is a legnépszerűbbek a gyártási környezetben. A kiválasztott eszköztől függetlenül a kulcsnak az elmúlt 12 hónapon belül tanúsítva kell lennie, hogy biztosítsa a mérés pontosságát. Az M4-es és M5-ös csavarokhoz jól használható egy negyedcollos meghajtású nyomatékkulcs, míg az M6-os és nagyobb méretű csavarokhoz háromnyolcadcollos meghajtású eszközök ajánlottak, mivel ezek jobb mechanikai előnyt és érzékenységet biztosítanak.
Többpontos rögzítőelem-konfigurációk összeszerelésekor a fokozatos meghúzás egyenletesen osztja el a befogó terhelést az egész szerelvényen. Ehelyett, hogy egy csavart teljes mértékben meghúznánk, mielőtt a következőre lépnénk, először minden csavart 50 százalékos cél nyomatékkal húzunk meg, majd második körben 100 százalékos előírással fejezzük be a műveletet. Ez a kétfokozatú eljárás minimalizálja a torzulást, egyenletesen osztja el a feszültséget, és megakadályozza, hogy egy túl szorosan meghúzott csavar deformálja a szerelvényt. Összetett horpadt anyákra épülő szerelvényeknél, amelyek számos kapcsolódási ponttal rendelkeznek, ez a módszer különösen értékes az összeszerelési igazítás és a szerkezeti integritás fenntartásában a meghúzási sorozat egészében.
A környezeti feltételek közvetlenül befolyásolják a menetes betétek rögzítéséhez ajánlott nyomatékértékeket. Magas hőmérsékletű alkalmazásokban a anyagok kitágulnak, ami miatt a megfeszítési feszültség meghaladhatja a tervezési határokat, ha a szokásos nyomatékértékeket alkalmazzuk. Ellentétben ezzel a hideg környezet anyagösszehúzódást okozhat, csökkentve a befogóerő hatékonyságát. A rozsdamentes acélból készült rögzítőelemek hőtágulási együtthatója eltér a hagyományos acél vagy az alumíniumétól, ezért korrigált nyomatékértékekre van szükség. Különböző anyagok kombinálásakor – például alumínium profilkeretek és acél csavarok, valamint cinkbevonatos anyacsavarok esetén – figyelembe kell venni a különböző hőtágulási viszonyokat, és a nyomatékértékeket általában 10–15 százalékkal alacsonyabbra kell állítani a szokásos értékekhez képest, hogy elkerüljük a feszültségkoncentrációt az anyaghatároknál.
A rezgésnek vagy ciklikus terhelésnek kitett alkalmazások esetében a csavarozási nyomatékra vonatkozó előírásoknak biztosítaniuk kell a megfelelő előfeszítés stabilitását hosszú távon is. A szokásos nyomatékértékek nem bizonyulnak elegendőnek erős rezgési környezetben, ahol a rögzítőelemek mikrocsúszásos mechanizmus révén fokozatosan lazzulnak el. Ilyen esetekben érdemes a nyomatékot a statikus érték 85 százalékára beállítani, majd az első üzemórák után ellenőrizni a szorítás mértékét hallható vagy tapintással érzékelhető módszerrel. A hornyos anyákba illesztett rögzítőelemek menetszorító anyagokkal történő kezelése további biztonságot nyújt anélkül, hogy túlzott nyomatékra lenne szükség; ez hatékonyan megakadályozza a rezgés okozta lazulást, és egyben védi a rögzítőelemeket a túl szorosra húzásból eredő meghibásodásoktól.
Az M6 T-alakú anya rögzítéséhez szabványos ipari alkalmazásokban 6–9 newtonméteres nyomatékot kell alkalmazni kalibrált csavarhúzóval. Ez a tartomány a horganyzott acélból készült szerelvényre vonatkozik normál környezeti feltételek mellett. Ha a konkrét rögzítőelem rozsdamentes acélból készült, vagy extrém hőmérsékleti körülmények között működik, igazítsa a nyomatékot ezen belül, vagy forduljon gyártója anyagspecifikus dokumentációja felé. Mindig ellenőrizze, hogy a csavar osztálya összeférhető-e az anya anyagával, hogy biztosítsa a megfelelő nyomatékértékeket.
A hőmérsékletváltozások módosítják az anyagok kiterjedési sebességét, ami befolyásolja a menetes betétek alkalmazásában fellépő előfeszítési feszültséget. Magasabb hőmérsékleten az anyagok kitágulnak, és a belső feszültségek növekednek; ezért a szokásos nyomatékértékeket 10–15 százalékkal csökkenteni kell magas hőmérsékletű környezetekben. Hideg körülmények között az anyag összehúzódása csökkenti a befogóerőt, így az előfeszítés fenntartásához enyhén növelt nyomatékra lehet szükség – bár a növelés mértékének mérsékeltnek kell maradnia, hogy elkerüljük a túlfeszítést. A hőmérséklet-korrigált nyomatékértékeket mindig óvatosan kell alkalmazni, és a termikus ciklusok után ellenőrizni kell az összeszerelés biztonságát.
A nyomatékértékeknek a konkrét horpadt anya szerelvény geometriájához, a csavar átmérőjéhez és az anyagösszetételhez kell igazodniuk, nem pedig univerzális értékeket alkalmazni minden konfigurációra. Egy M4 rögzítőelem-kapcsolat lényegesen eltérő nyomatékot igényel, mint egy M8-as szerelvény, még ugyanabban az alkalmazási területen is. A csatornaszélesség, az anyag keménysége és a csavar minőségi osztálya mind befolyásolja a megfelelő nyomatéktartományt. Mindig a rögzítőelem-gyártó technikai dokumentációját kell tanulmányozni, amely pontosan a konkrét horpadt anya szerelvény specifikációihoz tartozik, ne pedig feltételezni, hogy a korábbi tapasztalat közvetlenül átvihető új konfigurációkra.

2026/09/30
Alumíniumprofilok beszerzése sokoldalú moduláris vázakhoz. Ismerkedjen meg az extrúziós mechanikával, a szilárdsági előnyökkel és az oldódállósággal. Kérje az információkat.

2026/09/30
Alumíniumprofilok beszerzése építési projektekhez. Ismerkedjen meg a szerkezeti vázak, a burkolatok és az ablakok előnyeivel a maximális ROI eléréséhez. Töltse le az útmutatót.

2026/09/30
Optimális alumíniumprofil-méretezési technikák beszerzése. Értékelje a terhelést, a rendelkezésre álló helyet, az ötvözetet, a környezeti tényezőket és a költségeket a deformáció elkerülése érdekében. Töltse le az útmutatót.

2026/09/30
Gondot okoznak-e a rögzítőelemek meghibásodásai vagy az újrafeldolgozás szükségessége? Többet tudjon meg a csavarok méretezéséről – átmérő, menetemelkedés, anyag és terhelés alapján – valamint az iparágspecifikus szabványokról. Optimalizálja most a megbízhatóságot és a szabályozási megfelelést.

2026/09/30
Ipari mérnöki célú alumínium profilok forrása. Fedezze fel az erő-tömeg arányt, a korrózióállóságot és a 30%-os költségmegtakarítást. Töltse le az útmutatót.

2026/09/30
Hőálló alumínium profilrendszerek forrása. Ismerje meg a hőtágulás tudományát és az ipari építkezésekhez szükséges feszültségkezelési stratégiákat. Töltse le az útmutatót.

