 EN
Hvad er aluminiumsprofil, og hvordan fungerer det?
2026/09/30
Køb aluminiumsprofiler til alsidig modulær rammebygning. Lær om ekstrusionsmekanik, styrkefordele og korrosionsbestandighed. Anmod om detaljer.

2026/09/28
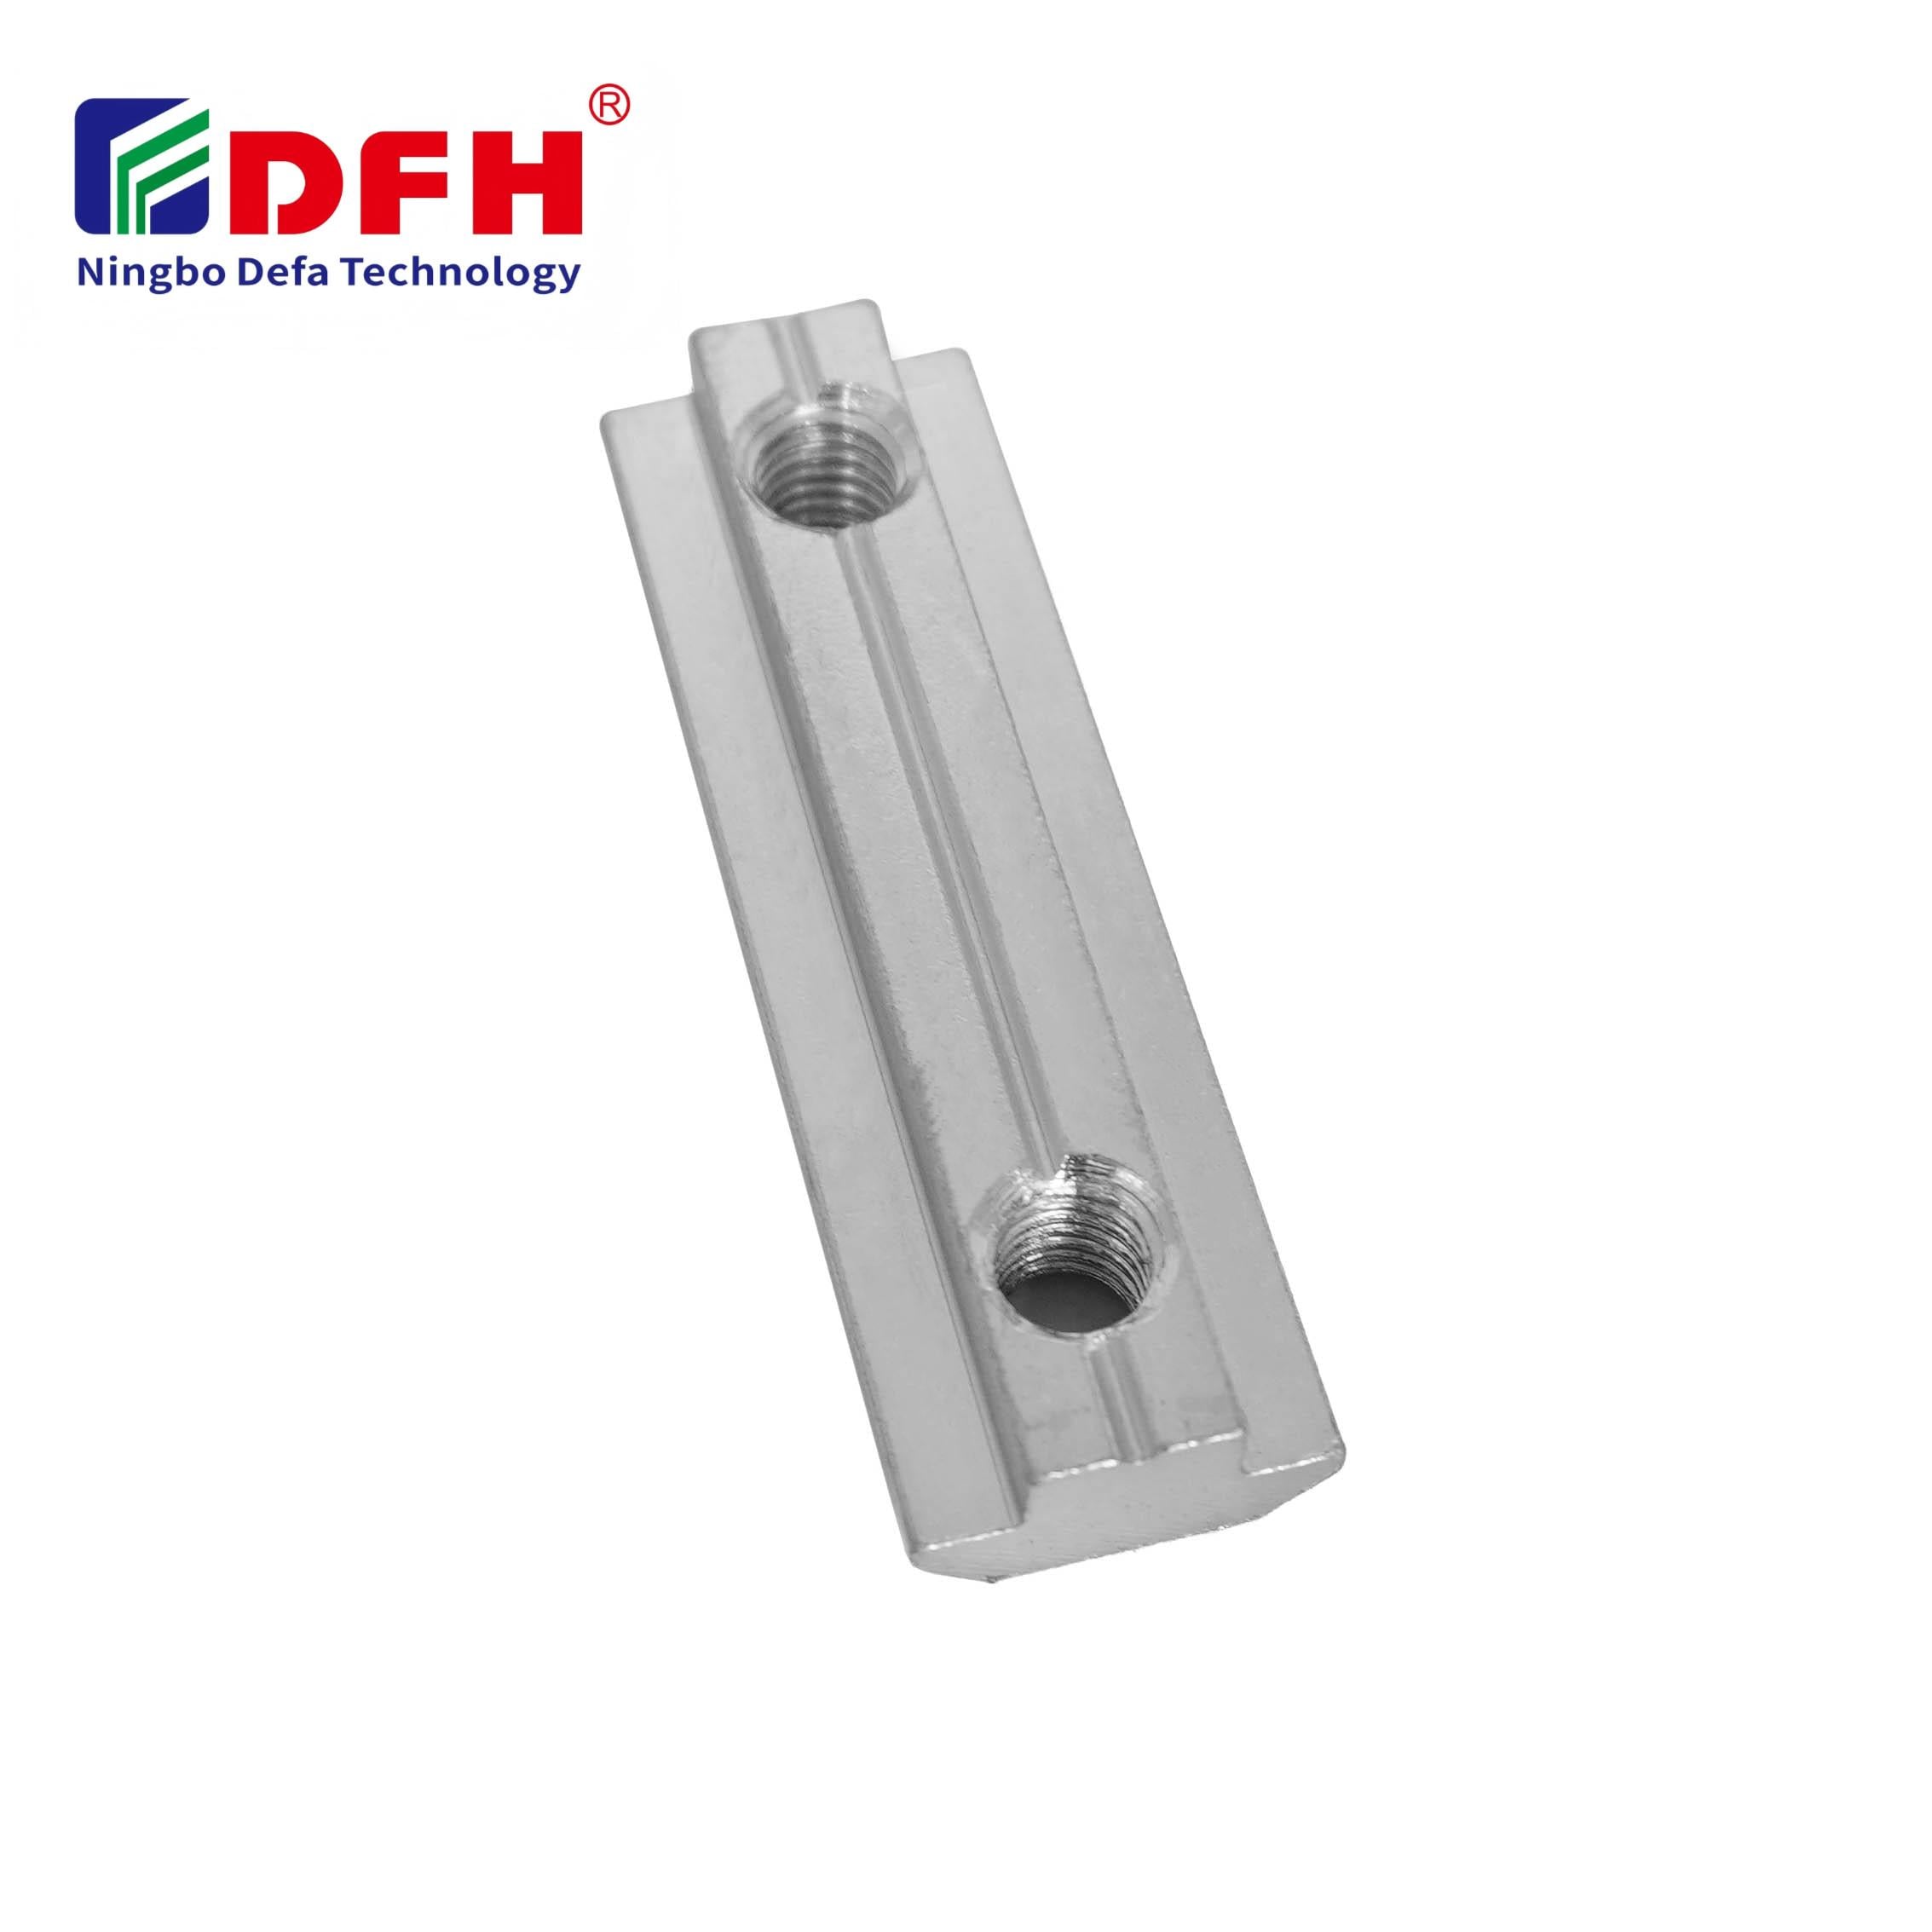
Korrekte drejningsmomenter for fastgørelse med T-møtrik er afgørende for at sikre sikre og pålidelige forbindelser i industrielle anvendelser. Uanset om du arbejder med aluminiumsprofilsystemer, modulære maskinrammer eller præcisionsmontagearbejde, har forståelse af de korrekte drejningsmomentspecifikationer direkte indflydelse på forbindelsens integritet, forhindrer beskadigelse ved overstramning og undgår tidlig svigt af fastgørelseskomponenter. T-møtrikken fungerer som en grundlæggende fastgørelseskomponent, der forankrer skruer i skårgroove, og anvendelsen af det rigtige drejningsmoment omdanner en simpel forbindelse til en holdbar monteringsgrundlag.

Udfordringen for mange teknikere er, at drejningsmomentkravene varierer betydeligt afhængigt af materialekomposition, boltediameter, typen af gevindindsæt og anvendelsesmiljø. Der findes ikke én universel drejningsmomentværdi; i stedet kræver korrekt valg af fastgørelsesudstyr, at drejningsmomentområdet tilpasses specifikke systemparametre. Denne vejledning gennemgår de praktiske overvejelser vedrørende drejningsmoment, der sikrer, at din spalte møtrik-montage forbliver sikker gennem udstyrets levetid.
Materialernes sammensætning i dit T-nød påvirker direkte de anbefalede drejningsmomentværdier. Zinkpladerede stålmuttere kan tåle højere drejningsmomenter end aluminiums- eller plastvarianter på grund af deres bedre trækstyrke. For M4-gængerindsatser ligger det typiske drejningsmoment mellem 2,5 og 4 newtonmeter, mens M6-fastgørelseskomponenter kræver 6 til 9 newtonmeter, og M8-specifikationer stiger mod 12 til 18 newtonmeter. Disse intervaller udgør generelle retningslinjer for standard industrielle forhold; din specifikke anvendelse kan kræve justeringer baseret på materialehårdhed, boltkvalitet og klemkraftkrav.
Geometrien af din spalte-møtrik-sammenstilling påvirker drejningsmomentfordelingen og fastspændingskapaciteten. T-spore profiler har typisk standardiserede kanalbredder (15 mm, 20 mm, 30 mm, 40 mm, 45 mm), og den gevindede indstøbning skal sidde flusht i denne kanal for at opnå korrekt lastfordeling. Når en gevindet indstøbning sidder for løst i spalten, koncentreres klemkraften ved spændingspunkter i stedet for at fordeles jævnt, hvilket potentielt kan få møtrikken til at forskyde sig under belastning. Omvendt risikerer overstramning af en stram-siddende møtrik at beskadige gevindet eller knække møtrikken selv. Det optimale drejningsmoment balancerer sikker indgreb med materialeholdbarhed.
Kalibrerede drejningsmomentsnøgler forbliver standarden inden for præcision ved montering af fastgørelsesudstyr. En kliktype drejningsmomentsnøgle giver taktil feedback, når det målrettede drejningsmoment nås, hvilket forhindrer både utilstrækkelig og overdreven stramning. Bjælke- og digitale drejningsmomentsnøgler udgør alternativer, men kliktyper er stadig de mest populære i produktionsmiljøer. Uanset hvilken værktøjstype der vælges, skal din nøgle være certificeret inden for de seneste 12 måneder for at sikre målenøjagtighed. For M4- og M5-fastgørelser fungerer en kvart-tomme-drevet drejningsmomentsnøgle godt, mens M6- og større skruetyper drager fordel af tre-ottendedele-tomme-drevet udstyr, der giver bedre mekanisk fordel og følsomhed.
Ved montering af flerpunktsfastgørelsesudstyr distribueres klemkraften jævnt over samlingen ved progressiv spænding. I stedet for at spænde en bolt fuldt ud, før man går videre til den næste, gennemløber man først alle bolte med 50 procent af måltorque, og derefter udfører man en anden gennemgang med 100 procent af specifikationen. Denne totrinsmetode minimerer deformation, fordeler spændingen jævnt og forhindrer, at én over-spændt bolt forvrænger samlingen. For komplekse skårgemangsskruemontager med mange forbindelsespunkter er denne metode særligt værdifuld for at opretholde korrekt justering og strukturel integritet gennem hele spændesekvensen.
Miljøforhold påvirker direkte drejningsmomentanbefalingerne for montering af trådindsatser. I højtemperaturapplikationer udvider materialer sig, hvilket potentielt kan øge forspændingskraften ud over konstruktionsgrænserne, hvis standarddrejningsmomenter anvendes. Omvendt kan kolde miljøer forårsage materialekontraktion, hvilket reducerer klemmekraftens effektivitet. Rustfrit stål-monteringsudstyr udviser andre termiske udligningshastigheder end stål eller aluminium og kræver derfor justerede drejningsmomentværdier. Når forskellige materialer kombineres – f.eks. aluminiumsprofilerammer med stålskruer og zinkpladerede møtrikker – skal den forskellige udligning kompenseres ved at reducere drejningsmomentangivelserne, typisk 10–15 % under standardværdierne, for at undgå spændingskoncentration ved materialegrænsefladerne.
Anvendelser, der udsættes for vibration eller cyklisk belastning, kræver drejningsmomentangivelser, der sikrer en stabil forspænding over en lang række driftscykler. Standarddrejningsmomenter kan vise sig utilstrækkelige i miljøer med høj vibration, hvor fastgørelsesmidler gradvist løsner sig gennem mikroglidningsmekanismer. For sådanne anvendelser bør man overveje at anvende et drejningsmoment svarende til 85 procent af de statiske specifikationer og derefter verificere stramningen efter de første driftstimer ved hjælp af en lydbaseret eller taktil kontrolmetode. Trådlåsningsmidler på fastgørelsesmidler, der indgår i skårgemuttermonteringer, tilføjer en ekstra sikkerhed uden behov for overdrejet drejningsmoment og forhindrer effektivt vibrationinduceret løsning samtidig med beskyttelse mod fejl som følge af overdrejet stramning.
Til M6 T-møtrik-befæstning i standard industrielle anvendelser anvendes drejningsmomentet mellem 6 og 9 newtonmeter ved hjælp af en kalibreret nøgle. Dette interval forudsætter zinkpladeret stålkonstruktion under normale omgivelsesforhold. Hvis din specifikke befæstningsudstyr er fremstillet i rustfrit stål eller anvendes ved temperatur-ekstremer, justeres inden for dette interval, eller der rådføres den materiale-specifikke dokumentation fra din leverandør. Kontroller altid, at boltens kvalitetsklasse svarer til møtrikkens materiale for at sikre kompatible drejningsmoment-specifikationer.
Temperaturændringer ændrer materialeudvidelseshastighederne, hvilket påvirker forspændingskraften i trådforankrede indsatser. Ved høje temperaturer udvider materialerne sig, og de indre spændinger stiger; derfor skal standarddrejningsmomentværdierne reduceres med 10 til 15 procent i miljøer med høj varme. I kolde forhold mindsker materialekontraktionen klemmekraften, hvilket muligvis kræver en let øget drejningsmoment for at opretholde forspændingen – selvom stigningerne bør holde sig beskedne for at undgå overstramning. Anvend altid temperaturjusterede drejningsmomentværdier forsigtigt og kontroller monteringsstabiliteten ved inspektion efter termisk cyklus.
Drejningsmoment-specifikationer skal være i overensstemmelse med din specifikke slidskruemontagegeometri, skrue-diameter og materiale-sammensætning i stedet for at anvende universelle værdier på tværs af alle konfigurationer. En M4-fastsætningskomponent kræver væsentligt andet drejningsmoment end en M8-montage, selv inden for samme anvendelsesområde. Kanalbredde, materialehårdhed og skruetype påvirker alle de korrekte drejningsmoment-intervaller. Konsulter altid den tekniske dokumentation fra din fastsætningskomponentfabrikant, der svarer til dine præcise slidskruemontagespecifikationer, i stedet for at antage, at tidligere erfaring direkte kan overføres til nye konfigurationer.

2026/09/30
Køb aluminiumsprofiler til alsidig modulær rammebygning. Lær om ekstrusionsmekanik, styrkefordele og korrosionsbestandighed. Anmod om detaljer.

2026/09/30
Køb aluminiumsprofiler til byggeprojekter. Lær om strukturel rammebygning, beklædning og vinduesfordele for maksimal ROI. Download vejledning.

2026/09/30
Køb optimale teknikker til dimensionering af aluminiumsprofiler. Vurder last, plads, legering, miljø og omkostningsfaktorer for at undgå udbøjning. Download vejledning.

2026/09/30
Kæmper du med fejl på fastgørelsesmidler eller om arbejde? Behersk skruedimensionering ud fra diameter, gevindstigning, materiale og last – samt branchespecifikke standarder. Optimer pålidelighed og overholdelse nu.

2026/09/30
Kilde til aluminiumsprofiler til industrielle ingeniørprojekter. Opdag styrke-til-vægt-forholdet, korrosionsbestandighed og 30 % besparelser på omkostningerne. Download vejledningen.

2026/09/30
Kilde til varmebestandige aluminiumsprofilsystemer. Lær termisk udvidelsesvidenskab og strategier til spændingsstyring i industrielle byggeprojekter. Download vejledningen.

