 EN
Mis on alumiiniumprofiil ja kuidas see töötab?
2026/09/30
Ostke mitmekülgseid moodulipõhiseid raamistikke jaoks mõeldud alumiiniumprofileid. Õppige ekstrusioonimehaanikat, tugevus eeliseid ja korrosioonikindlust. Paluge täiendavaid andmeid.

2026/09/28
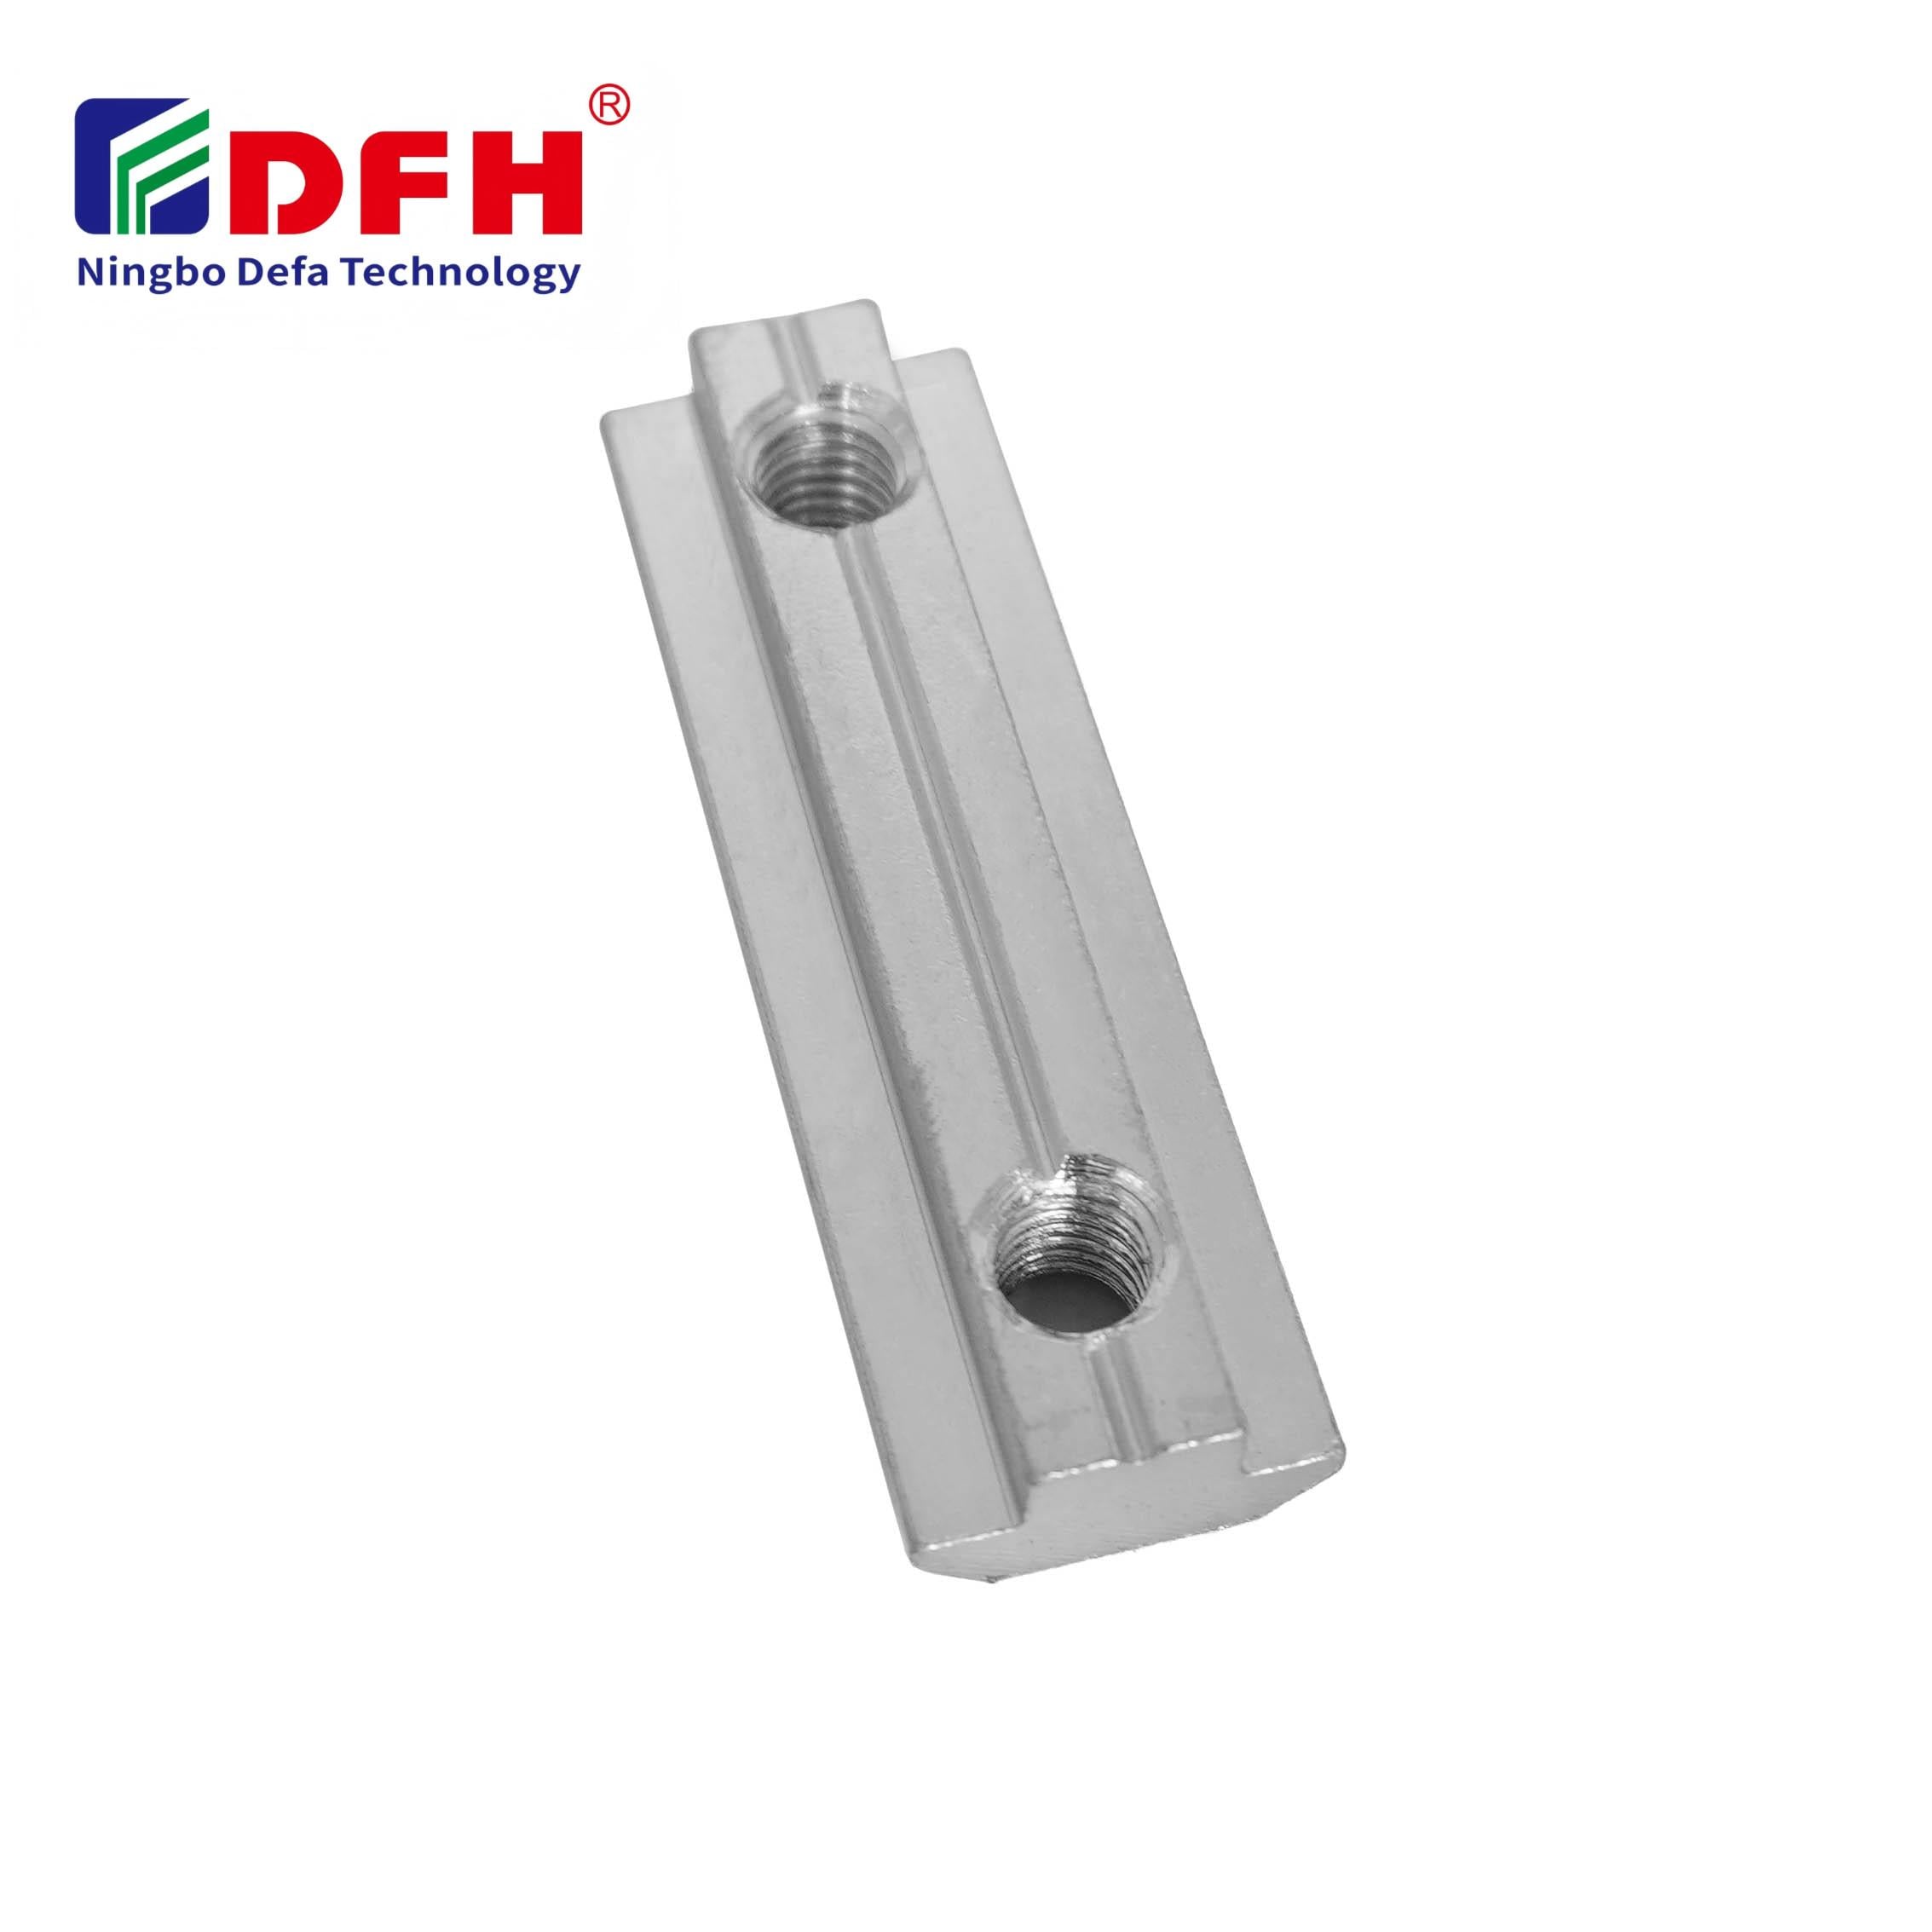
Õige torkseade T-mutrite kinnitamiseks on oluline kindla ja usaldusväärse ühenduse tagamiseks tööstuslikutes rakendustes. Kas te töötate alumiiniumprofiilide süsteemide, moodulsete masinaraamide või täpsusmontaaži korral – õigete torkspetsifikatsioonide tundmine mõjutab otseselt ühenduse tugevust, takistab liialdatud pingutamisest põhjustatud kahju ja välistab varajase kinnitusdetaili katkemise. T-mutter on põhiline kinnituskomponent, mis kinnitab mutrid soonikutesse, ning sobiva torkrõhu rakendamine muudab lihtsa ühenduse vastupidavaks montaazhialuseks.

Paljude tehnikute jaoks on probleemiks see, et pöördemomendi spetsifikatsioonid erinevad oluliselt materjali koostose, kruvi läbimõõdu, sisekõvera tüübi ja kasutuskeskkonna järgi. Ühtset universaalset pöördemomendi väärtust ei eksisteeri; pigem nõuab õige kinnitusega seotud varustuse valik pöördemomendi vahemiku sobitamist konkreetsete süsteemiparameetritega. See juhend käib läbi praktilised pöördemomendi kaalutlused, mis tagavad, et teie soonatud mutri paigaldus jääb kindlaks kogu seadme elutsükli vältel.
Teie toote materjali koostis T-nuss mõjutab otseselt soovituslikke pöördemomendi väärtusi. Tsinkitud terasnõmmid taluvad kõrgemat pöördemomenti kui alumiinium- või plastvariandid, kuna nende tõmbetugevus on suurem. M4-kõverkäiguliste sisestuste puhul jääb tüüpiline pöördemoment 2,5–4 njuutonmeetrini, M6-kinnituskomponentide puhul on see 6–9 njuutonmeeter ja M8-täpsustuste puhul tõuseb see 12–18 njuutonmeetrini. Need vahemikud esindavad üldisi juhiseid standardsete tööstuslike tingimuste jaoks; teie konkreetne rakendus võib nõuda kohandamist materjali kõvaduse, mutri klassi ja pingutuskoormuse nõuete põhjal.
Teie pistikmutteri koostu geomeetria mõjutab pöördemomendi jaotumist ning kinnitamisvõimet. T-kanalite profiilidel on tavaliselt standardseid kanalilaiuseid (15 mm, 20 mm, 30 mm, 40 mm, 45 mm) ja see liitmine, milles on sisekõõrused, peab asuma kanalis tasaselt, et saavutada õige koormuse jaotumine. Kui liitmine, milles on sisekõõrused, istub kanalis liiga lahtiselt, siis pingutusjõud keskenduvad pingetäppidesse asemel, et ühtlaselt jaotuda, mis võib põhjustada mutri nihkumist koormuse all. Vastupidi, liiga tugeva pingutuse korral mutri, mis istub täpselt, tekib oht kõõruseid kahjustada või mutrit ise puruneda. Optimaalne pöördemoment tagab kindla ühenduse koos materjali vastupidavusega.
Kalibreeritud pöördemomendivõtmed on siiani täpsuse standard kiirgavate detailide paigaldamisel. Klõpsuvat pöördemomendivõtket kasutades saab taktiilset tagasisidet siis, kui saavutatakse eesmärgitud pöördemomend. See takistab nii liiga väikese kui ka liiga suure pingutuse tekkimist. Sõltumata sellest, et kiirgavate detailide pingutamiseks sobivad ka kiirendus- ja digitaalsed pöördemomendivõtked, on tootmisetingimustes endiselt kõige populaarsemad klõpsuvad mudelid. Olenemata valitud tööriistast peab teie pöördemomendivõti olema sertifitseeritud viimase 12 kuu jooksul, et tagada mõõtmiste täpsus. M4 ja M5 kiirgavate detailide pingutamiseks sobib hästi veerand-tolline pöördemomendivõti, samas kui M6 ja suuremad mutrid vajavad kolm-kaheteistkümnes-tolliseid pöördemomendivõtkesid, mis pakuvad paremat mehaanilist eeliseid ja tundlikkust.
Mitme punkti kinnitusega kinnitusdetailide paigaldamisel tagab järkjärguline pingutamine pingutuskoormuste ühtlase jaotumise kogu konstruktsiooni üle. Selle asemel, et pingutada ühte pistikut täielikult enne järgmisele üleminekut, tuleb kõik pistikud esmalt pingutada sihtmärgi pöördemomendist 50 protsenti ja seejärel teha teine läbitõmmang täieliku (100-protsendilise) spetsifikatsiooniga. See kaheetapiline lähenemisviis vähendab kõverdumist, jaotab pinge ühtlaselt ja takistab ühe liialdatult pingutatud pistiku tõttu konstruktsiooni deformatsiooni. See meetod on eriti kasulik keerukate soonikmutritega konstruktsioonide puhul, kus on palju ühenduspunkte, sest see tagab konstruktsiooni joondumise ja struktuurilise terviklikkuse säilimise kogu pingutusprotsessi vältel.
Keskkonnamõjutused mõjutavad otseselt keeratud sisestusühenduste pingutamiseks soovituslikke pöördemomente. Kõrgtemperatuursetes rakendustes laienevad materjalid, mistõttu võib standardsete pöördemomentide kasutamisel eelkoormuspinge ületada projekteerimispiire. Vastupidi, külmades keskkondades võivad materjalid kokku tõmmata, vähendades pingutusjõu tõhusust. Rostermaterjalist kinnituskinnitusdetailide termiline paisumiskiirus erineb terase või alumiiniumi omast, mistõttu on vaja kohandatud pöördemomente. Erinevate materjalide kombinatsiooni korral – näiteks alumiiniumprofiilraamide ja teraspolttide ning tsinkitud mutrite – tuleb arvestada erinevat paisumist, vähendades pöördemomente tavaliselt 10–15 protsenti standardväärtustest, et vältida pingekontsentratsiooni materjalide piirpindadel.
Rakendused, millele mõjub vibratsioon või tsükliline koormus, nõuavad pingutusmomendi spetsifikatsioone, mis säilitavad eelkoormuse stabiilsuse pikema aegumise jooksul. Standardsete pingutusmomentide väärtused võivad osutuda piisamatuks kõrgvibratsioonilistes keskkondades, kus kinnitused muutuvad aeglaselt lahtiseks mikronihke mehhanismide tõttu. Selliste rakenduste puhul tuleks kaaluda pingutusmomenet 85 protsenti staatilistest spetsifikatsioonidest ja pärast esimesi töötlepingutundisid kontrollida kinnituse pingutust kuulmis- või puutetundega. Kinnitusdetailidele, mis sisenevad soonikmutterite komplektidesse, kasutatavad lõikekinnituskogused tagavad täiendava turvalisuse ilma liialdatud pingutusmomendi vajaduseta ning takistavad tõhusalt vibratsiooni tekitatud löösmisi, samas kui kaitsetakse ülepingutusest tingitud katkestusi.
M6 T-puksruumi kinnitamiseks standardsetes tööstuslikutes rakendustes kasutage kalibreeritud võtme abil 6–9 Nm pöördemomenti. See vahemik eeldab tsinkitud terasest konstruktsiooni tavapärastes keskkonnatingimustes. Kui teie konkreetne kinnitusvarustus on valmistatud roostevabast terasest või töötab temperatuuriäärsetes tingimustes, kohandage pöördemoment selle vahemiku piires või pöörduge oma tarnija materjalispetsiifilisse dokumentatsiooni. Veenduge alati, et pistikpuksruumi klass vastab mutri materjalile, et tagada ühilduvad pöördemomendid.
Temperatuurimuutused muudavad materjalide paisumis- ja kokkutõmbumiskiiruseid, mille tõttu muutub sise- ja väljukäigu kinnitusel esile tulev pinge. Kõrgematel temperatuuridel paisuvad materjalid ja sisemised pinged suurenevad; seepärast tuleb kõrgtemperatuursetes tingimustes standardtorque-väärtusi vähendada 10–15 protsenti. Külmades tingimustes väheneb materjalide kokkutõmbumise tõttu pingutusjõud, mistõttu võib eeltingimuse säilitamiseks vajada veidi suuremat torque’i – kuigi suurendused peaksid jääma väikesteks, et vältida liialdatud pingutamist. Temperatuurikorrektsiooniga torque’i väärtusi tuleb alati rakendada ettevaatlikult ning pärast soojuslikku tsüklit kontrollida ühenduse turvalisust visuaalse inspektsiooniga.
Pöördemomendi spetsifikatsioonid peavad sobima teie konkreetsele soonikmutteri komplektile, kruvi läbimõõdule ja materjali koostisele, mitte kasutama universaalseid väärtusi kõigis konfiguratsioonides. M4 kinnituskomplekti puhul on vajalik oluliselt erinev pöördemoment kui M8 komplekti puhul, isegi kui mõlemad kuuluvad samasse rakendusvaldkonda. Kanali laius, materjali karedus ja kruvi klass mõjutavad sobivaid pöördemomendi vahemikke. Viidake alati oma kinnituskomplektide tootja tehnilistesse dokumentidesse, mis vastavad teie täpselt soovitud soonikmutteri komplekti spetsifikatsioonidele, mitte eeldades, et varasemad kogemused kehtivad otse ka uute konfiguratsioonide puhul.

2026/09/30
Ostke mitmekülgseid moodulipõhiseid raamistikke jaoks mõeldud alumiiniumprofileid. Õppige ekstrusioonimehaanikat, tugevus eeliseid ja korrosioonikindlust. Paluge täiendavaid andmeid.

2026/09/30
Ostke alumiiniumprofileid ehitusprojektide jaoks. Õppige struktuurraamistiku, katted ja akende eeliseid maksimaalse ROI saavutamiseks. Laadige juhend alla.

2026/09/30
Ostke optimaalsed alumiiniumprofiilide suuruse valikute meetodid. Hinnake koormust, ruumi, sulamit, keskkonda ja kulusid deflektiooni vältimiseks. Laadige juhend alla.

2026/09/30
Kas teile tekib probleeme kinnitusdetailidega või peate tööd üle tegema? Valdake kruvite suuruse valikut lähtuvalt läbimõõdust, sammust, materjalist ja koormusest – lisaks sektoripõhistele standarditele. Optimeerige nüüd usaldusväärsust ja vastavust.

2026/09/30
Ostke alumiiniumprofileid tööstusliku inseneritegevuse jaoks. Avastage tugevus-kaalasuhteid, korrosioonikindlust ja 30% kulutuste säästu. Laadige juhend alla.

2026/09/30
Allikas: kuumakindlad alumiiniumprofiliidsüsteemid. Omandage soojuspaisumise teadus ja pingetega toimetuleku strateegiad tööstuslike ehituste jaoks. Laadige alla juhend.

