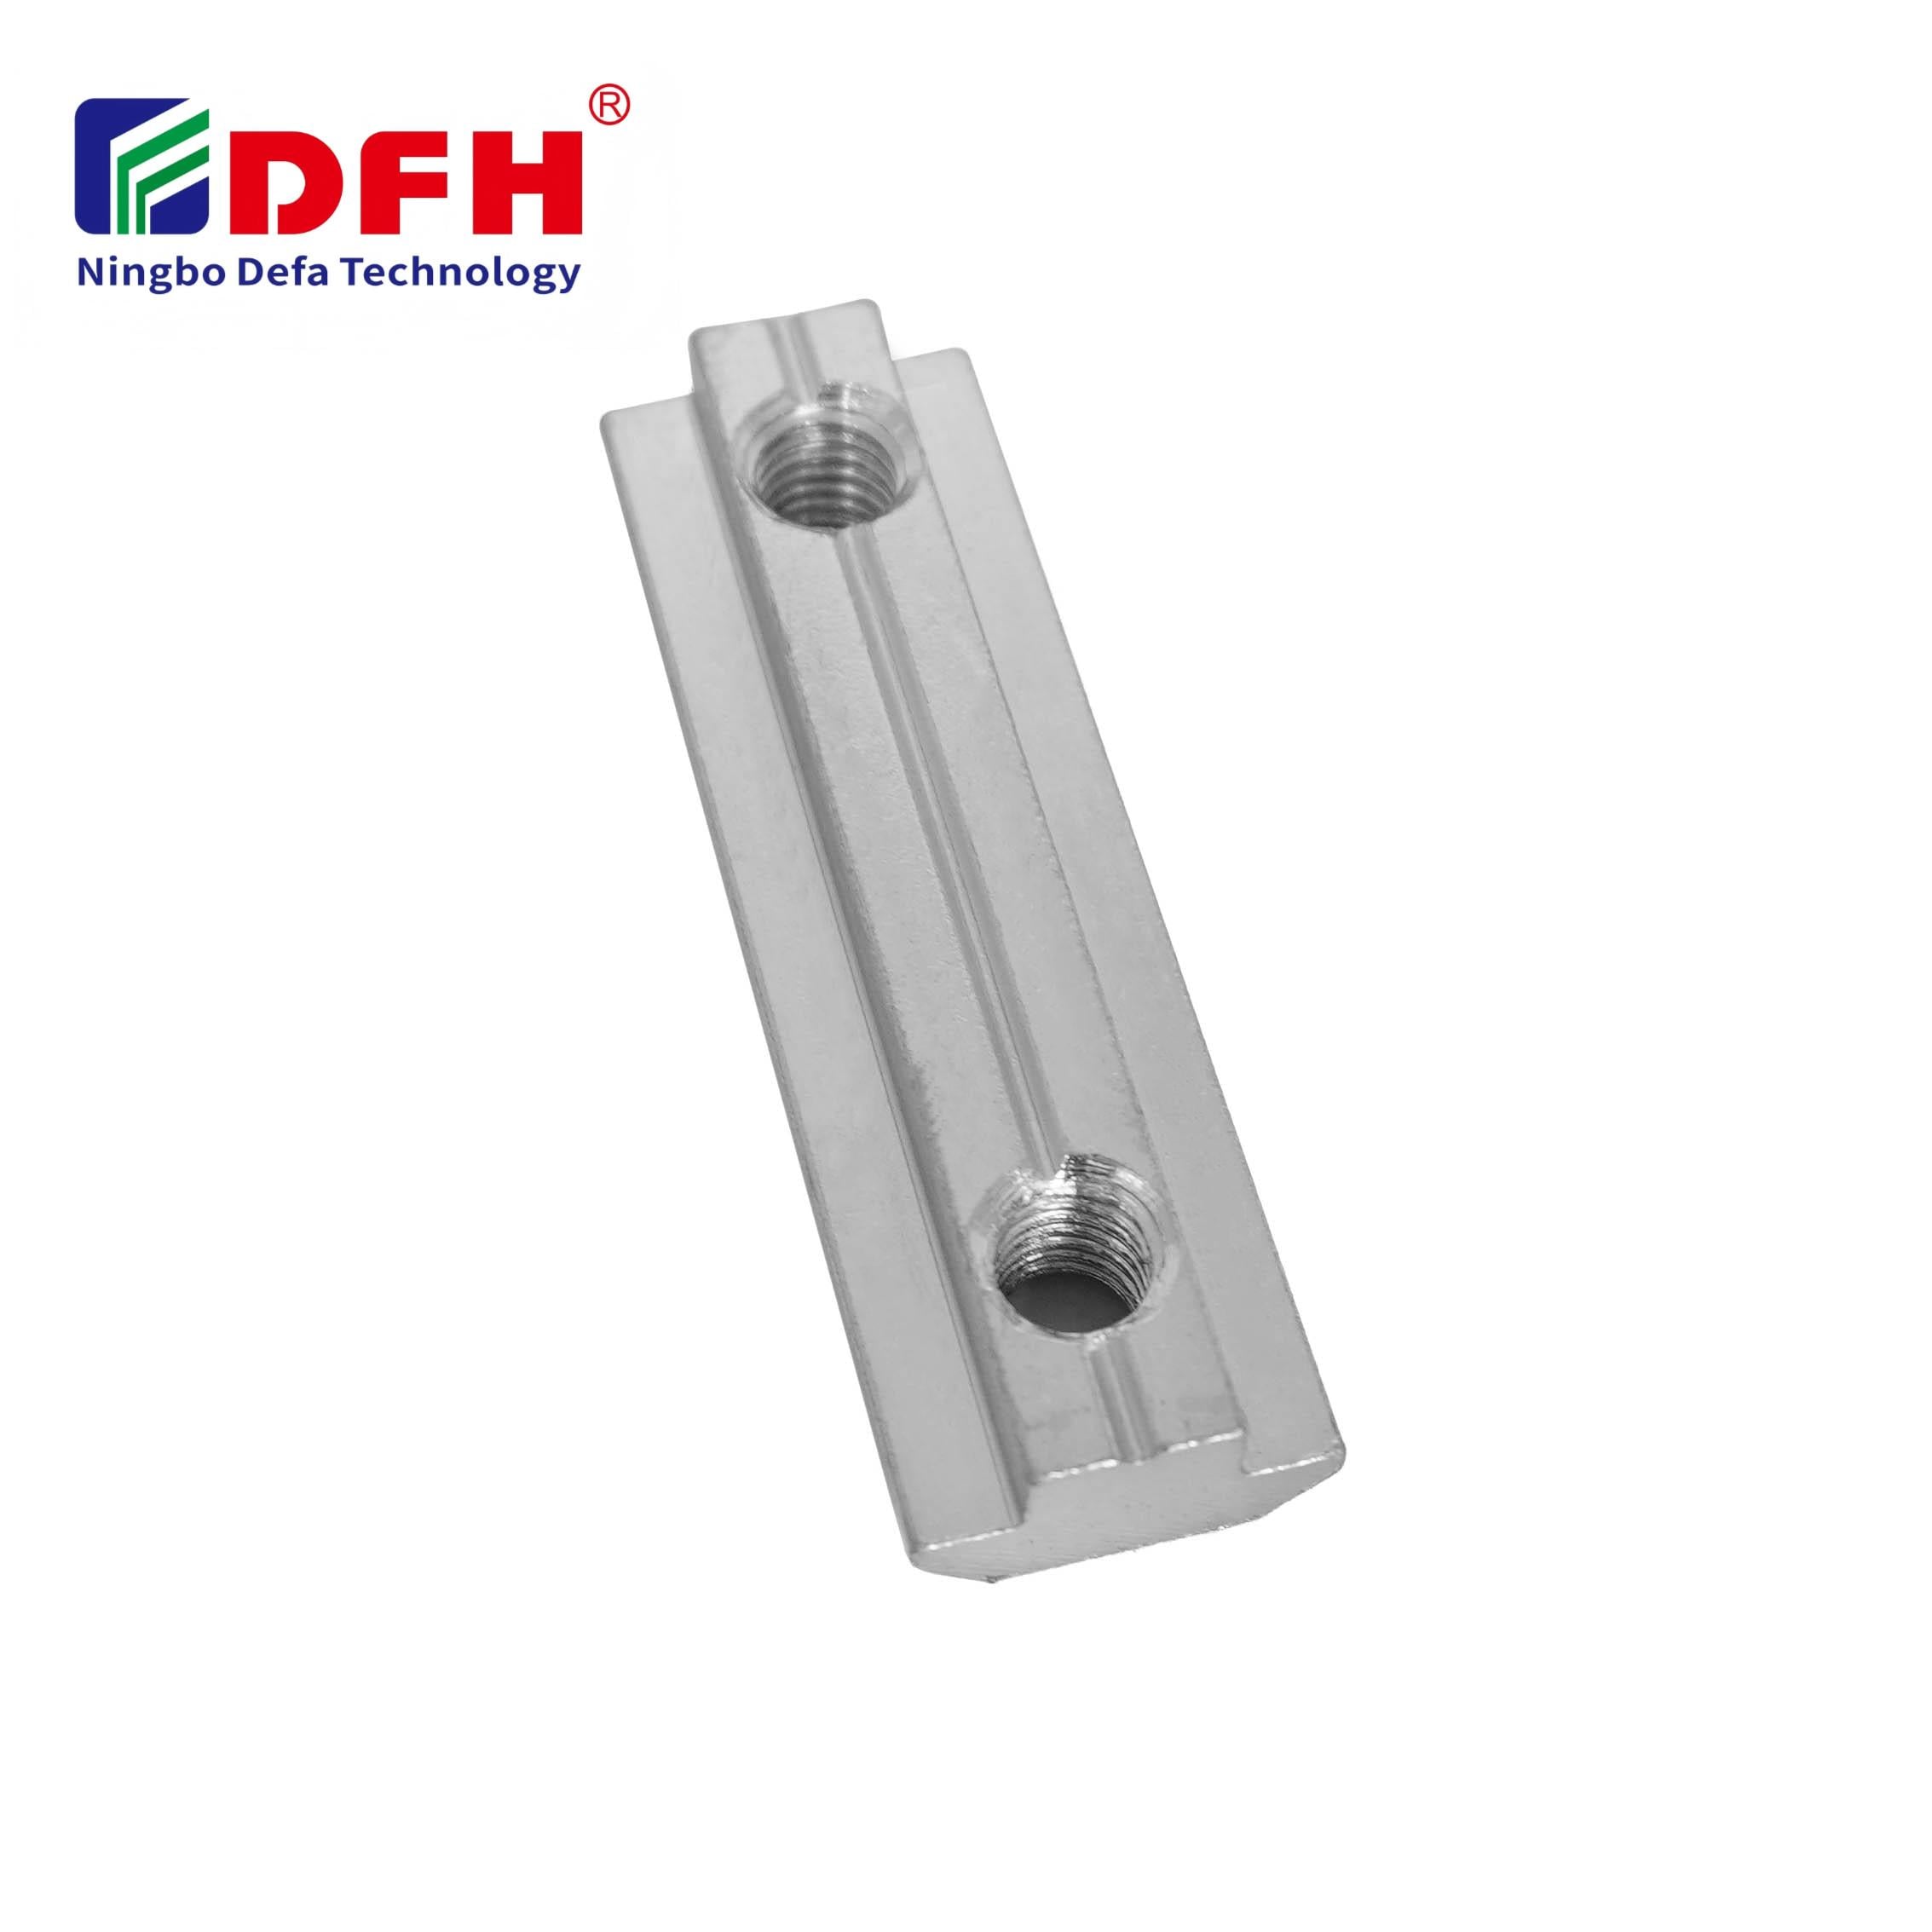
Establecer correctamente el par de apriete para las tuercas en T es fundamental para garantizar conexiones seguras y fiables en aplicaciones industriales. Ya sea que trabaje con sistemas de perfiles de aluminio, bastidores modulares para maquinaria o trabajos de ensamblaje de precisión, comprender las especificaciones correctas de par afecta directamente la integridad de la unión, evita daños por sobreapriete y elimina fallos prematuros del elemento de fijación. La tuerca en T constituye un componente básico de fijación que ancla los tornillos en canales ranurados; aplicar la presión de par adecuada convierte una simple conexión en una base de ensamblaje duradera.

El reto al que se enfrentan muchos técnicos es que las especificaciones de par varían considerablemente según la composición del material, el diámetro del tornillo, el tipo de inserto roscado y el entorno de aplicación. No existe un valor universal único de par; en cambio, la selección adecuada de los elementos de fijación requiere ajustar el rango de par a los parámetros específicos del sistema. Esta guía explica las consideraciones prácticas sobre el par que garantizan que su ensamblaje con tuerca ranurada permanezca seguro durante todo el ciclo de vida del equipo.
Comprensión de las especificaciones de la tuerca en T y los fundamentos del par
Impacto del material y del diámetro sobre los requisitos de par
La composición del material de su Tuercas en T influye directamente en los valores de par recomendados. Las tuercas de acero galvanizado con cinc toleran un par mayor que las variantes de aluminio o plástico debido a su mayor resistencia a la tracción. Para insertos roscados M4, el rango típico de par oscila entre 2,5 y 4 newton-metros, mientras que los elementos de fijación M6 requieren de 6 a 9 newton-metros, y las especificaciones M8 alcanzan entre 12 y 18 newton-metros. Estos rangos constituyen orientaciones generales para condiciones industriales estándar; su aplicación específica puede requerir ajustes según la dureza del material, la clase del perno y los requisitos de carga de apriete.
Consideraciones geométricas del conjunto de tuerca ranurada
La geometría de su conjunto de tuerca ranurada afecta la distribución del par y la capacidad de sujeción. Los perfiles en T suelen tener anchos de canal normalizados (15 mm, 20 mm, 30 mm, 40 mm, 45 mm), y la incrustación roscada debe asentarse a ras dentro de ese canal para lograr una distribución adecuada de la carga. Cuando una incrustación roscada queda demasiado floja en la ranura, las fuerzas de apriete se concentran en puntos de tensión en lugar de distribuirse de forma uniforme, lo que podría provocar un desplazamiento de la tuerca bajo carga. Por el contrario, apretar en exceso una tuerca con ajuste justo corre el riesgo de arrancar las roscas o agrietar la propia tuerca. El par óptimo equilibra una sujeción segura con la durabilidad del material.
Métodos de aplicación del par y mejores prácticas
Uso de herramientas calibradas para resultados consistentes
Las llaves dinamométricas calibradas siguen siendo el estándar de oro para la precisión en el ensamblaje de elementos de fijación. Una llave dinamométrica de tipo clic proporciona retroalimentación táctil al alcanzar el par objetivo, evitando tanto el apriete insuficiente como el excesivo. Las llaves dinamométricas de tipo viga y las digitales ofrecen alternativas, aunque los modelos de tipo clic siguen siendo los más populares en entornos productivos. Independientemente de la herramienta elegida, su llave debe estar certificada dentro de los últimos 12 meses para garantizar la exactitud de la medición. Para tornillos M4 y M5, una llave dinamométrica de accionamiento de un cuarto de pulgada funciona bien, mientras que para tornillos M6 y mayores se recomiendan herramientas de accionamiento de tres octavos de pulgada, que ofrecen mayor ventaja mecánica y sensibilidad.
Estrategias de apriete secuencial y progresivo
Al ensamblar configuraciones de hardware de sujeción multipunto, el apriete progresivo distribuye uniformemente las cargas de sujeción en todo el conjunto. En lugar de apretar completamente un perno antes de pasar al siguiente, realice primero una pasada por todos los pernos con el 50 % del par objetivo y luego una segunda pasada con el 100 % de la especificación. Este método en dos etapas minimiza la deformación, distribuye la tensión de forma uniforme y evita que un perno sobreapretado distorsione el conjunto. Para ensamblajes complejos de tuercas ranuradas con numerosos puntos de conexión, este procedimiento resulta especialmente valioso para mantener el alineamiento del conjunto y su integridad estructural durante toda la secuencia de apriete.
Ajustes ambientales y específicos del material para el par
Temperatura y Compatibilidad de Materiales
Las condiciones ambientales influyen directamente en las recomendaciones de par para el apriete de insertos roscados. En aplicaciones de alta temperatura, los materiales se expanden, lo que podría aumentar la tensión de precarga más allá de los límites de diseño si se aplican valores de par estándar. Por el contrario, en entornos fríos, la contracción de los materiales puede reducir la eficacia de la fuerza de sujeción. Los componentes de fijación de acero inoxidable presentan tasas de expansión térmica distintas a las del acero o el aluminio, por lo que requieren valores de par compensados. Al combinar materiales diferentes, como perfiles de aluminio con tornillos de acero y tuercas galvanizadas, debe tenerse en cuenta la expansión diferencial mediante especificaciones de par reducidas —normalmente un 10 % a un 15 % por debajo de los valores estándar— para evitar concentraciones de tensión en las interfaces entre materiales.
Consideraciones sobre cargas dinámicas y vibraciones
Las aplicaciones sometidas a vibración o cargas cíclicas exigen especificaciones de par que mantengan la estabilidad de la precarga durante ciclos prolongados de operación. Los valores estándar de par pueden resultar insuficientes en entornos de alta vibración, donde las fijaciones se aflojan gradualmente mediante mecanismos de deslizamiento microscópico. Para dichas aplicaciones, considere aplicar un par equivalente al 85 % de las especificaciones estáticas y, posteriormente, verificar la sujeción tras las primeras horas de operación mediante un método auditivo o táctil. Los compuestos de bloqueo de rosca en las fijaciones que se insertan en ensambles de tuerca ranurada aportan seguridad redundante sin requerir un par excesivo, evitando eficazmente el aflojamiento inducido por vibración y protegiendo contra fallos por sobreapriete.
Preguntas frecuentes
¿Qué par de apriete debo usar para el fijado de una tuerca en T M6?
Para la fijación de la tuerca en T M6 en aplicaciones industriales estándar, aplique un par de apriete entre 6 y 9 newton-metros con una llave calibrada. Este rango supone una construcción de acero galvanizado en condiciones ambientales normales. Si su hardware de fijación específico está fabricado en acero inoxidable o funciona en condiciones extremas de temperatura, ajuste el par dentro de este rango o consulte la documentación específica del material proporcionada por su proveedor. Verifique siempre que la clase del tornillo coincida con el material de la tuerca para garantizar especificaciones de par compatibles.
¿Cómo afecta la temperatura a los valores de par para los insertos roscados?
Los cambios de temperatura alteran las tasas de expansión de los materiales, afectando la tensión de precarga en aplicaciones con insertos roscados. A temperaturas elevadas, los materiales se expanden y las tensiones internas aumentan; por lo tanto, reduzca los valores estándar de par de apriete entre un 10 y un 15 por ciento en entornos de alta temperatura. En condiciones frías, la contracción del material reduce la fuerza de sujeción, lo que podría requerir un ligero aumento del par de apriete para mantener la precarga; sin embargo, dichos aumentos deben ser moderados para evitar el sobreapriete. Siempre aplique los valores de par de apriete ajustados por temperatura de forma conservadora y verifique la seguridad del ensamblaje mediante inspección tras los ciclos térmicos.
¿Puedo utilizar el mismo valor de par de apriete para distintas configuraciones de ensamblaje con tuercas ranuradas?
Las especificaciones de par deben ajustarse a la geometría específica de su ensamblaje de tuerca ranurada, al diámetro del perno y a la composición del material, en lugar de aplicar valores universales a todas las configuraciones. Una conexión de hardware de fijación M4 requiere un par sustancialmente distinto al de un ensamblaje M8, incluso dentro del mismo ámbito de aplicación. El ancho del canal, la dureza del material y la clase del perno influyen todos en los rangos adecuados de par. Consulte siempre la documentación técnica del fabricante de su hardware de fijación que corresponda exactamente a las especificaciones de su ensamblaje de tuerca ranurada, en lugar de asumir que la experiencia previa se traslada directamente a nuevas configuraciones.

 EN