 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/28
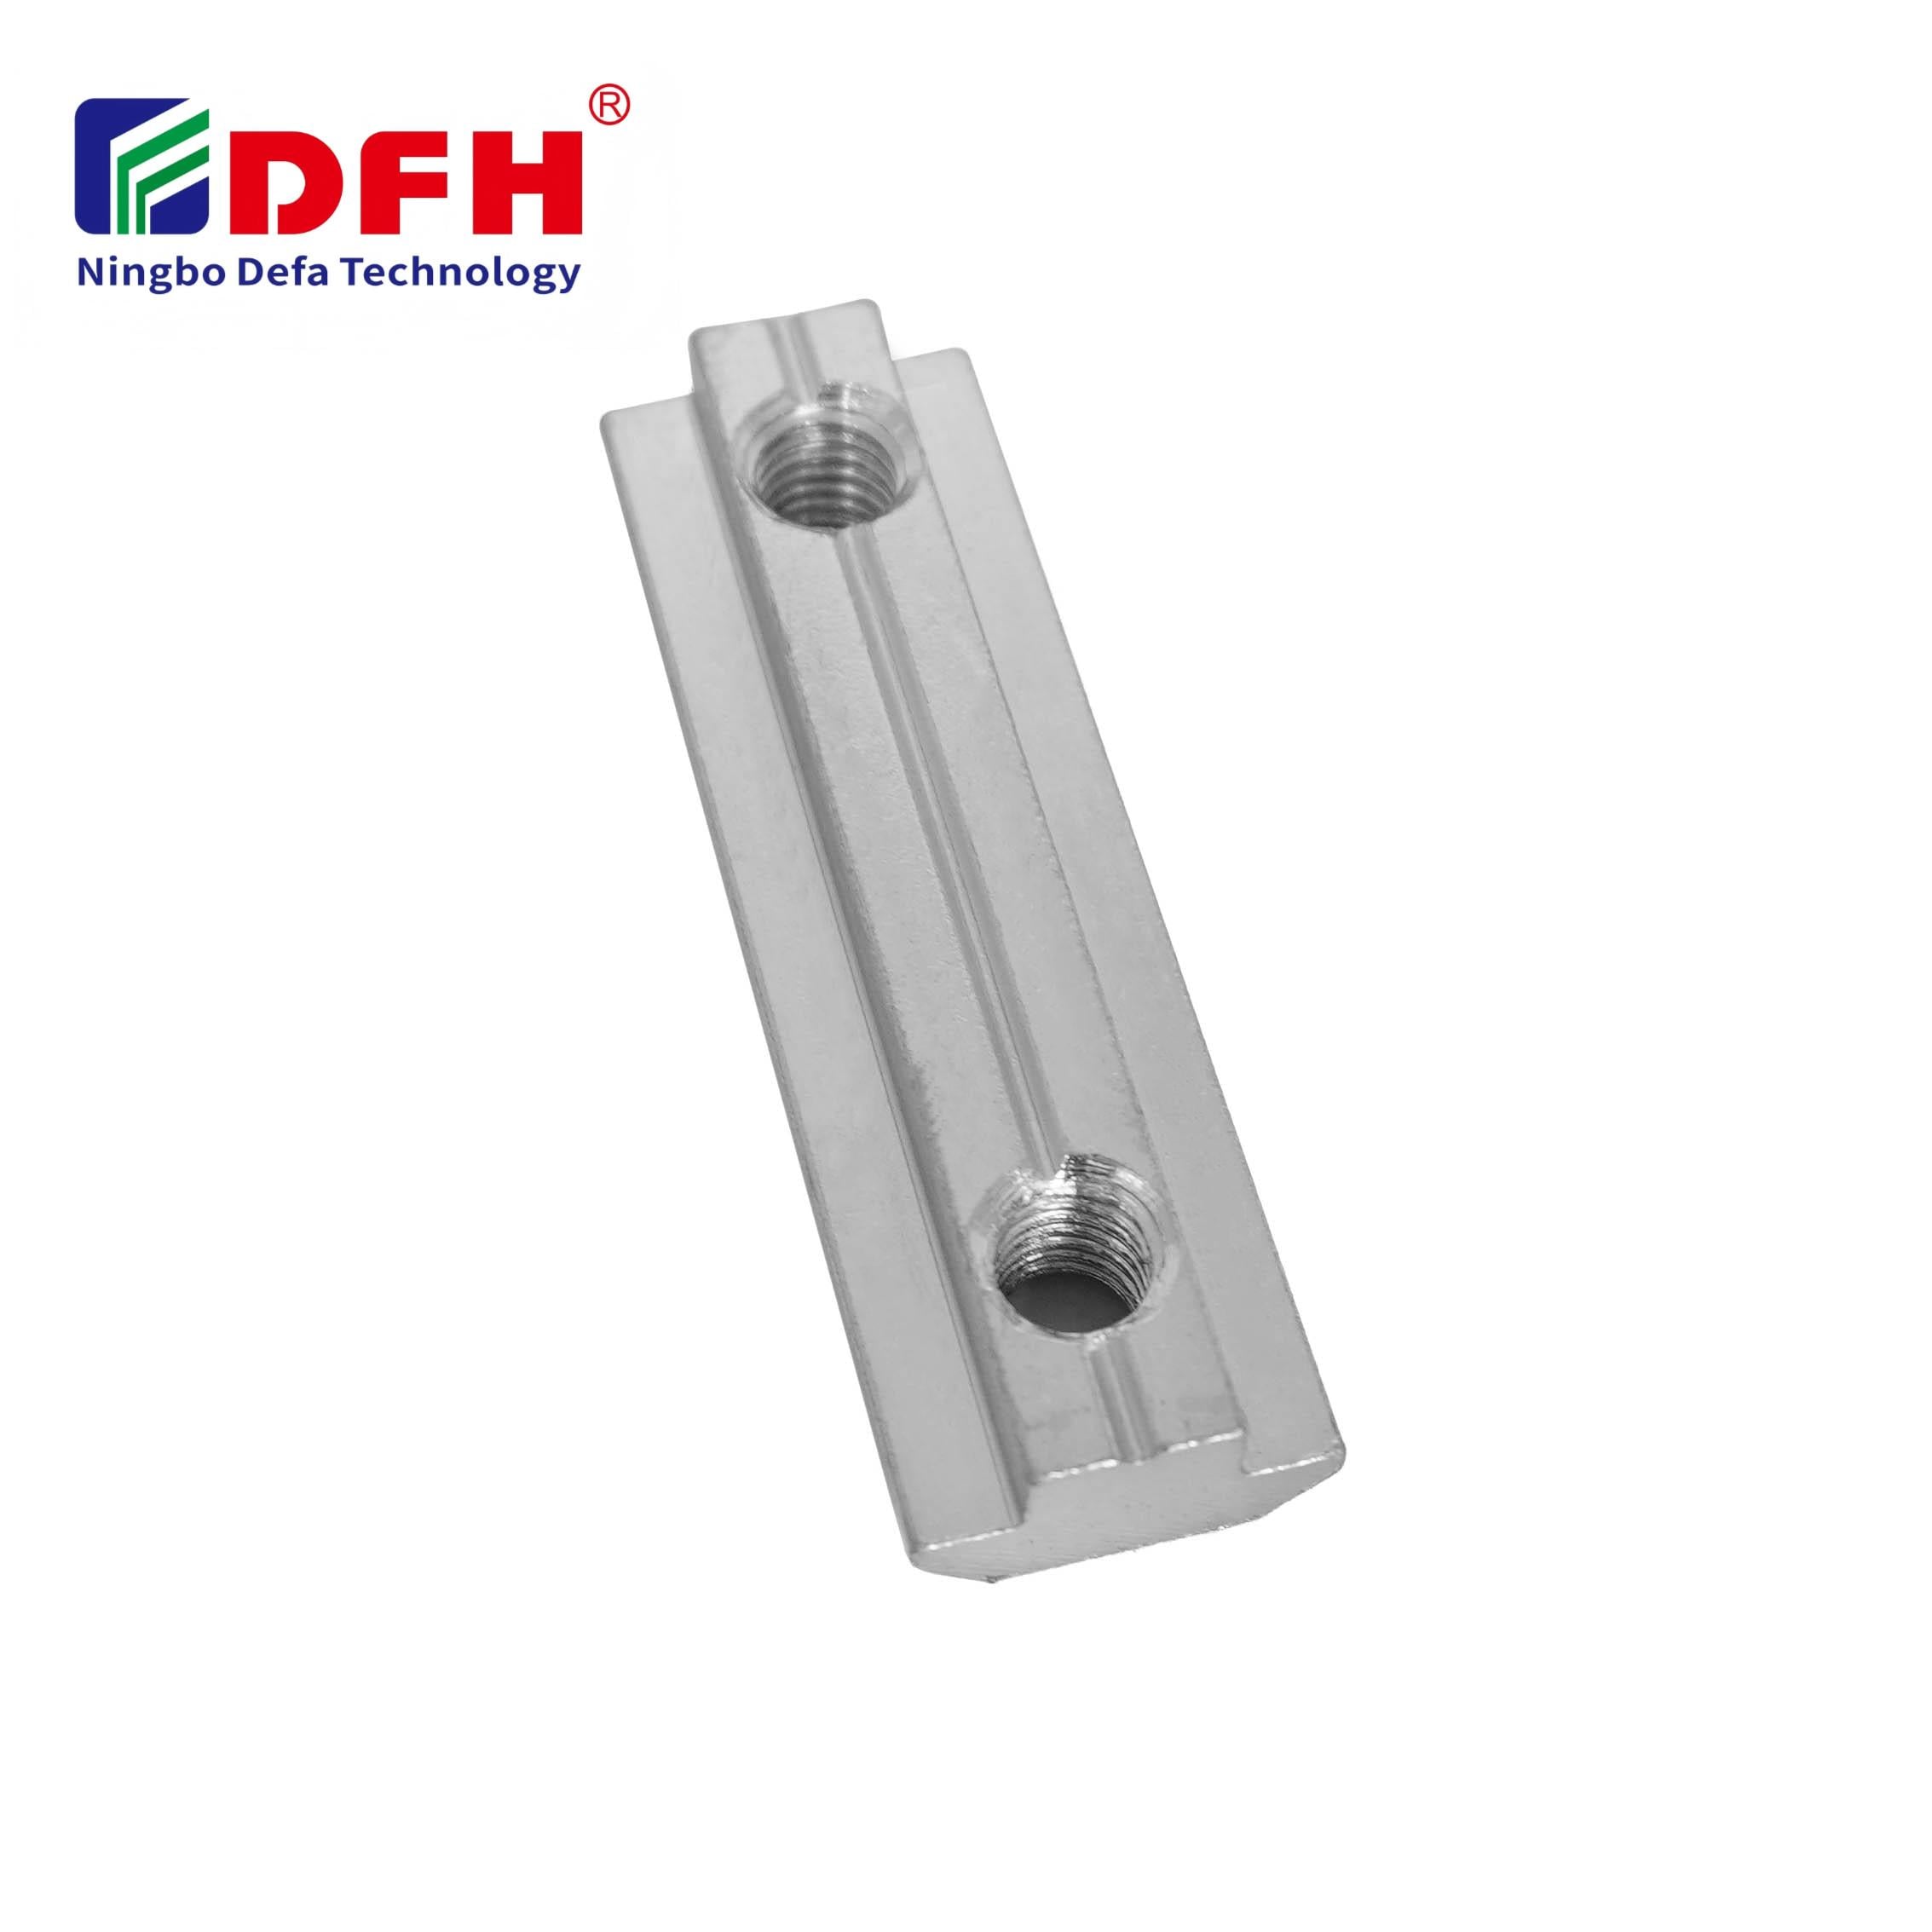
उद्योगिक अनुप्रयोगों में सुरक्षित, विश्वसनीय कनेक्शन सुनिश्चित करने के लिए टी नट कसने के उचित बलाघूर्ण सेटिंग्स अत्यंत महत्वपूर्ण हैं। चाहे आप एल्यूमीनियम प्रोफ़ाइल प्रणालियों, मॉड्यूलर मशीनरी फ्रेमों या सटीक असेंबली कार्यों के साथ काम कर रहे हों, सही बलाघूर्ण विनिर्देशों को समझना सीधे जॉइंट की अखंडता को प्रभावित करता है, अत्यधिक कसाव के कारण होने वाले क्षति को रोकता है और जल्दी फैलने वाले फास्टनर विफलता को समाप्त कर देता है। टी नट एक मूलभूत फास्टनिंग हार्डवेयर घटक के रूप में कार्य करता है जो बोल्ट्स को स्लॉट चैनलों में स्थिर करता है, और उचित बलाघूर्ण दबाव लगाना एक साधारण कनेक्शन को एक टिकाऊ असेंबली आधार में बदल देता है।

कई तकनीशियनों के सामने आने वाली चुनौती यह है कि टॉर्क विनिर्देशन सामग्री की संरचना, बोल्ट का व्यास, थ्रेडेड इंसर्ट का प्रकार और अनुप्रयोग का वातावरण के आधार पर काफी भिन्न होते हैं। कोई एक सार्वभौमिक टॉर्क मान मौजूद नहीं है; बल्कि, उचित फास्टनिंग हार्डवेयर का चयन करने के लिए टॉर्क सीमा को विशिष्ट प्रणाली पैरामीटर्स के साथ मिलाना आवश्यक है। यह मार्गदर्शिका उन व्यावहारिक टॉर्क विचारों के माध्यम से आपको ले जाती है जो यह सुनिश्चित करते हैं कि आपकी स्लॉट नट असेंबली उपकरण के पूरे जीवनचक्र के दौरान सुरक्षित बनी रहे।
आपकी मेज़ की सामग्री का संरचना टी नट सीधे अनुशंसित टॉर्क मानों को प्रभावित करता है। जिंक-लेपित इस्पात नट्स की तुलना में एल्यूमीनियम या प्लास्टिक के संस्करणों की तुलना में उच्च टॉर्क सहन कर सकते हैं, क्योंकि उनकी तन्य शक्ति अधिक होती है। एम4 थ्रेडेड इन्सर्ट्स के लिए, आम टॉर्क सीमा 2.5 से 4 न्यूटन-मीटर के बीच होती है, जबकि एम6 फास्टनिंग हार्डवेयर के लिए 6 से 9 न्यूटन-मीटर की आवश्यकता होती है, और एम8 विनिर्देशों के लिए यह 12 से 18 न्यूटन-मीटर की ओर बढ़ती है। ये सीमाएँ मानक औद्योगिक स्थितियों के लिए सामान्य दिशानिर्देशों का प्रतिनिधित्व करती हैं; आपके विशिष्ट अनुप्रयोग के लिए सामग्री की कठोरता, बोल्ट ग्रेड और क्लैम्पिंग लोड आवश्यकताओं के आधार पर समायोजन की आवश्यकता हो सकती है।
आपके स्लॉट नट असेंबली की ज्यामिति टॉर्क वितरण और पकड़ने की क्षमता को प्रभावित करती है। टी-स्लॉट प्रोफाइल में आमतौर पर मानकीकृत चैनल चौड़ाइयाँ (15 मिमी, 20 मिमी, 30 मिमी, 40 मिमी, 45 मिमी) होती हैं, और थ्रेडेड इंसर्ट को उस चैनल के भीतर सही भार वितरण प्राप्त करने के लिए समतल रूप से बैठाना आवश्यक है। जब कोई थ्रेडेड इंसर्ट स्लॉट में ढीला बैठता है, तो क्लैंपिंग बल एकसमान रूप से वितरित नहीं होते, बल्कि तनाव बिंदुओं पर केंद्रित हो जाते हैं, जिससे लोड के तहत नट के स्थानांतरित होने की संभावना बढ़ जाती है। इसके विपरीत, एक ठीक फिटिंग नट को अधिक कसने से थ्रेड्स के कट जाने या नट के खुद दरार पड़ने का खतरा होता है। आदर्श टॉर्क सुरक्षित जुड़ाव और सामग्री की टिकाऊपन के बीच संतुलन बनाता है।
कैलिब्रेटेड टॉर्क रिंचेज़ फास्टनर हार्डवेयर असेंबली की सटीकता के लिए सुनहरा मानक बने हुए हैं। क्लिक-प्रकार की टॉर्क रिंच लक्ष्य टॉर्क तक पहुँचने पर स्पर्श सुग्राही प्रतिक्रिया प्रदान करती है, जिससे कम-कसाव और अधिक-कसाव दोनों की गलतियाँ रोकी जाती हैं। बीम-प्रकार और डिजिटल टॉर्क रिंचेज़ वैकल्पिक विकल्प प्रदान करते हैं, हालाँकि उत्पादन वातावरण में क्लिक-प्रकार के मॉडल अभी भी सबसे लोकप्रिय हैं। उपकरण के चयन के बावजूद, आपकी रिंच को माप की सटीकता सुनिश्चित करने के लिए पिछले १२ महीनों के भीतर प्रमाणित किया गया होना चाहिए। एम४ और एम५ फास्टनर्स के लिए एक चौथाई-इंच ड्राइव टॉर्क रिंच अच्छी तरह काम करती है, जबकि एम६ और बड़े बोल्ट आकारों के लिए तीन-आठवें इंच ड्राइव उपकरण बेहतर यांत्रिक लाभ और संवेदनशीलता प्रदान करते हैं।
बहु-बिंदु फास्टनिंग हार्डवेयर कॉन्फ़िगरेशन को असेम्बल करते समय, क्रमिक कसाव दबाव को पूरी असेम्बली में समान रूप से वितरित करता है। एक बोल्ट को पूरी तरह से कसने के बजाय अगले पर जाने से पहले, सभी बोल्ट्स को पहले 50 प्रतिशत लक्ष्य टॉर्क पर कसा जाता है, फिर दूसरी बार 100 प्रतिशत विनिर्देश के अनुसार कसा जाता है। यह दो-चरणीय विधि वार्पिंग को कम करती है, तनाव को समान रूप से वितरित करती है, और एक अत्यधिक कसे गए बोल्ट के कारण असेम्बली के विकृत होने को रोकती है। कई संपर्क बिंदुओं वाले जटिल स्लॉट नट असेम्बली के लिए, यह विधि कसाव क्रम के दौरान असेम्बली की संरेखण और संरचनात्मक अखंडता को बनाए रखने में विशेष रूप से उपयोगी सिद्ध होती है।
पर्यावरणीय स्थितियाँ धागेदार इन्सर्ट फ़ास्टनिंग के लिए टॉर्क सुझावों को सीधे प्रभावित करती हैं। उच्च-तापमान अनुप्रयोगों में, सामग्री फैलती है, जिससे मानक टॉर्क मानों के आवेदन करने पर प्रीलोड तनाव डिज़ाइन सीमाओं से अधिक हो सकता है। इसके विपरीत, शीतल वातावरण में सामग्री सिकुड़ सकती है, जिससे क्लैम्पिंग बल की प्रभावशीलता कम हो जाती है। स्टेनलेस स्टील फ़ास्टनिंग हार्डवेयर की ऊष्मीय प्रसार दरें इस्पात या एल्यूमीनियम की तुलना में भिन्न होती हैं, जिसके कारण समायोजित टॉर्क मानों की आवश्यकता होती है। जब असमान सामग्रियों—जैसे एल्यूमीनियम प्रोफ़ाइल फ्रेम्स के साथ इस्पात बोल्ट्स और जिंक-प्लेटेड नट्स—को जोड़ा जाता है, तो सामग्री अंतरापृष्ठों पर तनाव संकेंद्रण को रोकने के लिए अंतरिक प्रसार को ध्यान में रखते हुए टॉर्क विनिर्देशों में कमी करनी चाहिए—आमतौर पर मानक मानों से १० से १५ प्रतिशत कम—करनी चाहिए।
कंपन या चक्रीय भार के अधीन अनुप्रयोगों के लिए टॉर्क विनिर्देशों की आवश्यकता होती है जो विस्तारित संचालन चक्रों के दौरान प्रीलोड स्थिरता को बनाए रखती हैं। उच्च कंपन वातावरण में मानक टॉर्क मान अपर्याप्त साबित हो सकते हैं, जहाँ फास्टनर्स सूक्ष्म-स्लिप तंत्र के माध्यम से धीरे-धीरे ढीले हो जाते हैं। ऐसे अनुप्रयोगों के लिए, स्थैतिक विनिर्देशों के ८५ प्रतिशत तक टॉर्क लगाने पर विचार करें, फिर प्रारंभिक संचालन घंटों के बाद श्रव्य या स्पर्श संबंधी जाँच विधि का उपयोग करके कसाव की पुष्टि करें। स्लॉट नट असेंबलियों में प्रवेश करने वाले फास्टनर्स पर थ्रेड-लॉकिंग यौगिकों का उपयोग अत्यधिक टॉर्क की आवश्यकता के बिना अतिरिक्त सुरक्षा प्रदान करता है, जो कंपन-प्रेरित ढीलापन को प्रभावी ढंग से रोकता है और अति-कसाव की विफलताओं से भी सुरक्षा प्रदान करता है।
मानक औद्योगिक अनुप्रयोगों में एम6 टी नट को कसने के लिए, एक कैलिब्रेटेड रिंच का उपयोग करके ६ से ९ न्यूटन-मीटर के बीच टॉर्क लगाएँ। यह सीमा सामान्य वातावरणीय परिस्थितियों में जिंक-लेपित इस्पात निर्माण को मानती है। यदि आपके विशिष्ट कसने वाले उपकरण में स्टेनलेस स्टील निर्माण है या वे तापमान की चरम स्थितियों में काम करते हैं, तो इस सीमा के भीतर समायोजन करें या अपने आपूर्तिकर्ता के सामग्री-विशिष्ट दस्तावेज़ों का संदर्भ लें। हमेशा सुनिश्चित करें कि बोल्ट का ग्रेड नट की सामग्री के अनुरूप हो, ताकि संगत टॉर्क विनिर्देशों की गारंटी हो सके।
तापमान में परिवर्तन सामग्री के प्रसार दर को बदल देता है, जिससे थ्रेडेड इंसर्ट अनुप्रयोगों में प्रीलोड टेंशन प्रभावित होता है। उच्च तापमान पर, सामग्री फैलती है और आंतरिक तनाव बढ़ जाता है; अतः उच्च ऊष्मा वातावरण में मानक टॉर्क मानों को १० से १५ प्रतिशत तक कम कर देना चाहिए। ठंडी स्थितियों में, सामग्री का संकुचन क्लैम्पिंग बल को कम कर देता है, जिससे प्रीलोड बनाए रखने के लिए थोड़ा अधिक टॉर्क की आवश्यकता हो सकती है—हालाँकि, अति-कसाव से बचने के लिए वृद्धि संयमित ही रखनी चाहिए। सदैव तापमान-समायोजित टॉर्क मानों का सावधानीपूर्ण रूप से उपयोग करें और तापीय चक्र के बाद असेंबली की सुरक्षा की जाँच करके सत्यापित करें।
बलाघूर्ण विनिर्देशों को आपकी विशिष्ट स्लॉट नट असेंबली की ज्यामिति, बोल्ट व्यास और सामग्री संरचना के अनुरूप होना चाहिए, बजाय इसके कि सभी विन्यासों पर सार्वभौमिक मानों का उपयोग किया जाए। एक M4 फास्टनिंग हार्डवेयर कनेक्शन के लिए आवश्यक बलाघूर्ण, एक ही अनुप्रयोग क्षेत्र के भीतर एक M8 असेंबली की तुलना में काफी अलग होता है। चैनल चौड़ाई, सामग्री की कठोरता और बोल्ट ग्रेड सभी उचित बलाघूर्ण सीमाओं को प्रभावित करते हैं। हमेशा अपने फास्टनिंग हार्डवेयर निर्माता के तकनीकी दस्तावेज़ों को संदर्भित करें जो आपकी सटीक स्लॉट नट असेंबली विनिर्देशों से मेल खाते हों, बजाय इसके कि पूर्व अनुभव को सीधे नए विन्यासों पर लागू करने का अनुमान लगाया जाए।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

