 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/28
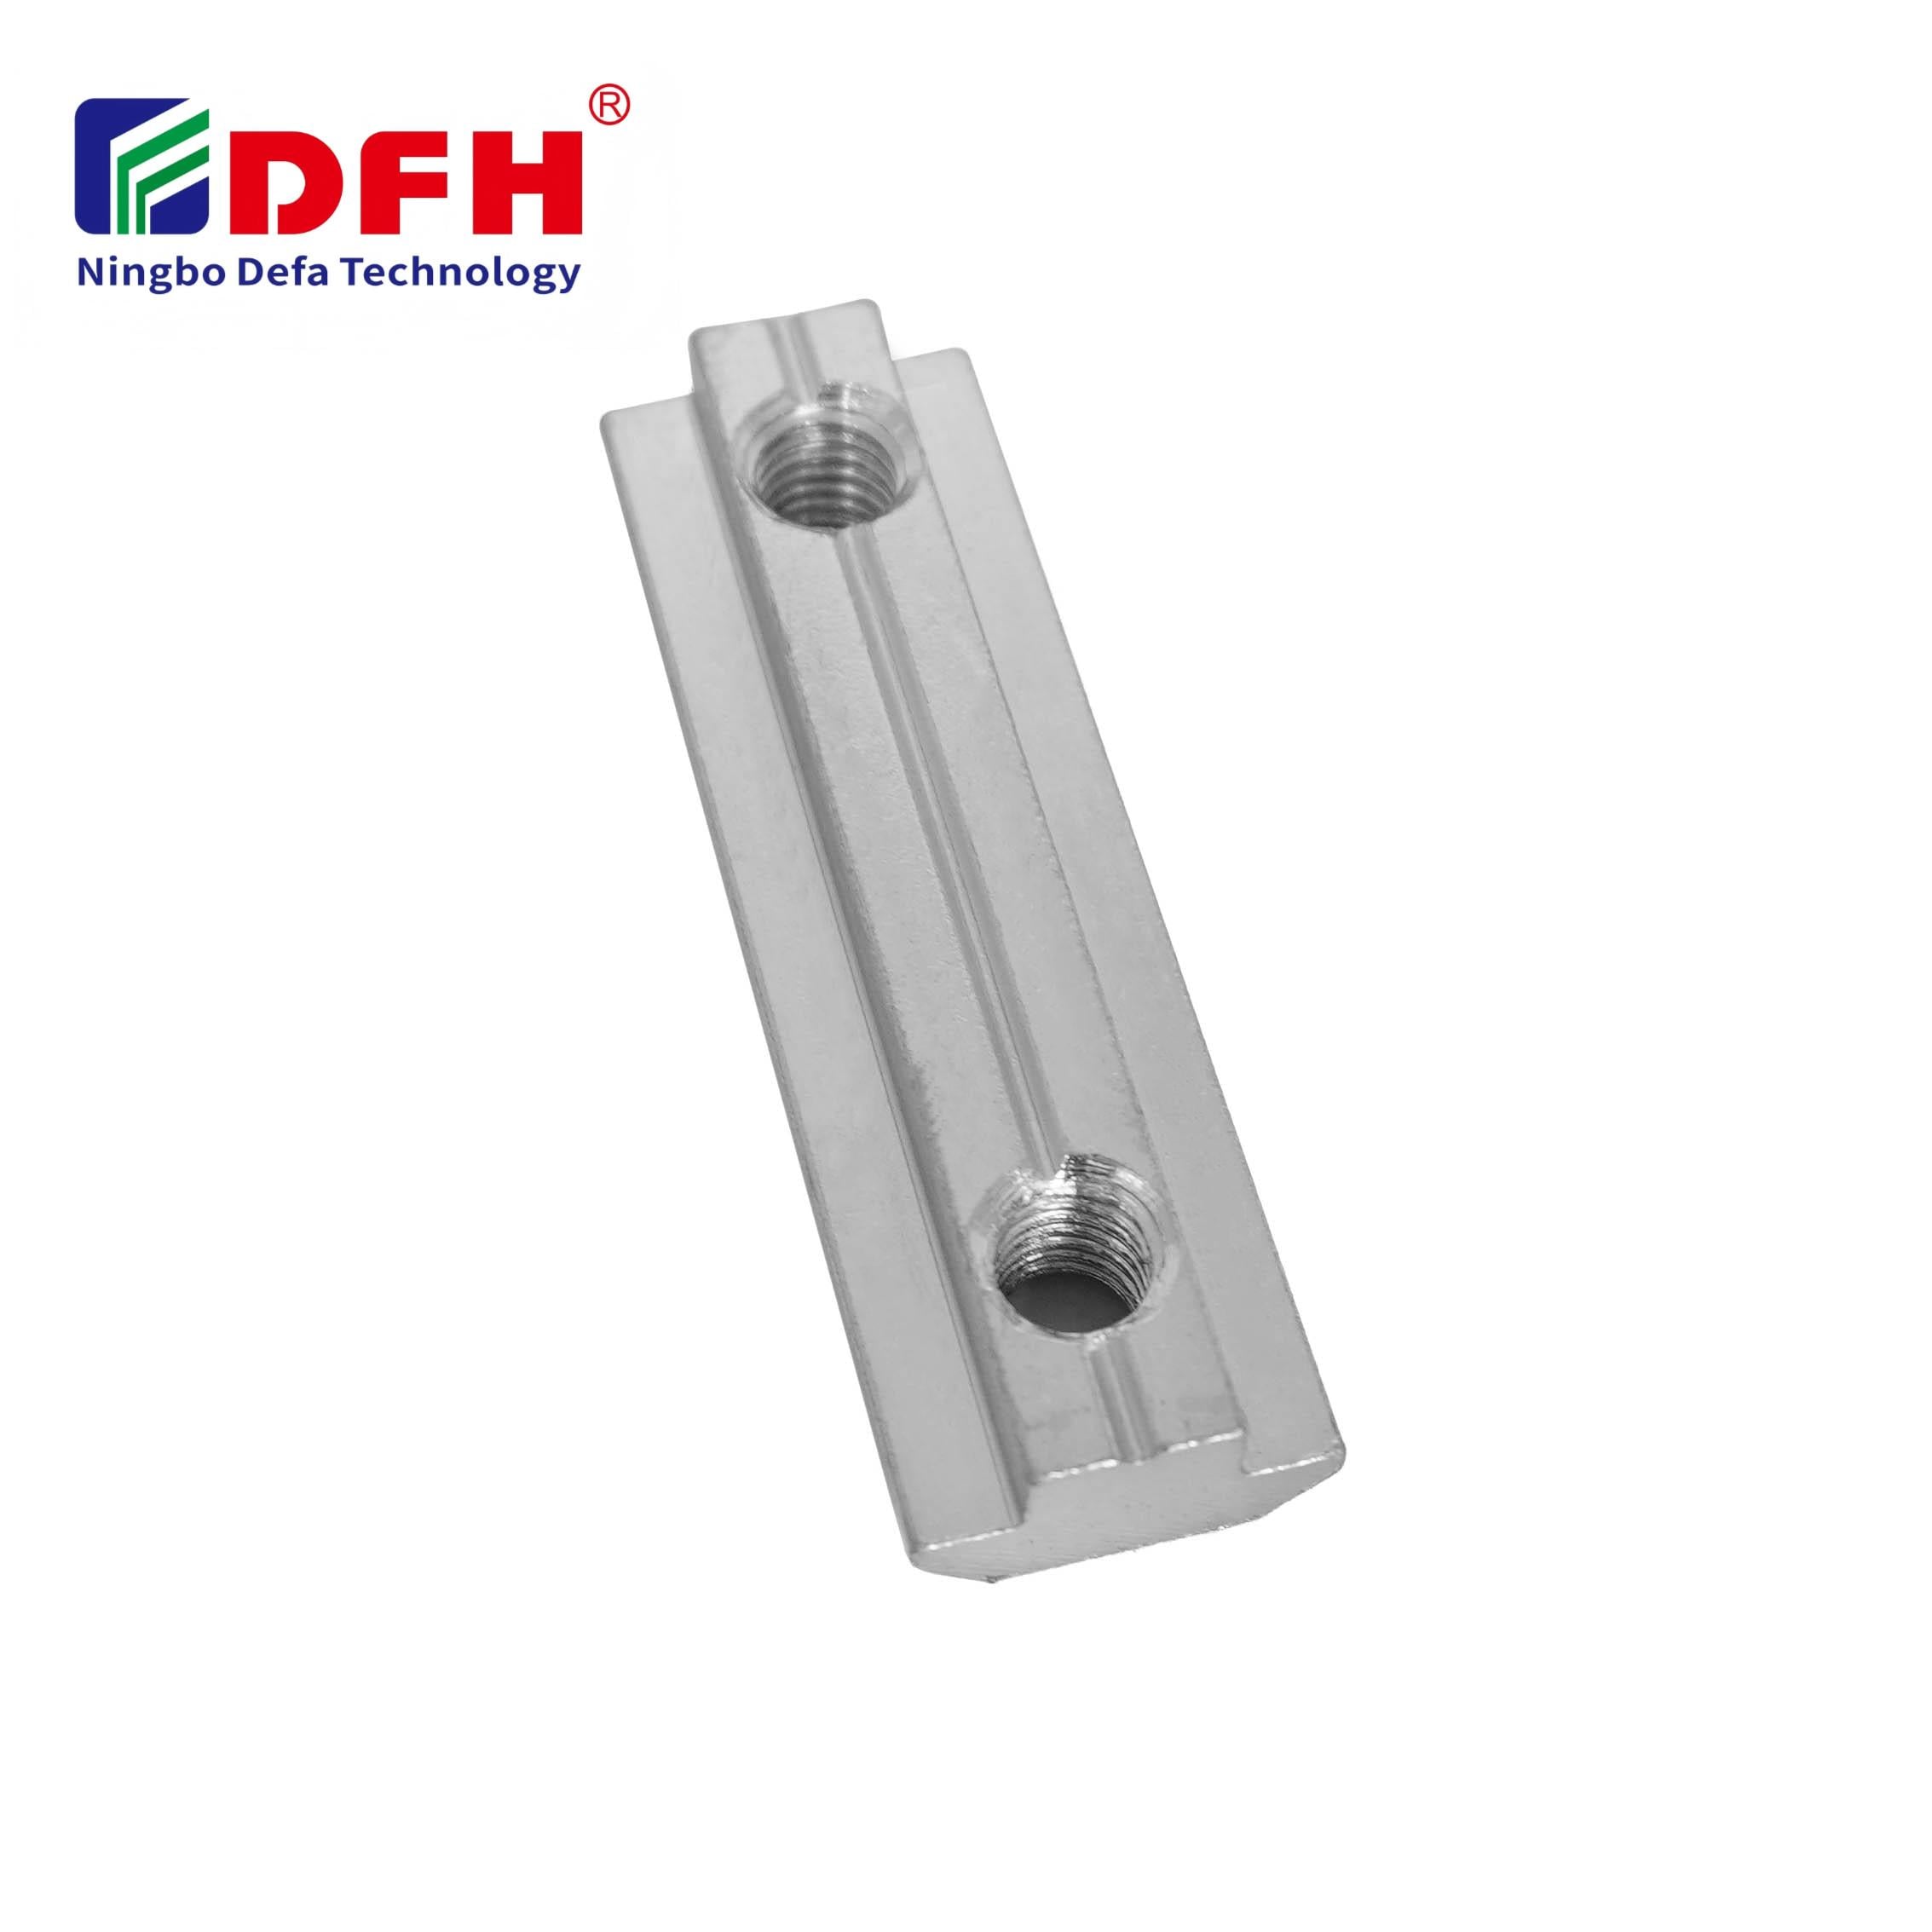
Poprawne ustawienia momentu dokręcania śrub T są kluczowe dla zapewnienia bezpiecznych i niezawodnych połączeń w zastosowaniach przemysłowych. Niezależnie od tego, czy pracujesz z systemami profili aluminiowych, ramami maszyn modułowych czy precyzyjnymi zadaniami montażowymi, zrozumienie właściwych specyfikacji momentu dokręcania ma bezpośredni wpływ na integralność połączeń, zapobiega uszkodzeniom spowodowanym nadmiernym dokręceniem oraz eliminuje przedwczesne awarie elementów łączących. Śruba T stanowi podstawowy element mocujący, który zakotwicza śruby w kanałach szynowych, a zastosowanie odpowiedniego momentu dokręcania przekształca proste połączenie w trwałą podstawę całej konstrukcji.

Wyzwaniem, przed którym stają się wielu techników, jest znaczna różnica w wartościach momentu dokręcania w zależności od składu materiału, średnicy śruby, typu wkładki gwintowanej oraz środowiska zastosowania. Nie istnieje jedna uniwersalna wartość momentu dokręcania; zamiast tego prawidłowy dobór elementów mocujących wymaga dopasowania zakresu momentu do konkretnych parametrów systemu. W niniejszym przewodniku omówione są praktyczne aspekty momentu dokręcania, które zapewniają trwałą i bezpieczną pracę zespołu nakrętki wpustowej przez cały okres eksploatacji urządzenia.
Skład materiału, z którego wykonany jest stół Matka T-kształtna bezpośrednio wpływa na zalecane wartości momentu obrotowego. Nakrętki ze stali ocynkowanej wytrzymują wyższy moment obrotowy niż wersje aluminiowe lub plastikowe dzięki lepszej wytrzymałości na rozciąganie. Dla wkładek gwintowanych M4 typowe zakresy momentu obrotowego mieszczą się w przedziale od 2,5 do 4 niutonometra, podczas gdy sprzęt mocujący M6 wymaga momentu od 6 do 9 niutonometrów, a specyfikacje M8 osiągają wartość od 12 do 18 niutonometrów. Te zakresy stanowią ogólne wytyczne dla standardowych warunków przemysłowych; konkretne zastosowanie może wymagać dostosowania w oparciu o twardość materiału, klasę śruby oraz wymagania dotyczące siły docisku.
Geometria Twojego zespołu nakrętek wpływa na rozkład momentu obrotowego i nośność. Profile T-kształtne mają zazwyczaj ustandaryzowane szerokości kanałów (15 mm, 20 mm, 30 mm, 40 mm, 45 mm), a wkładka gwintowana musi leżeć idealnie w tym kanale, aby osiągnąć prawidłowy rozkład obciążenia. Gdy wkładka gwintowana jest zbyt luźno umieszczona w kanale, siły dociskowe skupiają się w punktach nacisku zamiast rozkładać się równomiernie, co może spowodować przesunięcie nakrętki pod obciążeniem. Z kolei nadmierna dokręcenie dobrze dopasowanej nakrętki grozi uszkodzeniem gwintu lub pęknięciem samej nakrętki. Optymalny moment obrotowy zapewnia bezpieczne połączenie przy jednoczesnym zachowaniu trwałości materiału.
Kalibrowane klucze momentu pozostają złotym standardem pod względem precyzji montażu elementów złącznych. Klucz momentu typu click zapewnia odczuwalną informację zwrotną w postaci kliknięcia po osiągnięciu zadanej wartości momentu, zapobiegając jednocześnie niedościskowi i prześciskowi. Alternatywami są klucze momentu typu beam oraz cyfrowe, jednak modele typu click pozostają najpopularniejsze w środowiskach produkcyjnych. Niezależnie od wybranego narzędzia klucz musi być certyfikowany w ciągu ostatnich 12 miesięcy, aby zagwarantować dokładność pomiaru. Dla śrub M4 i M5 dobrze sprawdza się klucz momentu z napędem ¼ cala, natomiast dla śrub M6 i większych zalecane są narzędzia z napędem ⅜ cala, zapewniające lepszą korzyść mechaniczną i czułość.
Podczas montażu konfiguracji elementów szybkiego mocowania z wieloma punktami, stopniowe dokręcanie zapewnia równomierne rozłożenie sił docisku w całym zespole. Zamiast w pełni dokręcać jeden śrubę przed przejściem do kolejnej, należy najpierw dokręcić wszystkie śruby do 50 procent docelowej wartości momentu obrotowego, a następnie wykonać drugie przejście z użyciem 100-procentowej wartości określonej w specyfikacji. Takie dwuetapowe podejście minimalizuje odkształcenia, zapewnia jednolite rozłożenie naprężeń oraz zapobiega zniekształceniu zespołu przez nadmiernie dokręconą śrubę. Dla złożonych zespołów nakrętek z rowkami zawierających wiele punktów połączenia metoda ta okazuje się szczególnie przydatna w utrzymaniu prawidłowego wzajemnego położenia elementów oraz integralności strukturalnej całego zespołu w trakcie całej sekwencji dokręcania.
Warunki środowiskowe mają bezpośredni wpływ na zalecane wartości momentu dokręcania dla wkładek gwintowanych. W zastosowaniach o wysokiej temperaturze materiały ulegają rozszerzaniu, co może prowadzić do przekroczenia granicznych wartości siły wstępnego docisku, jeśli zastosuje się standardowe wartości momentu dokręcania. Z kolei niskie temperatury powodują kurczenie się materiałów, co zmniejsza skuteczność siły dociskowej. Elementy mocujące ze stali nierdzewnej charakteryzują się innymi współczynnikami rozszerzalności cieplnej niż stal lub aluminium, dlatego wymagają skorygowanych wartości momentu dokręcania. Przy łączeniu materiałów różnorodnych – na przykład profili aluminiowych z śrubami stalowymi i nakrętkami cynkowanymi – należy uwzględnić różnicę w rozszerzalności cieplnej poprzez obniżenie wartości momentu dokręcania, zwykle o 10–15% w stosunku do wartości standardowych, aby zapobiec koncentracji naprężeń na granicy styku materiałów.
Zastosowania podlegające wibracjom lub obciążeniom cyklicznym wymagają specyfikacji momentu dokręcania zapewniających stabilność siły docisku przez długotrwałe cykle eksploatacji. Standardowe wartości momentu mogą okazać się niewystarczające w środowiskach o wysokiej wibracji, gdzie elementy mocujące stopniowo luzują się w wyniku mikroślizgów. Dla takich zastosowań rozważ zastosowanie momentu równego 85 procent wartości statycznej, a następnie sprawdzenie szczelności po początkowych godzinach pracy metodą słychową lub dotykową. Zastosowanie środków blokujących gwint na elementach mocujących wprowadzanych do nakrętek ze szczeliną zapewnia dodatkową ochronę bez konieczności stosowania nadmiernego momentu dokręcania, skutecznie zapobiegając luzowaniu spowodowanemu wibracjami oraz chroniąc przed uszkodzeniami wynikającymi z nadmiernego dokręcania.
Do montażu nakrętki T typu M6 w standardowych zastosowaniach przemysłowych należy stosować moment dokręcania w zakresie od 6 do 9 niutonometrów, używając kalibrowanego klucza. Zakres ten dotyczy konstrukcji ze stali ocynkowanej w normalnych warunkach otoczenia. Jeśli używane elementy mocujące są wykonane ze stali nierdzewnej lub pracują w warunkach skrajnych temperatur, należy dostosować moment dokręcania w ramach tego zakresu lub skonsultować się z dokumentacją specyficzną dla materiału u dostawcy. Zawsze należy upewnić się, że klasa śruby jest zgodna z materiałem nakrętki, aby zagwarantować zgodność wartości momentu dokręcania.
Zmiany temperatury wpływają na szybkość rozszerzania się materiałów, co wpływa na napięcie wstępnego docisku w zastosowaniach wkładek gwintowanych. W warunkach podwyższonej temperatury materiały ulegają rozszerzeniu, a naprężenia wewnętrzne rosną; dlatego w środowiskach o wysokiej temperaturze należy zmniejszyć standardowe wartości momentu dokręcania o 10–15 procent. W warunkach niskich temperatur skurcz materiału zmniejsza siłę docisku, co potencjalnie wymaga nieznacznie wyższego momentu dokręcania w celu utrzymania napięcia wstępnego — jednak wzrost ten powinien być umiarkowany, aby uniknąć nadmiernego dokręcenia. Zawsze stosuj wartości momentu dokręcania dostosowane do temperatury z zachowaniem ostrożności i zweryfikuj bezpieczeństwo zmontowanego połączenia poprzez kontrolę po cyklu termicznym.
Wartości momentu obrotowego muszą być dostosowane do konkretnej geometrii złącza z nakrętką wpustową, średnicy śruby oraz składu materiału, a nie mogą być stosowane uniwersalne wartości dla wszystkich konfiguracji. Połączenie za pomocą elementów mocujących o średnicy M4 wymaga zupełnie innego momentu obrotowego niż połączenie o średnicy M8, nawet w tej samej dziedzinie zastosowania. Szerokość kanału, twardość materiału oraz klasa wytrzymałości śruby wpływają na odpowiedni zakres momentu obrotowego. Zawsze należy odnosić się do dokumentacji technicznej producenta elementów mocujących, która dotyczy dokładnie określonej konfiguracji złącza z nakrętką wpustową, zamiast zakładać, że wcześniejsze doświadczenie można bezpośrednio przenieść na nowe konfiguracje.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

