 EN
Çfarë është Profili i Aluminiumit dhe Si Funksionon Ai?
2026/09/30
Merrni profile të aluminiumit për montime modulare të shumëfishta. Mësoni mekanikën e ekstrudimit, avantazhet e fortësisë dhe rezistencën ndaj korrozionit. Kërko detaje.

2026/09/28
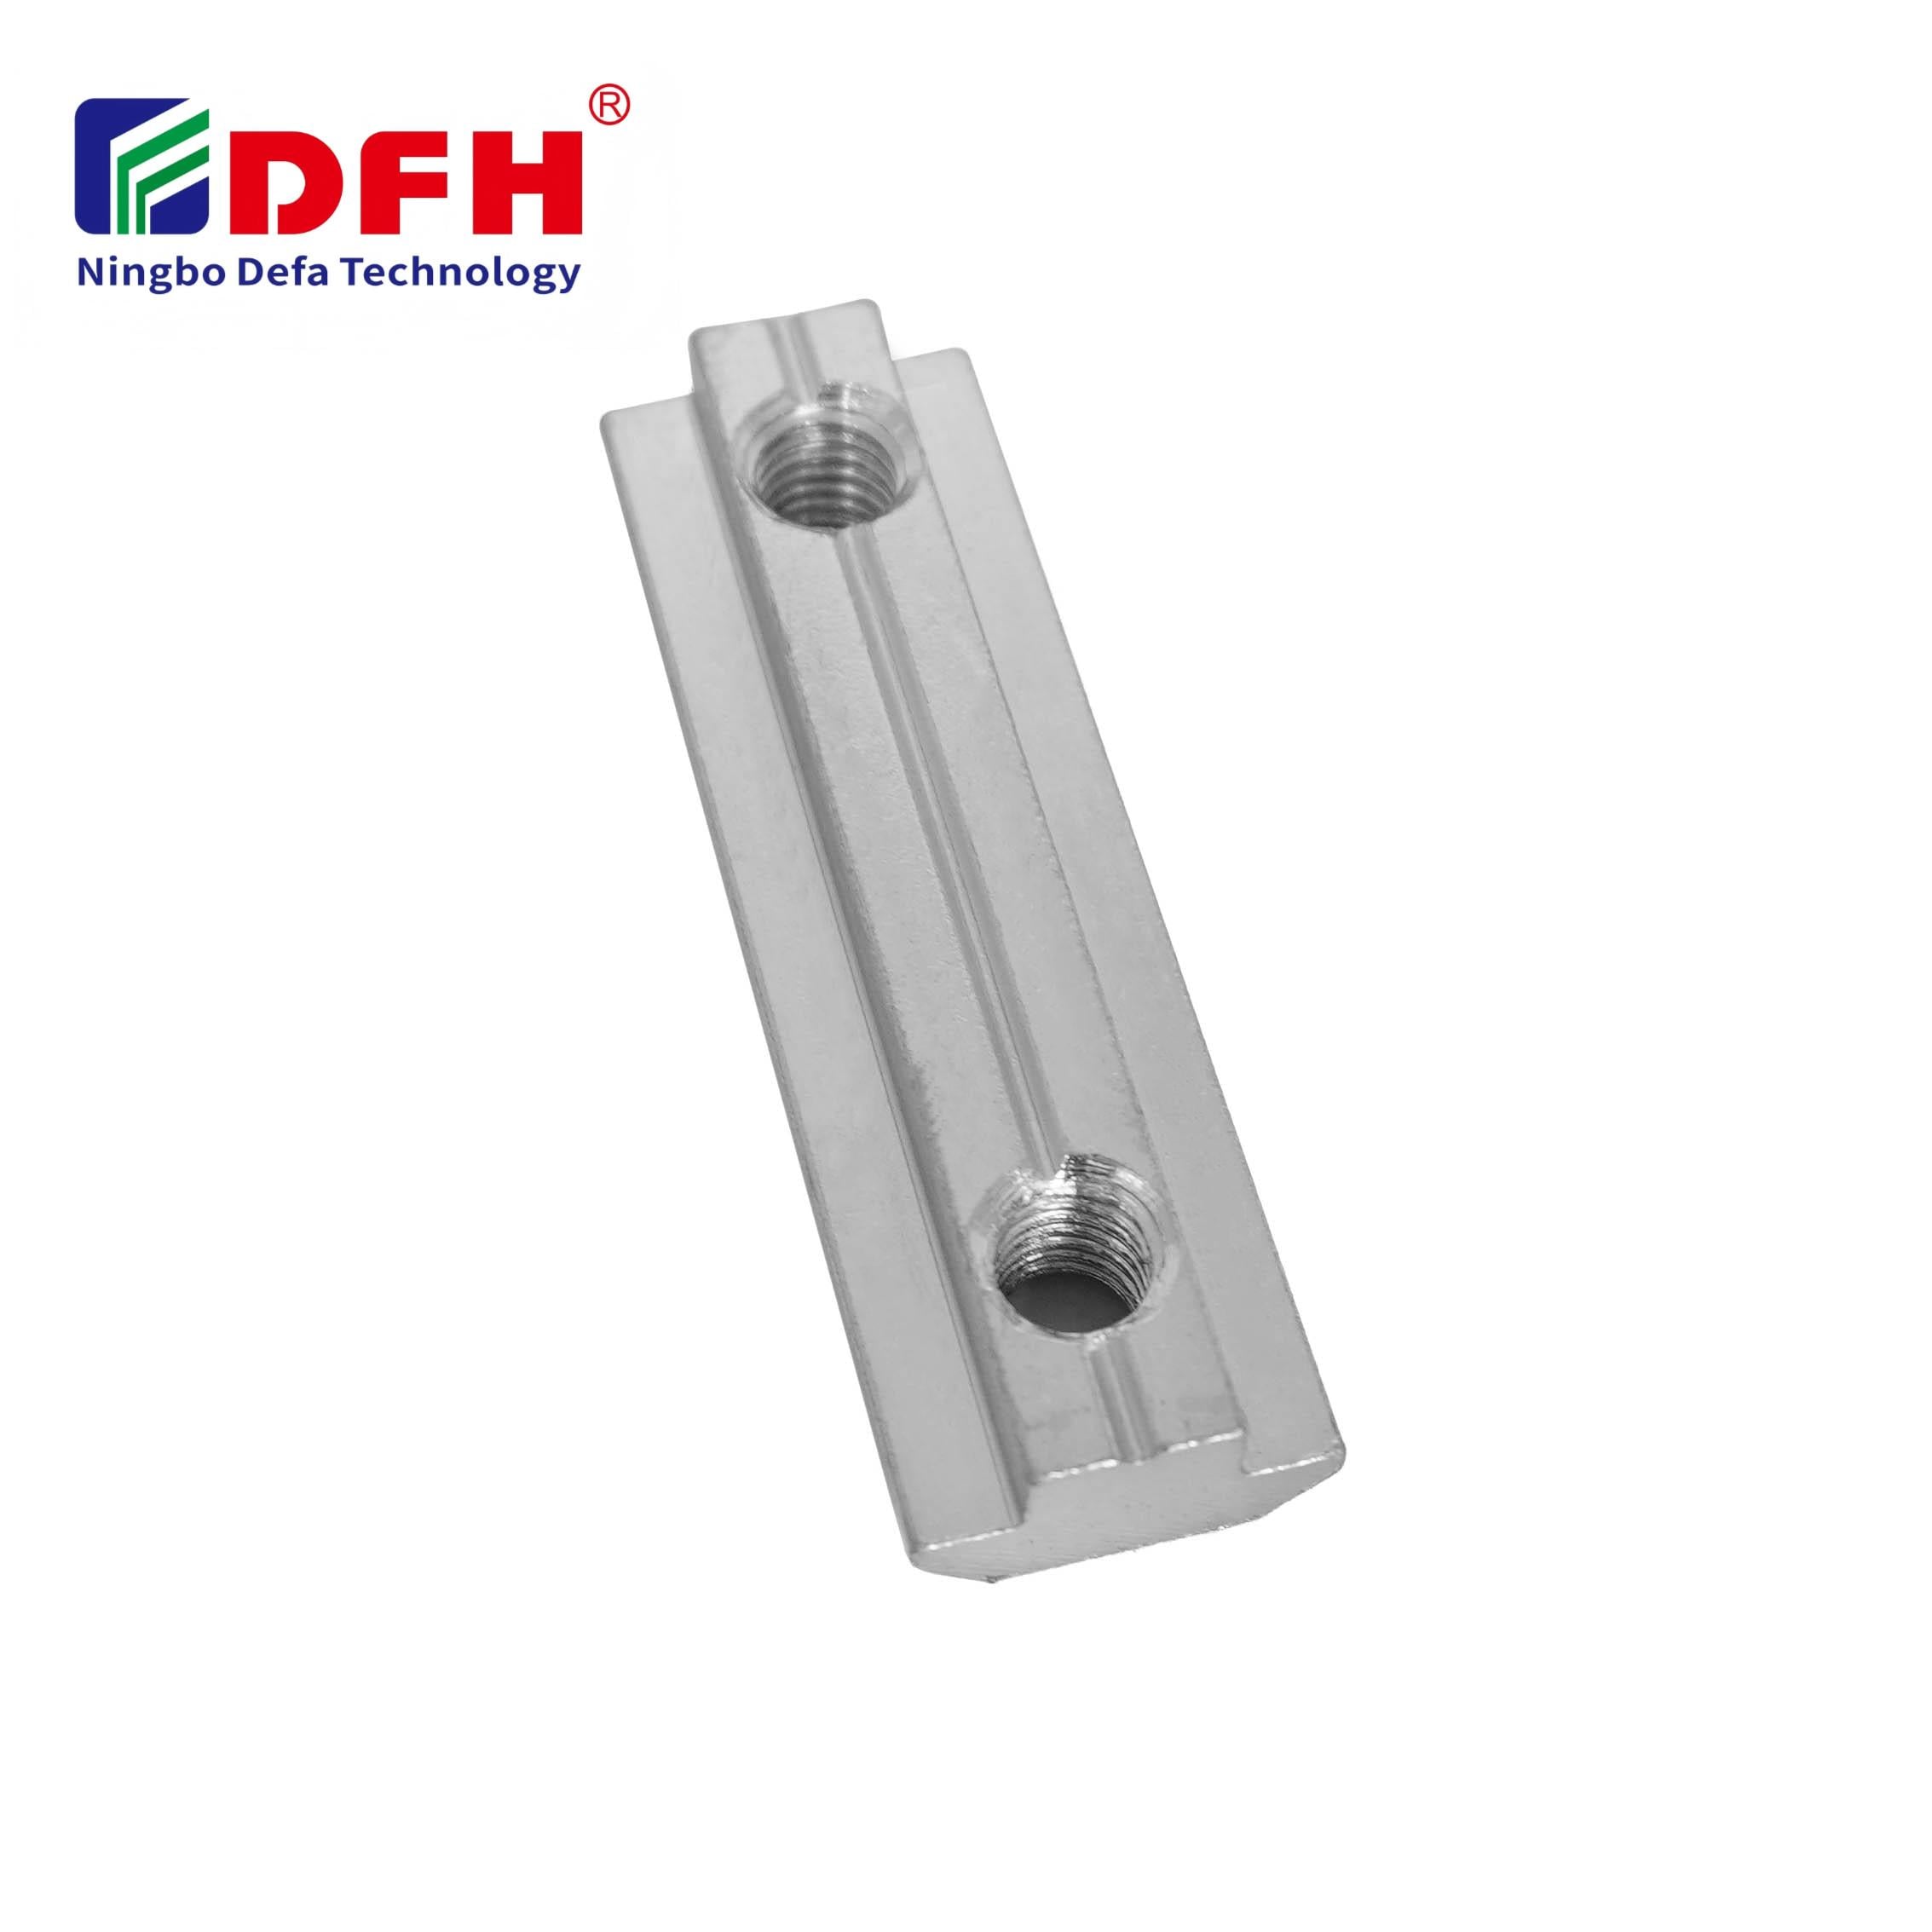
Rregullimet e përshtatshme të momentit për ngushtimin e T-mbushjes janë kritike për të siguruar lidhje të sigurta dhe të besueshme në aplikimet industriale. A do të punoni me sisteme profili alumini, me korniza makinerish modulare apo me punime montimi të sakta, kuptimi i specifikimeve të sakta të momentit ndikon drejtpërdrejt në integritetin e lidhjes, parandalon dëmtimin nga ngushtimi i tepërt dhe eliminon dështimin e hershëm të elementeve të ngushtimit. T-mbushja shërben si një komponent themelor i hardware-it të ngushtimit që ankron boltat në kanale me fllakë, dhe zbatimi i saktë i presionit të momentit transformon një lidhje të thjeshtë në një bazë montimi të qëndrueshme.

Sfida që shumë teknikë përballojnë është se specifikimet e momentit të rrotullimit ndryshojnë në mënyrë të konsiderueshme në varësi të përbërjes së materialeve, diametrit të bullonit, llojit të fijes së futur dhe mjedisit të zbatimit. Nuk ekziston një vlerë universale e momentit të rrotullimit; në vend të kësaj, zgjedhja e duhur e pajisjeve për ngushtim kërkon përshtatjen e gamës së momentit të rrotullimit me parametrat e veçantë të sistemit. Ky udhëzues përshkruan konsideratat praktike të momentit të rrotullimit që sigurojnë që montimi i bulonit me çelës mbetet i sigurt gjatë tërë jetës së pajisjes.
Përbërja materiale e tavolinës suaj Rrugulli T ndikon drejtpërdrejt vlerat e rekomanduara të momentit. Mungat prej çeliku me xink tolerojnë moment më të lartë se ato prej alumini ose plastike, për shkak të fortësisë së tyre më të lartë të zhytjes. Për fijet me filet M4, momenti i zakonshëm varion nga 2,5 deri në 4 N·m, ndërsa pajisjet e fiksimit M6 kërkojnë nga 6 deri në 9 N·m, dhe specifikimet M8 arrijnë nga 12 deri në 18 N·m. Këto intervale paraqesin udhëzime të përgjithshme për kushtet industriale standarde; aplikimi juaj i veçantë mund të kërkojë rregullim në bazë të ngurtësisë së materialit, klasës së bullonit dhe kërkesave për ngarkesën e ngushtimit.
Gjeometria e montimit tuaj të bullonit me fllakë ndikon në shpërndarjen e momentit dhe në kapacitetin e mbajtjes. Profilet T-fllakë zakonisht kanë gjerësi standarde të kanaleve (15 mm, 20 mm, 30 mm, 40 mm, 45 mm), dhe pjesa me fileto duhet të vendoset në mënyrë të rravishme brenda atij kanali për të arritur një shpërndarje të saktë të ngarkesës. Kur një pjesë me fileto vendoset shumë lirshëm në fllakë, forcat e ngushtimit përqendrohen në pikat e stresit, në vend që të shpërndahen uniformisht, gjë që mund të shkaktojë zhvendosjen e bullonit nën ngarkesë. Në kundërshtim, ngushtimi i tepërt i një bulloni që përshtatet mirë rrezikon shkatërrimin e filetave ose çarjen e vetullonit. Momenti optimal e balancon ngushtimin e sigurt me qëndrueshmërinë e materialit.
Kllavat e kalibruara të momentit mbeten standardi i artë për saktësinë e montimit të armaturave. Kllavi i momentit me tipin e klikimit ofron një feedback taktil kur arrihet momenti i synuar, duke parandaluar gabimet e rikthimit të ulët dhe të tepërt. Kllavat e momentit me tipin e shiritit dhe ato digjitale ofrojnë alternativa, megjithatë modelet me tipin e klikimit mbeten më të përdorura në mjediset e prodhimit. Pavarësisht nga zgjedhja e mjetit, kllavi juaj duhet të jetë i certifikuar brenda 12 muajve të fundit për të siguruar saktësinë e matjeve. Për lidhësit M4 dhe M5, një kllavë e momentit me vrimë çerek-inçi funksionon mirë, ndërsa për lidhësit M6 dhe më të mëdhenj, mjete me vrimë tre-të-rrjedhësh-inçi ofrojnë avantazh mekanik dhe sensitivitet më të mirë.
Kur montohen konfigurimet e hardware-it me fiksime në shumë pika, rritja progresive e forcës së kushtimit shpërndan ngarkesat e kushtimit në mënyrë të barabartë në të gjithë montazhin. Në vend që të kushtohet plotësisht një bullon para se të kalohet te tjetri, fillimisht kalohet nëpër të gjitha bullonat me 50 për qind të momentit të synuar, pastaj kryhet një kalim i dytë me 100 për qind të specifikimit. Ky qasjes me dy faza minimizon deformimin, shpërndan stresin në mënyrë uniforme dhe parandalon deformimin e montazhit nga një bullon i kushtuar tepër. Për montazhet e ndërlikuara me bullona me çelës të zgjatur dhe me numër të madh pikash lidhjeje, kjo metodë është veçanërisht e vlefshme për ruajtjen e aligjimit të montazhit dhe të integritetit strukturor gjatë tërë sekuencës së kushtimit.
Kushtet mjedisore ndikojnë drejtpërdrejt në rekomandimet e momentit të kthimit për fiksimin e inserteve me filet. Në aplikimet me temperaturë të lartë, materialele zgjaten, duke mundësuar rritjen e tensionit të parangarkesës mbi kufijtë e projektuar, nëse përdoren vlerat e zakonshme të momentit të kthimit. Anasjelltas, mjediset e ftohta mund të shkaktojnë tkurrjen e materialeve, duke zvogëluar efikasitetin e forcës së ngushtimit. Pjesët e fiksimit nga çeliku i pakorrozueshëm tregojnë shpejtësi të ndryshme zgjerimi termik krahasuar me çelikun ose aluminin, prandaj kërkojnë vlera të korrigjuara të momentit të kthimit. Kur kombinohen materiale të ndryshme, si p.sh. strukturat e profilit të aluminit me bullonat e çelikut dhe mutat e cinkuara, duhet të merret parasysh zgjerimi i ndryshëm duke zvogëluar specifikimet e momentit të kthimit—zakonisht 10 deri në 15 përqind më poshtë vlerave standarde—për të parandaluar përqendrimin e stresit në ndërfaqet e materialeve.
Aplikimet që janë të nënshtruara vibrimeve ose ngarkesave ciklike kërkojnë specifikime momenti që ruajnë stabilitetin e forcës së parangarkesimit gjatë cikleve të zgjatura të operimit. Vlerat e zakonshme të momentit mund të jenë të papërshtatshme në ambiente me vibrime të larta, ku lidhësit afrohen gradualisht përmes mekanizmave të mikro-shkëputjes. Për këto aplikime, konsideroni zbatimin e momentit deri në 85 për qind të specifikimeve statike, pastaj verifikoni ngushtësinë pas orëve të para të operimit duke përdorur një metodë kontrolli dëgjimore ose taktile. Komponimet e bllokimtoreve të filetit në lidhësit që hyjnë në montimet e nyjeve me fllakë shtojnë siguri redundante pa kërkuar moment të tepërt, duke parandaluar efektivisht shkëputjen e shkaktuar nga vibrimet dhe duke mbrojtur kundër dëmtimeve nga ngushtimi i tepërt.
Për fiksimin e M6 T Nut në aplikime industriale standarde, zbatoni momentin e forcës midis 6 dhe 9 njësive Newton-metër duke përdorur një çelës të kalibruar. Ky interval supozon ndërtimin prej çeliku me xink në kushte ambientale normale. Nëse pajisja juaj specifike për fiksim ka ndërtim prej çeliku antikorroziv ose funksionon në temperaturë ekstreme, rregulloni momentin brenda këtij intervali ose konsultojuni me dokumentacionin specifik të materialit nga furnizuesi juaj. Sigurohuni gjithmonë që shkalla e bullonit të përputhet me materialin e nyjes për të garantuar specifikimet e momentit të forcës të përshtatshme.
Ndryshimet e temperaturës ndryshojnë shkallën e zgjerimit të materialeve, duke ndikuar në tensionin e paralidhjes në aplikimet e fijezave të lidhura. Në temperaturë të lartë, materialele zgjerohen dhe tensionet brendëshme rriten; prandaj, zvogëloni vlerat e zakonshme të momentit me 10 deri në 15 përqind në mjedise me nxehtësi të lartë. Në kushte të ftohta, tkurrja e materialeve zvogëlon forcën e mbajtjes, gjë që mund të kërkojë një rritje të vogël të momentit për të ruajtur paralidhjen—megjithatë, rritjet duhet të jenë të kufizuara për të shmangur lidhjen e tepërt. Aplikoni gjithmonë vlerat e momentit të përshtatura sipas temperaturës me kujdes dhe verifikoni sigurinë e montimit pas cikleve termike.
Specifikimet e momentit të rrotullimit duhet të përshtaten me gjeometrinë specifike të montimit tuaj të bullonit me fllakë, diametrin e bullonit dhe përbërjen e materialit, në vend që të zbatohen vlera universale në të gjitha konfigurimet. Një lidhje me armaturë të ngurtësimit M4 kërkon një moment të rrotullimit shumë të ndryshëm nga ai i një montimi M8, edhe në të njëjtën zonë aplikimi. Gjerësia e kanalit, ngurtësia e materialit dhe klasa e bullonit ndikojnë të gjitha në intervalin e duhur të momentit të rrotullimit. Referohuni gjithmonë dokumentacionit teknik të prodhuesit tuaj të armaturave të ngurtësimit, i cili korrespondon me specifikimet e sakta të montimit tuaj të bullonit me fllakë, në vend që të supozoni se eksperienca e mëparshme përcillet drejtpërdrejt në konfigurime të reja.

2026/09/30
Merrni profile të aluminiumit për montime modulare të shumëfishta. Mësoni mekanikën e ekstrudimit, avantazhet e fortësisë dhe rezistencën ndaj korrozionit. Kërko detaje.

2026/09/30
Merrni profile të aluminiumit për projekte ndërtimi. Mësoni për montimet strukturore, mbulesat dhe avantazhet e dritareve për ROI maksimal. Shkarkoni udhëzuesin.

2026/09/30
Merrni teknikat optimale për përzgjedhjen e madhësisë së profileve të aluminiumit. Vlerësoni faktorët e ngarkesës, hapësirës, ligaturës, mjedisit dhe kushtet për të parandaluar deformimin. Shkarkoni udhëzuesin.

2026/09/30
Keni probleme me dështimet e lidhëseve ose punën e përsëritur? Mësoni të përzgjidhni tornavita sipas diametrit, hapat, materialit dhe ngarkesës—si dhe standardeve specifike për industrinë. Optimizoni besueshmërinë dhe zbatimin e rregullave tani.

2026/09/30
Merrni profile të aluminiumit për inxhinieri industriale. Zbuloni raportet e fortësisë ndaj peshe, rezistencën ndaj korrozionit dhe kursimet 30% në kostot. Shkarkoni udhëzuesin.

2026/09/30
Shkarkoni sistemet e profiljeve të aluminit rezistente ndaj nxehtësisë. Zotëroni shkencën e zgjerimit termik dhe strategjitë për menaxhimin e stresit në ndërtimet industriale. Shkarkoni udhëzuesin.

